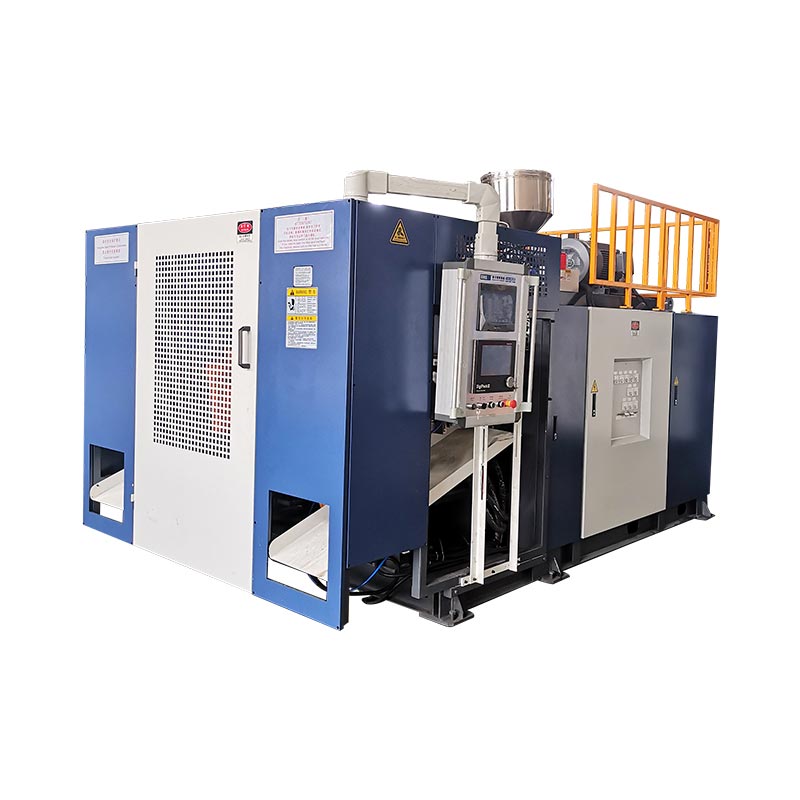
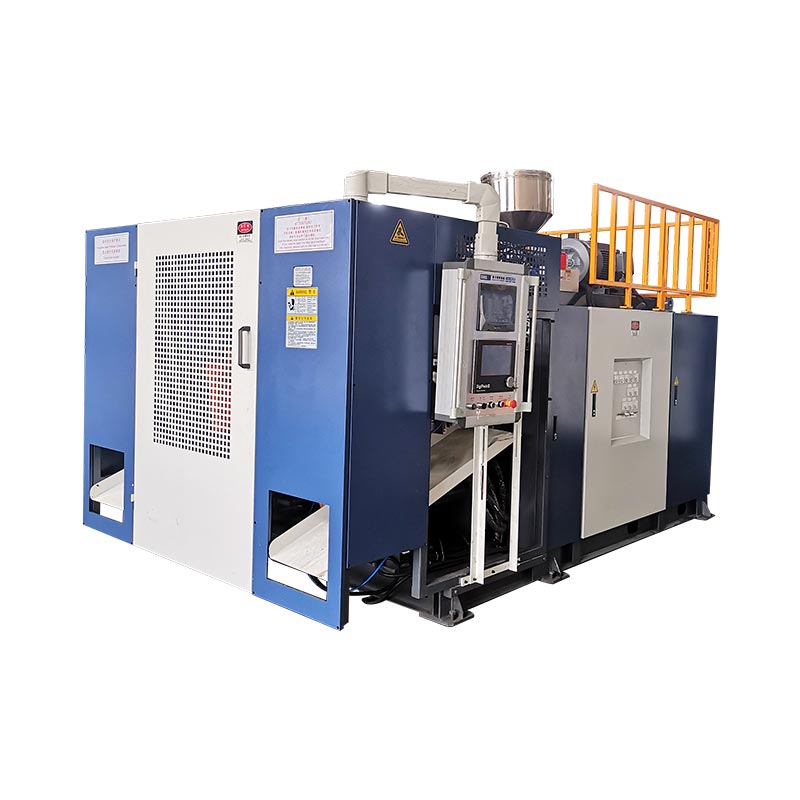
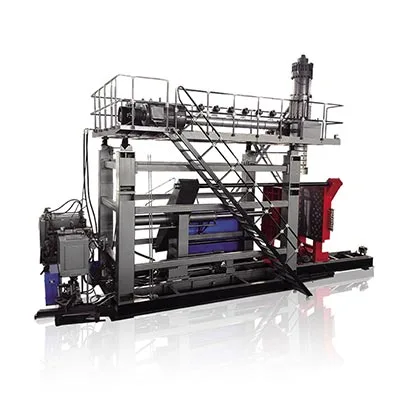
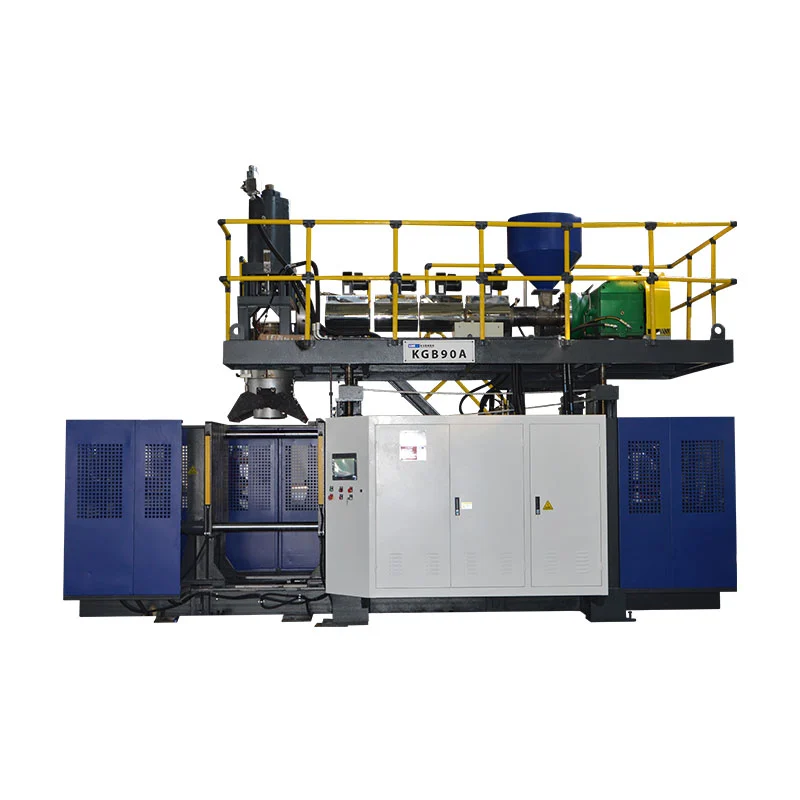
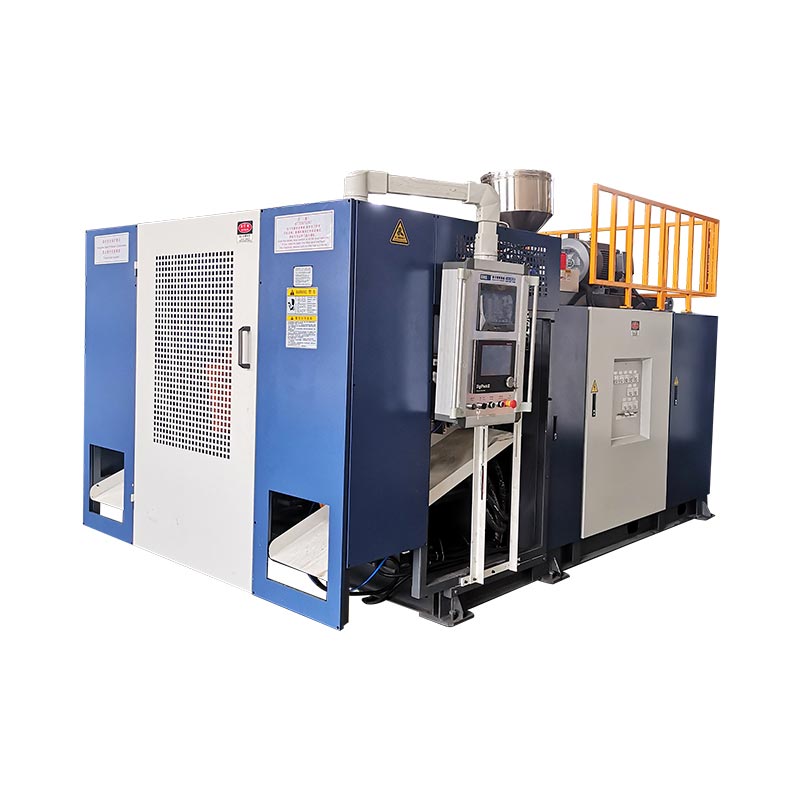
KGB110A ਨੂੰ ਮਾਪੇ ਉਤਪਾਦ ਦੇ ਨਮੂਨੇ ਤੋਂ ਕੌਂਫਿਗਰ ਕਰੋ, ਨਾ ਕਿ ਸਿਰਫ਼ 160L ਨਾਮ ਤੋਂ। ਭਾਗ ਜਿਓਮੈਟਰੀ, ਸ਼ੁੱਧ ਭਾਰ, ਕੰਧ ਦਾ ਨਕਸ਼ਾ, ਰਾਲ, ਟ੍ਰਿਮ ਅਤੇ ਉਤਪਾਦਨ ਟੀਚਾ ਰਿਕਾਰਡ ਕਰੋ। ਫਿਰ ਉਹਨਾਂ ਇਨਪੁਟਸ ਦੀ ਵਰਤੋਂ ਮੋਲਡ ਲਿਫਾਫੇ, ਕੁੱਲ ਪੈਰੀਸਨ ਡਿਮਾਂਡ, ਐਕਸਟਰੂਜ਼ਨ ਰਿਕਵਰੀ, ਕਲੈਂਪ ਦੀ ਜ਼ਰੂਰਤ ਅਤੇ ਫੈਕਟਰੀ ਉਪਯੋਗਤਾਵਾਂ ਦੀ ਜਾਂਚ ਕਰਨ ਲਈ ਕਰੋ।
ਇੱਕ 160 ਲੀਟਰ ਬਲੋ ਮੋਲਡਿੰਗ ਮਸ਼ੀਨ ਬਹੁਤ ਵੱਖਰੇ ਉਤਪਾਦ ਬਣਾ ਸਕਦੀ ਹੈ। ਇੱਕ ਖੋਖਲੇ ਰੋਡ ਬੈਰੀਅਰ ਵਿੱਚ ਇੱਕ ਵਿਸ਼ਾਲ ਅਨੁਮਾਨਿਤ ਖੇਤਰ ਹੁੰਦਾ ਹੈ। ਇੱਕ ਪੋਂਟੂਨ ਵਿੱਚ ਲੰਬੇ ਡਰਾਅ ਜ਼ੋਨ ਅਤੇ ਸੀਲਿੰਗ ਲੋੜਾਂ ਹੋ ਸਕਦੀਆਂ ਹਨ। ਇੱਕ ਟੇਬਲ ਪੈਨਲ ਚੌੜਾ ਪਰ ਮੁਕਾਬਲਤਨ ਘੱਟ ਹੋ ਸਕਦਾ ਹੈ। ਇੱਕ ਮਾਡਲ ਨਾਮ ਉਹਨਾਂ ਅੰਤਰਾਂ ਨੂੰ ਦੂਰ ਨਹੀਂ ਕਰਦਾ ਹੈ।
ਸਭ ਤੋਂ ਲਾਭਦਾਇਕ ਸ਼ੁਰੂਆਤੀ ਬਿੰਦੂ ਅਕਸਰ ਖਰੀਦਦਾਰ ਦੇ ਡੈਸਕ 'ਤੇ ਪਹਿਲਾਂ ਤੋਂ ਹੀ ਵਸਤੂ ਹੁੰਦੀ ਹੈ। ਇਸਨੂੰ ਮਾਪੋ, ਇਸਨੂੰ ਤੋਲੋ ਅਤੇ ਉਹਨਾਂ ਖੇਤਰਾਂ ਨੂੰ ਚਿੰਨ੍ਹਿਤ ਕਰੋ ਜੋ ਮਹੱਤਵਪੂਰਨ ਹਨ। ਉਹ ਨਮੂਨਾ ਉਤਪਾਦ ਡਿਜ਼ਾਈਨ, ਟੂਲਿੰਗ, ਮਸ਼ੀਨ ਕੌਂਫਿਗਰੇਸ਼ਨ ਅਤੇ ਸਵੀਕ੍ਰਿਤੀ ਟੈਸਟ ਦੇ ਵਿਚਕਾਰ ਲਿੰਕ ਬਣ ਜਾਂਦਾ ਹੈ।

ਛੇ ਪੰਨਿਆਂ ਦੀ ਨਮੂਨਾ ਫਾਈਲ ਜੋ ਪ੍ਰੋਜੈਕਟ ਨੂੰ ਚਲਾਉਣੀ ਚਾਹੀਦੀ ਹੈ
ਅਯਾਮੀ ਭਾਗ ਡਰਾਇੰਗ, ਸਮੁੱਚਾ ਆਕਾਰ, ਖੁੱਲਣ, ਸੰਮਿਲਨ ਅਤੇ ਅਸੈਂਬਲੀ ਇੰਟਰਫੇਸ।
ਸ਼ੁੱਧ ਹਿੱਸੇ ਦਾ ਭਾਰ, ਸਮੱਗਰੀ ਦਾ ਦਰਜਾ, ਰੰਗ, ਐਡਿਟਿਵ ਅਤੇ ਰੀਗ੍ਰਾਈਂਡ ਦੀ ਇਜਾਜ਼ਤ ਦਿੱਤੀ ਗਈ।
ਨਾਜ਼ੁਕ ਸਥਾਨਾਂ ਅਤੇ ਉਤਪਾਦ ਜਾਂਚ ਲੋੜਾਂ ਦੇ ਨਾਲ ਕੰਧ-ਮੋਟਾਈ ਦਾ ਨਕਸ਼ਾ।
ਟੌਪ ਫਲੈਸ਼, ਹੇਠਲੀ ਪੂਛ, ਹੈਂਡਲ ਸਕ੍ਰੈਪ ਅਤੇ ਹੋਰ ਨੁਕਸਾਨਾਂ ਨੂੰ ਦਰਸਾਉਂਦਾ ਟ੍ਰਿਮ ਨਕਸ਼ਾ।
ਪ੍ਰਵਾਨਿਤ ਆਉਟਪੁੱਟ ਟੀਚਾ, ਸ਼ਿਫਟ ਪੈਟਰਨ, ਆਟੋਮੇਸ਼ਨ ਅਤੇ ਡਾਊਨਸਟ੍ਰੀਮ ਵਰਕ।
ਫੈਕਟਰੀ ਪਾਵਰ, ਹਵਾ, ਪਾਣੀ, ਪਹੁੰਚ, ਲਿਫਟਿੰਗ ਅਤੇ ਉਪਲਬਧ ਸੈੱਲ ਸਪੇਸ.
ਪ੍ਰਕਾਸ਼ਿਤ-ਡਾਟਾ ਨੋਟ:ਕਿੰਗਗਲ ਦਾ ਮੌਜੂਦਾ ਪੰਨਾ ਸਿਰਲੇਖ ਅਤੇ ਐਪਲੀਕੇਸ਼ਨ ਟੈਕਸਟ KGB110A ਨੂੰ 160L ਕਲਾਸ ਵਿੱਚ ਰੱਖਦਾ ਹੈ। ਉਹੀ ਪੰਨਾ ਵਰਤਮਾਨ ਵਿੱਚ ਸੰਖੇਪ ਅਤੇ ਅਧਿਕਤਮ-ਸਮਰੱਥਾ ਸਾਰਣੀ ਵਿੱਚ 120 L ਦਿਖਾਉਂਦਾ ਹੈ। ਇਹ ਲੇਖ ਪ੍ਰਕਾਸ਼ਿਤ 160L ਉਤਪਾਦ ਸਥਿਤੀ ਦੀ ਪਾਲਣਾ ਕਰਦਾ ਹੈ, ਪਰ ਹਵਾਲਾ ਅਤੇ ਤਕਨੀਕੀ ਸਮਝੌਤੇ ਵਿੱਚ ਸਹੀ ਕ੍ਰਮਬੱਧ ਸਮਰੱਥਾ ਦੀ ਪੁਸ਼ਟੀ ਕੀਤੀ ਜਾਣੀ ਚਾਹੀਦੀ ਹੈ।
ਉਤਪਾਦ ਦੇ ਨਮੂਨੇ ਨਾਲ ਸ਼ੁਰੂ ਕਰੋ, ਨਾ ਕਿ ਕੈਟਾਲਾਗ ਲੇਬਲ ਨਾਲ
ਨਮੂਨਾ ਤੁਹਾਨੂੰ ਦੱਸਦਾ ਹੈ ਕਿ ਮਸ਼ੀਨ ਦਾ ਫੈਸਲਾ ਕਿੱਥੇ ਫੇਲ ਹੋ ਸਕਦਾ ਹੈ। ਇਸ ਦੇ ਬਾਹਰੀ ਮਾਪ ਉੱਲੀ ਨੂੰ ਪ੍ਰਭਾਵਿਤ ਕਰਦੇ ਹਨ। ਇਸਦਾ ਭਾਰ ਅਤੇ ਟ੍ਰਿਮ ਸੰਚਵਕ ਨੂੰ ਪ੍ਰਭਾਵਿਤ ਕਰਦੇ ਹਨ। ਇਸ ਦੀਆਂ ਚੌੜੀਆਂ ਸਤਹਾਂ ਅਨੁਮਾਨਿਤ ਖੇਤਰ ਨੂੰ ਪ੍ਰਭਾਵਿਤ ਕਰਦੀਆਂ ਹਨ। ਡੂੰਘੇ ਕੋਨੇ ਅਤੇ ਹੈਂਡਲ ਕੰਧ ਦੀ ਵੰਡ ਨੂੰ ਪ੍ਰਭਾਵਿਤ ਕਰਦੇ ਹਨ। ਕੂਲਿੰਗ ਵਿਵਹਾਰ ਚੱਕਰ ਦੇ ਸਮੇਂ ਅਤੇ ਹਟਾਉਣ ਨੂੰ ਪ੍ਰਭਾਵਿਤ ਕਰਦਾ ਹੈ।
ਵਾਲੀਅਮ ਅਜੇ ਵੀ ਲਾਭਦਾਇਕ ਹੈ. ਇਹ ਪ੍ਰੋਜੈਕਟ ਨੂੰ ਇੱਕ ਆਮ ਮਸ਼ੀਨ ਰੇਂਜ ਵਿੱਚ ਰੱਖਣ ਵਿੱਚ ਮਦਦ ਕਰਦਾ ਹੈ। ਫਿਰ ਵੀ ਇੱਕੋ ਬੰਦ ਵਾਲੀਅਮ ਵਾਲੇ ਦੋ ਉਤਪਾਦਾਂ ਨੂੰ ਵੱਖ-ਵੱਖ ਸਿਰਾਂ, ਕਲੈਂਪਾਂ ਜਾਂ ਮੋਲਡ ਖੋਲ੍ਹਣ ਦੀ ਲੋੜ ਹੋ ਸਕਦੀ ਹੈ। ਸਥਾਨਕ ਪੱਸਲੀਆਂ ਅਤੇ ਮੋਟੇ ਮਾਉਂਟਿੰਗ ਜ਼ੋਨ ਵਾਲੇ ਸੰਘਣੇ ਤਕਨੀਕੀ ਪੈਨਲ ਨਾਲੋਂ ਘੱਟ ਰਾਲ ਦੀ ਵਰਤੋਂ ਕਰਦੇ ਹੋਏ ਇੱਕ ਭਾਰੀ ਫਲੋਟ ਵਿੱਚ ਵਧੇਰੇ ਹਵਾ ਹੋ ਸਕਦੀ ਹੈ।
ਇਕਮਾਤਰ ਸਰੋਤ ਦੇ ਤੌਰ 'ਤੇ ਪ੍ਰਤੀਯੋਗੀ ਦੇ ਮੁਕੰਮਲ ਹਿੱਸੇ 'ਤੇ ਭਰੋਸਾ ਨਾ ਕਰੋ। ਜੇ ਸੰਭਵ ਹੋਵੇ, ਤਾਂ ਅਸਲੀ ਡਿਜ਼ਾਇਨ ਫਾਈਲ ਅਤੇ ਉਦੇਸ਼ ਪ੍ਰਦਰਸ਼ਨ ਦੀ ਲੋੜ ਨੂੰ ਸ਼ਾਮਲ ਕਰੋ। ਨਕਲ ਕੀਤੇ ਨਮੂਨੇ ਵਿੱਚ ਕੰਧ ਦੀ ਮੋਟਾਈ ਸ਼ਾਮਲ ਹੋ ਸਕਦੀ ਹੈ ਜੋ ਪੁਰਾਣੇ ਉੱਲੀ ਜਾਂ ਪ੍ਰਕਿਰਿਆ ਲਈ ਮੁਆਵਜ਼ਾ ਦਿੰਦੀ ਹੈ। ਉਸ ਕੰਧ ਨੂੰ ਇਸ ਦੇ ਕੰਮ ਨੂੰ ਸਮਝੇ ਬਿਨਾਂ ਦੁਹਰਾਉਣਾ ਪ੍ਰਦਰਸ਼ਨ ਵਿੱਚ ਸੁਧਾਰ ਕੀਤੇ ਬਿਨਾਂ ਭਾਰ ਵਧਾ ਸਕਦਾ ਹੈ।
Kinggle ਦੇ ਦਸਤਾਵੇਜ਼ਵਿਕਰੀ ਪ੍ਰਕਿਰਿਆਉਤਪਾਦ ਦੀਆਂ ਫੋਟੋਆਂ, ਡਰਾਇੰਗਾਂ, ਭਾਰ, ਆਕਾਰ ਅਤੇ ਸਮੱਗਰੀ ਨਾਲ ਸ਼ੁਰੂ ਹੁੰਦਾ ਹੈ। ਇਹ ਮੋਟਾਈ, ਆਉਟਪੁੱਟ ਅਤੇ ਰਸਾਇਣਕ-ਰੋਧਕ ਲੋੜਾਂ ਲਈ ਵੀ ਪੁੱਛਦਾ ਹੈ। ਇਹ ਆਰਡਰ ਵਿਹਾਰਕ ਹੈ ਕਿਉਂਕਿ ਮਸ਼ੀਨ ਦੀ ਸਿਫ਼ਾਰਿਸ਼ ਉਤਪਾਦ ਸਬੂਤ ਦੀ ਪਾਲਣਾ ਕਰਦੀ ਹੈ।
ਨਮੂਨਾ ਫਾਈਲ ਵਿੱਚ ਇੱਕ ਸੰਸ਼ੋਧਨ ਨੰਬਰ ਹੋਣਾ ਚਾਹੀਦਾ ਹੈ। ਜੇਕਰ ਗਰਦਨ, ਹੈਂਡਲ, ਸੰਮਿਲਿਤ ਜਾਂ ਸਮੁੱਚੀ ਲੰਬਾਈ ਬਦਲਦੀ ਹੈ, ਤਾਂ ਮਸ਼ੀਨ ਅਤੇ ਉੱਲੀ ਦੇ ਜੰਮਣ ਤੋਂ ਪਹਿਲਾਂ ਫਾਈਲ ਨੂੰ ਅਪਡੇਟ ਕਰੋ। ਇਹ ਇੱਕ ਪ੍ਰੋਜੈਕਟ ਤੋਂ ਬਚਦਾ ਹੈ ਜਿੱਥੇ ਹਵਾਲਾ ਸ਼ੁਰੂਆਤੀ ਨਮੂਨੇ ਵਿੱਚ ਫਿੱਟ ਹੁੰਦਾ ਹੈ ਪਰ ਉਤਪਾਦਨ ਡਰਾਇੰਗ ਹੁਣ ਹਵਾਲਾ ਦਿੱਤੇ ਸੈੱਲ ਵਿੱਚ ਫਿੱਟ ਨਹੀਂ ਬੈਠਦੀ ਹੈ।
ਇੱਕ ਨਮੂਨਾ ਡੋਜ਼ੀਅਰ ਬਣਾਓ ਜੋ ਇੰਜੀਨੀਅਰਿੰਗ ਸਮੀਖਿਆ ਤੋਂ ਬਚ ਸਕੇ
ਮੂਲ ਮਾਪਾਂ ਨਾਲ ਸ਼ੁਰੂ ਕਰੋ। ਸਮੁੱਚੀ ਲੰਬਾਈ, ਚੌੜਾਈ ਅਤੇ ਉਚਾਈ ਰਿਕਾਰਡ ਕਰੋ। ਸ਼ੁਰੂਆਤੀ ਵਿਆਸ, ਗਰਦਨ ਫਿਨਿਸ਼, ਫਲੈਂਜ ਦਾ ਆਕਾਰ, ਹੈਂਡਲ ਕਲੀਅਰੈਂਸ ਅਤੇ ਕਿਸੇ ਵੀ ਸੰਮਿਲਨ ਦੀ ਸਥਿਤੀ ਸ਼ਾਮਲ ਕਰੋ। ਜੇ ਨਮੂਨਾ ਉਹਨਾਂ ਨੂੰ ਪ੍ਰਗਟ ਕਰਦਾ ਹੈ ਤਾਂ ਵਿਭਾਜਨ ਲਾਈਨ ਅਤੇ ਦਿਖਣਯੋਗ ਚੂੰਡੀ ਵਾਲੇ ਖੇਤਰਾਂ ਨੂੰ ਚਿੰਨ੍ਹਿਤ ਕਰੋ।
ਪੂਰੇ ਉਤਪਾਦ ਨੂੰ ਕੈਲੀਬਰੇਟਿਡ ਪੈਮਾਨੇ 'ਤੇ ਤੋਲੋ। ਫਿਰ ਕਿਸੇ ਵੀ ਹਟਾਉਣਯੋਗ ਹਿੱਸੇ ਨੂੰ ਵੱਖ ਕਰੋ ਜੋ ਬਲੋ ਮੋਲਡ ਨਹੀਂ ਹਨ। ਇੱਕ ਕੈਪ, ਪਲੱਗ, ਮੈਟਲ ਇਨਸਰਟ ਜਾਂ ਫੋਮ ਫਿਲਿੰਗ ਨੂੰ ਮੋਲਡ ਪਲਾਸਟਿਕ ਦੇ ਰੂਪ ਵਿੱਚ ਨਹੀਂ ਗਿਣਿਆ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ। ਦਿੱਖ ਤੋਂ ਪੌਲੀਮਰ ਨੂੰ ਮੰਨਣ ਦੀ ਬਜਾਏ ਸਮੱਗਰੀ ਦੀ ਪਛਾਣ ਵਿਧੀ ਨੂੰ ਰਿਕਾਰਡ ਕਰੋ।
ਕੰਧ ਦੀ ਮੋਟਾਈ ਨੂੰ ਸਥਾਨ ਦੇ ਨਕਸ਼ੇ ਦੀ ਲੋੜ ਹੈ। ਡਰਾਇੰਗ ਜਾਂ ਫੋਟੋ 'ਤੇ ਬਿੰਦੂਆਂ ਦੀ ਗਿਣਤੀ ਕਰੋ। ਕੋਨੇ, ਮੋਢੇ ਦੇ ਪਰਿਵਰਤਨ, ਹੈਂਡਲ, ਅਧਾਰ ਸੰਪਰਕ, ਮਾਊਂਟਿੰਗ ਜ਼ੋਨ ਅਤੇ ਵਿਆਪਕ ਪੈਨਲ ਸ਼ਾਮਲ ਕਰੋ। ਇੱਕ ਸਿੰਗਲ ਔਸਤ ਮੋਟਾਈ ਪਤਲੇ ਖੇਤਰ ਨੂੰ ਲੁਕਾਉਂਦੀ ਹੈ ਜੋ ਪ੍ਰਦਰਸ਼ਨ ਨੂੰ ਕੰਟਰੋਲ ਕਰ ਸਕਦੀ ਹੈ।
ਅੱਗੇ, ਉਤਪਾਦ ਟੈਸਟ ਲਿਖੋ। ਇੱਕ ਫਲੋਟ, ਟ੍ਰੈਫਿਕ ਬੈਰੀਅਰ, ਫਰਨੀਚਰ ਪੈਨਲ ਅਤੇ ਉਦਯੋਗਿਕ ਕੰਟੇਨਰ ਵਿੱਚ ਇੱਕੋ ਪਾਸ ਮਾਪਦੰਡ ਨਹੀਂ ਹਨ। ਖਰੀਦਦਾਰ ਦੀ ਅਸਲ ਡਰਾਇੰਗ, ਰੈਗੂਲੇਟਰੀ ਲੋੜ ਜਾਂ ਅੰਦਰੂਨੀ ਟੈਸਟ ਦੀ ਵਰਤੋਂ ਕਰੋ। ਕਿਸੇ ਗੈਰ-ਸੰਬੰਧਿਤ ਉਤਪਾਦ ਤੋਂ ਬੂੰਦ ਦੀ ਉਚਾਈ, ਲੋਡ ਜਾਂ ਲੀਕ ਟੈਸਟ ਉਧਾਰ ਨਾ ਲਓ।
| ਨਮੂਨਾ ਸਬੂਤ | ਇਸਨੂੰ ਕਿਵੇਂ ਰਿਕਾਰਡ ਕਰਨਾ ਹੈ | ਮਸ਼ੀਨ ਦਾ ਫੈਸਲਾ ਪ੍ਰਭਾਵਿਤ ਹੋਇਆ |
|---|---|---|
| ਸਮੁੱਚੀ ਜਿਓਮੈਟਰੀ | ਅਯਾਮੀ ਡਰਾਇੰਗ ਜਾਂ ਜਾਂਚ ਕੀਤੀ 3D ਫਾਈਲ | ਮੋਲਡ ਲਿਫ਼ਾਫ਼ਾ, ਸੈਂਟਰਲਾਈਨ, ਸਿਰ ਦੀ ਸਥਿਤੀ ਅਤੇ ਹਟਾਉਣ ਦਾ ਮਾਰਗ |
| ਨੈੱਟ ਮੋਲਡ ਭਾਰ | ਵੱਖਰੇ ਤੌਰ 'ਤੇ ਇਕੱਠੇ ਕੀਤੇ ਭਾਗਾਂ ਤੋਂ ਬਿਨਾਂ ਵਜ਼ਨ | ਕੁੱਲ ਪੈਰੀਸਨ ਪੁੰਜ ਲਈ ਸ਼ੁਰੂਆਤੀ ਬਿੰਦੂ |
| ਕੰਧ ਦੀ ਵੰਡ | ਚੁਣੀ ਗਈ ਮਾਪ ਵਿਧੀ ਨਾਲ ਨੰਬਰਬੱਧ ਸਥਾਨ | ਪੈਰੀਸਨ ਪ੍ਰੋਫਾਈਲ, ਸ਼ਾਟ ਡਿਸਟ੍ਰੀਬਿਊਸ਼ਨ ਅਤੇ ਟ੍ਰਾਇਲ ਮਾਪਦੰਡ |
| ਰਾਲ ਸਿਸਟਮ | ਗ੍ਰੇਡ, ਸਪਲਾਇਰ, ਰੰਗ, ਐਡਿਟਿਵ ਅਤੇ ਰੀਗ੍ਰਾਈਂਡ ਨਿਯਮ | ਪੇਚ ਅਨੁਕੂਲਤਾ, ਪਿਘਲਣ ਦੀ ਦਰ ਅਤੇ ਪ੍ਰੋਸੈਸਿੰਗ ਵਿੰਡੋ |
| ਟ੍ਰਿਮ ਅਤੇ ਫਲੈਸ਼ | ਉਮੀਦ ਕੀਤੀ ਸਿਖਰ, ਥੱਲੇ, ਹੈਂਡਲ ਅਤੇ ਸਾਈਡ ਸਕ੍ਰੈਪ | ਇੱਕੂਮੂਲੇਟਰ ਦੀ ਮੰਗ ਅਤੇ ਲੋਡ ਨੂੰ ਰੀਗ੍ਰਾਈਂਡ ਕਰੋ |
| ਕਾਰਜਸ਼ੀਲ ਟੈਸਟ | ਨਾਮਿਤ ਵਿਧੀ, ਸਥਿਤੀ, ਨਮੂਨੇ ਦਾ ਆਕਾਰ ਅਤੇ ਪਾਸ ਸੀਮਾ | ਮੋਲਡ ਡਿਜ਼ਾਈਨ, ਕੂਲਿੰਗ, ਕੰਧ ਟੀਚੇ ਅਤੇ FAT ਸਕੋਪ |
| ਸਵੀਕਾਰ ਕੀਤਾ ਆਉਟਪੁੱਟ | ਪ੍ਰਤੀ ਘੰਟਾ ਚੰਗੇ ਹਿੱਸੇ ਜਾਂ ਜਾਂਚ ਤੋਂ ਬਾਅਦ ਸ਼ਿਫਟ | ਰਿਕਵਰੀ ਰੇਟ, ਕੂਲਿੰਗ, ਆਟੋਮੇਸ਼ਨ ਅਤੇ ਡਾਊਨਸਟ੍ਰੀਮ ਸਮਰੱਥਾ |
ਇੱਕ ਨਮੂਨਾ ਸਬੂਤ ਹੈ, ਇੱਕ ਪੂਰਾ ਨਿਰਧਾਰਨ ਨਹੀਂ। ਇਸ ਵਿੱਚ ਬੁੱਢੇ, ਵਿਗੜੇ ਜਾਂ ਸੋਖਣ ਵਾਲੇ ਰਸਾਇਣ ਹੋ ਸਕਦੇ ਹਨ। ਬਿਹਤਰ ਸਵਾਲ ਪੁੱਛਣ ਲਈ ਇਸਦੀ ਵਰਤੋਂ ਕਰੋ, ਫਿਰ ਦਸਤਾਵੇਜ਼ ਲੜੀ ਵਿੱਚ ਭੌਤਿਕ ਨਮੂਨੇ ਦੇ ਉੱਪਰ ਪ੍ਰਵਾਨਿਤ ਡਰਾਇੰਗ ਅਤੇ ਟੈਸਟ ਸਟੈਂਡਰਡ ਰੱਖੋ।
KGB110A ਨਿਰਧਾਰਨ ਨੂੰ ਜਾਂਚਾਂ ਦੇ ਸਮੂਹ ਵਜੋਂ ਪੜ੍ਹੋ
ਦKGB110A ਉਤਪਾਦ ਪੰਨਾ6.6 x 4.2 x 5.2 ਮੀਟਰ ਮਸ਼ੀਨ ਦਾ ਆਕਾਰ ਅਤੇ 22 ਟੀ ਮਸ਼ੀਨ ਭਾਰ ਪ੍ਰਕਾਸ਼ਿਤ ਕਰਦਾ ਹੈ। ਇਸਦਾ ਕਲੈਂਪਿੰਗ ਸੈਕਸ਼ਨ 760 kN, ਇੱਕ 1100 x 1400 mm ਪਲੇਟਨ ਅਤੇ ਇੱਕ 1000 x 1400 mm ਅਧਿਕਤਮ ਉੱਲੀ ਸੂਚੀਬੱਧ ਕਰਦਾ ਹੈ। ਪੰਨਾ 610 ਤੋਂ 750 ਮਿਲੀਮੀਟਰ ਮੋਲਡ-ਮੋਟਾਈ ਰੇਂਜ ਵੀ ਦਿੰਦਾ ਹੈ।
ਖੁੱਲਣ ਅਤੇ ਅੰਦੋਲਨ ਲਈ, ਪੰਨਾ 600 ਤੋਂ 1600 ਮਿਲੀਮੀਟਰ ਅਤੇ ਇੱਕ 600 ਮਿਲੀਮੀਟਰ ਮੂਵਿੰਗ ਸਟ੍ਰੋਕ ਦਿਖਾਉਂਦਾ ਹੈ। ਇਹਨਾਂ ਨੰਬਰਾਂ ਨੂੰ ਉਹਨਾਂ ਦੇ ਕੋਲ ਮੋਲਡ ਅਸੈਂਬਲੀ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ। ਲਾਭਦਾਇਕ ਸਵਾਲ ਇਹ ਹੈ ਕਿ ਕੀ ਪੂਰਾ ਠੰਡਾ ਕੀਤਾ ਹਿੱਸਾ ਇਰਾਦਾ ਰੋਬੋਟ, ਸੰਮਿਲਨ ਅਤੇ ਟ੍ਰਿਮ ਅਜੇ ਵੀ ਜੁੜੇ ਹੋਏ ਨਾਲ ਮੋਲਡ ਨੂੰ ਛੱਡ ਸਕਦਾ ਹੈ ਅਤੇ ਛੱਡ ਸਕਦਾ ਹੈ।
ਐਕਸਟਰੂਜ਼ਨ ਸੈਕਸ਼ਨ ਵਿੱਚ 110 ਮਿਲੀਮੀਟਰ ਪੇਚ, 25 ਐਲ/ਡੀ ਅਨੁਪਾਤ, 75 ਕਿਲੋਵਾਟ ਐਕਸਟਰੂਡਰ ਮੋਟਰ ਅਤੇ ਚਾਰ ਹੀਟਿੰਗ ਜ਼ੋਨ ਸ਼ਾਮਲ ਹਨ। ਪ੍ਰਕਾਸ਼ਿਤ HDPE ਪਿਘਲਣ ਦੀ ਸਮਰੱਥਾ 160 ਤੋਂ 200 kg/h ਹੈ। ਉਹ ਰੇਂਜ ਪੰਨੇ ਦੇ HDPE ਸ਼ਬਦਾਂ ਨਾਲ ਸੰਬੰਧਿਤ ਹੈ। ਇਹ ਕਿਸੇ ਹੋਰ ਸਮੱਗਰੀ ਜਾਂ ਫਾਰਮੂਲੇ ਲਈ ਉਹੀ ਦਰ ਸਾਬਤ ਨਹੀਂ ਕਰਦਾ।
ਹੈੱਡ ਸੈਕਸ਼ਨ 12(20) ਐਲ ਐਕਯੂਮੂਲੇਟਰ ਸਮਰੱਥਾ ਅਤੇ 9 (15) ਕਿਲੋਗ੍ਰਾਮ PE ਸੰਚਵਕ ਭਾਰ ਪ੍ਰਕਾਸ਼ਿਤ ਕਰਦਾ ਹੈ। ਇਹ 450 (600) ਮਿਲੀਮੀਟਰ ਅਧਿਕਤਮ ਡਾਈ-ਪਿਨ ਵਿਆਸ ਨੂੰ ਵੀ ਸੂਚੀਬੱਧ ਕਰਦਾ ਹੈ। ਪੈਰੇਂਟੇਟਿਕਲ ਮੁੱਲ ਸੰਰਚਨਾ ਚੋਣਾਂ ਨੂੰ ਦਰਸਾ ਸਕਦੇ ਹਨ, ਪਰ ਪੰਨਾ ਨਿਯਮ ਨੂੰ ਪਰਿਭਾਸ਼ਿਤ ਨਹੀਂ ਕਰਦਾ ਹੈ। ਪ੍ਰਸਤਾਵ ਵਿੱਚ ਚੁਣੇ ਹੋਏ ਸਿਰ, ਡਾਈ ਟੂਲਿੰਗ ਅਤੇ ਰਾਲ ਦੇ ਅਧਾਰ ਨੂੰ ਬਿਆਨ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ।
ਪੰਨਾ ਇੱਕ MOOG 100 ਮੋਟਾਈ ਕੰਟਰੋਲਰ, ਰੋਬੋਟ ਬਾਂਹ ਅਤੇ ਥੱਲੇ ਉਡਾਉਣ ਵਾਲੀ ਪ੍ਰਣਾਲੀ ਦੇ ਨਾਲ ਮਿਆਰੀ ਮਾਡਲ ਦਾ ਵਰਣਨ ਕਰਦਾ ਹੈ। ਇਹ ਪਹਿਲੀ ਧਿਰ ਦੇ ਪ੍ਰਕਾਸ਼ਿਤ ਬਿਆਨ ਹਨ। ਹਵਾਲੇ ਨੂੰ ਅਜੇ ਵੀ ਹਰੇਕ ਸਪਲਾਈ ਕੀਤੀ ਆਈਟਮ, ਇਸਦੇ ਇੰਟਰਫੇਸ ਅਤੇ ਕਿਸੇ ਵੀ ਪ੍ਰੋਜੈਕਟ-ਵਿਸ਼ੇਸ਼ ਤਬਦੀਲੀ ਦਾ ਨਾਮ ਦੇਣਾ ਚਾਹੀਦਾ ਹੈ।
ਫੈਕਟਰੀ ਰੀਡਿੰਗ:ਟੇਬਲ ਨੂੰ ਬਿਨਾਂ ਸਵਾਲਾਂ ਦੇ ਖਰੀਦ ਆਰਡਰ ਵਿੱਚ ਕਾਪੀ ਨਾ ਕਰੋ। ਨਮੂਨਾ ਮਾਪ, ਮੋਲਡ ਡਰਾਇੰਗ ਜਾਂ ਉਪਯੋਗਤਾ ਗਣਨਾ ਨੂੰ ਹਰੇਕ ਨਿਰਧਾਰਨ ਦੇ ਨਾਲ ਰੱਖੋ ਜੋ ਇਹ ਸੰਤੁਸ਼ਟ ਕਰਨ ਲਈ ਹੈ।
ਉਤਪਾਦ ਦੀ ਸ਼ਕਲ ਨੂੰ ਮੋਲਡ ਫਿੱਟ ਅਤੇ ਹਟਾਉਣ ਵਾਲੀ ਥਾਂ ਵਿੱਚ ਅਨੁਵਾਦ ਕਰੋ
ਉਤਪਾਦ ਡਰਾਇੰਗ ਸਿਰਫ ਸੁੰਗੜਨ ਦੀ ਰਣਨੀਤੀ, ਕੈਵਿਟੀ ਸਟੀਲ, ਕੂਲਿੰਗ, ਪਿੰਚ-ਆਫ, ਵੈਂਟਸ, ਗਰਦਨ ਟੂਲਿੰਗ ਅਤੇ ਮਾਉਂਟਿੰਗ ਨੂੰ ਜੋੜਨ ਤੋਂ ਬਾਅਦ ਇੱਕ ਉੱਲੀ ਬਣ ਜਾਂਦੀ ਹੈ। ਨਤੀਜੇ ਵਜੋਂ ਅਸੈਂਬਲੀ ਉਤਪਾਦ ਨਾਲੋਂ ਬਹੁਤ ਵੱਡੀ ਹੋ ਸਕਦੀ ਹੈ। ਇੱਕ ਭਾਗ ਜੋ 1000 x 1400 mm ਦੀ ਸੀਮਾ ਦੇ ਅੰਦਰ ਆਰਾਮਦਾਇਕ ਦਿਖਾਈ ਦਿੰਦਾ ਹੈ, ਇੱਕ ਵਾਰ ਕਨੈਕਸ਼ਨ ਅਤੇ ਚਲਦੇ ਯੰਤਰਾਂ ਨੂੰ ਜੋੜਨ ਤੋਂ ਬਾਅਦ ਤੰਗ ਹੋ ਸਕਦਾ ਹੈ।
ਚੌੜਾਈ, ਉਚਾਈ ਅਤੇ ਸਥਾਪਿਤ ਮੋਟਾਈ ਨੂੰ ਵੱਖਰੇ ਤੌਰ 'ਤੇ ਚੈੱਕ ਕਰੋ। ਬੈਕਿੰਗ ਪਲੇਟਾਂ ਅਤੇ ਅਡਾਪਟਰਾਂ ਸਮੇਤ ਪੂਰੀ ਅਸੈਂਬਲੀ ਦੀ ਵਰਤੋਂ ਕਰੋ। 1100 x 1400 ਮਿਲੀਮੀਟਰ ਪਲੇਟਨ ਸੰਦਰਭ ਦੇ ਵਿਰੁੱਧ ਮਾਊਂਟਿੰਗ ਪੈਟਰਨ ਦੀ ਪੁਸ਼ਟੀ ਕਰੋ। ਉਹਨਾਂ ਦੀਆਂ ਸਥਾਪਿਤ ਸਥਿਤੀਆਂ ਵਿੱਚ ਪਾਣੀ, ਹਾਈਡ੍ਰੌਲਿਕ, ਨਿਊਮੈਟਿਕ ਅਤੇ ਇਲੈਕਟ੍ਰੀਕਲ ਕੁਨੈਕਸ਼ਨ ਦਿਖਾਓ।
ਖੁੱਲਣ ਵਾਲੀ ਥਾਂ ਇੱਕ ਗਤੀ ਸਮੱਸਿਆ ਹੈ। ਇੱਕ ਟੇਬਲ ਪੈਨਲ ਨੂੰ ਡੂੰਘੀਆਂ ਪਸਲੀਆਂ ਨੂੰ ਸਾਫ਼ ਕਰਨ ਦੀ ਲੋੜ ਹੋ ਸਕਦੀ ਹੈ। ਇੱਕ ਰੁਕਾਵਟ ਇੱਕ ਕੋਣ 'ਤੇ ਕੈਵਿਟੀ ਨੂੰ ਛੱਡ ਸਕਦੀ ਹੈ। ਇੱਕ ਪੋਂਟੂਨ ਗਰਮ ਹੋਣ ਵੇਲੇ ਲਚਕੀਲਾ ਰਹਿ ਸਕਦਾ ਹੈ ਅਤੇ ਬਾਹਰ ਕੱਢਣ ਵੇਲੇ ਸਹਾਇਤਾ ਦੀ ਲੋੜ ਹੋ ਸਕਦੀ ਹੈ। ਰੋਬੋਟ ਦੀ ਪਕੜ ਅਤੇ ਪਾਰਟ ਰੋਟੇਸ਼ਨ ਲਈ ਉਹਨਾਂ ਦੇ ਆਪਣੇ ਖੁਦ ਦੇ ਲਿਫਾਫੇ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ।
ਉਸੇ ਸਮੇਂ ਮੋਲਡ-ਚੇਂਜ ਰੂਟ ਦੀ ਯੋਜਨਾ ਬਣਾਓ। KGB110A ਪੰਨਾ 22 t ਮਸ਼ੀਨ ਦਾ ਵਜ਼ਨ ਦਿੰਦਾ ਹੈ ਪਰ ਸਵੀਕਾਰਯੋਗ ਮੋਲਡ ਵਜ਼ਨ ਨੂੰ ਪ੍ਰਕਾਸ਼ਿਤ ਨਹੀਂ ਕਰਦਾ ਹੈ। ਕਿੰਗਗਲ ਨੂੰ ਅੰਤਮ ਮੋਲਡ-ਵਜ਼ਨ ਸੀਮਾ, ਲਿਫਟਿੰਗ ਪੁਆਇੰਟ ਅਤੇ ਆਮ ਪ੍ਰਬੰਧ ਡਰਾਇੰਗ ਲਈ ਪੁੱਛੋ। ਫਿਰ ਪੌਦੇ ਦੀ ਕਰੇਨ, ਹੁੱਕ ਦੀ ਉਚਾਈ ਅਤੇ ਪਹੁੰਚ ਦੀ ਪੁਸ਼ਟੀ ਕਰੋ।
ਮੋਲਡ ਕੂਲਿੰਗ ਪੂਰੇ ਚੱਕਰ ਨੂੰ ਨਿਯੰਤਰਿਤ ਕਰ ਸਕਦਾ ਹੈ. ਵੱਡੀਆਂ ਸਤਹਾਂ ਨੂੰ ਸੰਤੁਲਿਤ ਸਰਕਟਾਂ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ, ਜਦੋਂ ਕਿ ਮੋਟੀਆਂ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਲਈ ਕੇਂਦਰਿਤ ਕੂਲਿੰਗ ਦੀ ਲੋੜ ਹੋ ਸਕਦੀ ਹੈ। ਦਐਕਸਟਰਿਊਸ਼ਨ ਬਲੋ ਮੋਲਡਿੰਗ ਮੋਲਡ ਗਾਈਡਪਿੰਚ-ਆਫ, ਵੈਂਟਿੰਗ ਅਤੇ ਸਰਕਟ ਪਲੈਨਿੰਗ ਨੂੰ ਵਧੇਰੇ ਵਿਸਥਾਰ ਵਿੱਚ ਸ਼ਾਮਲ ਕਰਦਾ ਹੈ।
ਸਿਰ ਦੀ ਚੋਣ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ ਕੁੱਲ ਪੈਰੀਜ਼ਨ ਦੀ ਮੰਗ ਦੀ ਗਣਨਾ ਕਰੋ
ਇਕੂਮੂਲੇਟਰ ਨੂੰ ਉਹ ਸਾਰੀ ਸਮੱਗਰੀ ਪ੍ਰਦਾਨ ਕਰਨੀ ਚਾਹੀਦੀ ਹੈ ਜੋ ਇੱਕ ਮੋਲਡਿੰਗ ਇਵੈਂਟ ਦੌਰਾਨ ਡਾਈ ਨੂੰ ਛੱਡਦੀ ਹੈ। ਮੁਕੰਮਲ ਉਤਪਾਦ ਦਾ ਭਾਰ ਸਿਰਫ ਇੱਕ ਹਿੱਸਾ ਹੈ. ਸਿਰ ਫਲੈਸ਼, ਪੂਛਾਂ, ਹੈਂਡਲ ਸਕ੍ਰੈਪ ਅਤੇ ਕਿਸੇ ਵੀ ਸਮੱਗਰੀ ਨੂੰ ਵੀ ਫੀਡ ਕਰਦਾ ਹੈ ਜਿਸ ਨੂੰ ਕੱਟਣ ਦੀ ਪ੍ਰਕਿਰਿਆ ਹਟਾਉਂਦੀ ਹੈ।
ਕੁੱਲ ਪੈਰੀਸਨ ਪੁੰਜ = ਸ਼ੁੱਧ ਮੋਲਡ ਉਤਪਾਦ + ਫਲੈਸ਼ ਅਤੇ ਟ੍ਰਿਮ + ਦਸਤਾਵੇਜ਼ੀ ਪ੍ਰਕਿਰਿਆ ਭੱਤਾ
ਮਾਪਿਆ ਜਾਂ ਮੋਲਡ-ਪ੍ਰਾਪਤ ਮੁੱਲਾਂ ਦੀ ਵਰਤੋਂ ਕਰੋ। ਫਲੋਟਸ, ਰੁਕਾਵਟਾਂ, ਫਰਨੀਚਰ ਅਤੇ ਤਕਨੀਕੀ ਪੁਰਜ਼ਿਆਂ ਲਈ ਕੋਈ ਯੂਨੀਵਰਸਲ ਸਕ੍ਰੈਪ ਪ੍ਰਤੀਸ਼ਤ ਨਹੀਂ ਹੈ।
ਕਿੰਗਲੇ KGB110A ਲਈ PE ਸੰਚਤਕ-ਵਜ਼ਨ ਲਾਈਨ ਦੇ ਤੌਰ 'ਤੇ 9(15) kg ਪ੍ਰਕਾਸ਼ਿਤ ਕਰਦਾ ਹੈ। ਇਸ ਨੂੰ ਸਿਰ ਅਤੇ ਪਦਾਰਥਕ ਸੰਦਰਭ ਦੇ ਤੌਰ 'ਤੇ ਸਮਝੋ, ਨਾ ਕਿ ਮੁਕੰਮਲ-ਉਤਪਾਦ ਦੀ ਸਮਰੱਥਾ। PE ਗ੍ਰੇਡ, ਪਿਘਲਣ ਦਾ ਤਾਪਮਾਨ, ਰੀਸਾਈਕਲ ਕੀਤੀ ਸਮੱਗਰੀ ਅਤੇ ਡਾਈ ਸੈਟਿੰਗ ਵਰਤੋਂ ਯੋਗ ਵਿਵਹਾਰ ਨੂੰ ਬਦਲ ਸਕਦੀ ਹੈ। ਇੱਕ ਹੋਰ ਰਾਲ ਨੂੰ ਆਪਣੀ ਖੁਦ ਦੀ ਸਮੀਖਿਆ ਦੀ ਲੋੜ ਹੈ।
ਪੈਰੀਸਨ ਦੀ ਲੰਬਾਈ ਪੁੰਜ ਦੇ ਨਾਲ ਮਾਇਨੇ ਰੱਖਦੀ ਹੈ। ਉੱਲੀ ਦੇ ਬੰਦ ਹੋਣ ਤੋਂ ਪਹਿਲਾਂ ਇੱਕ ਲੰਬਾ ਪੈਰੀਸਨ ਝੁਲਸ ਸਕਦਾ ਹੈ ਜਾਂ ਖਿੱਚ ਸਕਦਾ ਹੈ। ਇੱਕ ਵਿਆਪਕ ਡਾਈ ਉਤਪਾਦ ਦੇ ਆਲੇ ਦੁਆਲੇ ਲੋੜੀਂਦੇ ਡਰਾਅ ਨੂੰ ਘਟਾ ਸਕਦੀ ਹੈ ਪਰ ਸਿਰ ਅਤੇ ਟੂਲਿੰਗ ਲੋੜਾਂ ਨੂੰ ਬਦਲ ਸਕਦੀ ਹੈ। ਟ੍ਰਾਇਲ ਦੌਰਾਨ ਡਾਈ ਸਾਈਜ਼, ਪ੍ਰੋਗ੍ਰਾਮਡ ਗੈਪ, ਐਕਸਟਰਿਊਸ਼ਨ ਟਾਈਮ ਅਤੇ ਪੈਰੀਸਨ ਪੋਜੀਸ਼ਨ ਰਿਕਾਰਡ ਕਰੋ।
ਕੁੱਲ ਮੰਗ ਰੀਗ੍ਰਾਈਂਡ ਨੂੰ ਵੀ ਪ੍ਰਭਾਵਿਤ ਕਰਦੀ ਹੈ। ਇੱਕ ਵੱਡੀ ਸਕ੍ਰੈਪ ਸਟ੍ਰੀਮ ਬਣਾਉਂਦੇ ਸਮੇਂ ਭਾਰੀ ਫਲੈਸ਼ ਸੰਚਵਕ ਨੂੰ ਫਿੱਟ ਕਰ ਸਕਦੀ ਹੈ। ਗ੍ਰੈਨੁਲੇਟਰ, ਪਹੁੰਚਾਉਣ ਅਤੇ ਮਿਸ਼ਰਣ ਪ੍ਰਣਾਲੀ ਨੂੰ ਜਾਰੀ ਰੱਖਣਾ ਚਾਹੀਦਾ ਹੈ। ਜੇਕਰ ਰੀਗ੍ਰਾਈਂਡ ਉਤਪਾਦ 'ਤੇ ਵਾਪਸ ਆਉਂਦਾ ਹੈ, ਤਾਂ ਇਸਦੀ ਪ੍ਰਤੀਸ਼ਤਤਾ ਅਤੇ ਗੰਦਗੀ ਦੇ ਨਿਯੰਤਰਣ ਪ੍ਰਵਾਨਿਤ ਫਾਰਮੂਲੇ ਨਾਲ ਸਬੰਧਤ ਹਨ।
ਪ੍ਰੋਫਾਈਲ ਸੁਧਾਰ ਲਈ ਕੰਟਰੋਲ ਰੇਂਜ ਛੱਡੋ। ਇਸਦੇ ਵਿਹਾਰਕ ਕਿਨਾਰੇ 'ਤੇ ਚੱਲ ਰਹੇ ਸਿਰ ਵਿੱਚ ਸੰਘਣੇ ਕੋਨਿਆਂ ਜਾਂ ਲੰਬੇ ਪੈਰੀਸਨ ਲਈ ਬਹੁਤ ਘੱਟ ਥਾਂ ਹੋ ਸਕਦੀ ਹੈ। ਅਜ਼ਮਾਇਸ਼ ਨੂੰ ਇੱਕ ਪਰਿਭਾਸ਼ਿਤ ਨਮੂਨਾ ਵਿੰਡੋ ਉੱਤੇ ਸਥਿਰ ਕੁੱਲ ਪੁੰਜ, ਸਵੀਕਾਰਯੋਗ ਕੁਸ਼ਨ ਅਤੇ ਦੁਹਰਾਉਣਯੋਗ ਪੈਰੀਸਨ ਪਲੇਸਮੈਂਟ ਦਿਖਾਉਣੀ ਚਾਹੀਦੀ ਹੈ।
ਕੰਧ ਦੇ ਨਕਸ਼ੇ ਨੂੰ ਇੱਕ ਨਿਯੰਤਰਿਤ ਪੈਰੀਸਨ ਪ੍ਰੋਫਾਈਲ ਵਿੱਚ ਬਦਲੋ
ਕੰਧ ਦਾ ਨਕਸ਼ਾ ਦੱਸਦਾ ਹੈ ਕਿ ਉਤਪਾਦ ਨੂੰ ਕਿੱਥੇ ਸਮੱਗਰੀ ਦੀ ਲੋੜ ਹੈ। ਪੈਰੀਸਨ ਪ੍ਰੋਫਾਈਲ ਦੱਸਦੀ ਹੈ ਕਿ ਜਦੋਂ ਪੈਰੀਸਨ ਸਿਰ ਨੂੰ ਛੱਡਦਾ ਹੈ ਤਾਂ ਡਾਈ ਗੈਪ ਨੂੰ ਬਦਲਣਾ ਚਾਹੀਦਾ ਹੈ। ਉਹਨਾਂ ਦੋ ਰਿਕਾਰਡਾਂ ਨੂੰ ਜੋੜਨਾ ਕਿਸੇ ਵੱਖਰੇ ਹਿੱਸੇ ਤੋਂ ਪ੍ਰੋਫਾਈਲ ਦੀ ਨਕਲ ਕਰਨ ਨਾਲੋਂ ਵਧੇਰੇ ਲਾਭਦਾਇਕ ਹੈ।
ਨਮੂਨਾ ਡਰਾਇੰਗ 'ਤੇ ਕੰਧ ਸਥਾਨਾਂ ਦੀ ਗਿਣਤੀ ਕਰੋ। ਹਰੇਕ ਅਜ਼ਮਾਇਸ਼ ਤੋਂ ਬਾਅਦ, ਉਸੇ ਕ੍ਰਮ ਵਿੱਚ ਉਸੇ ਸਥਾਨਾਂ ਨੂੰ ਕੱਟੋ ਜਾਂ ਮਾਪੋ। ਹਰੇਕ ਸਮੂਹ ਦੇ ਨਾਲ ਭਾਗ ਦਾ ਭਾਰ ਅਤੇ ਪ੍ਰੋਫਾਈਲ ਸੰਸ਼ੋਧਨ ਰਿਕਾਰਡ ਕਰੋ। ਜੇਕਰ ਇੱਕ ਵਾਰ ਵਿੱਚ ਕਈ ਸੈਟਿੰਗਾਂ ਬਦਲਦੀਆਂ ਹਨ, ਤਾਂ ਟੀਮ ਨਤੀਜੇ ਦਾ ਕਾਰਨ ਗੁਆ ਦਿੰਦੀ ਹੈ।
KGB110A ਪੰਨਾ ਇੱਕ MOOG 100 ਮੋਟਾਈ ਕੰਟਰੋਲਰ ਦਾ ਨਾਮ ਦਿੰਦਾ ਹੈ। ਏਮੂਗ ਡਿਜੀਪੈਕ III ਮੈਨੂਅਲ ਕਿੰਗਗਲ ਦੁਆਰਾ ਹੋਸਟ ਕੀਤਾ ਗਿਆਇੱਕ ਕੰਟਰੋਲਰ ਵਿਧੀ ਦੀ ਵਿਆਖਿਆ ਕਰਦਾ ਹੈ ਜੋ ਉਤਪਾਦ ਫਾਈਲਾਂ ਨੂੰ ਸਟੋਰ ਕਰਦਾ ਹੈ ਅਤੇ ਮਸ਼ੀਨ ਦੀ ਸਥਿਤੀ ਨਾਲ ਪ੍ਰੋਗ੍ਰਾਮਡ ਕੰਧ ਦੀ ਮੋਟਾਈ ਨੂੰ ਜੋੜਦਾ ਹੈ। ਇਹ ਉਪਯੋਗੀ ਪ੍ਰਕਿਰਿਆ ਸਬੂਤ ਹੈ, ਪਰ ਇਹ ਹਰੇਕ KGB110A 'ਤੇ ਸਪਲਾਈ ਕੀਤੇ ਗਏ ਸਹੀ ਕੰਟਰੋਲਰ ਇੰਟਰਫੇਸ ਦੀ ਪਛਾਣ ਨਹੀਂ ਕਰਦਾ ਹੈ।
ਇੱਕ ਪ੍ਰੋਫਾਈਲ ਹਰ ਨੁਕਸ ਨੂੰ ਠੀਕ ਨਹੀਂ ਕਰ ਸਕਦਾ। ਡਾਈ ਅਤੇ ਮੈਂਡਰਲ ਜਿਓਮੈਟਰੀ, ਹੈਡ ਸੈਂਟਰਿੰਗ, ਪਿਘਲਣ ਦਾ ਤਾਪਮਾਨ, ਪੈਰੀਸਨ ਸੋਜ ਅਤੇ ਮੋਲਡ ਟਾਈਮਿੰਗ ਅਜੇ ਵੀ ਮਾਇਨੇ ਰੱਖਦੇ ਹਨ। ਜੇ ਪੈਰੀਸਨ ਮੋਲਡ ਆਫ-ਸੈਂਟਰ ਵਿੱਚ ਦਾਖਲ ਹੁੰਦਾ ਹੈ, ਤਾਂ ਸਮੱਗਰੀ ਨੂੰ ਜੋੜਨਾ ਭਾਰ ਵਧਾਉਂਦੇ ਹੋਏ ਲੱਛਣ ਨੂੰ ਲੁਕਾ ਸਕਦਾ ਹੈ।
ਇੱਕ ਵਾਰ ਹਿੱਸਾ ਲੰਘ ਜਾਣ ਤੋਂ ਬਾਅਦ, ਪੂਰੀ ਵਿਅੰਜਨ ਨੂੰ ਸੁਰੱਖਿਅਤ ਕਰੋ. ਸਮੱਗਰੀ, ਰੰਗ, ਤਾਪਮਾਨ, ਸ਼ਾਟ ਸੈਟਿੰਗ, ਪ੍ਰੋਫਾਈਲ ਫਾਈਲ, ਬਲੋਇੰਗ, ਕੂਲਿੰਗ ਅਤੇ ਮੋਲਡ ਰੀਵਿਜ਼ਨ ਸ਼ਾਮਲ ਕਰੋ। ਦਪੈਰੀਸਨ ਪ੍ਰੋਗਰਾਮਿੰਗ ਗਾਈਡਇੱਕ ਪੂਰਾ ਟਿਊਨਿੰਗ ਕ੍ਰਮ ਪ੍ਰਦਾਨ ਕਰਦਾ ਹੈ।
ਕੂਲਿੰਗ ਅਤੇ ਸਵੀਕਾਰ ਕੀਤੇ ਆਉਟਪੁੱਟ ਨਾਲ ਐਕਸਟਰੂਜ਼ਨ ਰਿਕਵਰੀ ਦਾ ਮੇਲ ਕਰੋ
ਜਨਤਕ ਸਾਰਣੀ KGB110A HDPE ਪਿਘਲਣ-ਸਮਰੱਥਾ ਰੇਂਜ ਵਜੋਂ 160 ਤੋਂ 200 kg/h ਨੂੰ ਸੂਚੀਬੱਧ ਕਰਦੀ ਹੈ। ਉਤਪਾਦਨ ਸਵਾਲ ਇਹ ਹੈ ਕਿ ਕੀ ਚੁਣਿਆ ਗਿਆ ਪੇਚ ਸਥਿਰ ਪਿਘਲਣ ਦੀ ਗੁਣਵੱਤਾ ਨੂੰ ਕਾਇਮ ਰੱਖਦੇ ਹੋਏ ਅਗਲੇ ਸ਼ਾਟ ਤੋਂ ਪਹਿਲਾਂ ਸੰਚਵਕ ਨੂੰ ਦੁਬਾਰਾ ਭਰ ਸਕਦਾ ਹੈ। ਇੱਕ ਅਧਿਕਤਮ ਬਰੋਸ਼ਰ ਦਰ ਆਪਣੇ ਆਪ ਇਸਦਾ ਜਵਾਬ ਨਹੀਂ ਦੇ ਸਕਦੀ।
ਪੂਰੇ ਪੈਰੀਜ਼ਨ ਤੋਂ ਕੁੱਲ ਘੰਟੇ ਦੀ ਮੰਗ ਦੀ ਗਣਨਾ ਕਰੋ। ਪ੍ਰਤੀ ਘੰਟਾ ਯੋਜਨਾਬੱਧ ਮੋਲਡਿੰਗ ਇਵੈਂਟਸ ਅਤੇ ਕਿਰਿਆਸ਼ੀਲ ਆਊਟਲੈਟਸ ਦੀ ਵਰਤੋਂ ਕਰੋ। ਫਿਰ ਅਸਲ ਰਾਲ, ਰੰਗ ਅਤੇ ਰੀਗ੍ਰਾਈਂਡ ਸਥਿਤੀ ਲਈ ਟੈਸਟ ਕੀਤੇ ਪਿਘਲਣ ਦੀ ਦਰ ਨਾਲ ਨਤੀਜੇ ਦੀ ਤੁਲਨਾ ਕਰੋ।
ਕੁੱਲ ਸਮੱਗਰੀ ਦੀ ਮੰਗ, kg/h = ਕੁੱਲ ਪੈਰੀਸਨ ਪੁੰਜ x ਮੋਲਡਿੰਗ ਇਵੈਂਟ ਪ੍ਰਤੀ ਘੰਟਾ x ਸਰਗਰਮ ਪੈਰੀਜ਼ਨ ਪ੍ਰਤੀ ਘਟਨਾ
KGB110A ਪੰਨਾ 320 pcs/h ਨੂੰ ਸੂਚੀਬੱਧ ਕਰਦਾ ਹੈ, ਪਰ ਇਸਨੂੰ ਸੁੱਕਾ ਚੱਕਰ ਲੇਬਲ ਕਰਦਾ ਹੈ। ਖੁਸ਼ਕ ਚੱਕਰ ਇੱਕ ਮਸ਼ੀਨ-ਮੋਸ਼ਨ ਹਵਾਲਾ ਹੈ. ਉਤਪਾਦ ਆਉਟਪੁੱਟ ਵਿੱਚ ਸੰਚਵਕ ਰਿਕਵਰੀ, ਪੈਰੀਸਨ ਗਠਨ, ਉਡਾਉਣ, ਕੂਲਿੰਗ, ਐਗਜ਼ੌਸਟ, ਓਪਨਿੰਗ, ਟੇਕ-ਆਊਟ, ਟ੍ਰਿਮਿੰਗ ਅਤੇ ਗੁਣਵੱਤਾ ਦੇ ਨੁਕਸਾਨ ਸ਼ਾਮਲ ਹਨ।
ਵੱਡੇ ਹਿੱਸੇ ਅਕਸਰ ਚੱਕਰ ਕੂਲਿੰਗ ਦਾ ਬਹੁਤ ਸਾਰਾ ਖਰਚ ਕਰਦੇ ਹਨ. ਉਹ ਸਮਾਂ ਐਕਸਟਰੂਡਰ ਨੂੰ ਸਿਰ ਨੂੰ ਦੁਬਾਰਾ ਭਰਨ ਦੀ ਆਗਿਆ ਦੇ ਸਕਦਾ ਹੈ। ਜੇਕਰ ਵਧੀਆ ਮੋਲਡ ਕੂਲਿੰਗ ਚੱਕਰ ਨੂੰ ਛੋਟਾ ਕਰਦਾ ਹੈ, ਤਾਂ ਲੋੜੀਂਦੀ ਪਿਘਲਣ ਦੀ ਦਰ ਵੱਧ ਜਾਂਦੀ ਹੈ। ਸਾਈਕਲ ਓਪਟੀਮਾਈਜੇਸ਼ਨ ਨੂੰ ਇਸ ਲਈ ਰਿਕਵਰੀ ਅਤੇ ਕੰਧ ਦੀ ਗੁਣਵੱਤਾ ਦੀ ਜਾਂਚ ਕਰਨੀ ਚਾਹੀਦੀ ਹੈ, ਨਾ ਕਿ ਸਿਰਫ ਮੋਲਡ ਤਾਪਮਾਨ।
ਸਹਿਮਤੀਸ਼ੁਦਾ ਜਾਂਚਾਂ ਤੋਂ ਬਾਅਦ ਪ੍ਰਤੀ ਘੰਟਾ ਸਵੀਕਾਰ ਕੀਤੇ ਭਾਗਾਂ ਦੀ ਰਿਪੋਰਟ ਕਰੋ। ਸੁੱਕਾ ਚੱਕਰ, ਸਕਲ ਚੱਕਰ, ਰੱਦ ਅਤੇ ਸਟਾਪ ਨੂੰ ਵੱਖਰੇ ਕਾਲਮਾਂ ਵਿੱਚ ਰੱਖੋ। ਦਚੱਕਰ-ਸਮਾਂ ਅਨੁਕੂਲਨ ਗਾਈਡਦਿਖਾਉਂਦਾ ਹੈ ਕਿ ਪੜਾਅ-ਦਰ-ਪੜਾਅ ਦਾ ਸਮਾਂ ਬਜਟ ਕਿਵੇਂ ਬਣਾਇਆ ਜਾਵੇ।
ਅਨੁਮਾਨਿਤ ਖੇਤਰ ਅਤੇ ਪ੍ਰਕਿਰਿਆ ਦੇ ਦਬਾਅ ਦੇ ਵਿਰੁੱਧ 760 kN ਦੀ ਜਾਂਚ ਕਰੋ
ਕਿੰਗਗਲ KGB110A ਲਈ 760 kN ਕਲੈਂਪਿੰਗ ਫੋਰਸ ਪ੍ਰਕਾਸ਼ਿਤ ਕਰਦਾ ਹੈ। ਇਹ ਸੰਖਿਆ ਸਿਰਫ਼ ਕੈਵਿਟੀ ਦੇ ਅਨੁਮਾਨਿਤ ਖੇਤਰ ਅਤੇ ਸਹਿਮਤ ਅੰਦਰੂਨੀ ਦਬਾਅ ਦੇ ਨਾਲ ਹੀ ਉਪਯੋਗੀ ਬਣ ਜਾਂਦੀ ਹੈ। ਅਨੁਮਾਨਿਤ ਖੇਤਰ ਵਿਭਾਜਨ ਜਹਾਜ਼ 'ਤੇ ਕੈਵਿਟੀ ਸਿਲੂਏਟ ਹੈ। ਇਹ ਕੰਟੇਨਰ ਵਾਲੀਅਮ ਜਾਂ ਸਤਹ ਖੇਤਰ ਨਹੀਂ ਹੈ।
ਇੱਕ ਵਿਆਪਕ ਰੁਕਾਵਟ ਜਾਂ ਟੇਬਲਟੌਪ ਮਹੱਤਵਪੂਰਨ ਵੱਖ ਕਰਨ ਵਾਲਾ ਲੋਡ ਬਣਾ ਸਕਦਾ ਹੈ ਭਾਵੇਂ ਇਹ ਘੱਟ ਹੋਵੇ। ਇੱਕ ਡੂੰਘਾ ਪਰ ਤੰਗ ਫਲੋਟ ਵੱਖਰਾ ਵਿਹਾਰ ਕਰ ਸਕਦਾ ਹੈ। ਮਲਟੀ-ਕੈਵਿਟੀ ਜਾਂ ਮਲਟੀ-ਪਾਰਟ ਲੇਆਉਟ ਕਲੈਂਪ ਦੁਆਰਾ ਦੇਖੇ ਗਏ ਕੁੱਲ ਅਨੁਮਾਨਿਤ ਖੇਤਰ ਨੂੰ ਵਧਾਉਂਦੇ ਹਨ।
ਉਤਪਾਦ ਪੰਨਾ 0.8 MPa ਬਲੋ ਪ੍ਰੈਸ਼ਰ ਨੂੰ ਸੂਚੀਬੱਧ ਕਰਦਾ ਹੈ। ਗਣਨਾ ਵਿੱਚ ਅਸਲ ਉਤਪਾਦਨ ਵਿੰਡੋ ਦੀ ਵਰਤੋਂ ਕਰੋ। ਮੋਲਡ ਵੈਂਟਿੰਗ, ਪਿਘਲਣ ਦਾ ਤਾਪਮਾਨ, ਸਤਹ ਦਾ ਵੇਰਵਾ ਅਤੇ ਕੰਧ ਦੀ ਮੋਟਾਈ ਲੋੜੀਂਦੇ ਦਬਾਅ ਨੂੰ ਬਦਲ ਸਕਦੀ ਹੈ। ਫੈਕਟਰੀ ਟੈਸਟ ਵਿੱਚ ਸੈੱਟ ਪ੍ਰੈਸ਼ਰ ਅਤੇ ਉਪਲਬਧ ਮਸ਼ੀਨ-ਇਨਲੇਟ ਪ੍ਰੈਸ਼ਰ ਨੂੰ ਰਿਕਾਰਡ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ।
ਫਲੈਸ਼ ਸਥਿਤੀ ਲਾਭਦਾਇਕ ਸਬੂਤ ਹੈ। ਵਧ ਰਹੀ ਫਲੈਸ਼ ਬਹੁਤ ਜ਼ਿਆਦਾ ਵੱਖ ਕਰਨ ਵਾਲੇ ਬਲ, ਖਰਾਬ ਚੂੰਡੀ ਵਾਲੇ ਖੇਤਰਾਂ, ਅਲਾਈਨਮੈਂਟ ਸਮੱਸਿਆਵਾਂ ਜਾਂ ਵਾਧੂ ਸਮੱਗਰੀ ਵੱਲ ਇਸ਼ਾਰਾ ਕਰ ਸਕਦੀ ਹੈ। ਕਲੈਂਪ ਫੋਰਸ ਵਧਾ ਕੇ ਹਰ ਫਲੈਸ਼ ਸਮੱਸਿਆ ਨੂੰ ਠੀਕ ਨਾ ਕਰੋ। ਉੱਲੀ ਦਾ ਮੁਆਇਨਾ ਕਰੋ ਅਤੇ ਇਕੱਠੇ ਪ੍ਰਕਿਰਿਆ ਕਰੋ।
ਮਸ਼ੀਨ ਸਪਲਾਇਰ ਅਤੇ ਮੋਲਡ ਸਪਲਾਇਰ ਨੂੰ ਇੱਕ ਗਣਨਾ ਨੂੰ ਮਨਜ਼ੂਰੀ ਦੇਣੀ ਚਾਹੀਦੀ ਹੈ। ਤਕਨੀਕੀ ਫਾਈਲ ਵਿੱਚ ਅਨੁਮਾਨਿਤ ਖੇਤਰ, ਪ੍ਰਕਿਰਿਆ ਦਾ ਦਬਾਅ, ਕਲੈਂਪ ਦੀ ਲੋੜ ਅਤੇ ਅਨੁਮਾਨਿਤ ਕਾਰਕ ਰੱਖੋ। ਇਹ ਦੋ ਵੱਖਰੀਆਂ ਮਨਜ਼ੂਰੀਆਂ ਨੂੰ ਰੋਕਦਾ ਹੈ ਜੋ ਵੱਖ-ਵੱਖ ਧਾਰਨਾਵਾਂ 'ਤੇ ਨਿਰਭਰ ਕਰਦੇ ਹਨ।
ਜੇ ਕੈਵਿਟੀ ਲੇਆਉਟ ਬਦਲਦਾ ਹੈ ਤਾਂ ਗਣਨਾ ਦੀ ਦੁਬਾਰਾ ਜਾਂਚ ਕਰੋ। ਦੂਜਾ ਭਾਗ ਜੋੜਨਾ, ਵਿਭਾਜਨ ਲਾਈਨ ਨੂੰ ਹਿਲਾਉਣਾ ਜਾਂ ਪੈਨਲ ਨੂੰ ਵੱਡਾ ਕਰਨਾ ਅਨੁਮਾਨਿਤ ਖੇਤਰ ਨੂੰ ਬਦਲ ਸਕਦਾ ਹੈ। ਸੰਮਿਲਨ ਅਤੇ ਸਾਈਡ ਐਕਸ਼ਨ ਵੀ ਬਦਲ ਸਕਦੇ ਹਨ ਕਿ ਉੱਲੀ ਕਿਵੇਂ ਪ੍ਰਤੀਕਿਰਿਆ ਕਰਦੀ ਹੈ। ਅੰਤਮ ਮੋਲਡ ਡਰਾਇੰਗ, ਸ਼ੁਰੂਆਤੀ ਉਤਪਾਦ ਸਕੈਚ ਦੀ ਬਜਾਏ, ਇਸ ਜਾਂਚ ਨੂੰ ਬੰਦ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ।
ਕਿਸੇ ਵਿਸ਼ੇਸ਼ਤਾ ਵਾਕਾਂਸ਼ 'ਤੇ ਭਰੋਸਾ ਕਰਨ ਦੀ ਬਜਾਏ ਸਮੱਗਰੀ ਦੀਆਂ ਪਰਤਾਂ ਨੂੰ ਪਰਿਭਾਸ਼ਿਤ ਕਰੋ
KGB110A ਪੰਨਾ ਕਹਿੰਦਾ ਹੈ ਕਿ ਪਲੇਟਫਾਰਮ ਸਿੰਗਲ-ਲੇਅਰ ਉਤਪਾਦ ਪ੍ਰਦਾਨ ਕਰ ਸਕਦਾ ਹੈ ਅਤੇ ਡਬਲ-ਲੇਅਰ ਜਾਂ ਮਲਟੀ-ਲੇਅਰ ਸਟ੍ਰਕਚਰ ਵੀ ਬਣਾ ਸਕਦਾ ਹੈ। ਉਹੀ ਜਨਤਕ ਨਿਰਧਾਰਨ ਸਾਰਣੀ ਵਿੱਚ ਇੱਕ 110 mm ਪੇਚ ਅਤੇ ਇੱਕ 75 kW ਐਕਸਟਰੂਡਰ ਮੋਟਰ ਦੀ ਸੂਚੀ ਹੈ। ਇਸ ਲਈ ਇੱਕ ਮਲਟੀ-ਲੇਅਰ ਪ੍ਰੋਜੈਕਟ ਨੂੰ ਸਟੈਂਡਰਡ ਟੇਬਲ ਤੋਂ ਪਰੇ ਇੱਕ ਸੰਰਚਨਾ ਡਰਾਇੰਗ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ।
ਕਿਸੇ ਹੋਰ ਲੇਅਰ ਲਈ ਉਤਪਾਦ ਕਾਰਨ ਨਾਲ ਸ਼ੁਰੂ ਕਰੋ। ਇਹ ਰੰਗ ਪਲੇਸਮੈਂਟ, ਰੀਸਾਈਕਲ ਕੀਤੀ ਕੋਰ ਸਮੱਗਰੀ ਜਾਂ ਕਾਰਜਸ਼ੀਲ ਰੁਕਾਵਟ ਹੋ ਸਕਦੀ ਹੈ। ਹਰੇਕ ਲੇਅਰ ਵਿੱਚ ਸਮੱਗਰੀ ਅਤੇ ਟੀਚਾ ਅਨੁਪਾਤ ਦੱਸੋ। ਅਨੁਕੂਲਤਾ, ਪ੍ਰੋਸੈਸਿੰਗ ਤਾਪਮਾਨ ਅਤੇ ਮਨਜ਼ੂਰ ਪਰਿਵਰਤਨ ਦੀ ਜਾਂਚ ਕਰੋ।
ਫਿਰ ਪਿਘਲ-ਮਾਰਗ ਚਿੱਤਰ ਦੀ ਬੇਨਤੀ ਕਰੋ। ਇਸ ਨੂੰ ਹਰ ਐਕਸਟਰੂਡਰ, ਅਡਾਪਟਰ, ਹੈੱਡ ਚੈਨਲ ਅਤੇ ਕੰਟਰੋਲ ਪੁਆਇੰਟ ਦੀ ਪਛਾਣ ਕਰਨੀ ਚਾਹੀਦੀ ਹੈ। ਪ੍ਰਸਤਾਵ ਵਿੱਚ ਮੋਟਰ ਦੇ ਆਕਾਰ, ਹੀਟਿੰਗ ਲੋਡ, ਸਮੱਗਰੀ ਦੀ ਸੰਭਾਲ ਅਤੇ ਸੰਸ਼ੋਧਿਤ ਉਪਯੋਗਤਾ ਕੁੱਲ ਵੀ ਦਿਖਾਉਣੀ ਚਾਹੀਦੀ ਹੈ। ਇੱਕ ਆਮ "ਮਲਟੀ-ਲੇਅਰ" ਲੇਬਲ ਇਸ ਉਪਕਰਣ ਨੂੰ ਪਰਿਭਾਸ਼ਿਤ ਨਹੀਂ ਕਰਦਾ ਹੈ।
ਤਬਦੀਲੀ ਦਾ ਕੰਮ ਹਰੇਕ ਪਦਾਰਥਕ ਮਾਰਗ ਦੇ ਨਾਲ ਵਧਦਾ ਹੈ। ਪਰਜ ਵਾਲੀਅਮ, ਸਫਾਈ ਪਹੁੰਚ, ਰੰਗ ਕ੍ਰਮ ਅਤੇ ਸਕ੍ਰੈਪ ਵੱਖ ਕਰਨਾ ਓਪਰੇਟਿੰਗ ਸਮੇਂ ਨੂੰ ਪ੍ਰਭਾਵਤ ਕਰਦੇ ਹਨ। ਜੇ ਉਤਪਾਦ ਨੂੰ ਕਈ ਲੇਅਰਾਂ ਦੀ ਲੋੜ ਨਹੀਂ ਹੈ, ਤਾਂ ਵਾਧੂ ਸਿਸਟਮ ਖਰੀਦਦਾਰ ਮੁੱਲ ਬਣਾਏ ਬਿਨਾਂ ਕੰਮ ਜੋੜ ਸਕਦਾ ਹੈ।
ਸਿੰਗਲ-ਲੇਅਰ ਦਿਸ਼ਾ
ਇੱਕ ਪਰਿਭਾਸ਼ਿਤ ਰਾਲ ਸਟ੍ਰੀਮ ਦੀ ਵਰਤੋਂ ਕਰੋ ਜਦੋਂ ਉਤਪਾਦ ਦੀ ਕਾਰਗੁਜ਼ਾਰੀ, ਰੰਗ ਅਤੇ ਰੀਸਾਈਕਲਿੰਗ ਯੋਜਨਾ ਨੂੰ ਇੱਕ ਕੰਧ ਬਣਤਰ ਨਾਲ ਪੂਰਾ ਕੀਤਾ ਜਾ ਸਕਦਾ ਹੈ।
ਮਲਟੀ-ਲੇਅਰ ਦਿਸ਼ਾ
ਇੱਕ ਪ੍ਰੋਜੈਕਟ-ਵਿਸ਼ੇਸ਼ ਕੋ-ਐਕਸਟ੍ਰੂਜ਼ਨ ਕੌਂਫਿਗਰੇਸ਼ਨ ਦੀ ਬੇਨਤੀ ਕਰੋ ਜਦੋਂ ਹਰੇਕ ਲੇਅਰ ਵਿੱਚ ਇੱਕ ਦਸਤਾਵੇਜ਼ੀ ਫੰਕਸ਼ਨ ਅਤੇ ਸਵੀਕ੍ਰਿਤੀ ਰੇਂਜ ਹੋਵੇ।
ਕਿੰਗਲੇ ਦਾਮਲਟੀ-ਲੇਅਰ ਕੋ-ਐਕਸਟ੍ਰੂਜ਼ਨ ਗਾਈਡਲੇਅਰ ਰੋਲ ਅਤੇ RFQ ਵਿੱਚ ਸਬੰਧਿਤ ਸਵਾਲਾਂ ਦੀ ਵਿਆਖਿਆ ਕਰਦਾ ਹੈ।
ਇੱਕ 22 ਟੀ ਮਸ਼ੀਨ ਦੇ ਆਲੇ ਦੁਆਲੇ ਪੂਰੇ ਸੈੱਲ ਦੀ ਯੋਜਨਾ ਬਣਾਓ
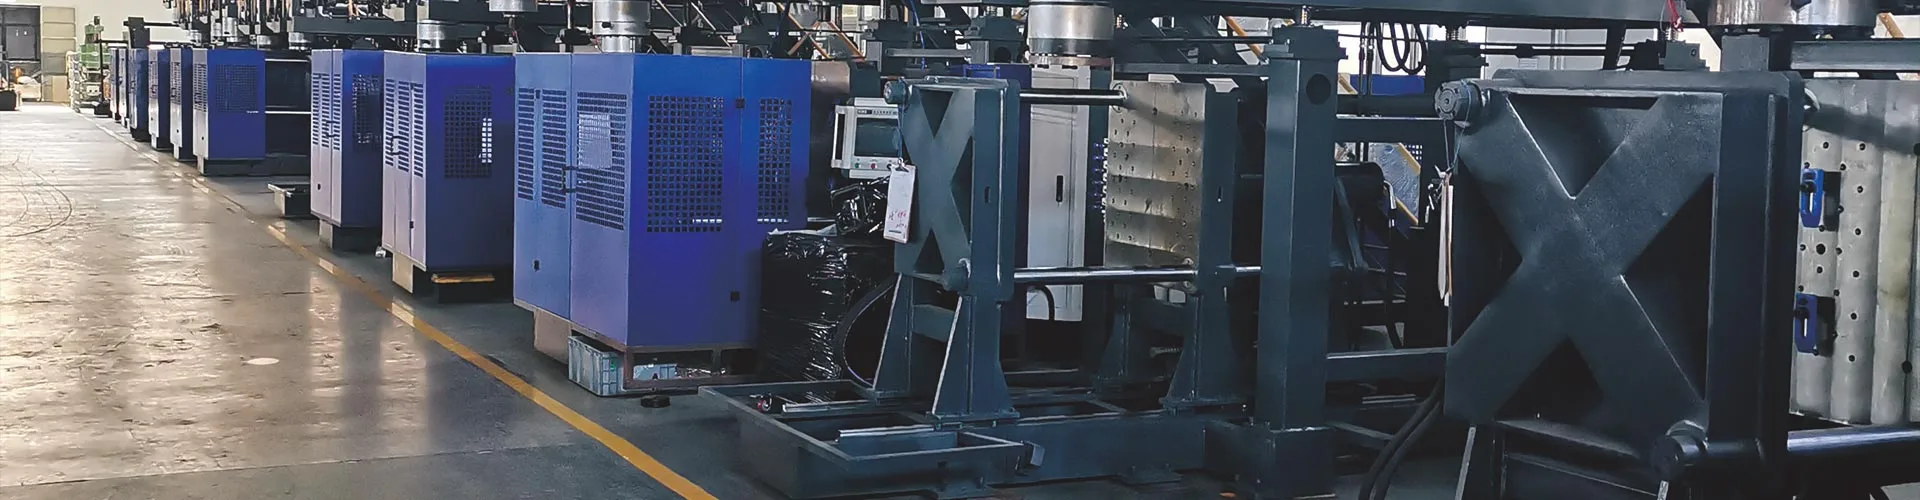
ਪ੍ਰਕਾਸ਼ਿਤ ਮਸ਼ੀਨ ਦੇ ਮਾਪ 6.6 x 4.2 x 5.2 ਮੀਟਰ ਹਨ। ਮਸ਼ੀਨ ਦਾ ਭਾਰ 22 ਟੀ. ਇਹ ਮੁੱਲ ਪੌਦੇ ਦਾ ਖਾਕਾ ਸ਼ੁਰੂ ਕਰਦੇ ਹਨ। ਇਹਨਾਂ ਵਿੱਚ ਸਰਵਿਸ ਕਲੀਅਰੈਂਸ, ਪੌੜੀਆਂ, ਮੋਲਡ ਹੈਂਡਲਿੰਗ, ਰੈਜ਼ਿਨ ਉਪਕਰਣ, ਕੰਪ੍ਰੈਸਰ, ਕੂਲਿੰਗ ਸਿਸਟਮ, ਟੇਕ-ਆਊਟ ਜਾਂ ਡਾਊਨਸਟ੍ਰੀਮ ਫਿਨਿਸ਼ਿੰਗ ਸ਼ਾਮਲ ਨਹੀਂ ਹਨ।
ਪਹਿਲਾਂ ਲੰਬਕਾਰੀ ਮਾਰਗ ਦੀ ਜਾਂਚ ਕਰੋ। ਇਮਾਰਤ ਨੂੰ ਮਸ਼ੀਨ, ਪਲੇਟਫਾਰਮ ਐਕਸੈਸ ਅਤੇ ਯੋਜਨਾਬੱਧ ਲਿਫਟਿੰਗ ਲਈ ਕਾਫ਼ੀ ਉਚਾਈ ਦੀ ਲੋੜ ਹੈ। ਜੇਕਰ ਰੱਖ-ਰਖਾਅ ਲਈ ਓਵਰਹੈੱਡ ਹਟਾਉਣ ਦੀ ਲੋੜ ਹੈ ਤਾਂ ਡਾਈ ਹੈੱਡ ਅਤੇ ਐਕਸਟਰੂਡਰ ਕੰਪੋਨੈਂਟਸ ਲਈ ਰੂਟ ਨੂੰ ਚਿੰਨ੍ਹਿਤ ਕਰੋ। ਅੰਤਿਮ ਡਰਾਇੰਗ ਤੋਂ ਕਰੇਨ ਦੀ ਸਮਰੱਥਾ ਅਤੇ ਹੁੱਕ ਦੀ ਪਹੁੰਚ ਦੀ ਪੁਸ਼ਟੀ ਕਰੋ।
KGB110A ਪੰਨਾ 0.3 MPa ਅਤੇ ਠੰਢੇ ਪਾਣੀ ਲਈ 120 L/min ਪ੍ਰਕਾਸ਼ਿਤ ਕਰਦਾ ਹੈ। ਪ੍ਰੋਜੈਕਟ ਸ਼ੀਟ ਨੂੰ ਇਨਲੇਟ ਤਾਪਮਾਨ, ਵਾਪਸੀ ਦੀ ਸੀਮਾ, ਪਾਣੀ ਦੀ ਗੁਣਵੱਤਾ, ਫਿਲਟਰੇਸ਼ਨ ਅਤੇ ਸਰਕਟ ਸਕੋਪ ਦੀ ਵੀ ਲੋੜ ਹੁੰਦੀ ਹੈ। ਤਾਪਮਾਨ ਤੋਂ ਬਿਨਾਂ ਇੱਕ ਪ੍ਰਵਾਹ ਨੰਬਰ ਕੂਲਿੰਗ ਸਿਸਟਮ ਦਾ ਆਕਾਰ ਨਹੀਂ ਕਰ ਸਕਦਾ।
ਸੰਕੁਚਿਤ ਹਵਾ ਲਈ, ਪੰਨਾ 0.8 MPa ਅਤੇ 1.8 m³/ਮਿੰਟ ਸੂਚੀਬੱਧ ਕਰਦਾ ਹੈ। ਪੀਕ ਅਤੇ ਔਸਤ ਮੰਗ, ਰਿਸੀਵਰ ਦਾ ਆਕਾਰ, ਤ੍ਰੇਲ ਬਿੰਦੂ, ਫਿਲਟਰੇਸ਼ਨ ਅਤੇ ਕੁਨੈਕਸ਼ਨ ਆਕਾਰ ਦੀ ਪੁਸ਼ਟੀ ਕਰੋ। ਜਦੋਂ ਸਿਰਲੇਖ ਨੂੰ ਛੋਟਾ ਕੀਤਾ ਜਾਂਦਾ ਹੈ ਤਾਂ ਵੱਡੇ ਉਡਾਉਣ ਵਾਲੀਆਂ ਘਟਨਾਵਾਂ ਦਬਾਅ ਨੂੰ ਹੇਠਾਂ ਖਿੱਚ ਸਕਦੀਆਂ ਹਨ।
ਪੰਨਾ ਔਸਤ ਊਰਜਾ ਦੀ ਖਪਤ ਵਜੋਂ 52 ਤੋਂ 60 ਕਿਲੋਵਾਟ ਦਾ ਲੇਬਲ ਦਿੰਦਾ ਹੈ। ਕਿਉਂਕਿ kW ਪਾਵਰ ਹੈ, ਇਸ ਨੂੰ ਪ੍ਰਕਾਸ਼ਿਤ ਓਪਰੇਟਿੰਗ-ਪਾਵਰ ਹਵਾਲਾ ਮੰਨੋ। ਇਸਨੂੰ kWh ਪ੍ਰਤੀ ਭਾਗ ਵਿੱਚ ਨਾ ਬਦਲੋ।ਯੂਰੋਮੈਪ 46.2ਉਤਪਾਦ-ਸਬੰਧਤ ਊਰਜਾ ਮਾਪ ਨੂੰ ਇੱਕ ਦਿੱਤੀ ਮਸ਼ੀਨ, ਉੱਲੀ ਅਤੇ ਉਤਪਾਦ ਨੂੰ ਸਥਿਰ ਸਥਿਤੀਆਂ ਵਿੱਚ ਜੋੜਦਾ ਹੈ।
ਦਫੈਕਟਰੀ ਉਪਯੋਗਤਾ ਗਾਈਡਬਿਜਲੀ ਦੀਆਂ ਸੀਮਾਵਾਂ, ਹਵਾ, ਪਾਣੀ, ਸਿਵਲ ਕੰਮ ਅਤੇ ਪਹੁੰਚ ਨੂੰ ਕਵਰ ਕਰਦਾ ਹੈ। ਸਥਾਪਨਾ ਦੀ ਪ੍ਰਵਾਨਗੀ ਲਈ ਜਨਤਕ ਲਿਫ਼ਾਫ਼ੇ ਦੀ ਬਜਾਏ ਅੰਤਮ ਆਮ ਪ੍ਰਬੰਧ ਡਰਾਇੰਗ ਦੀ ਵਰਤੋਂ ਕਰੋ।

ਇੱਕ ਖੋਜਣਯੋਗ ਉਤਪਾਦ ਅਜ਼ਮਾਇਸ਼ ਨਾਲ ਸੰਰਚਨਾ ਨੂੰ ਸਾਬਤ ਕਰੋ
ਇੱਕ ਫੈਕਟਰੀ ਟ੍ਰਾਇਲ ਨੂੰ ਨਮੂਨਾ ਫਾਈਲ ਵਿੱਚ ਵਰਣਿਤ ਉਤਪਾਦ ਨੌਕਰੀ ਨੂੰ ਦੁਬਾਰਾ ਬਣਾਉਣਾ ਚਾਹੀਦਾ ਹੈ। ਪ੍ਰਵਾਨਿਤ ਉੱਲੀ, ਰਾਲ ਅਤੇ ਮੁੱਖ ਵਿਕਲਪ ਮੌਜੂਦ ਹੋਣੇ ਚਾਹੀਦੇ ਹਨ। ਜੇਕਰ ਕੋਈ ਬਦਲ ਵਰਤਿਆ ਜਾਂਦਾ ਹੈ, ਤਾਂ ਅੰਤਰ ਨੂੰ ਰਿਕਾਰਡ ਕਰੋ ਅਤੇ ਉਸ ਅਨੁਸਾਰ ਸਿੱਟੇ ਕੱਢੋ।
ਦੌੜਨ ਤੋਂ ਪਹਿਲਾਂ ਨਮੂਨਾ ਕ੍ਰਮ ਦੀ ਯੋਜਨਾ ਬਣਾਓ। ਮੋਲਡਿੰਗ ਕ੍ਰਮ ਵਿੱਚ ਨੰਬਰ ਹਿੱਸੇ. ਪਰਿਭਾਸ਼ਿਤ ਕਰੋ ਕਿ ਸਥਿਰ ਉਤਪਾਦਨ ਕਦੋਂ ਸ਼ੁਰੂ ਹੁੰਦਾ ਹੈ ਅਤੇ ਮਾਪ ਵਿੰਡੋ ਕਿੰਨੀ ਦੇਰ ਰਹਿੰਦੀ ਹੈ। EUROMAP 46.2 ਨੂੰ ਇਸਦੇ ਉਤਪਾਦ-ਸਬੰਧਤ ਊਰਜਾ ਵਿਧੀ ਲਈ ਸਥਿਰ ਮਸ਼ੀਨ ਸਥਿਤੀਆਂ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ ਅਤੇ ਟੈਸਟ ਦੇ ਸੰਦਰਭ ਦੇ ਹਿੱਸੇ ਵਜੋਂ ਉਤਪਾਦ ਦੀ ਗੁਣਵੱਤਾ ਦੇ ਦਸਤਾਵੇਜ਼ਾਂ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ।
- ਸੰਰਚਨਾ ਦੀ ਪਛਾਣ ਕਰੋ।ਰਿਕਾਰਡ ਮਸ਼ੀਨ ਸੀਰੀਅਲ ਨੰਬਰ, ਹੈੱਡ ਵਿਕਲਪ, ਡਾਈ ਟੂਲਿੰਗ, ਮੋਲਡ ਰੀਵਿਜ਼ਨ, ਕੰਟਰੋਲਰ ਅਤੇ ਸਥਾਪਿਤ ਆਟੋਮੇਸ਼ਨ।
- ਫਾਰਮੂਲੇ ਦੀ ਪੁਸ਼ਟੀ ਕਰੋ।ਅਸਲ ਅਜ਼ਮਾਇਸ਼ ਸਮੱਗਰੀ ਤੋਂ ਰੈਜ਼ਿਨ ਗ੍ਰੇਡ, ਸਪਲਾਇਰ, ਰੰਗ, ਐਡਿਟਿਵ ਅਤੇ ਰੀਗ੍ਰਾਈਂਡ ਸਮੱਗਰੀ ਨੂੰ ਰਿਕਾਰਡ ਕਰੋ।
- ਵਿਅੰਜਨ ਨੂੰ ਕੈਪਚਰ ਕਰੋ।ਤਾਪਮਾਨ, ਸ਼ਾਟ ਸੈਟਿੰਗਾਂ, ਕੰਧ ਪ੍ਰੋਫਾਈਲ, ਬਲੋ ਸੈਟਿੰਗਜ਼, ਕੂਲਿੰਗ ਸਥਿਤੀਆਂ ਅਤੇ ਆਟੋਮੇਸ਼ਨ ਟਾਈਮਿੰਗ ਬਚਾਓ।
- ਪੁੰਜ ਸੰਤੁਲਨ ਨੂੰ ਬੰਦ ਕਰੋ.ਉਤਪਾਦ, ਹਰ ਟ੍ਰਿਮ ਸਟ੍ਰੀਮ ਅਤੇ ਸੰਪੂਰਨ ਕੁੱਲ ਸ਼ਾਟ ਦਾ ਤੋਲ ਕਰੋ। ਹਵਾਲਾ ਦੇ ਸਿਰ ਦੇ ਆਧਾਰ ਨਾਲ ਇਸ ਦੀ ਤੁਲਨਾ ਕਰੋ.
- ਕੰਧ ਦਾ ਨਕਸ਼ਾ ਮਾਪੋ.ਨੰਬਰ ਵਾਲੇ ਸਥਾਨਾਂ ਅਤੇ ਸਹਿਮਤ ਢੰਗ ਦੀ ਵਰਤੋਂ ਕਰੋ। ਰੀਡਿੰਗਾਂ ਨੂੰ ਹਰੇਕ ਨਮੂਨਾ ਨੰਬਰ ਨਾਲ ਜੋੜ ਕੇ ਰੱਖੋ।
- ਕਾਰਜਸ਼ੀਲ ਜਾਂਚਾਂ ਚਲਾਓ।ਪ੍ਰਵਾਨਿਤ ਲੋੜ ਵਿੱਚ ਲਿਖੇ ਉਤਪਾਦ-ਵਿਸ਼ੇਸ਼ ਟੈਸਟਾਂ ਅਤੇ ਸੀਮਾਵਾਂ ਨੂੰ ਹੀ ਲਾਗੂ ਕਰੋ।
- ਇਮਾਨਦਾਰੀ ਨਾਲ ਆਉਟਪੁੱਟ ਦੀ ਗਿਣਤੀ ਕਰੋ।ਵੱਖਰਾ ਸੁੱਕਾ ਚੱਕਰ, ਕੁੱਲ ਚੱਕਰ, ਸਵੀਕਾਰ ਕੀਤੇ ਹਿੱਸੇ, ਅਸਵੀਕਾਰ ਕੀਤੇ ਜਾਂਦੇ ਹਨ ਅਤੇ ਸਹਿਮਤੀ ਦੀ ਮਿਆਦ ਵਿੱਚ ਰੁਕ ਜਾਂਦੇ ਹਨ।
- ਉਪਯੋਗਤਾਵਾਂ ਨੂੰ ਰਿਕਾਰਡ ਕਰੋ।ਪਰਿਭਾਸ਼ਿਤ ਸੀਮਾਵਾਂ 'ਤੇ ਪਾਵਰ, ਹਵਾ ਅਤੇ ਪਾਣੀ ਨੂੰ ਮਾਪੋ ਜਦੋਂ ਸਵੀਕਾਰ ਕੀਤਾ ਉਤਪਾਦ ਬਣਾਇਆ ਜਾ ਰਿਹਾ ਹੈ।
- ਖੁੱਲ੍ਹੀਆਂ ਆਈਟਮਾਂ ਨੂੰ ਬੰਦ ਕਰੋ।ਹਰੇਕ ਭਟਕਣ ਨੂੰ ਇੱਕ ਮਾਲਕ, ਸੁਧਾਰਾਤਮਕ ਕਾਰਵਾਈ, ਸਬੂਤ ਦੀ ਲੋੜ ਅਤੇ ਨਿਯਤ ਮਿਤੀ ਦਿਓ।
ਰਿਪੋਰਟ ਲਈ ਸਿਰਫ਼ ਸਭ ਤੋਂ ਵਧੀਆ ਹਿੱਸਾ ਨਾ ਚੁਣੋ। ਇੱਕ ਕ੍ਰਮ ਰੱਖੋ ਜੋ ਪਰਿਵਰਤਨ ਦਿਖਾਉਂਦਾ ਹੈ। ਜੇਕਰ ਵਿਅੰਜਨ ਬਦਲਦਾ ਹੈ, ਤਾਂ ਇੱਕ ਨਵਾਂ ਨਮੂਨਾ ਸਮੂਹ ਸ਼ੁਰੂ ਕਰੋ। ਇਹ ਪ੍ਰਕਿਰਿਆ ਦੇ ਵਿਕਾਸ ਨੂੰ ਸਵੀਕ੍ਰਿਤੀ ਸਬੂਤ ਤੋਂ ਵੱਖ ਕਰਦਾ ਹੈ।
ਟੈਸਟ ਤੋਂ ਪਹਿਲਾਂ ਮਾਪਣ ਵਾਲੇ ਸਾਧਨਾਂ 'ਤੇ ਸਹਿਮਤ ਹੋਵੋ। ਰਿਕਾਰਡ ਸਕੇਲ ਰੈਜ਼ੋਲਿਊਸ਼ਨ, ਮੋਟਾਈ ਵਿਧੀ ਅਤੇ ਕੈਲੀਬ੍ਰੇਸ਼ਨ ਸਥਿਤੀ ਜਿੱਥੇ ਉਹ ਨਤੀਜੇ ਨੂੰ ਪ੍ਰਭਾਵਿਤ ਕਰਦੇ ਹਨ। ਨਮੂਨਾ ਕ੍ਰਮ ਲਈ ਉਹੀ ਟੂਲ ਵਰਤੋ। ਜੇਕਰ ਖਰੀਦਦਾਰ ਅਤੇ ਸਪਲਾਇਰ ਵੱਖ-ਵੱਖ ਤਰੀਕਿਆਂ ਨਾਲ ਮਾਪਦੇ ਹਨ, ਤਾਂ ਇਹ ਫੈਸਲਾ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ ਕਿ ਹਿੱਸੇ ਅਸਹਿਮਤ ਹਨ, ਉਹਨਾਂ ਤਰੀਕਿਆਂ ਦੀ ਤੁਲਨਾ ਕਰੋ।
ਇੱਕ ਅਸਫਲ ਨਤੀਜੇ ਨੂੰ ਸੰਦਰਭ ਦੀ ਲੋੜ ਹੈ। ਸੰਬੰਧਿਤ ਸੈਟਿੰਗਾਂ, ਅਲਾਰਮ ਇਤਿਹਾਸ, ਨਮੂਨਾ ਨੰਬਰ ਅਤੇ ਨਿਰੀਖਣ ਰਿਕਾਰਡ ਰੱਖੋ। ਇੱਕ ਸਹੀ ਕੀਤਾ ਹਿੱਸਾ ਮੁਰੰਮਤ ਨੂੰ ਸਾਬਤ ਕਰ ਸਕਦਾ ਹੈ, ਪਰ ਇਸਨੂੰ ਪਹਿਲਾਂ ਦੇ ਭਟਕਣ ਨੂੰ ਨਹੀਂ ਮਿਟਾਉਣਾ ਚਾਹੀਦਾ ਹੈ। ਇਹ ਇਤਿਹਾਸ ਟੀਮ ਨੂੰ ਇਹ ਫੈਸਲਾ ਕਰਨ ਵਿੱਚ ਮਦਦ ਕਰਦਾ ਹੈ ਕਿ ਫਿਕਸ ਸਥਿਰ ਹੈ ਜਾਂ ਅਸਥਾਈ।
ਕੱਚਾ ਡੇਟਾ, ਫੋਟੋਆਂ, ਵਿਅੰਜਨ ਨਿਰਯਾਤ ਅਤੇ ਹਸਤਾਖਰਿਤ ਸੰਖੇਪਾਂ ਨੂੰ ਇਕੱਠੇ ਸਟੋਰ ਕਰੋ। ਦਫੈਕਟਰੀ ਸਵੀਕ੍ਰਿਤੀ ਟੈਸਟ ਗਾਈਡਮਸ਼ੀਨ, ਉਤਪਾਦ ਅਤੇ ਦਸਤਾਵੇਜ਼ ਜਾਂਚਾਂ ਲਈ ਇੱਕ ਵਿਸ਼ਾਲ ਪ੍ਰੋਟੋਕੋਲ ਪ੍ਰਦਾਨ ਕਰਦਾ ਹੈ।
ਇਹ ਫੈਸਲਾ ਕਰਨ ਲਈ ਚਾਰ ਗੇਟਾਂ ਦੀ ਵਰਤੋਂ ਕਰੋ ਕਿ ਕੀ KGB110A ਫਿੱਟ ਹੈ ਜਾਂ ਨਹੀਂ
ਜਦੋਂ ਚਾਰ ਸਬੂਤ ਗੇਟ ਬੰਦ ਹੁੰਦੇ ਹਨ ਤਾਂ KGB110A ਸ਼ਾਰਟਲਿਸਟ ਵਿੱਚ ਸ਼ਾਮਲ ਹੁੰਦਾ ਹੈ। ਪਹਿਲਾਂ, ਉੱਲੀ ਪਲੇਟ, ਲਿਫਾਫੇ, ਮੋਟਾਈ ਦੀ ਸੀਮਾ ਅਤੇ ਅੰਦੋਲਨ ਨੂੰ ਫਿੱਟ ਕਰਦੀ ਹੈ। ਦੂਜਾ, ਚੁਣਿਆ ਹੋਇਆ ਸਿਰ ਉਪਯੋਗੀ ਨਿਯੰਤਰਣ ਰੇਂਜ ਦੇ ਨਾਲ ਕੁੱਲ ਪੈਰੀਸਨ ਪ੍ਰਦਾਨ ਕਰ ਸਕਦਾ ਹੈ। ਤੀਜਾ, ਐਕਸਟਰਿਊਸ਼ਨ ਰਿਕਵਰੀ ਅਸਲ ਸਮੱਗਰੀ ਦੇ ਨਾਲ ਨਿਸ਼ਾਨਾ ਚੱਕਰ ਦਾ ਸਮਰਥਨ ਕਰਦੀ ਹੈ। ਚੌਥਾ, ਫੈਕਟਰੀ ਲੋੜੀਂਦੀਆਂ ਸਹੂਲਤਾਂ ਅਤੇ ਹੈਂਡਲਿੰਗ ਦੀ ਸਪਲਾਈ ਕਰ ਸਕਦੀ ਹੈ।
ਇੱਕ 160L ਲੇਬਲ ਕਿਸੇ ਵੀ ਗੇਟ ਨੂੰ ਨਹੀਂ ਬਦਲ ਸਕਦਾ ਹੈ। ਇੱਕ ਲੰਮਾ ਹਿੱਸਾ ਉੱਲੀ ਦੀ ਜਾਂਚ ਵਿੱਚ ਅਸਫਲ ਹੋ ਸਕਦਾ ਹੈ। ਇੱਕ ਭਾਰੀ ਹਿੱਸਾ ਸ਼ਾਟ ਜਾਂਚ ਵਿੱਚ ਅਸਫਲ ਹੋ ਸਕਦਾ ਹੈ। ਇੱਕ ਛੋਟਾ ਚੱਕਰ ਰਿਕਵਰੀ ਜਾਂਚ ਵਿੱਚ ਅਸਫਲ ਹੋ ਸਕਦਾ ਹੈ। ਸੀਮਤ ਉਚਾਈ ਵਾਲੀ ਫੈਕਟਰੀ ਇੰਸਟਾਲੇਸ਼ਨ ਜਾਂਚ ਵਿੱਚ ਅਸਫਲ ਹੋ ਸਕਦੀ ਹੈ।
ਜਦੋਂ ਉਤਪਾਦ ਅਤੇ ਉੱਲੀ ਬਹੁਤ ਛੋਟੇ ਹੁੰਦੇ ਹਨ ਅਤੇ ਵੱਡਾ ਪਲੇਟਫਾਰਮ ਕੋਈ ਉਪਯੋਗੀ ਸਮਰੱਥਾ ਨਹੀਂ ਜੋੜਦਾ ਹੈ ਤਾਂ ਮਸ਼ੀਨ ਰੇਂਜ ਨੂੰ ਹੇਠਾਂ ਲੈ ਜਾਓ। ਜਦੋਂ ਕੁੱਲ ਸ਼ਾਟ, ਮੋਲਡ ਸਪੇਸ ਜਾਂ ਕਲੈਂਪ ਦੀ ਮੰਗ ਸਾਬਤ ਹੋਈ ਰੇਂਜ ਤੋਂ ਵੱਧ ਜਾਂਦੀ ਹੈ ਤਾਂ ਉੱਪਰ ਜਾਓ ਜਾਂ ਕਿਸੇ ਹੋਰ ਸੰਰਚਨਾ ਲਈ ਬੇਨਤੀ ਕਰੋ। ਦKGB100B 120L ਗਾਈਡਨਾਲ ਲੱਗਦੇ ਹੇਠਲੇ-ਰੇਂਜ ਇੰਜੀਨੀਅਰਿੰਗ ਜਾਂਚਾਂ ਪ੍ਰਦਾਨ ਕਰਦਾ ਹੈ।
ਹਸਤਾਖਰ ਕੀਤੇ ਲੋੜ ਮੈਟ੍ਰਿਕਸ ਨਾਲ ਚੋਣ ਨੂੰ ਪੂਰਾ ਕਰੋ। ਹਰੇਕ ਲਾਈਨ ਨੂੰ ਖਰੀਦਦਾਰ ਦੇ ਇੰਪੁੱਟ, ਪ੍ਰਸਤਾਵਿਤ ਸੰਰਚਨਾ ਅਤੇ ਸਬੂਤ ਦਾ ਨਾਮ ਦੇਣਾ ਚਾਹੀਦਾ ਹੈ ਜੋ ਪਾਲਣਾ ਨੂੰ ਸਾਬਤ ਕਰੇਗਾ। ਅਣਜਾਣ ਵਸਤੂਆਂ ਨੂੰ ਬਰੋਸ਼ਰ ਧਾਰਨਾ ਨਾਲ ਬਦਲਣ ਦੀ ਬਜਾਏ ਖੁੱਲ੍ਹਾ ਰਹਿਣਾ ਚਾਹੀਦਾ ਹੈ।
ਮਸ਼ੀਨ ਮਾਡਲ ਫਿਰ ਉਤਪਾਦ ਫਾਈਲ ਦਾ ਨਤੀਜਾ ਹੈ. ਉਹ ਆਰਡਰ ਮੋਲਡ ਡਿਜ਼ਾਈਨਰ, ਮਸ਼ੀਨ ਬਿਲਡਰ ਅਤੇ ਖਰੀਦਦਾਰ ਨੂੰ ਕੰਮ ਕਰਨ ਲਈ ਤੱਥਾਂ ਦਾ ਇੱਕ ਸੈੱਟ ਦਿੰਦਾ ਹੈ।
ਅਕਸਰ ਪੁੱਛੇ ਜਾਂਦੇ ਸਵਾਲ
KGB110A 160L ਬਲੋ ਮੋਲਡਿੰਗ ਮਸ਼ੀਨ ਕਿਹੜੇ ਉਤਪਾਦਾਂ ਲਈ ਤਿਆਰ ਕੀਤੀ ਗਈ ਹੈ?
ਕਿੰਗਗਲ ਦਾ ਉਤਪਾਦ ਪੇਜ ਬੈਰਲ, ਫਰਨੀਚਰ, ਫਲੋਟਸ, ਪੋਂਟੂਨ, ਖਿਡੌਣੇ, ਆਟੋ ਪਾਰਟਸ ਅਤੇ ਟ੍ਰੈਫਿਕ ਰੁਕਾਵਟਾਂ ਦੀ ਸੂਚੀ ਦਿੰਦਾ ਹੈ। ਇਹ ਐਪਲੀਕੇਸ਼ਨ ਪਰਿਵਾਰ ਹਨ। ਖਾਸ ਉਤਪਾਦ ਨੂੰ ਅਜੇ ਵੀ ਮੋਲਡ ਫਿੱਟ, ਕੁੱਲ ਪੈਰੀਸਨ ਪੁੰਜ, ਕਲੈਂਪ ਦੀ ਮੰਗ, ਸਮੱਗਰੀ, ਕੂਲਿੰਗ ਅਤੇ ਹਟਾਉਣ ਲਈ ਜਾਂਚਾਂ ਦੀ ਲੋੜ ਹੈ।
ਮੈਨੂੰ ਡਰਾਇੰਗ ਦੇ ਨਾਲ-ਨਾਲ ਭੌਤਿਕ ਨਮੂਨਾ ਕਿਉਂ ਭੇਜਣਾ ਚਾਹੀਦਾ ਹੈ?
ਡਰਾਇੰਗ ਪ੍ਰਵਾਨਿਤ ਜਿਓਮੈਟਰੀ ਨੂੰ ਪਰਿਭਾਸ਼ਿਤ ਕਰਦਾ ਹੈ, ਜਦੋਂ ਕਿ ਨਮੂਨਾ ਇੰਜੀਨੀਅਰਿੰਗ ਟੀਮ ਨੂੰ ਭਾਰ, ਵਿਭਾਜਨ ਲਾਈਨ, ਟ੍ਰਿਮ, ਕੰਧ ਦੀ ਵੰਡ ਅਤੇ ਹੈਂਡਲਿੰਗ ਦੀ ਜਾਂਚ ਕਰਨ ਵਿੱਚ ਮਦਦ ਕਰਦਾ ਹੈ। ਜਦੋਂ ਵੀ ਸੰਭਵ ਹੋਵੇ ਦੋਵਾਂ ਦੀ ਵਰਤੋਂ ਕਰੋ। ਡਰਾਇੰਗ ਅਤੇ ਲਿਖਤੀ ਟੈਸਟਾਂ ਨੂੰ ਨਿਯੰਤਰਣ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ ਜੇਕਰ ਨਮੂਨਾ ਮੌਜੂਦਾ ਡਿਜ਼ਾਈਨ ਤੋਂ ਵੱਖਰਾ ਹੈ।
ਕੀ 320 pcs/h KGB110A ਦਾ ਉਤਪਾਦਨ ਆਉਟਪੁੱਟ ਹੈ?
ਨੰਬਰ KGB110A ਪੰਨਾ 320 pcs/h ਨੂੰ ਡਰਾਈ ਚੱਕਰ ਵਜੋਂ ਲੇਬਲ ਕਰਦਾ ਹੈ। ਪ੍ਰਵਾਨਿਤ ਆਉਟਪੁੱਟ ਵਿੱਚ ਉਤਪਾਦਨ ਮੋਲਡ ਅਤੇ ਰਾਲ ਦੇ ਨਾਲ ਐਕਸਟਰਿਊਸ਼ਨ ਰਿਕਵਰੀ, ਪੈਰੀਸਨ ਗਠਨ, ਬਲੋਇੰਗ, ਕੂਲਿੰਗ, ਟੇਕ-ਆਊਟ, ਟ੍ਰਿਮਿੰਗ, ਰਿਜੈਕਟਸ ਅਤੇ ਗਿਣੇ ਗਏ ਸਟਾਪ ਸ਼ਾਮਲ ਹੋਣੇ ਚਾਹੀਦੇ ਹਨ।
ਕੀ KGB110A 'ਤੇ 15 ਕਿਲੋਗ੍ਰਾਮ ਦਾ ਮੁਕੰਮਲ PE ਭਾਗ ਚੱਲ ਸਕਦਾ ਹੈ?
ਜਨਤਕ ਸਾਰਣੀ 9(15) ਕਿਲੋਗ੍ਰਾਮ ਨੂੰ PE ਸੰਚਤਕ-ਵਜ਼ਨ ਸੰਦਰਭ ਦੇ ਤੌਰ 'ਤੇ ਦਿਖਾਉਂਦਾ ਹੈ, ਨਾ ਕਿ ਮੁਕੰਮਲ-ਉਤਪਾਦ ਸਮਰੱਥਾ। ਕੁੱਲ ਪੈਰੀਜ਼ਨ ਪੁੰਜ ਵਿੱਚ ਉਤਪਾਦ ਅਤੇ ਸਾਰੇ ਫਲੈਸ਼ ਜਾਂ ਟ੍ਰਿਮ ਸ਼ਾਮਲ ਹੁੰਦੇ ਹਨ। ਚੁਣੇ ਹੋਏ ਸਿਰ, ਰਾਲ ਦੇ ਅਧਾਰ ਅਤੇ ਓਪਰੇਟਿੰਗ ਮਾਰਜਿਨ ਦੀ ਪੁਸ਼ਟੀ ਕਰੋ, ਫਿਰ ਉਤਪਾਦ ਦੀ ਅਜ਼ਮਾਇਸ਼ ਵਿੱਚ ਨਤੀਜਾ ਸਾਬਤ ਕਰੋ।
ਕੀ ਮਿਆਰੀ KGB110A ਮਲਟੀ-ਲੇਅਰ ਉਤਪਾਦ ਬਣਾਉਂਦਾ ਹੈ?
ਉਤਪਾਦ ਵਰਣਨ ਸਿੰਗਲ-ਲੇਅਰ ਅਤੇ ਮਲਟੀ-ਲੇਅਰ ਹੱਲਾਂ ਦਾ ਜ਼ਿਕਰ ਕਰਦਾ ਹੈ, ਜਦੋਂ ਕਿ ਜਨਤਕ ਸਾਰਣੀ ਵਿੱਚ ਇੱਕ ਪੇਚ ਅਤੇ ਇੱਕ ਐਕਸਟਰੂਡਰ ਮੋਟਰ ਦੀ ਸੂਚੀ ਹੁੰਦੀ ਹੈ। ਇੱਕ ਮਲਟੀ-ਲੇਅਰ ਪ੍ਰੋਜੈਕਟ ਲਈ ਇੱਕ ਵੱਖਰੀ ਪਿਘਲਣ-ਪਾਥ ਡਰਾਇੰਗ, ਐਕਸਟਰੂਡਰ ਸੂਚੀ, ਸਿਰ ਸੰਰਚਨਾ, ਲੇਅਰ-ਅਨੁਪਾਤ ਰੇਂਜ ਅਤੇ ਸੰਸ਼ੋਧਿਤ ਉਪਯੋਗਤਾ ਸ਼ੀਟ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ।
KGB110A ਪੁੱਛਗਿੱਛ ਵਿੱਚ ਕੀ ਸ਼ਾਮਲ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ?
ਉਤਪਾਦ ਡਰਾਇੰਗ, ਨਮੂਨੇ ਦੀਆਂ ਫੋਟੋਆਂ, ਮਾਪ, ਸ਼ੁੱਧ ਭਾਰ, ਕੰਧ ਦਾ ਨਕਸ਼ਾ, ਰਾਲ, ਟ੍ਰਿਮ ਅਨੁਮਾਨ, ਗੁਣਵੱਤਾ ਟੈਸਟ, ਸਵੀਕਾਰ ਕੀਤੇ ਆਉਟਪੁੱਟ ਟੀਚੇ, ਮੋਲਡ ਡੇਟਾ ਅਤੇ ਫੈਕਟਰੀ ਉਪਯੋਗਤਾਵਾਂ ਭੇਜੋ। ਕਿੰਗਗਲ ਫਿਰ ਸਿਰ, ਮੋਲਡ ਸਪੇਸ, ਐਕਸਟਰਿਊਸ਼ਨ ਪ੍ਰਬੰਧ ਅਤੇ ਸਵੀਕ੍ਰਿਤੀ ਯੋਜਨਾ ਦੀ ਪੁਸ਼ਟੀ ਕਰ ਸਕਦਾ ਹੈ।
ਉਤਪਾਦ ਸਬੂਤ ਭੇਜੋ, ਨਾ ਸਿਰਫ਼ ਇੱਕ ਵਾਲੀਅਮ
ਕਿੰਗਗਲ ਨਾਲ ਨਮੂਨਾ ਫਾਈਲ, ਮੋਲਡ ਜਾਣਕਾਰੀ, ਆਉਟਪੁੱਟ ਟੀਚਾ ਅਤੇ ਪੌਦੇ ਦੀਆਂ ਸਥਿਤੀਆਂ ਸਾਂਝੀਆਂ ਕਰੋ। ਪ੍ਰੋਜੈਕਟ ਟੀਮ ਉਹਨਾਂ ਤੱਥਾਂ ਦੀ ਵਰਤੋਂ KGB110A ਸੰਰਚਨਾ ਦੀ ਪੁਸ਼ਟੀ ਕਰਨ ਅਤੇ ਉਤਪਾਦ-ਅਧਾਰਿਤ ਟ੍ਰਾਇਲ ਨੂੰ ਪਰਿਭਾਸ਼ਿਤ ਕਰਨ ਲਈ ਕਰ ਸਕਦੀ ਹੈ।
ਇੱਕ KGB110A ਸੰਰਚਨਾ ਸਮੀਖਿਆ ਦੀ ਬੇਨਤੀ ਕਰੋਸਰੋਤ ਅਤੇ ਸਮੀਖਿਆ ਆਧਾਰ
- ਕਿੰਗਗਲ, 160L ਇੱਕਮੁਲੇਟ ਬਲੋ ਮੋਲਡਿੰਗ ਮਸ਼ੀਨ, ਮਾਡਲ KGB110A. ਉਤਪਾਦ ਸਥਿਤੀ, ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਅਤੇ ਦੱਸੀਆਂ ਐਪਲੀਕੇਸ਼ਨਾਂ, ਸਤੰਬਰ 15, 2026 ਨੂੰ ਚੈੱਕ ਕੀਤੀਆਂ ਗਈਆਂ।
- ਕਿੰਗਗਲ ਵਿਕਰੀ ਪ੍ਰਕਿਰਿਆ. ਉਤਪਾਦ-ਜਾਣਕਾਰੀ ਬੇਨਤੀ ਅਤੇ ਦੱਸੇ ਗਏ ਨਿਰੀਖਣ ਵਰਕਫਲੋ, 15 ਸਤੰਬਰ, 2026 ਨੂੰ ਜਾਂਚ ਕੀਤੀ ਗਈ।
- ਕਿੰਗਗਲ ਦੁਆਰਾ ਹੋਸਟ ਕੀਤਾ ਗਿਆ ਮੂਗ ਡਿਜੀਪੈਕ III ਨਿਰਦੇਸ਼ ਮੈਨੂਅਲ. ਸਟੋਰ ਕੀਤੀਆਂ ਉਤਪਾਦ ਫਾਈਲਾਂ ਅਤੇ ਸੰਚਵਕ ਜਾਂ ਨਿਰੰਤਰ ਮਸ਼ੀਨਾਂ ਲਈ ਪ੍ਰੋਗ੍ਰਾਮਡ ਕੰਧ-ਮੋਟਾਈ ਨਿਯੰਤਰਣ।
- ਯੂਰੋਮੈਪ 46.2, ਐਕਸਟਰਿਊਸ਼ਨ ਬਲੋ ਮੋਲਡਿੰਗ ਮਸ਼ੀਨਾਂ, ਉਤਪਾਦ ਸੰਬੰਧੀ ਊਰਜਾ ਦੀ ਖਪਤ ਦਾ ਨਿਰਧਾਰਨ. ਸੰਸਕਰਣ 1.0, ਜਨਵਰੀ 2014।
ਸੰਪਾਦਕੀ ਨੋਟ:ਕਿੰਗਗਲ ਇਸ ਗਾਈਡ ਦਾ ਨਿਰਮਾਤਾ ਅਤੇ ਪ੍ਰਕਾਸ਼ਕ ਹੈ। ਉਤਪਾਦ ਡੇਟਾ ਪਹਿਲੀ-ਪਾਰਟੀ ਪ੍ਰਕਾਸ਼ਿਤ ਜਾਣਕਾਰੀ ਵਜੋਂ ਪੇਸ਼ ਕੀਤਾ ਜਾਂਦਾ ਹੈ। ਹਸਤਾਖਰ ਕੀਤੇ ਪ੍ਰੋਜੈਕਟ ਨਿਰਧਾਰਨ ਅਤੇ ਗਵਾਹੀ ਦਿੱਤੀ ਗਈ ਅਜ਼ਮਾਇਸ਼ ਨੂੰ ਆਰਡਰ ਕੀਤੀ ਮਸ਼ੀਨ ਨੂੰ ਨਿਯੰਤਰਿਤ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ।