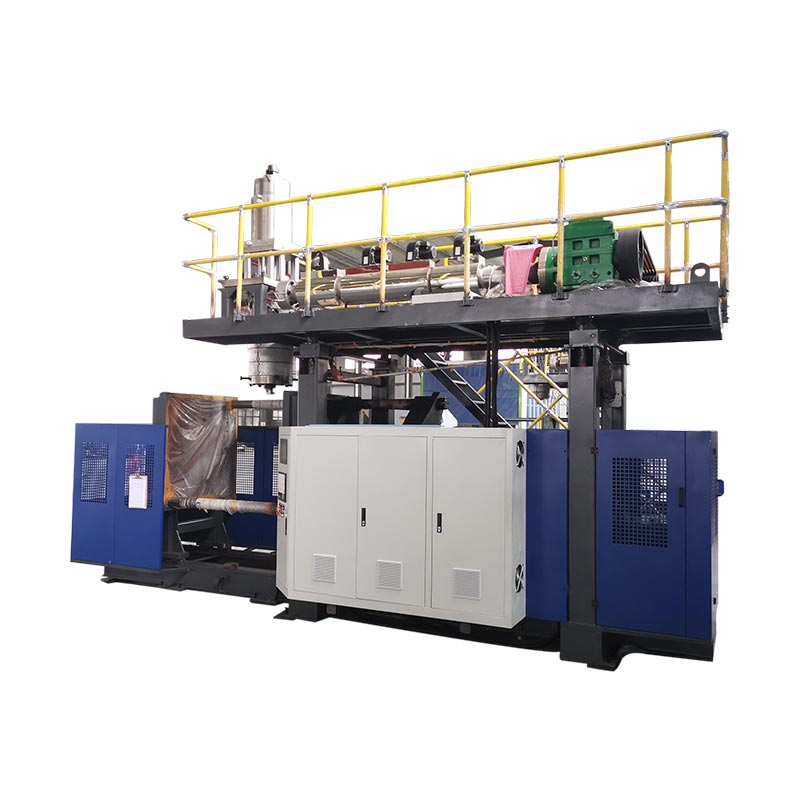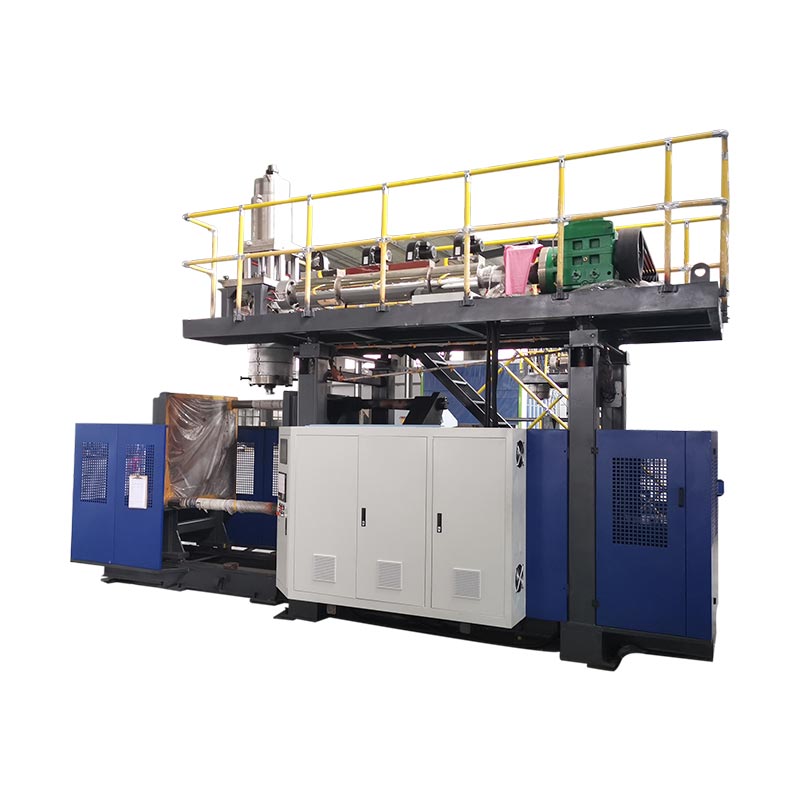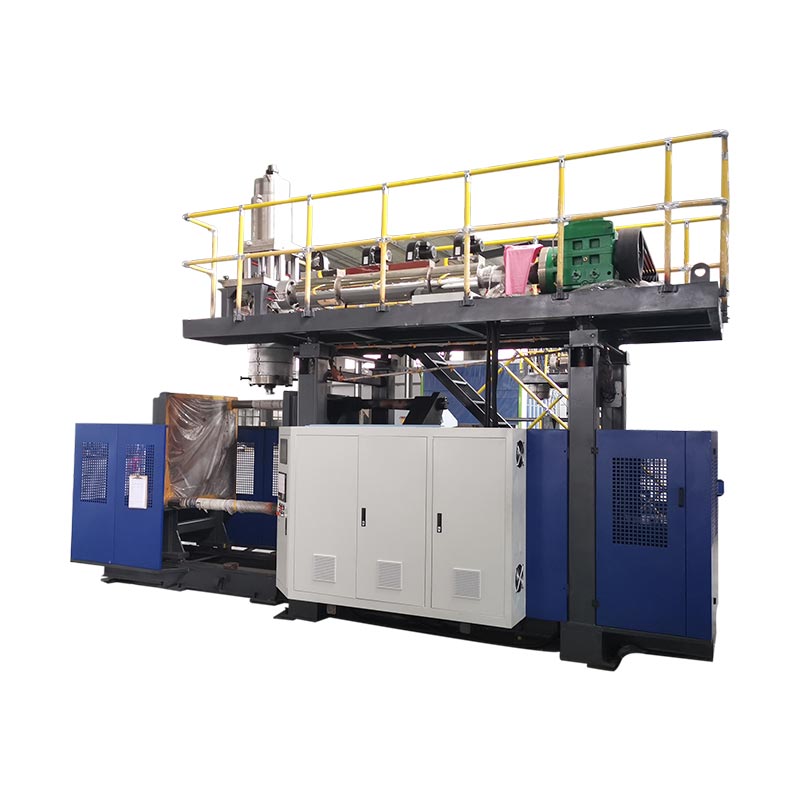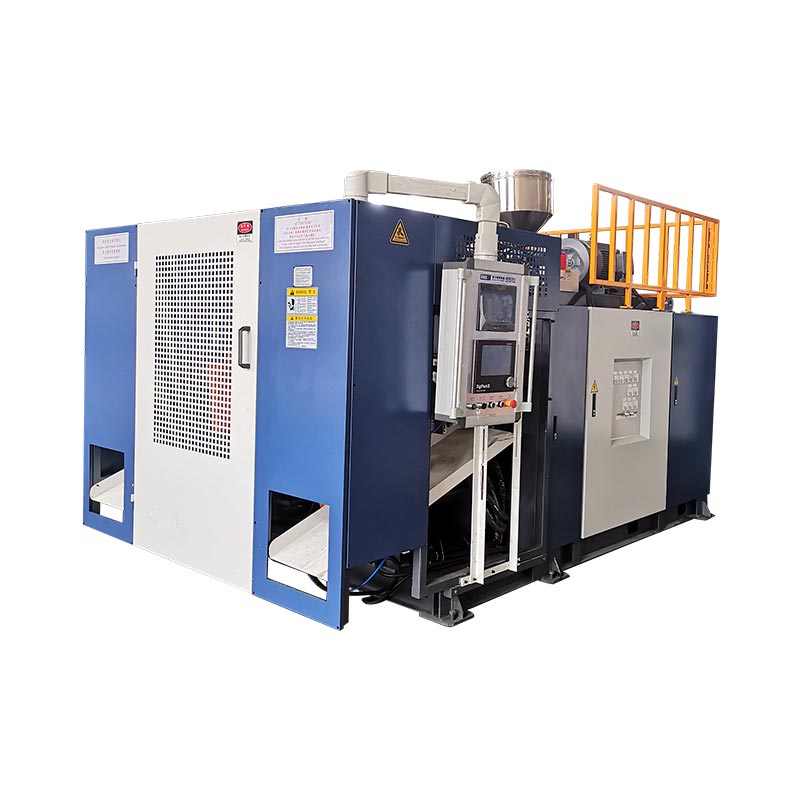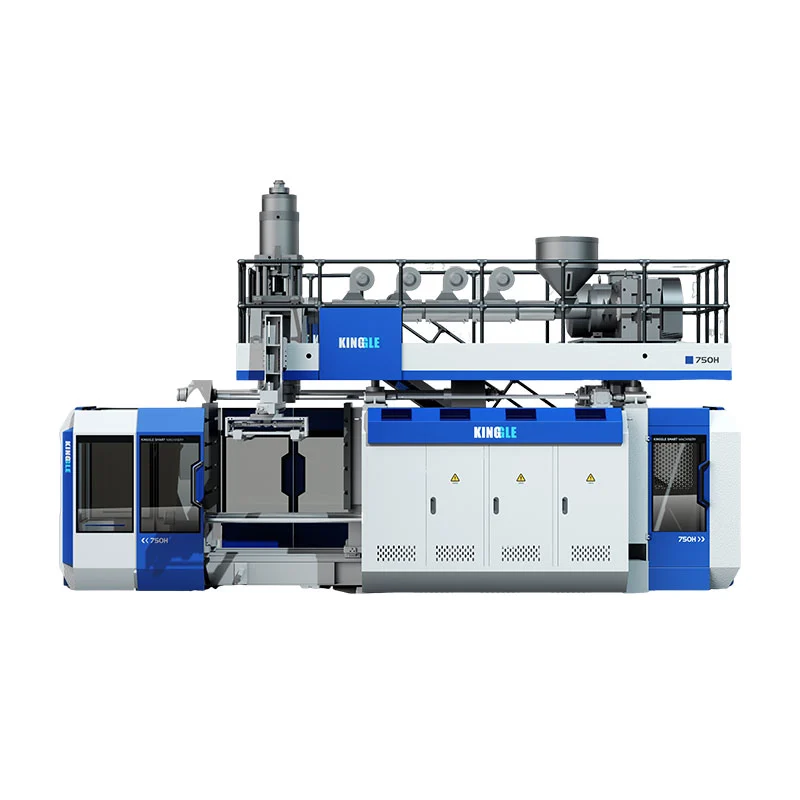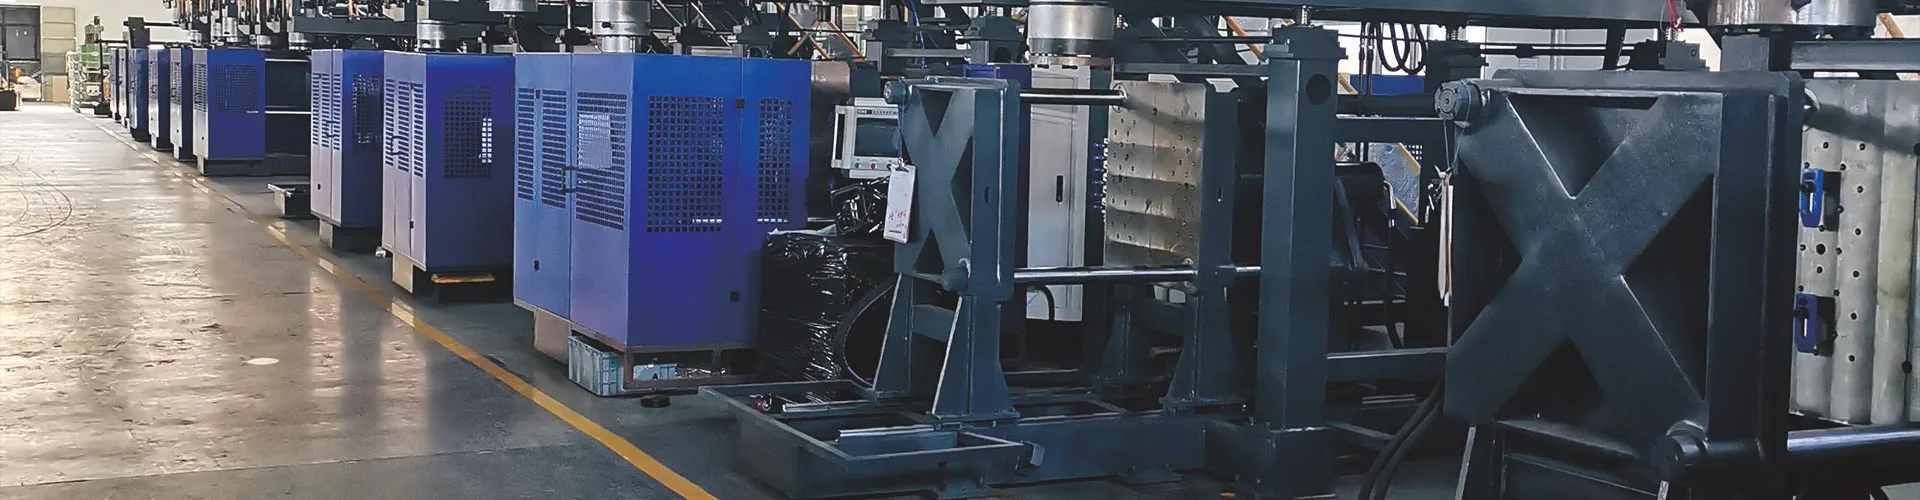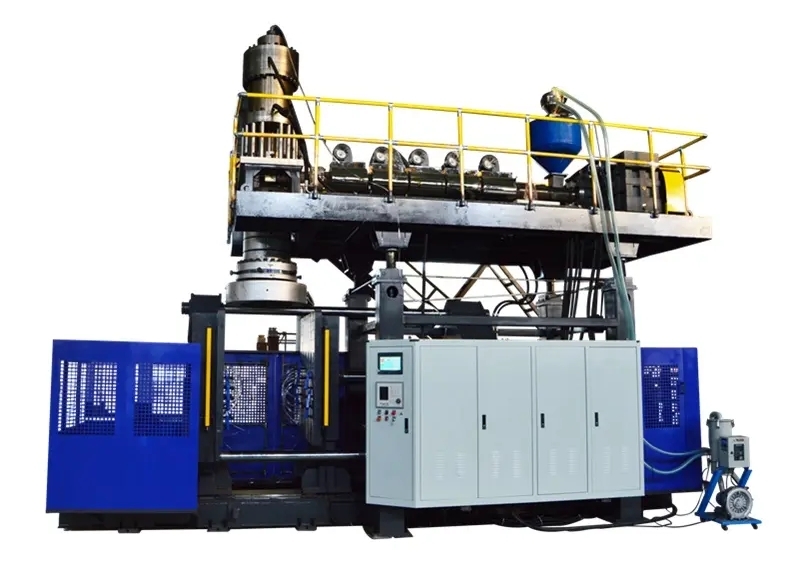
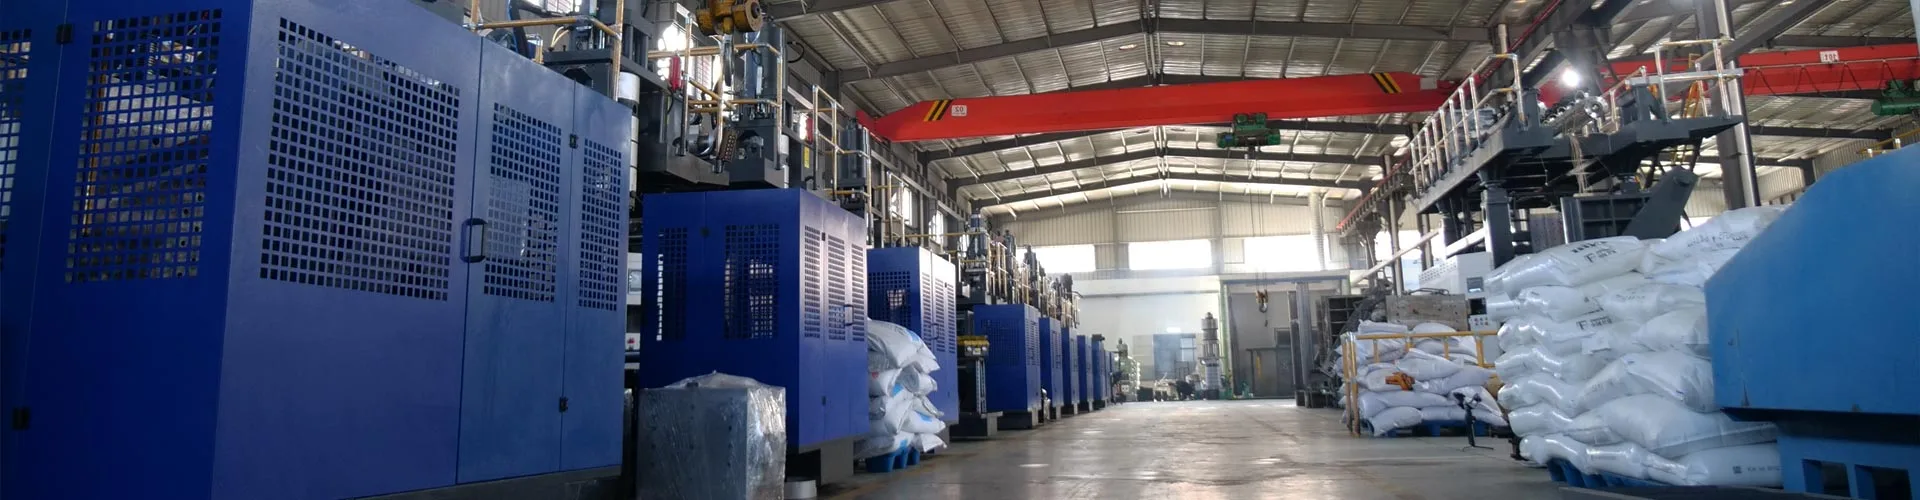
ਆਟੋਮੋਟਿਵ ਬਲੋ ਮੋਲਡਿੰਗ ਖੋਖਲੇ ਹਿੱਸੇ ਪੈਦਾ ਕਰ ਸਕਦੀ ਹੈ ਜਿਵੇਂ ਕਿ ਹਵਾ ਦੀਆਂ ਨਲੀਆਂ ਅਤੇ ਤਰਲ ਭੰਡਾਰ। ਸਾਜ਼-ਸਾਮਾਨ ਦੀ ਚੋਣ ਭਾਗ ਡਰਾਇੰਗ, ਨਿਰਧਾਰਤ ਰਾਲ ਅਤੇ ਸਵੀਕ੍ਰਿਤੀ ਲੋੜਾਂ ਨਾਲ ਸ਼ੁਰੂ ਹੁੰਦੀ ਹੈ। ਇਕ ਮਸ਼ੀਨ ਦੀ ਇਸ਼ਤਿਹਾਰੀ ਕੰਟੇਨਰ ਦੀ ਮਾਤਰਾ ਇਕੱਲੇ ਇਹ ਸਥਾਪਿਤ ਨਹੀਂ ਕਰ ਸਕਦੀ ਹੈ ਕਿ ਕੀ ਇਹ ਇੱਕ ਖਾਸ ਡੈਕਟ ਬਣਾਏਗੀ, ਇਸਦੇ ਮੋਲਡ ਨੂੰ ਅਨੁਕੂਲਿਤ ਕਰੇਗੀ ਜਾਂ ਲੋੜੀਂਦੀ ਮੁਕੰਮਲ ਆਉਟਪੁੱਟ ਪ੍ਰਦਾਨ ਕਰੇਗੀ।
ਇੱਕ ਉਪਯੋਗੀ ਖਰੀਦ ਸਮੀਖਿਆ ਪੂਰੀ ਪ੍ਰਕਿਰਿਆ ਦੁਆਰਾ ਭਾਗ ਦੀ ਪਾਲਣਾ ਕਰਦੀ ਹੈ: ਬਣਾਉਣਾ, ਹਟਾਉਣਾ, ਕੱਟਣਾ, ਅਸੈਂਬਲੀ ਅਤੇ ਨਿਰੀਖਣ। ਮਾਮੂਲੀ ਆਉਟਪੁੱਟ ਜਾਂ ਕੀਮਤ ਦੀ ਤੁਲਨਾ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ ਲਾਜ਼ਮੀ ਉਤਪਾਦ ਅਤੇ ਟੂਲਿੰਗ ਲੋੜਾਂ ਨੂੰ ਹੱਲ ਕਰੋ। ਨਹੀਂ ਤਾਂ, ਇੱਕ ਤੇਜ਼ ਮੋਲਡਿੰਗ ਚੱਕਰ ਇੱਕ ਉਤਪਾਦਨ ਸੈੱਲ ਨੂੰ ਛੁਪਾ ਸਕਦਾ ਹੈ ਜੋ ਅਜੇ ਵੀ ਆਪਣੇ ਡਿਲਿਵਰੀ ਟੀਚੇ ਤੋਂ ਖੁੰਝ ਜਾਂਦਾ ਹੈ।

ਬਲੋ ਮੋਲਡਿੰਗ ਆਟੋਮੋਟਿਵ ਪਾਰਟਸ: ਐਪਲੀਕੇਸ਼ਨ ਅਤੇ ਪ੍ਰਕਿਰਿਆ ਅਨੁਕੂਲਤਾ
ਆਟੋਮੋਟਿਵ ਪਾਰਟਸ ਨੂੰ ਉਹਨਾਂ ਨੂੰ ਕੀ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ, ਨਾ ਕਿ ਇਸ ਤੱਥ ਦੇ ਅਧਾਰ ਤੇ ਕਿ ਉਹ ਖੋਖਲੇ ਹਨ। ਇੱਕ ਕੈਬਿਨ ਏਅਰ ਡਕਟ, ਇੱਕ ਇੰਜਣ ਏਅਰ-ਇਨਟੇਕ ਕੰਪੋਨੈਂਟ ਅਤੇ ਇੱਕ ਤਰਲ ਭੰਡਾਰ ਨੂੰ ਵੱਖ-ਵੱਖ ਸਮੀਖਿਆਵਾਂ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ। ਉਹਨਾਂ ਦੀਆਂ ਓਪਰੇਟਿੰਗ ਹਾਲਤਾਂ ਅਤੇ ਇੰਟਰਫੇਸ ਉਹਨਾਂ ਪ੍ਰਸ਼ਨਾਂ ਨੂੰ ਨਿਰਧਾਰਤ ਕਰਦੇ ਹਨ ਜਿਹਨਾਂ ਦਾ ਇੱਕ ਮਸ਼ੀਨ ਪ੍ਰਸਤਾਵ ਨੂੰ ਜਵਾਬ ਦੇਣਾ ਚਾਹੀਦਾ ਹੈ।
| ਹਿੱਸਾ ਪਰਿਵਾਰ | ਸਥਾਪਤ ਕਰਨ ਲਈ ਇਨਪੁਟਸ | ਉਪਕਰਣ ਅਤੇ ਟੂਲਿੰਗ ਸਵਾਲ |
|---|---|---|
| ਕੈਬਿਨ HVAC ਨਲਕਾ | ਏਅਰ ਪਾਥ, ਕੁਨੈਕਸ਼ਨ ਜਿਓਮੈਟਰੀ, ਇੰਸਟਾਲੇਸ਼ਨ ਸਪੇਸ ਅਤੇ ਨਿਰਧਾਰਤ ਫੰਕਸ਼ਨਲ ਜਾਂਚਾਂ | ਕੀ ਪ੍ਰਸਤਾਵਿਤ ਰੂਟ ਬਾਡੀ ਬਣਾ ਸਕਦਾ ਹੈ ਅਤੇ ਪਹੁੰਚਯੋਗ ਟ੍ਰਿਮਿੰਗ ਅਤੇ ਨਿਰੀਖਣ ਸਥਾਨਾਂ ਨੂੰ ਛੱਡ ਸਕਦਾ ਹੈ? |
| ਇੰਜਣ ਏਅਰ-ਇਨਟੇਕ ਹਿੱਸੇ | ਨਿਰਧਾਰਤ ਤਾਪਮਾਨ, ਦਬਾਅ ਜਾਂ ਵੈਕਿਊਮ ਸਥਿਤੀਆਂ, ਮੀਡੀਆ ਐਕਸਪੋਜਰ ਅਤੇ ਕੁਨੈਕਸ਼ਨ ਲੋੜਾਂ | ਕੀ ਰਾਲ, ਰੂਟ ਬਣਾਉਣਾ ਅਤੇ ਪੂਰਾ ਸੈੱਲ ਉਹਨਾਂ ਖਾਸ ਹਾਲਤਾਂ ਨੂੰ ਪੂਰਾ ਕਰਦਾ ਹੈ? |
| ਤਰਲ ਭੰਡਾਰ | ਤਰਲ, ਸੇਵਾ ਦੀਆਂ ਸਥਿਤੀਆਂ, ਬੰਦਰਗਾਹਾਂ, ਮਾਊਂਟਿੰਗ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਅਤੇ ਸਵੀਕ੍ਰਿਤੀ ਮਾਪਦੰਡ | ਬਾਡੀ, ਇੰਟਰਫੇਸ ਅਤੇ ਕਿਸੇ ਵੀ ਅਗਲੀ ਅਸੈਂਬਲੀ ਦਾ ਉਤਪਾਦਨ ਅਤੇ ਤਸਦੀਕ ਕਿਵੇਂ ਕੀਤਾ ਜਾਵੇਗਾ? |
| ਹੋਰ ਖੋਖਲੇ ਤਕਨੀਕੀ ਹਿੱਸੇ | ਲੋਡ ਕੇਸ, ਮਾਪ, ਅਸੈਂਬਲੀ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਅਤੇ ਉਦੇਸ਼ਿਤ ਵਰਤੋਂ | ਕੀ ਬਲੋ ਮੋਲਡਿੰਗ ਢੁਕਵੀਂ ਹੈ, ਜਾਂ ਕੀ ਕਿਸੇ ਹੋਰ ਬਣਾਉਣ ਜਾਂ ਜੁੜਨ ਵਾਲੇ ਰਸਤੇ ਦੀ ਤੁਲਨਾ ਕੀਤੀ ਜਾਣੀ ਚਾਹੀਦੀ ਹੈ? |
ਬਾਲਣ-ਸਿਸਟਮ ਪ੍ਰੋਜੈਕਟਾਂ ਨੂੰ ਇੱਕ ਵੱਖਰੇ ਮਨਜ਼ੂਰੀ ਮਾਰਗ 'ਤੇ ਰੱਖੋ। ਉਦਾਹਰਣ ਲਈ,RISE ਪਲਾਸਟਿਕ ਦੇ ਬਾਲਣ-ਟੈਂਕ ਫਾਇਰ ਟੈਸਟਿੰਗ ਦਾ ਵਰਣਨ ਕਰਦਾ ਹੈUN ਰੈਗੂਲੇਸ਼ਨ 34, Annex 5, ਕਲਾਜ਼ 5 ਦੇ ਤਹਿਤ। ਇਹ ਇੱਕ ਖਾਸ ਟੈਸਟ ਸਕੋਪ ਹੈ, ਨਾ ਕਿ ਇੱਕ ਪੂਰੀ ਮਨਜ਼ੂਰੀ ਚੈੱਕਲਿਸਟ। ਅਸਲ ਈਂਧਨ-ਸਿਸਟਮ ਪ੍ਰੋਜੈਕਟ ਲਈ ਲਾਗੂ ਬਾਜ਼ਾਰ, ਲੋੜਾਂ ਅਤੇ ਪ੍ਰਵਾਨਗੀ ਦੀਆਂ ਜ਼ਿੰਮੇਵਾਰੀਆਂ ਨੂੰ ਸਥਾਪਿਤ ਕਰਨਾ; ਇੱਕ ਮਸ਼ੀਨ ਕੈਟਾਲਾਗ ਸੂਚੀਬੱਧ "ਕਾਰ ਟੈਂਕ" ਅਨੁਕੂਲ ਬਾਲਣ-ਟੈਂਕ ਉਤਪਾਦਨ ਨੂੰ ਸਥਾਪਿਤ ਨਹੀਂ ਕਰਦਾ ਹੈ।
ਬਲੋ-ਮੋਲਡ ਐਚਵੀਏਸੀ ਡਕਟ: ਜਿਓਮੈਟਰੀ, ਇੰਟਰਫੇਸ ਅਤੇ ਮਸ਼ੀਨ ਦੀਆਂ ਜ਼ਰੂਰਤਾਂ
ਬਲੋ-ਮੋਲਡ HVAC ਨਲਕਿਆਂ ਲਈ, ਹਵਾਈ ਮਾਰਗ ਅਤੇ ਹਰ ਕੁਨੈਕਸ਼ਨ ਦੀ ਇਕੱਠੇ ਸਮੀਖਿਆ ਕਰੋ। ਇੱਕ ਸਰੀਰ ਜਿਸਦਾ ਗਠਨ ਕੀਤਾ ਜਾ ਸਕਦਾ ਹੈ ਅਜੇ ਵੀ ਓਪਨਿੰਗ ਦੀ ਜ਼ਰੂਰਤ ਹੈ ਜੋ ਕਿ ਕੱਟੇ, ਸਥਿਤ ਅਤੇ ਜਾਂਚੇ ਜਾ ਸਕਦੇ ਹਨ। ਇਸ ਲਈ ਕਸਟਮ ਪਲਾਸਟਿਕ ਡਕਟਵਰਕ ਨੂੰ ਮੋਲਡਡ ਜਿਓਮੈਟਰੀ ਅਤੇ ਇਰਾਦਾ ਤਿਆਰ ਕੀਤੀ ਜਿਓਮੈਟਰੀ ਪਰਿਭਾਸ਼ਿਤ ਦੋਵਾਂ ਦੇ ਨਾਲ ਹਵਾਲਾ ਪੜਾਅ 'ਤੇ ਪਹੁੰਚਣਾ ਚਾਹੀਦਾ ਹੈ।
ਇੰਜਣ ਏਅਰ-ਇਨਟੇਕ ਲੋੜਾਂ ਤੋਂ ਵੱਖਰਾ ਕੈਬਿਨ ਹਵਾਦਾਰੀ
ਕਿਸੇ ਇੰਜਣ ਦੀ ਏਅਰ-ਇਨਟੇਕ ਸਮੱਗਰੀ ਜਾਂ ਜਾਂਚ ਸਥਿਤੀ ਨੂੰ ਕੈਬਿਨ ਡੈਕਟ ਵਿੱਚ ਟ੍ਰਾਂਸਫਰ ਨਾ ਕਰੋ ਕਿਉਂਕਿ ਦੋਵੇਂ ਹਵਾ ਲੈ ਜਾਂਦੇ ਹਨ। ਇੰਸਟਾਲੇਸ਼ਨ ਵਾਤਾਵਰਨ, ਪ੍ਰਵਾਨਿਤ ਸਮੱਗਰੀ ਅਤੇ ਖਾਸ ਹਿੱਸੇ ਲਈ ਲੋੜੀਂਦੀ ਜਾਂਚ ਨੂੰ ਰਿਕਾਰਡ ਕਰੋ। ਜੇਕਰ ਦਬਾਅ, ਵੈਕਿਊਮ, ਤਾਪਮਾਨ ਸਾਈਕਲਿੰਗ ਜਾਂ ਤਰਲ ਐਕਸਪੋਜਰ ਮਾਅਨੇ ਰੱਖਦਾ ਹੈ, ਤਾਂ ਪ੍ਰੋਜੈਕਟ ਨਿਰਧਾਰਨ ਵਿੱਚ ਸੰਬੰਧਿਤ ਸਥਿਤੀਆਂ ਦੀ ਪਛਾਣ ਕਰੋ।
ਮੁਕੰਮਲ ਕੁਨੈਕਸ਼ਨ ਦੀ ਸਮੀਖਿਆ ਕਰੋ, ਨਾ ਕਿ ਸਿਰਫ਼ ਮੋਲਡ ਓਪਨਿੰਗ
ਡਰਾਇੰਗ 'ਤੇ ਕਨੈਕਸ਼ਨ ਦੇ ਅੰਤ, ਮਾਊਂਟਿੰਗ ਡੈਟਮਸ, ਸੈਕਸ਼ਨ ਬਦਲਾਅ ਅਤੇ ਪ੍ਰਸਤਾਵਿਤ ਟ੍ਰਿਮਿੰਗ ਸਥਾਨਾਂ 'ਤੇ ਨਿਸ਼ਾਨ ਲਗਾਓ। ਫਿਰ ਜਾਂਚ ਕਰੋ ਕਿ ਹਿੱਸਾ ਇੱਕ ਫਿਨਿਸ਼ਿੰਗ ਜਾਂ ਨਿਰੀਖਣ ਫਿਕਸਚਰ ਵਿੱਚ ਕਿਵੇਂ ਬੈਠੇਗਾ। ਇੱਕ ਉਪਯੋਗੀ ਸਮੀਖਿਆ ਸਵਾਲ ਇਹ ਹੈ ਕਿ ਕੀ ਉਹੀ ਡੈਟਮ ਸਿਸਟਮ ਟ੍ਰਿਮਿੰਗ, ਮਾਪ ਅਤੇ ਅਸੈਂਬਲੀ ਦੇ ਦੌਰਾਨ ਹਿੱਸੇ ਨੂੰ ਲਗਾਤਾਰ ਲੱਭ ਸਕਦਾ ਹੈ।
ਸੈੱਲ ਨੂੰ ਪਰਿਭਾਸ਼ਿਤ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ ਕਿਸੇ ਵੀ ਲੋੜੀਂਦੇ ਪ੍ਰਵਾਹ, ਬੀਤਣ, ਫਿੱਟ ਜਾਂ ਸੀਲਿੰਗ ਜਾਂਚ ਨੂੰ ਨਿਸ਼ਚਿਤ ਕਰੋ। ਇਹਨਾਂ ਜਾਂਚਾਂ ਲਈ ਸਮਰਪਿਤ ਫਿਕਸਚਰ ਜਾਂ ਵੱਖਰੇ ਸਟੇਸ਼ਨਾਂ ਦੀ ਲੋੜ ਹੋ ਸਕਦੀ ਹੈ। ਉਹਨਾਂ ਕੋਲ ਇੱਕ ਨਿਰਧਾਰਤ ਸਪਲਾਇਰ ਅਤੇ ਸਵੀਕ੍ਰਿਤੀ ਵਿਧੀ ਹੋਣੀ ਚਾਹੀਦੀ ਹੈ, ਨਾ ਕਿ ਬਲੋ ਮੋਲਡਿੰਗ ਮਸ਼ੀਨ ਦੇ ਨਾਲ ਆਉਣ ਦਾ ਅੰਦਾਜ਼ਾ ਲਗਾਉਣ ਦੀ।
ਮਸ਼ੀਨ ਦਾ ਆਕਾਰ ਚੁਣਨ ਤੋਂ ਪਹਿਲਾਂ ਪ੍ਰਕਿਰਿਆ ਦਾ ਰਸਤਾ ਚੁਣੋ
ਚਰਚਾ ਕਰੋ ਕਿ ਇੱਕ ਵੱਡੀ ਮਸ਼ੀਨ ਦੀ ਚੋਣ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ ਪੈਰੀਸਨ ਮੋਲਡ ਕੈਵਿਟੀ ਤੱਕ ਕਿਵੇਂ ਪਹੁੰਚੇਗਾ। ਪੈਰੀਸਨ ਗਰਮ ਖੋਖਲੀ ਟਿਊਬ ਹੁੰਦੀ ਹੈ ਜੋ ਪ੍ਰਕਿਰਿਆ ਬਣਦੀ ਹੈ ਅਤੇ ਫੁੱਲਦੀ ਹੈ। ਇਸਦਾ ਪ੍ਰਬੰਧਨ ਅਤੇ ਪਲੇਸਮੈਂਟ ਜਿਓਮੈਟਰੀ ਦੇ ਅਨੁਕੂਲ ਹੋਣਾ ਚਾਹੀਦਾ ਹੈ।
3D ਚੂਸਣ ਝਟਕਾ ਮੋਲਡਿੰਗ ਬਨਾਮ ਪਰੰਪਰਾਗਤ ਬਾਹਰ ਕੱਢਣਾ
ਟੋਰੇ ਦੀ 3D ਸਕਸ਼ਨ ਬਲੋ ਮੋਲਡਿੰਗ ਦੀ ਤਕਨੀਕੀ ਵਿਆਖਿਆਲੰਬੇ, ਗੁੰਝਲਦਾਰ ਖੋਖਲੇ ਆਕਾਰਾਂ ਲਈ ਇੱਕ ਮੋਲਡ ਕੈਵਿਟੀ ਵਿੱਚ ਪੈਰੀਸਨ ਨੂੰ ਪੇਸ਼ ਕਰਨ ਵਾਲੇ ਚੂਸਣ ਦਾ ਵਰਣਨ ਕਰਦਾ ਹੈ। ਇਹ ਇੱਕ ਵੱਖਰੀ ਪ੍ਰਕਿਰਿਆ ਦਾ ਪ੍ਰਬੰਧ ਹੈ। ਪਾਰਟ-ਰਿਮੂਵਲ ਰੋਬੋਟ ਵਾਲੀ ਇੱਕ ਪਰੰਪਰਾਗਤ ਐਕਸਟਰਿਊਸ਼ਨ ਬਲੋ ਮੋਲਡਿੰਗ ਮਸ਼ੀਨ ਨੂੰ ਉਸ ਸਮਰੱਥਾ ਦੇ ਬਰਾਬਰ ਸਬੂਤ ਨਹੀਂ ਮੰਨਿਆ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ।
ਇੱਕ ਅਜੀਬ ਮਾਰਗ ਲਈ, ਅਸਲ ਜਿਓਮੈਟਰੀ ਅਤੇ ਰਾਲ ਦੀ ਵਰਤੋਂ ਕਰਕੇ ਇੱਕ ਫਾਰਮਿੰਗ-ਰੂਟ ਸਮੀਖਿਆ ਦੀ ਬੇਨਤੀ ਕਰੋ। ਪਰੰਪਰਾਗਤ ਐਕਸਟਰਿਊਸ਼ਨ ਬਲੋ ਮੋਲਡਿੰਗ, ਇੱਕ ਵਿਸ਼ੇਸ਼ ਪਲੇਸਮੈਂਟ ਜਾਂ ਚੂਸਣ ਰੂਟ ਦੀ ਤੁਲਨਾ ਕਰੋ, ਅਤੇ ਜਿੱਥੇ ਢੁਕਵਾਂ ਹੋਵੇ ਮੋਲਡ ਕੀਤੇ ਭਾਗਾਂ ਵਿੱਚ ਸ਼ਾਮਲ ਹੋਵੋ। ਤੁਲਨਾ ਨੂੰ ਇਹ ਮੰਨਣ ਦੀ ਬਜਾਏ ਕਿ ਇੱਕ ਰੂਟ ਹਰ ਆਟੋਮੋਟਿਵ ਡਕਟ ਦੇ ਅਨੁਕੂਲ ਹੋਣ ਦੀ ਬਜਾਏ ਵਿਵਹਾਰਕਤਾ, ਇੰਟਰਫੇਸ ਅਤੇ ਡਾਊਨਸਟ੍ਰੀਮ ਵਰਕ ਨੂੰ ਸੰਬੋਧਿਤ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ।
ਪਿਘਲਣ ਦੀ ਡਿਲੀਵਰੀ ਅਤੇ ਡਰਾਈਵ ਸੰਰਚਨਾ ਨੂੰ ਵੱਖਰਾ ਰੱਖੋ
ਨਿਰੰਤਰ ਐਕਸਟਰਿਊਸ਼ਨ ਅਤੇ ਐਕਯੂਮੂਲੇਟਰ-ਹੈੱਡ ਓਪਰੇਸ਼ਨ ਪਿਘਲਣ ਦੀ ਡਿਲੀਵਰੀ ਦਾ ਵਰਣਨ ਕਰਦੇ ਹਨ। ਪੈਰੀਸਨ ਪਲੇਸਮੈਂਟ ਪ੍ਰਕਿਰਿਆ ਦੇ ਇੱਕ ਵੱਖਰੇ ਹਿੱਸੇ ਦਾ ਵਰਣਨ ਕਰਦੀ ਹੈ। ਹਾਈਡ੍ਰੌਲਿਕ, ਸਰਵੋ-ਹਾਈਡ੍ਰੌਲਿਕ ਅਤੇ ਇਲੈਕਟ੍ਰਿਕ ਡਰਾਈਵਾਂ ਐਕਚੁਏਸ਼ਨ ਦਾ ਵਰਣਨ ਕਰਦੀਆਂ ਹਨ। ਵੱਖਰੇ ਧੁਰਿਆਂ 'ਤੇ ਇਹਨਾਂ ਦੀ ਤੁਲਨਾ ਕਰਨ ਨਾਲ ਹਵਾਲੇ ਦੀ ਵਿਆਖਿਆ ਕਰਨਾ ਆਸਾਨ ਹੋ ਜਾਂਦਾ ਹੈ ਅਤੇ ਇੱਕ ਆਟੋਮੇਸ਼ਨ ਲੇਬਲ ਨੂੰ ਬਣਾਉਣ ਦੀ ਸਮਰੱਥਾ ਲਈ ਖੜ੍ਹੇ ਹੋਣ ਤੋਂ ਰੋਕਦਾ ਹੈ।
ਅਸਲ ਆਟੋਮੋਟਿਵ ਐਪਲੀਕੇਸ਼ਨ ਲਈ ਬਲੋ ਮੋਲਡਿੰਗ ਰੈਜ਼ਿਨ ਦੀ ਚੋਣ ਕਰੋ
ਗ੍ਰੇਡ ਦਿਓ, ਨਾ ਕਿ ਸਿਰਫ਼ ਪੌਲੀਮਰ ਪਰਿਵਾਰ। "PA" ਜਾਂ "PP" ਇਰਾਦੇ ਵਾਲੇ ਹਿੱਸੇ ਲਈ ਮਜ਼ਬੂਤੀ, ਸੋਧ, ਪ੍ਰੋਸੈਸਿੰਗ ਵਿਵਹਾਰ ਅਤੇ ਅਨੁਕੂਲਤਾ ਬਾਰੇ ਖੁੱਲ੍ਹੇ ਸਵਾਲ ਛੱਡਦਾ ਹੈ। Envalior ਦੇDurethan PA6 ਪੋਰਟਫੋਲੀਓ, ਉਦਾਹਰਨ ਲਈ, ਟਿਊਬਾਂ ਅਤੇ ਏਅਰ ਡਕਟਾਂ ਲਈ ਬਲੋ ਮੋਲਡਿੰਗ ਗ੍ਰੇਡ ਅਤੇ ਰੀਇਨਫੋਰਸਡ ਗ੍ਰੇਡਾਂ ਨੂੰ ਵੱਖਰਾ ਕਰਦਾ ਹੈ। ਇੱਕ ਪਰਿਵਾਰ ਦਾ ਨਾਮ ਇੱਕ ਪਰਿਵਰਤਨਯੋਗ ਵਿਅੰਜਨ ਦੀ ਪਛਾਣ ਨਹੀਂ ਕਰਦਾ ਹੈ।
ਸਮੱਗਰੀ ਦੀ ਤਿਆਰੀ ਅਤੇ ਪਲਾਸਟਿਕ ਨੂੰ ਗ੍ਰੇਡ ਨਾਲ ਮੇਲ ਕਰੋ
ਮੌਜੂਦਾ ਗ੍ਰੇਡ-ਵਿਸ਼ੇਸ਼ ਪ੍ਰੋਸੈਸਿੰਗ ਨਿਰਦੇਸ਼ ਪ੍ਰਾਪਤ ਕਰੋ। ਸੁਕਾਉਣ ਅਤੇ ਖੁਆਉਣ ਦੇ ਪ੍ਰਸਤਾਵਿਤ ਪ੍ਰਬੰਧ, ਲੋੜ ਪੈਣ 'ਤੇ ਨਮੀ ਦਾ ਮਾਪ, ਪੇਚ ਅਤੇ ਸਿਰ ਦੀ ਅਨੁਕੂਲਤਾ, ਤਾਪਮਾਨ ਨਿਯੰਤਰਣ ਅਤੇ ਮਿਸ਼ਰਣ ਲਈ ਲੋੜੀਂਦੇ ਕਿਸੇ ਵੀ ਪਹਿਨਣ-ਰੋਧਕ ਨਿਰਧਾਰਨ ਦੀ ਜਾਂਚ ਕਰੋ। ਇਹ ਤਕਨੀਕੀ ਪੁਸ਼ਟੀ ਲਈ ਆਈਟਮਾਂ ਹਨ, ਨਾ ਕਿ ਸਾਰੇ ਇੰਜੀਨੀਅਰਿੰਗ ਪਲਾਸਟਿਕ ਲਈ ਇੱਕ ਸੁਕਾਉਣ ਵਾਲੇ ਤਾਪਮਾਨ ਨੂੰ ਪ੍ਰਕਾਸ਼ਿਤ ਕਰਨ ਦਾ ਕਾਰਨ।
ਟੋਰੇ ਪਿਘਲਣ ਵਾਲੀ ਲੇਸ ਅਤੇ ਆਕਾਰ-ਰੱਖਣ ਸਥਿਰਤਾ ਦੀ ਪਛਾਣ ਕਰਦਾ ਹੈ ਜਿਵੇਂ ਕਿ ਮੋਲਡਿੰਗ ਰੈਸਿਨ ਅਨੁਕੂਲਤਾ ਨੂੰ ਉਡਾਉਣ ਲਈ ਢੁਕਵਾਂ ਹੈ। ਅਜ਼ਮਾਇਸ਼ ਦੌਰਾਨ ਸਮੱਗਰੀ ਦੀ ਸਥਿਤੀ ਅਤੇ ਪ੍ਰਕਿਰਿਆ ਦੀਆਂ ਸੈਟਿੰਗਾਂ ਨੂੰ ਰਿਕਾਰਡ ਕਰੋ ਤਾਂ ਕਿ ਇੱਕ ਜਾਣੀ-ਪਛਾਣੀ ਪਕਵਾਨ ਦੇ ਵਿਰੁੱਧ ਇੱਕ ਗਠਨ ਸਮੱਸਿਆ ਦੀ ਜਾਂਚ ਕੀਤੀ ਜਾ ਸਕੇ। ਕਿਸੇ ਮਸ਼ੀਨ ਦੀ ਪ੍ਰਕਾਸ਼ਿਤ HDPE ਐਕਸਟਰਿਊਸ਼ਨ ਦਰ ਨੂੰ ਇਸਦੀ ਡਿਲਿਵਰੀ ਦਰ ਦੇ ਸਬੂਤ ਵਜੋਂ ਵੱਖਰੇ ਰਾਲ ਨਾਲ ਸਵੀਕਾਰ ਨਾ ਕਰੋ।
ਪ੍ਰਵਾਨਿਤ ਵਿਅੰਜਨ ਦੇ ਅੰਦਰ ਰੀਗ੍ਰਾਈਂਡ ਰੱਖੋ
ਸਰੋਤ, ਪ੍ਰੋਸੈਸਿੰਗ ਇਤਿਹਾਸ ਅਤੇ ਰੀਗ੍ਰਾਈਂਡ ਦੇ ਪ੍ਰਸਤਾਵਿਤ ਅਨੁਪਾਤ ਨੂੰ ਰਿਕਾਰਡ ਕਰੋ, ਗਾਹਕ ਦੀ ਇਜਾਜ਼ਤ ਅਤੇ ਵਿਅੰਜਨ ਨੂੰ ਯੋਗ ਬਣਾਉਣ ਲਈ ਲੋੜੀਂਦੀਆਂ ਜਾਂਚਾਂ ਦੇ ਨਾਲ। ਨਿਰਧਾਰਿਤ ਉਤਪਾਦਨ ਮਿਸ਼ਰਣ ਦੀ ਜਾਂਚ ਕਰੋ। ਕੇਵਲ ਕੁਆਰੀ ਰਾਲ ਦੀ ਵਰਤੋਂ ਕਰਦੇ ਹੋਏ ਇੱਕ ਅਜ਼ਮਾਇਸ਼ ਬਾਅਦ ਵਿੱਚ ਰੀਗ੍ਰਾਈਂਡ ਜੋੜ ਨਾਲ ਪ੍ਰਦਰਸ਼ਨ ਨੂੰ ਸਥਾਪਿਤ ਨਹੀਂ ਕਰਦੀ ਹੈ।
ਝਟਕਾ ਮੋਲਡਿੰਗ ਸਾਜ਼ੋ-ਸਾਮਾਨ ਦੀ ਲੋੜ ਵਿੱਚ ਹਿੱਸਾ ਡਰਾਇੰਗ ਦਾ ਅਨੁਵਾਦ
ਬਲੋ ਮੋਲਡਿੰਗ ਉਪਕਰਣਾਂ ਦੀ ਸਮੀਖਿਆ ਕਰਨ ਲਈ ਲੋੜਾਂ ਤੋਂ ਸਬੂਤ ਸਾਰਣੀ ਦੀ ਵਰਤੋਂ ਕਰੋ। ਹਰੇਕ ਲਾਜ਼ਮੀ ਲੋੜ ਲਈ ਇੱਕ ਅਨੁਸਾਰੀ ਨਿਰਧਾਰਨ, ਡਰਾਇੰਗ ਜਾਂ ਟ੍ਰਾਇਲ ਰਿਕਾਰਡ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ। ਅਣਸੁਲਝੀਆਂ ਚੀਜ਼ਾਂ ਉਦੋਂ ਤੱਕ ਦਿਖਾਈ ਦੇਣੀਆਂ ਚਾਹੀਦੀਆਂ ਹਨ ਜਦੋਂ ਤੱਕ ਜ਼ਿੰਮੇਵਾਰ ਧਿਰ ਉਨ੍ਹਾਂ ਨੂੰ ਬੰਦ ਨਹੀਂ ਕਰਦੀ।
| ਲੋੜ | ਪ੍ਰਸਤਾਵ ਦੀ ਜਾਂਚ ਕਰੋ | ਸਬੂਤ ਅਤੇ ਬੰਦ |
|---|---|---|
| ਸਮੱਗਰੀ ਅਤੇ ਕੁੱਲ ਸ਼ਾਟ ਦੀ ਮੰਗ | ਗ੍ਰੇਡ-ਵਿਸ਼ੇਸ਼ ਪਲਾਸਟਿਕਾਈਜ਼ਿੰਗ, ਵਰਤੋਂ ਯੋਗ ਸ਼ਾਟ ਅਤੇ ਡਿਲੀਵਰੀ; ਇਕੱਲੇ ਮੁਕੰਮਲ ਭਾਰ ਦੀ ਬਜਾਏ ਪ੍ਰਕਿਰਿਆ ਸਕ੍ਰੈਪ ਸ਼ਾਮਲ ਕਰੋ | ਸਮੱਗਰੀ ਦਾ ਰਿਕਾਰਡ ਅਤੇ ਪ੍ਰਤੀਨਿਧੀ ਬਣਾਉਣ ਦਾ ਮੁਕੱਦਮਾ |
| ਮੋਲਡ ਇੰਸਟਾਲੇਸ਼ਨ | ਲਿਫਾਫਾ, ਮਾਊਂਟਿੰਗ, ਮੋਲਡ ਮੋਟਾਈ ਅਤੇ ਪੁੰਜ, ਉਪਯੋਗਤਾਵਾਂ ਅਤੇ ਸੇਵਾ ਪਹੁੰਚ | ਮੋਲਡ-ਮਸ਼ੀਨ ਇੰਟਰਫੇਸ ਡਰਾਇੰਗ |
| ਖੋਲ੍ਹਣਾ ਅਤੇ ਹਟਾਉਣਾ | ਓਪਨਿੰਗ ਸਪੇਸ, ਲੋੜੀਂਦੇ ਮੋਲਡ ਹਿਲਜੁਲ, ਗਰਿੱਪਰ ਮਾਰਗ ਅਤੇ ਗਰਮ ਹਿੱਸੇ ਲਈ ਕਲੀਅਰੈਂਸ | ਮੋਸ਼ਨ ਸਮੀਖਿਆ ਅਤੇ ਗਵਾਹੀ ਹਟਾਉਣ ਦਾ ਕ੍ਰਮ |
| ਨਾਜ਼ੁਕ ਕੰਧ ਖੇਤਰ | ਹੈੱਡ ਟੂਲਿੰਗ, ਪੈਰੀਸਨ ਕੰਟਰੋਲ ਅਤੇ ਪ੍ਰਸਤਾਵਿਤ ਨਿਰੀਖਣ ਸਥਾਨ | ਡਰਾਇੰਗ ਸੀਮਾਵਾਂ ਦੇ ਵਿਰੁੱਧ ਮੈਪ ਕੀਤੇ ਮਾਪ |
| ਮੁਕੰਮਲ ਇੰਟਰਫੇਸ | ਟ੍ਰਿਮਿੰਗ, ਜੁਆਇਨਿੰਗ, ਅਸੈਂਬਲੀ ਅਤੇ ਪੋਜੀਸ਼ਨਿੰਗ ਫਿਕਸਚਰ | ਮੁਕੰਮਲ-ਭਾਗ ਅਯਾਮੀ ਅਤੇ ਕਾਰਜਾਤਮਕ ਜਾਂਚਾਂ |
| ਸਵੀਕਾਰ ਕੀਤਾ ਆਉਟਪੁੱਟ | ਪੂਰਾ ਸੈੱਲ, ਗਿਣਤੀ ਬਿੰਦੂ, ਰੁਕਾਵਟ ਨਿਯਮ ਅਤੇ ਹੈਂਡਲਿੰਗ ਨੂੰ ਰੱਦ ਕਰੋ | ਪ੍ਰਵਾਨਿਤ ਮਾਤਰਾਵਾਂ ਅਤੇ ਸਟਾਪ ਰਿਕਾਰਡਾਂ ਦੇ ਨਾਲ ਸਮਾਂਬੱਧ ਅਜ਼ਮਾਇਸ਼ |
ਮੈਂ ਇੱਕ ਆਟੋਮੋਟਿਵ ਬਲੋ ਮੋਲਡਿੰਗ ਪ੍ਰੋਜੈਕਟ ਦੀ ਸਮੀਖਿਆ ਕਿਵੇਂ ਕਰਾਂਗਾ
ਇੱਕ ਆਟੋਮੋਟਿਵ ਬਲੋ ਮੋਲਡਿੰਗ ਪ੍ਰੋਜੈਕਟ ਲਈ, ਮੈਂ ਮਸ਼ੀਨ ਦੀ ਸਮਰੱਥਾ ਬਾਰੇ ਚਰਚਾ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ ਪਾਰਟ ਡਰਾਇੰਗ ਦੀ ਸਮੀਖਿਆ ਕਰਾਂਗਾ। ਮੇਰੇ ਸ਼ੁਰੂਆਤੀ ਸਵਾਲ ਮੈਟੀਰੀਅਲ ਗ੍ਰੇਡ, ਓਪਰੇਟਿੰਗ ਵਾਤਾਵਰਨ, ਕੁਨੈਕਸ਼ਨ ਪੁਆਇੰਟ ਅਤੇ ਸਵੀਕ੍ਰਿਤੀ ਲੋੜਾਂ ਨਾਲ ਸਬੰਧਤ ਹੋਣਗੇ। ਇੱਕ ਮਸ਼ੀਨ ਦਾ ਨਾਮਾਤਰ ਕੰਟੇਨਰ ਵਾਲੀਅਮ ਇੱਕ ਸਕ੍ਰੀਨਿੰਗ ਸੰਦਰਭ ਰਹੇਗਾ, ਨਾ ਕਿ ਇੱਕ ਡੈਕਟ ਜਾਂ ਅਨਿਯਮਿਤ ਭੰਡਾਰ ਨੂੰ ਮਨਜ਼ੂਰੀ ਦੇਣ ਦਾ ਅਧਾਰ।
ਜੇਕਰ ਇੱਕ ਅਜ਼ਮਾਇਸ਼ ਵਾਲਾ ਹਿੱਸਾ ਇਸਦੇ ਭਾਰ ਦੇ ਟੀਚੇ ਨੂੰ ਪੂਰਾ ਕਰਦਾ ਹੈ ਪਰ ਇੱਕ ਸਥਾਨਕ ਕੰਧ-ਮੋਟਾਈ ਜਾਂਚ ਵਿੱਚ ਅਸਫਲ ਰਿਹਾ, ਤਾਂ ਮੈਂ ਸਮੁੱਚੇ ਹਿੱਸੇ ਦੇ ਭਾਰ ਨੂੰ ਵਧਾਉਣ ਤੋਂ ਪਹਿਲਾਂ ਸਮੱਗਰੀ ਦੀ ਵੰਡ ਦੀ ਜਾਂਚ ਕਰਾਂਗਾ। ਮੈਂ ਨਿਰਧਾਰਿਤ ਨਿਰੀਖਣ ਸਥਾਨਾਂ ਦੀ ਤੁਲਨਾ ਪੈਰੀਸਨ ਪ੍ਰੋਫਾਈਲ, ਸਮੱਗਰੀ ਦੀ ਤਿਆਰੀ, ਟੂਲਿੰਗ ਅਤੇ ਰਿਕਾਰਡ ਕੀਤੀ ਪ੍ਰਕਿਰਿਆ ਸੈਟਿੰਗਾਂ ਨਾਲ ਕਰਾਂਗਾ। ਸਮੱਗਰੀ ਨੂੰ ਹਰ ਥਾਂ ਜੋੜਨਾ ਇੱਕ ਪ੍ਰਸਤਾਵਿਤ ਬਦਲਾਅ ਰਹੇਗਾ ਜਦੋਂ ਤੱਕ ਸੰਬੰਧਿਤ ਹਿੱਸੇ ਦੀ ਜਾਂਚ ਇਹ ਨਹੀਂ ਦਿਖਾਉਂਦੀ ਕਿ ਇਸਨੇ ਸਮੱਸਿਆ ਦਾ ਹੱਲ ਕਰ ਦਿੱਤਾ ਹੈ।
ਟੂਲਿੰਗ ਸਮੀਖਿਆ ਇਸ ਤੋਂ ਵੱਧ ਕਵਰ ਕਰੇਗੀ ਕਿ ਕੀ ਉੱਲੀ ਪਲੇਟਾਂ ਦੇ ਵਿਚਕਾਰ ਫਿੱਟ ਹੈ ਜਾਂ ਨਹੀਂ। ਮੈਂ ਮਾਊਂਟਿੰਗ, ਮੋਲਡ ਦੀ ਮੋਟਾਈ, ਖੁੱਲਣ ਵਾਲੀ ਥਾਂ, ਲੋੜੀਂਦੀਆਂ ਹਰਕਤਾਂ ਅਤੇ ਪੂਰੇ ਹਿੱਸੇ ਨੂੰ ਹਟਾਉਣ ਦੇ ਮਾਰਗ ਦੀ ਜਾਂਚ ਕਰਾਂਗਾ। ਪੋਰਟਾਂ ਅਤੇ ਮਾਊਂਟਿੰਗ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਨੂੰ ਵੀ ਮੋਲਡਿੰਗ ਤੋਂ ਬਾਅਦ ਟ੍ਰਿਮਿੰਗ, ਸਥਿਤੀ ਅਤੇ ਨਿਰੀਖਣ ਲਈ ਇੱਕ ਸਪੱਸ਼ਟ ਯੋਜਨਾ ਦੀ ਲੋੜ ਹੋਵੇਗੀ।
ਇੱਕ ਨਿਸ਼ਚਿਤ ਇੰਜੀਨੀਅਰਿੰਗ-ਪਲਾਸਟਿਕ ਗ੍ਰੇਡ ਲਈ, ਮੈਂ ਇਸਦੇ ਪ੍ਰੋਸੈਸਿੰਗ ਮਾਰਗਦਰਸ਼ਨ ਲਈ ਬੇਨਤੀ ਕਰਾਂਗਾ ਅਤੇ ਪ੍ਰਸਤਾਵਿਤ ਸੁਕਾਉਣ, ਫੀਡਿੰਗ, ਪੇਚ ਅਤੇ ਸਿਰ ਦੇ ਪ੍ਰਬੰਧ ਦੀ ਪੁਸ਼ਟੀ ਕਰਾਂਗਾ। ਮੈਂ ਕਿਸੇ ਹੋਰ ਰਾਲ ਨਾਲ ਪ੍ਰਦਰਸ਼ਨ ਦੇ ਸਬੂਤ ਵਜੋਂ ਇੱਕ HDPE ਥ੍ਰੋਪੁੱਟ ਚਿੱਤਰ ਦੀ ਵਰਤੋਂ ਨਹੀਂ ਕਰਾਂਗਾ। ਕੋਈ ਵੀ ਪ੍ਰਸਤਾਵਿਤ ਰੀਗ੍ਰਾਈਂਡ ਵਿਅੰਜਨ ਲਾਗੂ ਸਮੱਗਰੀ ਅਤੇ ਗਾਹਕ ਦੀਆਂ ਲੋੜਾਂ ਦੇ ਅਧੀਨ ਰਹੇਗਾ।
ਉਤਪਾਦਨ ਸੈੱਲ ਨੂੰ ਮਨਜ਼ੂਰੀ ਦੇਣ ਤੋਂ ਪਹਿਲਾਂ, ਮੈਂ ਅਜ਼ਮਾਇਸ਼ ਯੋਜਨਾ ਵਿੱਚ ਡਾਊਨਸਟ੍ਰੀਮ ਕੰਮ ਨੂੰ ਸ਼ਾਮਲ ਕਰਾਂਗਾ। ਇੱਕ ਮੋਲਡ ਡੈਕਟ ਨੂੰ ਅਜੇ ਵੀ ਸਹਿਮਤੀ ਵਾਲੀ ਟ੍ਰਿਮਿੰਗ, ਅਸੈਂਬਲੀ ਅਤੇ ਨਿਰੀਖਣ ਪੜਾਵਾਂ ਨੂੰ ਪਾਸ ਕਰਨ ਦੀ ਲੋੜ ਹੈ। ਮੈਂ ਸਵੀਕਾਰ ਕੀਤੇ ਆਉਟਪੁੱਟ, ਰੁਕਾਵਟਾਂ ਅਤੇ ਮੈਨੂਅਲ ਐਡਜਸਟਮੈਂਟਾਂ ਨੂੰ ਰਿਕਾਰਡ ਕਰਾਂਗਾ, ਫਿਰ ਸੁਧਾਰ ਜਾਂ ਹੋਰ ਸਬੂਤ ਦੀ ਲੋੜ ਵਾਲੀਆਂ ਆਈਟਮਾਂ ਤੋਂ ਪਾਸ ਕੀਤੀਆਂ ਲੋੜਾਂ ਨੂੰ ਵੱਖ ਕਰਾਂਗਾ।
ਮੇਰੀ ਸਿਫ਼ਾਰਿਸ਼ ਉਹਨਾਂ ਨਤੀਜਿਆਂ 'ਤੇ ਨਿਰਭਰ ਕਰੇਗੀ। ਇੱਕ ਵੱਡੀ ਮਸ਼ੀਨ ਉਤਪਾਦਨ ਦੀ ਘਾਟ ਲਈ ਮੇਰੀ ਸਵੈਚਲਿਤ ਪ੍ਰਤੀਕਿਰਿਆ ਨਹੀਂ ਹੋਵੇਗੀ; ਮੈਂ ਪਹਿਲਾਂ ਇਹ ਸਥਾਪਿਤ ਕਰਾਂਗਾ ਕਿ ਕੀ ਪਾਬੰਦੀ ਮੋਲਡਿੰਗ, ਹੈਂਡਲਿੰਗ, ਫਿਨਿਸ਼ਿੰਗ ਜਾਂ ਨਿਰੀਖਣ ਤੋਂ ਆਈ ਹੈ।
ਬਲੋ ਮੋਲਡ ਡਿਜ਼ਾਈਨ, ਕੰਧ ਦੀ ਵੰਡ ਅਤੇ ਨਾਜ਼ੁਕ ਇੰਟਰਫੇਸ
ਇੱਕ ਮੁਕੰਮਲ ਹੋਏ ਹਿੱਸੇ ਦਾ ਭਾਰ ਸਾਰੀ ਵਸਤੂ ਦਾ ਇੱਕ ਮਾਪ ਹੈ। ਇਹ ਮੋੜ, ਕੁਨੈਕਸ਼ਨ ਜਾਂ ਚੁਟਕੀ 'ਤੇ ਮੋਟਾਈ ਦੀ ਪਛਾਣ ਨਹੀਂ ਕਰ ਸਕਦਾ ਹੈ। ਡਰਾਇੰਗ ਅਤੇ ਫੰਕਸ਼ਨ ਤੋਂ ਨਿਰੀਖਣ ਸਥਾਨਾਂ ਦੀ ਸਥਾਪਨਾ ਕਰੋ, ਫਿਰ ਇੱਕ ਪਰਿਭਾਸ਼ਿਤ ਭਾਗ ਸਥਿਤੀ ਵਿੱਚ ਕੀਤੇ ਮਾਪਾਂ ਦੀ ਤੁਲਨਾ ਕਰੋ।
ਵੱਖਰਾ ਲੰਮੀ ਅਤੇ ਘੇਰਾਬੰਦੀ ਕੰਟਰੋਲ
ਹਿੱਸੇ ਦੇ ਘੇਰੇ ਦੇ ਆਲੇ ਦੁਆਲੇ ਕੰਧ ਦੀ ਵੰਡ ਤੋਂ ਵੱਖਰੇ ਤੌਰ 'ਤੇ ਲੰਮੀ ਪੈਰੀਸਨ ਪ੍ਰੋਗਰਾਮਿੰਗ ਦੀ ਸਮੀਖਿਆ ਕਰੋ। ਟੋਰੇ ਆਪਣੀ 3D ਚੂਸਣ ਪ੍ਰਕਿਰਿਆ ਦੀ ਚਰਚਾ ਵਿੱਚ ਰੇਡੀਅਸ ਕੰਧ-ਮੋਟਾਈ ਨਿਯੰਤਰਣ ਦਾ ਵਰਣਨ ਕਰਦਾ ਹੈ। ਪ੍ਰਸਤਾਵਿਤ ਸਿਸਟਮ ਦੇ ਅਸਲ ਨਿਯੰਤਰਣ ਫੰਕਸ਼ਨਾਂ ਦੀ ਪੁਸ਼ਟੀ ਕਰੋ; ਇਕੱਲੇ ਵੱਡੇ ਪ੍ਰੋਗਰਾਮਿੰਗ-ਪੁਆਇੰਟ ਦੀ ਗਿਣਤੀ ਇਹ ਨਹੀਂ ਦਰਸਾਉਂਦੀ ਹੈ ਕਿ ਹਰ ਨਾਜ਼ੁਕ ਸਥਾਨ ਆਪਣੀ ਸੀਮਾ ਨੂੰ ਪੂਰਾ ਕਰੇਗਾ।
ਸਥਾਨਕ ਅਸਫਲਤਾ ਲਈ, ਮਾਪ ਨੂੰ ਇਸਦੇ ਹਿੱਸੇ 'ਤੇ ਸਥਿਤੀ ਦਾ ਨਕਸ਼ਾ ਬਣਾਓ ਅਤੇ ਸੰਬੰਧਿਤ ਪ੍ਰਕਿਰਿਆ ਅਤੇ ਟੂਲਿੰਗ ਵੇਰੀਏਬਲ ਦੀ ਜਾਂਚ ਕਰੋ। ਤਬਦੀਲੀਆਂ ਨੂੰ ਖੋਜਣਯੋਗ ਰੱਖੋ ਤਾਂ ਜੋ ਉਹਨਾਂ ਦੇ ਪ੍ਰਭਾਵਾਂ ਦੀ ਜਾਂਚ ਕੀਤੀ ਜਾ ਸਕੇ। ਮੌਜੂਦਾਪੈਰੀਸਨ ਪ੍ਰੋਗਰਾਮਿੰਗ ਗਾਈਡਕੰਟਰੋਲ ਵਿਸ਼ੇ ਨੂੰ ਹੋਰ ਵਿਸਤਾਰ ਵਿੱਚ ਸਮਝਾਉਂਦਾ ਹੈ।
ਡੈਟਮਸ ਨੂੰ ਫਿਨਿਸ਼ਿੰਗ ਅਤੇ ਅਸੈਂਬਲੀ ਰਾਹੀਂ ਚੁੱਕੋ
ਪਰਿਭਾਸ਼ਿਤ ਕਰੋ ਕਿ ਕਿਵੇਂ ਪੋਰਟਾਂ, ਕੱਟੇ ਹੋਏ ਕਿਨਾਰਿਆਂ ਅਤੇ ਮਾਊਂਟਿੰਗ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਨੂੰ ਨਿਰਧਾਰਤ ਡੈਟਮਾਂ ਦੇ ਅਨੁਸਾਰ ਮਾਪਿਆ ਜਾਵੇਗਾ। ਹਿੱਸੇ ਦੇ ਸਮਰਥਨ ਅਤੇ ਮਾਪ ਦੀ ਸਥਿਤੀ 'ਤੇ ਸਹਿਮਤ ਹੋਵੋ। ਦੀ ਵਰਤੋਂ ਕਰਦੇ ਹੋਏ ਮੋਲਡ ਅਤੇ ਫਿਕਸਚਰ ਸਪਲਾਇਰਾਂ ਨਾਲ ਇਹਨਾਂ ਇੰਟਰਫੇਸਾਂ ਦੀ ਸਮੀਖਿਆ ਕਰੋਮੋਲਡ ਡਿਜ਼ਾਈਨ ਅਤੇ ਮਸ਼ੀਨ-ਇੰਟਰਫੇਸ ਜਾਂਚ, ਮੋਲਡ ਦੀ ਪ੍ਰਵਾਨਗੀ ਤੋਂ ਬਾਅਦ ਫਿਨਿਸ਼ਿੰਗ ਨੂੰ ਇੱਕ ਵੱਖਰੇ ਮੁੱਦੇ ਵਜੋਂ ਮੰਨਣ ਦੀ ਬਜਾਏ।
ਸੰਪੂਰਨ ਆਟੋਮੋਟਿਵ ਬਲੋ ਮੋਲਡਿੰਗ ਸੈੱਲ ਨੂੰ ਪਰਿਭਾਸ਼ਿਤ ਕਰੋ
ਰਾਲ ਦੀ ਤਿਆਰੀ ਤੋਂ ਸਵੀਕਾਰ ਕੀਤੇ ਹਿੱਸੇ ਦੀ ਗਿਣਤੀ ਬਿੰਦੂ ਤੱਕ ਦਾ ਰਸਤਾ ਖਿੱਚੋ। ਹਟਾਉਣਾ, ਕੱਟਣਾ, ਖੋਲ੍ਹਣਾ, ਜੋੜਨਾ, ਅਸੈਂਬਲੀ ਅਤੇ ਨਿਰੀਖਣ ਸ਼ਾਮਲ ਕਰੋ ਸਿਰਫ ਜਿੱਥੇ ਹਿੱਸੇ ਨੂੰ ਉਹਨਾਂ ਦੀ ਲੋੜ ਹੈ। ਹਰੇਕ ਓਪਰੇਸ਼ਨ ਲਈ, ਸਪਲਾਇਰ ਦਾ ਨਾਮ, ਸਵੀਕ੍ਰਿਤੀ ਸਬੂਤ ਅਤੇ ਏਕੀਕਰਣ ਲਈ ਜ਼ਿੰਮੇਵਾਰੀ।
ਸਟੇਸ਼ਨ ਇੰਟਰਫੇਸਾਂ ਦੀ ਜਾਂਚ ਕਰੋ: ਇੱਕ ਹਿੱਸਾ ਕਿਵੇਂ ਟ੍ਰਾਂਸਫਰ ਹੁੰਦਾ ਹੈ, ਇਹ ਕਿਵੇਂ ਸਥਿਤ ਹੈ, ਕੀ ਹੁੰਦਾ ਹੈ ਜਦੋਂ ਇੱਕ ਡਾਊਨਸਟ੍ਰੀਮ ਸਟੇਸ਼ਨ ਰੁਕਦਾ ਹੈ ਅਤੇ ਅਸਵੀਕਾਰ ਕੀਤੇ ਭਾਗਾਂ ਨੂੰ ਕਿਵੇਂ ਵੱਖ ਕੀਤਾ ਜਾਂਦਾ ਹੈ। ਇੱਕ ਹਵਾਲਾ ਮਸ਼ੀਨ ਬਿਲਡਰ ਦੁਆਰਾ ਸਪਲਾਈ ਕੀਤੇ ਉਪਕਰਣਾਂ ਨੂੰ ਦੂਜਿਆਂ ਦੁਆਰਾ ਸਪਲਾਈ ਕੀਤੇ ਉਪਕਰਣਾਂ ਤੋਂ ਵੱਖਰਾ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ। ਦਸਵੈਚਲਿਤ-ਲਾਈਨ ਸੰਰਚਨਾ ਗਾਈਡਇਹਨਾਂ ਸਪਲਾਈ ਸੀਮਾਵਾਂ ਨੂੰ ਕਵਰ ਕਰਦਾ ਹੈ।
ਹਿੱਸੇ ਦੇ ਫੰਕਸ਼ਨ ਅਤੇ ਨਿਰਧਾਰਨ ਤੋਂ ਨਿਰੀਖਣ ਚੁਣੋ। ਇੱਕ ਲੀਕ ਟੈਸਟ, ਜਿੱਥੇ ਲੋੜ ਹੋਵੇ, ਅਯਾਮੀ, ਬੀਤਣ, ਅਸੈਂਬਲੀ ਜਾਂ ਟਿਕਾਊਤਾ ਸਬੂਤ ਨੂੰ ਨਹੀਂ ਬਦਲਦਾ। ਹਰੇਕ ਆਟੋਮੋਟਿਵ ਐਪਲੀਕੇਸ਼ਨ ਲਈ ਇੱਕ ਆਮ ਟੈਸਟ ਸੂਚੀ ਤੋਂ ਬਚੋ।
ਹਿੱਸੇ ਅਤੇ ਉਤਪਾਦਨ ਦੀ ਪ੍ਰਕਿਰਿਆ ਨੂੰ ਵੱਖਰੇ ਤੌਰ 'ਤੇ ਸਾਬਤ ਕਰੋ
ਡਰਾਇੰਗ ਸੰਸ਼ੋਧਨ, ਪ੍ਰਵਾਨਿਤ ਸਮੱਗਰੀ ਅਤੇ ਉਦੇਸ਼ਿਤ ਵਿਅੰਜਨ ਦੇ ਆਲੇ ਦੁਆਲੇ ਇੱਕ ਪ੍ਰਤੀਨਿਧੀ ਅਜ਼ਮਾਇਸ਼ ਦੀ ਯੋਜਨਾ ਬਣਾਓ। ਮੋਲਡ, ਸੈਟਅਪ, ਮਟੀਰੀਅਲ ਲਾਟ ਅਤੇ ਮਾਪ ਯੋਜਨਾ ਨੂੰ ਰਿਕਾਰਡ ਕਰੋ। ਸਾਈਕਲ ਰਿਕਾਰਡ ਦੇ ਨਾਲ ਸਵੀਕਾਰ ਕੀਤੀ ਮਾਤਰਾਵਾਂ ਨੂੰ ਰੱਖੋ, ਕਾਰਨਾਂ ਨੂੰ ਰੱਦ ਕਰੋ, ਰੁਕਣ ਅਤੇ ਦਸਤੀ ਦਖਲਅੰਦਾਜ਼ੀ ਕਰੋ।
ਇੱਕ ਸਪਲਾਇਰ ਦੀ ਮਸ਼ੀਨ ਟੈਸਟ ਅਤੇ ਇੱਕ ਗਾਹਕ ਦੇ ਉਤਪਾਦਨ ਹਿੱਸੇ ਦੀ ਪ੍ਰਵਾਨਗੀ ਵੱਖ-ਵੱਖ ਉਦੇਸ਼ਾਂ ਦੀ ਪੂਰਤੀ ਕਰਦੀ ਹੈ।AIAG ਦੀ ਜਨਤਕ PPAP ਸੰਖੇਪ ਜਾਣਕਾਰੀਉਤਪਾਦਨ ਦਰਾਂ 'ਤੇ ਚੱਲਣ ਵਾਲੇ ਅਸਲ ਉਤਪਾਦਨ ਦੇ ਦੌਰਾਨ ਨਿਰੰਤਰ ਰੂਪ ਨਾਲ ਡਿਜ਼ਾਈਨ ਰਿਕਾਰਡਾਂ ਅਤੇ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਨੂੰ ਪੂਰਾ ਕਰਨ ਦੇ ਨਾਲ ਉਤਪਾਦਨ ਹਿੱਸੇ ਦੀ ਪ੍ਰਵਾਨਗੀ ਨੂੰ ਜੋੜਦਾ ਹੈ। ਇਹ ਦਾਇਰਾ ਮਸ਼ੀਨ ਦੀ ਗਤੀ ਦਾ ਪ੍ਰਦਰਸ਼ਨ ਕਰਨ ਜਾਂ ਇੱਕ ਸਵੀਕਾਰਯੋਗ ਨਮੂਨਾ ਪੈਦਾ ਕਰਨ ਨਾਲੋਂ ਵਿਸ਼ਾਲ ਹੈ।
| ਗਤੀਵਿਧੀ | ਸਵਾਲ ਇਹ ਸੰਬੋਧਨ ਕਰਦਾ ਹੈ | ਪਰਿਭਾਸ਼ਿਤ ਕਰਨ ਲਈ ਸਬੂਤ | ਆਪਣੇ ਆਪ ਸਥਾਪਿਤ ਨਹੀਂ ਕਰਦਾ |
|---|---|---|---|
| ਮਸ਼ੀਨ ਜਾਂ ਸੈੱਲ FAT | ਕੀ ਸਪਲਾਈ ਕੀਤਾ ਗਿਆ ਸਾਜ਼ੋ-ਸਾਮਾਨ ਸਹਿਮਤ ਸਵੀਕ੍ਰਿਤੀ ਦਾਇਰੇ ਨੂੰ ਪੂਰਾ ਕਰਦਾ ਹੈ? | ਇਕਰਾਰਨਾਮੇ ਦੀ ਜਾਂਚ, ਸੰਰਚਨਾ, ਅਜ਼ਮਾਇਸ਼ ਦੀਆਂ ਸ਼ਰਤਾਂ ਅਤੇ ਓਪਨ-ਆਈਟਮ ਰਿਕਾਰਡ | ਸਾਰੇ ਮੁਕੰਮਲ-ਭਾਗ ਫੰਕਸ਼ਨ ਜ ਗਾਹਕ ਉਤਪਾਦਨ ਪ੍ਰਵਾਨਗੀ |
| ਭਾਗ ਕਾਰਜਸ਼ੀਲ ਪ੍ਰਮਾਣਿਕਤਾ | ਕੀ ਮੁਕੰਮਲ ਹੋਇਆ ਹਿੱਸਾ ਨਿਰਧਾਰਤ ਵਰਤੋਂ ਦੀਆਂ ਲੋੜਾਂ ਨੂੰ ਪੂਰਾ ਕਰਦਾ ਹੈ? | ਲਾਗੂ ਆਯਾਮੀ, ਅਸੈਂਬਲੀ, ਕਾਰਜਸ਼ੀਲ ਅਤੇ ਟਿਕਾਊਤਾ ਰਿਕਾਰਡ | ਮੁਲਾਂਕਣ ਕੀਤੀਆਂ ਸਥਿਤੀਆਂ ਤੋਂ ਬਾਹਰ ਨਿਰੰਤਰ ਉਤਪਾਦਨ ਪ੍ਰਦਰਸ਼ਨ |
| ਗਾਹਕ ਉਤਪਾਦਨ ਹਿੱਸੇ ਦੀ ਪ੍ਰਵਾਨਗੀ | ਕੀ ਇਰਾਦਾ ਉਤਪਾਦਨ ਪ੍ਰਕਿਰਿਆ ਗਾਹਕ ਦੀਆਂ ਲਾਗੂ ਮਨਜ਼ੂਰੀ ਲੋੜਾਂ ਨੂੰ ਪੂਰਾ ਕਰਦੀ ਹੈ? | ਜਿੱਥੇ ਲੋੜ ਹੋਵੇ, PPAP ਸਮੇਤ ਗਾਹਕ-ਪ੍ਰਭਾਸ਼ਿਤ ਸਬਮਿਸ਼ਨ ਅਤੇ ਉਤਪਾਦਨ ਸਬੂਤ | ਲੋੜੀਂਦੀ ਸਮੀਖਿਆ ਤੋਂ ਬਿਨਾਂ ਬਦਲੀ ਹੋਈ ਸਮੱਗਰੀ, ਡਰਾਇੰਗ ਜਾਂ ਪ੍ਰਕਿਰਿਆ ਲਈ ਮਨਜ਼ੂਰੀ |
ਪ੍ਰੋਜੈਕਟ ਸਵੀਕ੍ਰਿਤੀ ਯੋਜਨਾ ਵਿੱਚ ਨਮੂਨੇ ਦੀ ਮਾਤਰਾ, ਅਜ਼ਮਾਇਸ਼ ਦੀ ਮਿਆਦ, ਮਾਪ ਦੇ ਢੰਗ ਅਤੇ ਕੋਈ ਵੀ ਅੰਕੜਾ ਮਾਪਦੰਡ ਸੈੱਟ ਕਰੋ। ਇੱਕ ਯੂਨੀਵਰਸਲ Cpk ਟੀਚਾ ਉਧਾਰ ਨਾ ਲਓ ਜਾਂ ਇੱਕ ਆਮ ਮਸ਼ੀਨ ਲੇਖ ਤੋਂ ਮਿਆਦ ਨਾ ਲਓ। ਉਪਕਰਣ ਦੇ ਹਿੱਸੇ ਲਈ, ਦੀ ਵਰਤੋਂ ਕਰੋFAT ਯੋਜਨਾ ਗਾਈਡਸਹਿਮਤ ਹੋਏ ਚੈਕਾਂ ਨੂੰ ਸਥਾਪਿਤ ਕਰਨ ਲਈ।
ਹਰ ਇੱਕ ਲੋੜ ਨੂੰ ਪਾਸ ਕੀਤੇ ਅਨੁਸਾਰ ਬੰਦ ਕਰੋ, ਜਿਸ ਲਈ ਸੁਧਾਰਾਤਮਕ ਕੰਮ ਅਤੇ ਦੁਬਾਰਾ ਟੈਸਟ ਦੀ ਲੋੜ ਹੈ, ਜਾਂ ਅਜੇ ਤਸਦੀਕ ਨਹੀਂ ਕੀਤੀ ਗਈ ਹੈ। ਬਾਅਦ ਦੀਆਂ ਦੋ ਸ਼੍ਰੇਣੀਆਂ ਲਈ ਇੱਕ ਮਾਲਕ ਅਤੇ ਬੰਦ ਹੋਣ ਦਾ ਸਬੂਤ ਨਿਰਧਾਰਤ ਕਰੋ। ਇਹਨਾਂ ਸਥਿਤੀਆਂ ਨੂੰ ਵੱਖਰਾ ਰੱਖਣਾ ਇੱਕ ਅਧੂਰੀ ਅਜ਼ਮਾਇਸ਼ ਨੂੰ ਇੱਕ ਸਪੱਸ਼ਟ ਉਤਪਾਦਨ ਰੀਲੀਜ਼ ਬਣਨ ਤੋਂ ਰੋਕਦਾ ਹੈ।
ਆਉਟਪੁੱਟ ਅਤੇ ਲਾਗਤ ਦੀ ਸਵੀਕਾਰ-ਭਾਗ ਸੀਮਾ 'ਤੇ ਤੁਲਨਾ ਕਰੋ
ਤਿਆਰ ਆਟੋਮੋਟਿਵ ਪੁਰਜ਼ਿਆਂ ਦੀ ਗਿਣਤੀ ਕਰੋ ਜੋ ਸਹਿਮਤ ਜਾਂਚਾਂ ਨੂੰ ਪਾਸ ਕਰਦੇ ਹਨ। ਦੱਸੋ ਕਿ ਕੀ ਟੀਚੇ ਵਿੱਚ ਤਬਦੀਲੀਆਂ, ਰੁਕਾਵਟਾਂ ਅਤੇ ਡਾਊਨਸਟ੍ਰੀਮ ਓਪਰੇਸ਼ਨ ਸ਼ਾਮਲ ਹਨ, ਅਤੇ ਹਰੇਕ ਸਟੇਸ਼ਨ ਲਈ ਇੱਕੋ ਸਮੇਂ ਦੀ ਵਰਤੋਂ ਕਰੋ। ਦੇਖੋਉਤਪਾਦਨ ਦਰ ਗਣਨਾ ਗਾਈਡਨਾਮਾਤਰ ਚੱਕਰ ਅਤੇ ਸਵੀਕਾਰ ਕੀਤੇ ਆਉਟਪੁੱਟ ਵਿੱਚ ਅੰਤਰ ਲਈ।
ਇਸਦੇ ਮੋਲਡਿੰਗ ਚੱਕਰ ਤੋਂ ਪਰੇ ਇੱਕ HVAC ਡੈਕਟ ਸੈੱਲ ਦਾ ਮੁਲਾਂਕਣ ਕਰਨਾ
ਇੱਕ ਕਾਲਪਨਿਕ ਆਟੋਮੋਟਿਵ HVAC ਡਕਟ ਪ੍ਰੋਜੈਕਟ ਲਈ, ਮੈਂ ਪ੍ਰਤੀ ਨਿਯਤ ਘੰਟਾ 95 ਸਵੀਕਾਰ ਕੀਤੇ ਭਾਗਾਂ ਦੀ ਲੋੜ ਨਾਲ ਸ਼ੁਰੂ ਕਰਾਂਗਾ। ਇੱਕ ਸਿੰਗਲ-ਕੈਵਿਟੀ ਮੋਲਡ, ਇੱਕ 32-ਸੈਕਿੰਡ ਮੋਲਡਿੰਗ ਚੱਕਰ, 90% ਮੋਲਡਿੰਗ-ਸਟੇਜ ਰਨ ਉਪਲਬਧਤਾ ਅਤੇ ਪੂਰੀ ਪ੍ਰਕਿਰਿਆ ਵਿੱਚ 96% ਦੀ ਅੰਤਮ ਪ੍ਰਵਾਨਿਤ ਉਪਜ ਮੰਨ ਲਓ।
ਨਾਮਾਤਰ ਮੋਲਡਿੰਗ ਦਰ 3,600 ÷ 32, ਜਾਂ 112.5 ਹਿੱਸੇ ਪ੍ਰਤੀ ਘੰਟਾ ਹੋਵੇਗੀ। ਮੰਨੀ ਗਈ ਰਨ ਉਪਲਬਧਤਾ ਨੂੰ ਲਾਗੂ ਕਰਨ ਨਾਲ 101.25 ਹਿੱਸੇ ਪ੍ਰਤੀ ਅਨੁਸੂਚਿਤ ਘੰਟੇ ਦੀ ਮੋਲਡਿੰਗ-ਪੜਾਅ ਦੀ ਸਮਰੱਥਾ ਰਹਿ ਜਾਵੇਗੀ।
ਇਹ ਅੰਕੜਾ ਮੁਕੰਮਲ ਆਉਟਪੁੱਟ ਨੂੰ ਸਥਾਪਿਤ ਨਹੀਂ ਕਰੇਗਾ। ਮੈਂ ਟ੍ਰਿਮਿੰਗ, ਹੈਂਡਲਿੰਗ ਅਤੇ ਨਿਰੀਖਣ ਦੀ ਸਮਰੱਥਾ ਦੀ ਵੀ ਤੁਲਨਾ ਕਰਾਂਗਾ। ਹੇਠਾਂ ਦਿੱਤੀ ਸਾਰਣੀ ਦੋ ਯੋਜਨਾਬੰਦੀ ਦ੍ਰਿਸ਼ਾਂ ਨੂੰ ਦਰਸਾਉਂਦੀ ਹੈ, ਇਹ ਮੰਨਦੇ ਹੋਏ ਕਿ ਸਟੇਸ਼ਨ ਦੇ ਰੁਕਣ ਦੇ ਵਿਚਕਾਰ ਕੋਈ ਵਾਧੂ ਟ੍ਰਾਂਸਫਰ ਨੁਕਸਾਨ ਜਾਂ ਪਰਸਪਰ ਪ੍ਰਭਾਵ ਨਹੀਂ ਹੈ। ਦੋਵੇਂ ਡਾਊਨਸਟ੍ਰੀਮ ਸਮਰੱਥਾ ਦੇ ਅੰਕੜੇ ਅਨੁਸੂਚਿਤ ਘੰਟਿਆਂ ਦੀ ਵਰਤੋਂ ਕਰਦੇ ਹਨ ਅਤੇ ਪਹਿਲਾਂ ਤੋਂ ਹੀ ਅਨੁਮਾਨਿਤ ਸਟੇਸ਼ਨ ਰੁਕਾਵਟਾਂ ਦੀ ਇਜਾਜ਼ਤ ਦਿੰਦੇ ਹਨ; 96% ਉਪਜ ਇੱਕ ਵਾਰ ਅੰਤ ਵਿੱਚ ਲਾਗੂ ਕੀਤੀ ਜਾਂਦੀ ਹੈ।
| ਯੋਜਨਾਬੰਦੀ ਮਾਪ | ਸ਼ੁਰੂਆਤੀ ਡਾਊਨਸਟ੍ਰੀਮ ਦ੍ਰਿਸ਼ | ਸੰਸ਼ੋਧਿਤ ਡਾਊਨਸਟ੍ਰੀਮ ਦ੍ਰਿਸ਼ |
|---|---|---|
| ਮੋਲਡਿੰਗ-ਪੜਾਅ ਦੀ ਸਮਰੱਥਾ | 101.25 ਹਿੱਸੇ/ਘੰਟਾ | 101.25 ਹਿੱਸੇ/ਘੰਟਾ |
| ਡਾਊਨਸਟ੍ਰੀਮ ਪ੍ਰੋਸੈਸਿੰਗ ਸਮਰੱਥਾ | 90 ਹਿੱਸੇ/ਘੰਟਾ | 105 ਹਿੱਸੇ/ਘੰਟਾ |
| ਮੰਨੀ ਗਈ ਅੰਤਿਮ ਸਵੀਕਾਰ ਕੀਤੀ ਉਪਜ | 96% | 96% |
| ਅਨੁਮਾਨਿਤ ਸਵੀਕਾਰ ਆਉਟਪੁੱਟ | 86.4 ਹਿੱਸੇ/ਘੰਟਾ | 97.2 ਭਾਗ/ਘੰਟਾ |
| ਲੋੜੀਂਦਾ ਸਵੀਕਾਰ ਕੀਤਾ ਆਉਟਪੁੱਟ | 95 ਹਿੱਸੇ/ਘੰਟਾ | 95 ਹਿੱਸੇ/ਘੰਟਾ |
ਸ਼ੁਰੂਆਤੀ ਦ੍ਰਿਸ਼ ਵਿੱਚ, ਡਾਊਨਸਟ੍ਰੀਮ ਸਮਰੱਥਾ ਅੰਤਮ ਉਪਜ ਭੱਤੇ ਤੋਂ ਪਹਿਲਾਂ ਸੈੱਲ ਨੂੰ 90 ਹਿੱਸੇ ਪ੍ਰਤੀ ਘੰਟਾ ਤੱਕ ਸੀਮਿਤ ਕਰੇਗੀ। ਇਸ ਲਈ ਅਨੁਮਾਨਿਤ ਪ੍ਰਵਾਨਿਤ ਆਉਟਪੁੱਟ 90 × 0.96 = 86.4 ਭਾਗ ਪ੍ਰਤੀ ਘੰਟਾ, ਲੋੜ ਤੋਂ ਘੱਟ ਹੋਵੇਗੀ।
ਮੈਂ ਅੱਗੇ ਇੱਕ ਡਾਊਨਸਟ੍ਰੀਮ ਵਿਵਸਥਾ ਦਾ ਮੁਲਾਂਕਣ ਕਰਾਂਗਾ ਜੋ ਪ੍ਰਤੀ ਘੰਟਾ 105 ਭਾਗਾਂ ਦੀ ਪ੍ਰਕਿਰਿਆ ਕਰਨ ਦੇ ਸਮਰੱਥ ਹੈ। ਮੋਲਡਿੰਗ ਪੜਾਅ ਦੇ ਨਾਲ ਫਿਰ ਸਪਲਾਈ ਨੂੰ ਸੀਮਿਤ ਕਰਨ ਨਾਲ, ਅਨੁਮਾਨਿਤ ਸਵੀਕਾਰ ਆਉਟਪੁੱਟ 101.25 × 0.96 = 97.2 ਭਾਗ ਪ੍ਰਤੀ ਘੰਟਾ ਬਣ ਜਾਵੇਗਾ।
ਸੰਸ਼ੋਧਿਤ ਗਣਨਾ ਸਿਰਫ 2.2 ਹਿੱਸੇ ਪ੍ਰਤੀ ਘੰਟਾ ਦੇ ਟੀਚੇ ਤੋਂ ਵੱਧ ਜਾਵੇਗੀ। ਮੈਂ ਇਸਨੂੰ ਸੀਮਤ ਯੋਜਨਾਬੰਦੀ ਹੈੱਡਰੂਮ ਸਮਝਾਂਗਾ, ਇੱਕ ਪ੍ਰਵਾਨਿਤ ਉਤਪਾਦਨ ਦਰ ਦਾ ਸਬੂਤ ਨਹੀਂ। ਇੱਕ ਪ੍ਰਤੀਨਿਧੀ ਸੈੱਲ ਅਜ਼ਮਾਇਸ਼ ਨੂੰ ਅਜੇ ਵੀ ਅਸਲ ਚੱਕਰ, ਰੁਕਾਵਟਾਂ, ਡਾਊਨਸਟ੍ਰੀਮ ਪ੍ਰਦਰਸ਼ਨ ਅਤੇ ਸਵੀਕਾਰ ਕੀਤੀ ਉਪਜ ਨੂੰ ਸਥਾਪਤ ਕਰਨ ਦੀ ਲੋੜ ਹੋਵੇਗੀ।
ਇਹ ਤੁਲਨਾ ਇੱਕ ਵੱਡੀ ਬਲੋ ਮੋਲਡਿੰਗ ਮਸ਼ੀਨ ਦੀ ਬੇਨਤੀ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ ਇੰਜੀਨੀਅਰਿੰਗ ਸਮੀਖਿਆ ਨੂੰ ਫਿਨਿਸ਼ਿੰਗ ਅਤੇ ਨਿਰੀਖਣ ਵਿਵਸਥਾ ਵੱਲ ਸੇਧਿਤ ਕਰੇਗੀ।
ਉਸੇ ਉਤਪਾਦਨ ਦੇ ਦਾਇਰੇ ਦੀ ਤੁਲਨਾ ਕਰੋ
ਹਰੇਕ ਪ੍ਰਸਤਾਵ ਵਿੱਚ ਮਸ਼ੀਨ, ਮੋਲਡ, ਸਮੱਗਰੀ ਦੀ ਤਿਆਰੀ, ਫਿਨਿਸ਼ਿੰਗ ਫਿਕਸਚਰ, ਨਿਰੀਖਣ, ਏਕੀਕਰਣ ਅਤੇ ਅਜ਼ਮਾਇਸ਼ ਦੀ ਲਾਗਤ ਨੂੰ ਵੱਖਰਾ ਕਰੋ। ਇੱਕ ਮਸ਼ੀਨ-ਸਿਰਫ਼ ਕੀਮਤ ਦੀ ਤੁਲਨਾ ਪੂਰੀ-ਸੈੱਲ ਕੀਮਤ ਨਾਲ ਨਹੀਂ ਕੀਤੀ ਜਾ ਸਕਦੀ। ਸਵੀਕਾਰ ਕੀਤੇ ਆਉਟਪੁੱਟ ਅਤੇ ਪ੍ਰੋਜੈਕਟ ਦੀ ਮੰਗ ਦੇ ਵਿਰੁੱਧ ਵਾਧੂ ਸਮਰੱਥਾ ਦਾ ਮੁਲਾਂਕਣ ਕਰੋ; ਇਹ ਨਾ ਸੋਚੋ ਕਿ ਇੱਕ ਵੱਡੀ ਮਸ਼ੀਨ ਇੱਕ ਡਾਊਨਸਟ੍ਰੀਮ ਰੁਕਾਵਟ ਨੂੰ ਹਟਾ ਦੇਵੇਗੀ।
Kinggle ਲਈ ਇੱਕ ਆਟੋਮੋਟਿਵ-ਪਾਰਟ RFQ ਤਿਆਰ ਕਰੋ
ਕਿੰਗਗਲ ਦੇ ਪ੍ਰਕਾਸ਼ਿਤ ਸੰਚਵਕ ਪਲੇਟਫਾਰਮ ਇੱਕ ਸ਼ੁਰੂਆਤੀ ਚਰਚਾ ਲਈ ਨਿਰਧਾਰਨ ਹਵਾਲੇ ਪ੍ਰਦਾਨ ਕਰਦੇ ਹਨ। ਉਹ ਕਾਲਪਨਿਕ ਡਕਟ ਉਦਾਹਰਨ ਲਈ ਜਾਂ ਹਰ ਆਟੋਮੋਟਿਵ ਹਿੱਸੇ ਲਈ ਸਵੈਚਲਿਤ ਚੋਣ ਨਹੀਂ ਹਨ। ਪ੍ਰਸਤਾਵਿਤ ਸਮੱਗਰੀ, ਉੱਲੀ ਅਤੇ ਸੰਪੂਰਨ ਉਤਪਾਦਨ ਦੇ ਦਾਇਰੇ ਨੂੰ ਅਜੇ ਵੀ ਤਕਨੀਕੀ ਸਮੀਖਿਆ ਦੀ ਲੋੜ ਹੈ।
| ਹਵਾਲਾ ਖੇਤਰ | KGB80A | KGB100B |
|---|---|---|
| ਵੱਧ ਤੋਂ ਵੱਧ ਕੰਟੇਨਰ ਸਮਰੱਥਾ ਦਾ ਇਸ਼ਤਿਹਾਰ ਦਿੱਤਾ ਗਿਆ | 30 ਐੱਲ | 120 ਐੱਲ |
| ਕਲੈਂਪਿੰਗ ਫੋਰਸ | 215 kN | 440 kN |
| ਮੋਲਡ ਪਲੇਟਨ ਦਾ ਆਕਾਰ, W × H | 750 × 860 ਮਿਲੀਮੀਟਰ | 1,200 × 1,200 ਮਿਲੀਮੀਟਰ |
| ਅਧਿਕਤਮ ਉੱਲੀ ਦਾ ਆਕਾਰ, W × H | 520 × 860 ਮਿਲੀਮੀਟਰ | 920 × 1,200 ਮਿਲੀਮੀਟਰ |
| ਮੋਲਡ ਮੋਟਾਈ | 360 ਤੋਂ 420 ਮਿਲੀਮੀਟਰ | 510 ਤੋਂ 600 ਮਿਲੀਮੀਟਰ |
| ਸੂਚੀਬੱਧ ਐਪਲੀਕੇਸ਼ਨ ਕਨੈਕਸ਼ਨ | ਆਟੋ ਪਾਰਟਸ ਪਾਈਪਲਾਈਨ | ਆਟੋ ਪਾਰਟਸ ਅਤੇ ਕਾਰ ਟੈਂਕ |
ਸਾਰਣੀ ਲਿੰਕ ਕੀਤੇ ਕਿੰਗਗਲ ਉਤਪਾਦ ਪੰਨਿਆਂ ਤੋਂ ਚੁਣੇ ਹੋਏ ਖੇਤਰਾਂ ਨੂੰ ਦੁਬਾਰਾ ਤਿਆਰ ਕਰਦੀ ਹੈ। ਪਲੇਟਨ ਦਾ ਆਕਾਰ ਅਤੇ ਵੱਧ ਤੋਂ ਵੱਧ ਉੱਲੀ ਦਾ ਆਕਾਰ ਵੱਖ-ਵੱਖ ਖੇਤਰ ਹਨ। ਨਾ ਹੀ ਇੱਕ ਸੰਪੂਰਨ ਮੋਸ਼ਨ ਲਿਫਾਫੇ, ਗ੍ਰੇਡ-ਵਿਸ਼ੇਸ਼ ਆਉਟਪੁੱਟ, ਵਿਸ਼ੇਸ਼ ਚੂਸਣ ਪ੍ਰਕਿਰਿਆ ਜਾਂ ਬਾਲਣ-ਸਿਸਟਮ ਦੀ ਪ੍ਰਵਾਨਗੀ ਦੀ ਪੁਸ਼ਟੀ ਕਰਦਾ ਹੈ। ਪ੍ਰਸਤਾਵਿਤ ਬਿਲਡ ਲਈ ਇੰਟਰਫੇਸ ਡਰਾਇੰਗ ਅਤੇ ਸੰਰਚਨਾ ਦੀ ਬੇਨਤੀ ਕਰੋ।

ਇੱਕ ਸਮੀਖਿਆ ਪੈਕੇਜ ਭੇਜੋ, ਨਾ ਕਿ ਸਿਰਫ਼ ਇੱਕ ਬੇਨਤੀ ਕੀਤੀ ਮਸ਼ੀਨ ਵਾਲੀਅਮ
- ਸੰਸ਼ੋਧਨ, ਮੁਕੰਮਲ ਜਿਓਮੈਟਰੀ, ਡੈਟਮਸ ਅਤੇ ਨਾਜ਼ੁਕ ਕੰਧ ਜਾਂ ਇੰਟਰਫੇਸ ਲੋੜਾਂ ਦੇ ਨਾਲ 3D ਅਤੇ 2D ਭਾਗ ਡਰਾਇੰਗ।
- ਨਿਰਧਾਰਤ ਰੈਜ਼ਿਨ ਗ੍ਰੇਡ, ਪ੍ਰਵਾਨਿਤ ਉਤਪਾਦਨ ਵਿਅੰਜਨ ਅਤੇ ਸੰਬੰਧਿਤ ਪ੍ਰੋਸੈਸਿੰਗ ਨਿਰਦੇਸ਼।
- ਭਾਗ ਦਾ ਭਾਰ, ਯੋਜਨਾਬੱਧ ਮੋਲਡ ਵਿਵਸਥਾ, ਮੌਜੂਦਾ ਟੂਲਿੰਗ ਜਾਣਕਾਰੀ ਅਤੇ ਪ੍ਰਸਤਾਵਿਤ ਮੁਕੰਮਲ ਕ੍ਰਮ।
- ਇਸਦੇ ਸਮੇਂ ਦੇ ਅਧਾਰ, ਸਾਲਾਨਾ ਮੰਗ, ਉਤਪਾਦ ਮਿਸ਼ਰਣ ਅਤੇ ਨਿਰੀਖਣ ਲੋੜਾਂ ਦੇ ਨਾਲ ਲੋੜੀਂਦਾ ਸਵੀਕਾਰ ਕੀਤਾ ਆਉਟਪੁੱਟ।
- ਸਾਈਟ ਦੀਆਂ ਸਥਿਤੀਆਂ ਅਤੇ ਮੋਲਡ, ਸਹਾਇਕ, ਫਿਨਿਸ਼ਿੰਗ, ਨਿਰੀਖਣ ਅਤੇ ਏਕੀਕਰਣ ਦੀ ਸਪਲਾਈ ਕੌਣ ਕਰਦਾ ਹੈ ਦੀ ਸਪਸ਼ਟ ਸੂਚੀ।
ਇਹ ਇਨਪੁਟਸ ਮਸ਼ੀਨ ਸੰਰਚਨਾ ਨੂੰ ਅੰਤਿਮ ਰੂਪ ਦੇਣ ਤੋਂ ਪਹਿਲਾਂ ਤਕਨੀਕੀ ਸਮੀਖਿਆ ਪਤੇ ਨੂੰ ਫਿੱਟ ਕਰਨ, ਅਣਸੁਲਝੀਆਂ ਲੋੜਾਂ ਅਤੇ ਅਜ਼ਮਾਇਸ਼ ਦੀਆਂ ਸਥਿਤੀਆਂ ਨੂੰ ਪੂਰਾ ਕਰਨ ਦਿੰਦੇ ਹਨ।
ਅਕਸਰ ਪੁੱਛੇ ਜਾਂਦੇ ਸਵਾਲ
ਕੀ ਹਰ ਆਟੋਮੋਟਿਵ ਏਅਰ ਡਕਟ ਨੂੰ ਰਵਾਇਤੀ ਬਲੋ ਮੋਲਡਿੰਗ ਮਸ਼ੀਨ 'ਤੇ ਬਣਾਇਆ ਜਾ ਸਕਦਾ ਹੈ?
ਨਹੀਂ। ਜਿਓਮੈਟਰੀ, ਨਿਰਧਾਰਤ ਰਾਲ, ਇੰਟਰਫੇਸ ਅਤੇ ਟੂਲਿੰਗ ਐਕਸੈਸ ਦੀ ਸਮੀਖਿਆ ਕਰੋ। ਕੁਝ ਆਕਾਰ ਵਿਸ਼ੇਸ਼ ਪੈਰੀਸਨ ਪਲੇਸਮੈਂਟ, ਚੂਸਣ ਬਲੋ ਮੋਲਡਿੰਗ ਜਾਂ ਜੁੜੇ ਭਾਗਾਂ ਦੇ ਮੁਲਾਂਕਣ ਦੀ ਵਾਰੰਟੀ ਦਿੰਦੇ ਹਨ। ਇੱਕ ਟੇਕ-ਆਊਟ ਰੋਬੋਟ ਵਾਲੀ ਇੱਕ ਪਰੰਪਰਾਗਤ ਮਸ਼ੀਨ ਆਪਣੇ ਆਪ ਉਹਨਾਂ ਬਣਾਉਣ ਦੀਆਂ ਸਮਰੱਥਾਵਾਂ ਨੂੰ ਸਥਾਪਿਤ ਨਹੀਂ ਕਰਦੀ ਹੈ।
ਕੀ ਇੱਕ ਆਟੋਮੋਟਿਵ ਹਿੱਸੇ ਲਈ ਇੱਕ ਮਸ਼ੀਨ ਦੀ ਚੋਣ ਕਰਨ ਲਈ ਇੱਕੂਮੂਲੇਟਰ ਵਾਲੀਅਮ ਕਾਫ਼ੀ ਹੈ?
ਨਹੀਂ। ਵਰਤੋਂ ਯੋਗ ਸ਼ਾਟ ਦੀ ਮੰਗ, ਸਮੱਗਰੀ-ਵਿਸ਼ੇਸ਼ ਡਿਲਿਵਰੀ, ਮੋਲਡ ਇੰਸਟਾਲੇਸ਼ਨ, ਖੁੱਲਣ ਵਾਲੀ ਥਾਂ, ਲੋੜੀਂਦੀਆਂ ਹਿੱਲਜੁਲ, ਹਿੱਸੇ ਨੂੰ ਹਟਾਉਣ ਅਤੇ ਹੇਠਾਂ ਵੱਲ ਕੰਮ ਕਰਨ ਲਈ ਵੀ ਸਮੀਖਿਆ ਦੀ ਲੋੜ ਹੈ। ਇੱਕ ਇਸ਼ਤਿਹਾਰੀ ਕੰਟੇਨਰ ਵਾਲੀਅਮ ਇੱਕ ਸਕ੍ਰੀਨਿੰਗ ਸੰਦਰਭ ਹੈ, ਨਾ ਕਿ ਇੱਕ ਅਨਿਯਮਿਤ ਤਕਨੀਕੀ ਹਿੱਸੇ ਲਈ ਇੱਕ ਸੰਪੂਰਨ ਚੋਣ ਵਿਧੀ।
ਕੀ ਇੱਕ HDPE ਮਸ਼ੀਨ ਇੱਕ ਖਾਸ ਇੰਜੀਨੀਅਰਿੰਗ-ਪਲਾਸਟਿਕ ਗ੍ਰੇਡ ਦੀ ਪ੍ਰਕਿਰਿਆ ਕਰ ਸਕਦੀ ਹੈ?
ਇਸ ਲਈ ਸਮੱਗਰੀ ਦੀ ਤਿਆਰੀ, ਪਲਾਸਟਿਕਾਈਜ਼ਿੰਗ, ਹੈੱਡ ਟੂਲਿੰਗ, ਨਿਯੰਤਰਣ ਅਤੇ ਪ੍ਰਸਤਾਵਿਤ ਪ੍ਰਕਿਰਿਆ ਦੀ ਇੱਕ ਗ੍ਰੇਡ-ਵਿਸ਼ੇਸ਼ ਸਮੀਖਿਆ ਦੀ ਲੋੜ ਹੈ। ਇੱਕ ਪ੍ਰਕਾਸ਼ਿਤ ਐਚਡੀਪੀਈ ਐਕਸਟਰਿਊਜ਼ਨ ਰੇਟ ਕਿਸੇ ਹੋਰ ਰਾਲ ਨਾਲ ਆਉਟਪੁੱਟ ਨੂੰ ਸਾਬਤ ਨਹੀਂ ਕਰਦਾ ਹੈ। ਸੰਰਚਨਾ ਦੀ ਪੁਸ਼ਟੀ ਕਰੋ ਅਤੇ ਇੱਛਤ ਸਮੱਗਰੀ ਦੇ ਨਾਲ ਇੱਕ ਪ੍ਰਤੀਨਿਧੀ ਟ੍ਰਾਇਲ ਚਲਾਓ।
ਇੱਕ ਹਿੱਸਾ ਆਪਣੇ ਭਾਰ ਦੇ ਟੀਚੇ ਨੂੰ ਪੂਰਾ ਕਿਉਂ ਕਰ ਸਕਦਾ ਹੈ ਪਰ ਕੰਧ-ਮੋਟਾਈ ਦੀ ਜਾਂਚ ਵਿੱਚ ਅਸਫਲ ਕਿਉਂ ਹੋ ਸਕਦਾ ਹੈ?
ਭਾਰ ਪੂਰੇ ਹਿੱਸੇ ਦਾ ਵਰਣਨ ਕਰਦਾ ਹੈ, ਜਦੋਂ ਕਿ ਮੋਟਾਈ ਦੀ ਜਾਂਚ ਇੱਕ ਸਥਾਨ ਨੂੰ ਮਾਪਦੀ ਹੈ। ਸਮਗਰੀ ਨੂੰ ਕੁੱਲ ਵਜ਼ਨ ਵਿੱਚ ਅਨੁਸਾਰੀ ਤਬਦੀਲੀ ਦੇ ਬਿਨਾਂ ਖੇਤਰਾਂ ਵਿੱਚ ਵੱਖਰੇ ਤੌਰ 'ਤੇ ਵੰਡਿਆ ਜਾ ਸਕਦਾ ਹੈ। ਅਸਫਲ ਸਥਾਨ ਦਾ ਨਕਸ਼ਾ ਬਣਾਓ ਅਤੇ ਇਸ ਨੂੰ ਠੀਕ ਕਰਨ ਦਾ ਫੈਸਲਾ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ ਸੰਬੰਧਿਤ ਸਮੱਗਰੀ, ਟੂਲਿੰਗ ਅਤੇ ਪ੍ਰਕਿਰਿਆ ਦੀਆਂ ਸਥਿਤੀਆਂ ਦੀ ਜਾਂਚ ਕਰੋ।
ਕੀ ਮਸ਼ੀਨ FAT ਪਾਸ ਕਰਨ ਨਾਲ ਗਾਹਕ ਉਤਪਾਦਨ ਹਿੱਸੇ ਦੀ ਮਨਜ਼ੂਰੀ ਪੂਰੀ ਹੋ ਜਾਂਦੀ ਹੈ?
ਸੰ. FAT ਸਹਿਮਤੀ ਵਾਲੇ ਉਪਕਰਨ ਸਵੀਕ੍ਰਿਤੀ ਦਾਇਰੇ ਨੂੰ ਕਵਰ ਕਰਦਾ ਹੈ। ਮੁਕੰਮਲ-ਭਾਗ ਪ੍ਰਮਾਣਿਕਤਾ ਅਤੇ ਗਾਹਕ ਉਤਪਾਦਨ ਪ੍ਰਵਾਨਗੀ ਲਈ ਉਹਨਾਂ ਦੇ ਆਪਣੇ ਲਾਗੂ ਸਬੂਤ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ। ਜਿੱਥੇ PPAP ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ, ਉੱਥੇ ਉਪਕਰਨਾਂ ਦੀ ਡਿਲੀਵਰੀ ਨੂੰ ਮਨਜ਼ੂਰੀ ਦੇ ਤੌਰ 'ਤੇ ਮੰਨਣ ਦੀ ਬਜਾਏ ਗਾਹਕ ਦੀ ਸਪੁਰਦਗੀ ਅਤੇ ਉਤਪਾਦਨ ਦੁਆਰਾ ਚੱਲਣ ਵਾਲੀਆਂ ਲੋੜਾਂ ਦੀ ਪੁਸ਼ਟੀ ਕਰੋ।
ਕੀ ਇੱਕ ਆਟੋਮੋਟਿਵ ਬਲੋ ਮੋਲਡਿੰਗ ਮਸ਼ੀਨ ਖਰੀਦਣਾ ਕਸਟਮ ਬਲੋ-ਮੋਲਡ ਪਾਰਟਸ ਨੂੰ ਸੋਰਸ ਕਰਨ ਦੇ ਸਮਾਨ ਹੈ?
ਸੰ. ਸਾਜ਼-ਸਾਮਾਨ ਦੀ ਖਰੀਦ ਮਸ਼ੀਨਰੀ, ਟੂਲਿੰਗ ਇੰਟਰਫੇਸ, ਏਕੀਕਰਣ ਅਤੇ ਉਤਪਾਦਨ ਪ੍ਰਕਿਰਿਆ ਲਈ ਸਵੀਕ੍ਰਿਤੀ ਦੇ ਖੇਤਰ ਨਾਲ ਸਬੰਧਤ ਹੈ। ਤਿਆਰ ਪੁਰਜ਼ਿਆਂ ਦੀ ਸੋਰਸਿੰਗ ਉਹਨਾਂ ਹਿੱਸਿਆਂ ਦੇ ਉਤਪਾਦਨ ਅਤੇ ਸਪਲਾਈ ਲਈ ਨਿਰਮਾਤਾ ਦੀ ਜ਼ਿੰਮੇਵਾਰੀ ਨਾਲ ਸਬੰਧਤ ਹੈ। ਸਪਲਾਇਰਾਂ ਦੀ ਤੁਲਨਾ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ ਸਪਸ਼ਟ ਕਰੋ ਕਿ ਕਿਸ ਦਾਇਰੇ ਦੀ ਬੇਨਤੀ ਕੀਤੀ ਜਾ ਰਹੀ ਹੈ।
ਇੱਕ ਆਟੋਮੋਟਿਵ-ਪਾਰਟ ਸਾਜ਼ੋ-ਸਾਮਾਨ ਦੀ ਸਮੀਖਿਆ ਲਈ, ਦੁਆਰਾ ਡਰਾਇੰਗ ਅਤੇ ਸਮੱਗਰੀ ਲੋੜਾਂ ਭੇਜੋਕਿੰਗਗਲ ਦਾ ਸੰਪਰਕ ਪੰਨਾਜਾਂ ਈਮੇਲsales@kinggle.com. ਟੈਲੀਫੋਨ:+86-574-87103665. ਕੰਪਨੀ ਦੀ ਜਾਣਕਾਰੀ 'ਤੇ ਉਪਲਬਧ ਹੈKinggle ਬਾਰੇ ਪੰਨਾ.
ਮਸ਼ੀਨ ਨੂੰ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ ਉਤਪਾਦਨ ਰੂਟ ਨੂੰ ਮਨਜ਼ੂਰੀ ਦਿਓ
ਭਾਗ ਅਤੇ ਸਮੱਗਰੀ ਨਾਲ ਸ਼ੁਰੂ ਕਰੋ, ਬਣਾਉਣ ਦੇ ਰਸਤੇ ਦਾ ਨਿਪਟਾਰਾ ਕਰੋ, ਅਤੇ ਡਰਾਇੰਗ ਨੂੰ ਸਪਸ਼ਟ ਉਪਕਰਣ ਅਤੇ ਪ੍ਰਮਾਣਿਕਤਾ ਲੋੜਾਂ ਵਿੱਚ ਬਦਲੋ। ਫਿਰ ਸਵੀਕਾਰ ਕੀਤੇ ਹਿੱਸੇ ਦੀ ਸੀਮਾ 'ਤੇ ਪੂਰੇ ਪ੍ਰਸਤਾਵਾਂ ਦੀ ਤੁਲਨਾ ਕਰੋ। ਇੱਕ ਲਾਜ਼ਮੀ ਫਿੱਟ ਸਮੱਸਿਆ ਨੂੰ ਹੱਲ ਕਰਨ ਦੀ ਲੋੜ ਹੈ; ਇੱਕ ਤੇਜ਼ ਚੱਕਰ ਜਾਂ ਘੱਟ ਖਰੀਦ ਮੁੱਲ ਇਸਨੂੰ ਬੰਦ ਨਹੀਂ ਕਰ ਸਕਦਾ।