ਉਸ ਉਤਪਾਦ ਦੁਆਰਾ ਇੱਕ ਆਟੋਮੈਟਿਕ ਬਲੋ ਮੋਲਡਿੰਗ ਮਸ਼ੀਨ ਦੀ ਚੋਣ ਕਰੋ ਜਿਸਨੂੰ ਇਸਨੂੰ ਡਿਲੀਵਰ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ ਅਤੇ ਮੋਲਡਿੰਗ ਤੋਂ ਬਾਅਦ ਸ਼ਾਮਲ ਓਪਰੇਸ਼ਨ - ਹਵਾਲੇ ਉੱਤੇ "ਆਟੋਮੈਟਿਕ" ਸ਼ਬਦ ਦੁਆਰਾ ਨਹੀਂ। ਐਕਸਟਰਿਊਸ਼ਨ ਬਲੋ ਮੋਲਡਿੰਗ ਲਈ, ਰਾਲ, ਟੂਲਿੰਗ, ਟੇਕ-ਆਊਟ, ਟ੍ਰਿਮਿੰਗ, ਨਿਰੀਖਣ ਅਤੇ ਟ੍ਰਾਂਸਫਰ ਨੂੰ ਇੱਕ ਉਤਪਾਦਨ ਪ੍ਰਣਾਲੀ ਦੇ ਰੂਪ ਵਿੱਚ ਨਿਰਧਾਰਤ ਕਰੋ। ਅਸੀਂ ਅੰਤਿਮ ਡਿਸਚਾਰਜ ਪੁਆਇੰਟ 'ਤੇ ਸਵੀਕਾਰ ਕੀਤੇ ਕੰਟੇਨਰਾਂ ਦੇ ਵਿਰੁੱਧ ਸੰਰਚਨਾ ਨੂੰ ਮਨਜ਼ੂਰੀ ਦੇਣ ਦੀ ਸਿਫ਼ਾਰਸ਼ ਕਰਦੇ ਹਾਂ, ਨਾ ਕਿ ਕੈਟਾਲਾਗ ਡ੍ਰਾਈ-ਸਾਈਕਲ ਚਿੱਤਰ।
ਇੱਕ ਮੋਲਡਿੰਗ ਮਸ਼ੀਨ ਇੱਕ ਆਟੋਮੈਟਿਕ ਚੱਕਰ ਚਲਾ ਸਕਦੀ ਹੈ ਜਦੋਂ ਲੋਕ ਅਜੇ ਵੀ ਫਲੈਸ਼ ਨੂੰ ਹਟਾਉਂਦੇ ਹਨ, ਬੋਤਲਾਂ ਦੀ ਜਾਂਚ ਕਰਦੇ ਹਨ ਜਾਂ ਡੱਬੇ ਭਰਦੇ ਹਨ। ਇਹ ਇੱਕ ਛੋਟੀ, ਬਦਲਦੀ ਉਤਪਾਦ ਰੇਂਜ ਲਈ ਸਹੀ ਪ੍ਰਬੰਧ ਹੋ ਸਕਦਾ ਹੈ। ਜੇਕਰ ਨਿਵੇਸ਼ ਕੇਸ ਇਹ ਮੰਨ ਲੈਂਦਾ ਹੈ ਕਿ ਉਹ ਨੌਕਰੀਆਂ ਗਾਇਬ ਹੋ ਗਈਆਂ ਹਨ ਤਾਂ ਇਹ ਗਲਤ ਵਿਵਸਥਾ ਹੈ। ਕੀਮਤਾਂ ਦੀ ਤੁਲਨਾ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ ਸੀਮਾ ਪਰਿਭਾਸ਼ਿਤ ਕਰੋ।
ਪੰਜ ਫੈਸਲੇ ਜੋ ਆਰਡਰ ਤੋਂ ਪਹਿਲਾਂ ਮਹੱਤਵਪੂਰਨ ਹੁੰਦੇ ਹਨ
- ਆਟੋਮੇਸ਼ਨ ਪੱਧਰਾਂ ਦੀ ਤੁਲਨਾ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ ਮੋਲਡਿੰਗ ਪ੍ਰਕਿਰਿਆ ਨੂੰ ਹਿੱਸੇ ਨਾਲ ਮਿਲਾਓ।
- ਹਰ ਟ੍ਰਾਂਸਫਰ ਅਤੇ ਫਿਨਿਸ਼ਿੰਗ ਓਪਰੇਸ਼ਨ ਨੂੰ ਪਰਿਭਾਸ਼ਿਤ ਕਰੋ, ਜਿਸ ਵਿੱਚ ਕੰਮ ਵੀ ਸ਼ਾਮਲ ਹੈ ਜੋ ਮੈਨੂਅਲ ਰਹਿੰਦਾ ਹੈ।
- ਟ੍ਰਿਮਿੰਗ, ਨਿਰੀਖਣ ਅਤੇ ਪੈਕਿੰਗ ਸਮਰੱਥਾ ਦੇ ਨਾਲ ਮੋਲਡਿੰਗ ਰੇਟ ਨੂੰ ਸੰਤੁਲਿਤ ਕਰੋ।
- ਟੈਸਟ ਫਾਲਟ ਰਿਕਵਰੀ ਅਤੇ ਬਦਲਾਅ, ਨਾ ਕਿ ਨਿਰਵਿਘਨ ਉਤਪਾਦਨ।
- ਸਮਾਨ ਸ਼ਰਤਾਂ ਅਧੀਨ ਪ੍ਰਤੀ ਸਵੀਕਾਰ ਕੀਤੇ ਕੰਟੇਨਰ ਦੀ ਕੁੱਲ ਲਾਈਨ ਲਾਗਤ ਦੀ ਤੁਲਨਾ ਕਰੋ।

ਬਲੋ ਮੋਲਡਿੰਗ ਵਿੱਚ "ਆਟੋਮੈਟਿਕ" ਕੀ ਕਵਰ ਕਰਦਾ ਹੈ?
"ਆਟੋਮੈਟਿਕ" ਦੱਸਦਾ ਹੈ ਕਿ ਓਪਰੇਸ਼ਨ ਕਿਵੇਂ ਨਿਯੰਤਰਿਤ ਕੀਤੇ ਜਾਂਦੇ ਹਨ। ਇਹ ਪਛਾਣ ਨਹੀਂ ਕਰਦਾ ਕਿ ਪਲਾਸਟਿਕ ਦਾ ਹਿੱਸਾ ਕਿਵੇਂ ਬਣਦਾ ਹੈ। ਇੱਕ ਆਟੋਮੈਟਿਕ ਐਕਸਟਰੂਜ਼ਨ ਬਲੋ ਮੋਲਡਿੰਗ ਮਸ਼ੀਨ ਅਤੇ ਇੱਕ PET ਬੋਤਲ ਉਡਾਉਣ ਵਾਲੀ ਮਸ਼ੀਨ ਦੋਵੇਂ ਪ੍ਰੋਗਰਾਮ ਕੀਤੇ ਕ੍ਰਮ ਨੂੰ ਚਲਾ ਸਕਦੀਆਂ ਹਨ, ਫਿਰ ਵੀ ਉਹਨਾਂ ਨੂੰ ਵੱਖ-ਵੱਖ ਸਮੱਗਰੀ ਦੀ ਤਿਆਰੀ, ਟੂਲਿੰਗ ਅਤੇ ਫਿਨਿਸ਼ਿੰਗ ਪ੍ਰਬੰਧਾਂ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ। ਪੂਰੀ ਤਰ੍ਹਾਂ ਆਟੋਮੈਟਿਕ ਬਲੋ ਮੋਲਡਿੰਗ ਮਸ਼ੀਨ ਦੀ ਖੋਜ ਕਰਨ ਵਾਲੇ ਖਰੀਦਦਾਰ ਨੂੰ ਪਹਿਲਾਂ ਪ੍ਰਕਿਰਿਆ ਦੇ ਸਵਾਲ ਦਾ ਨਿਪਟਾਰਾ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ।
ਐਕਸਟਰਿਊਸ਼ਨ ਬਲੋ ਮੋਲਡਿੰਗ ਵਿੱਚ, ਮਸ਼ੀਨ ਇੱਕ ਪਿਘਲੀ ਹੋਈ ਟਿਊਬ ਬਣਾਉਂਦੀ ਹੈ ਜਿਸਨੂੰ ਪੈਰੀਸਨ ਕਿਹਾ ਜਾਂਦਾ ਹੈ। ਉੱਲੀ ਉਸ ਟਿਊਬ ਨੂੰ ਫੜ ਲੈਂਦੀ ਹੈ, ਅਤੇ ਹਵਾ ਖੋਖਲੇ ਹਿੱਸੇ ਨੂੰ ਬਣਾਉਂਦੀ ਹੈ। ਪੀਈਟੀ ਸਟ੍ਰੈਚ ਬਲੋ ਮੋਲਡਿੰਗ ਇੱਕ ਪ੍ਰੀਫਾਰਮ ਦੀ ਵਰਤੋਂ ਕਰਦੀ ਹੈ ਜੋ ਖਿੱਚਿਆ ਅਤੇ ਫੁੱਲਿਆ ਹੋਇਆ ਹੈ। ਉਹ ਵੱਖੋ-ਵੱਖਰੇ ਸ਼ੁਰੂਆਤੀ ਫਾਰਮ ਦੱਸਦੇ ਹਨ ਕਿ ਇੱਕ ਪੀਈਟੀ ਪ੍ਰੀਫਾਰਮ-ਲੋਡਿੰਗ ਗਾਈਡ ਇੱਕ HDPE ਡਿਟਰਜੈਂਟ ਬੋਤਲ ਲਾਈਨ ਲਈ ਇੱਕ ਸੰਪੂਰਨ ਖਰੀਦ ਗਾਈਡ ਕਿਉਂ ਨਹੀਂ ਹੈ।
| ਫੈਸਲਾ | ਐਕਸਟਰਿਊਸ਼ਨ ਬਲੋ ਮੋਲਡਿੰਗ | ਪੀਈਟੀ ਸਟ੍ਰੈਚ ਬਲੋ ਮੋਲਡਿੰਗ |
|---|---|---|
| ਸ਼ੁਰੂਆਤੀ ਫਾਰਮ | ਬਾਹਰ ਕੱਢਿਆ ਪਿਘਲਿਆ ਪੈਰੀਸਨ | PET preform |
| ਆਮ ਖਰੀਦ ਸੰਦਰਭ | HDPE ਬੋਤਲਾਂ, ਹੈਂਡਲਡ ਕੰਟੇਨਰਾਂ ਅਤੇ ਉਦਯੋਗਿਕ ਖੋਖਲੇ ਹਿੱਸੇ | ਪ੍ਰੀਫਾਰਮ ਤੋਂ ਬਣੇ ਪੀਣ ਵਾਲੇ ਪਦਾਰਥਾਂ ਦੀਆਂ ਬੋਤਲਾਂ ਨੂੰ ਸਾਫ਼ ਕਰੋ |
| ਆਟੋਮੇਸ਼ਨ ਸਵਾਲ | ਭਾਗ ਰੀਲੀਜ਼, ਫਲੈਸ਼ ਹਟਾਉਣ, ਟ੍ਰਿਮਿੰਗ, ਟੈਸਟਿੰਗ ਅਤੇ ਟ੍ਰਾਂਸਫਰ | ਪ੍ਰੀਫਾਰਮ ਹੈਂਡਲਿੰਗ, ਹੀਟਿੰਗ/ਸਟ੍ਰੈਚ-ਬਲੋਇੰਗ ਕ੍ਰਮ ਅਤੇ ਬੋਤਲ ਟ੍ਰਾਂਸਫਰ |
ਪ੍ਰਕਿਰਿਆ ਦਾ ਹਵਾਲਾ:ਕਿੰਗਗਲ ਦੀ ਬਲੋ ਮੋਲਡਿੰਗ ਮਸ਼ੀਨ ਗਾਈਡ. ਉਤਪਾਦ ਦੀ ਜਿਓਮੈਟਰੀ ਅਤੇ ਰੈਜ਼ਿਨ ਗ੍ਰੇਡ ਅੰਤਮ ਪ੍ਰਕਿਰਿਆ ਦੀ ਚੋਣ ਨੂੰ ਨਿਰਧਾਰਤ ਕਰਦੇ ਹਨ।
ਮਸ਼ੀਨ, ਸੈੱਲ ਅਤੇ ਲਾਈਨ ਨੂੰ ਵੱਖ ਕਰੋ
ਇੱਕ ਮਸ਼ੀਨ-ਪੱਧਰ ਦਾ ਆਟੋਮੈਟਿਕ ਚੱਕਰ ਸਹਿਮਤ ਮੋਲਡਿੰਗ ਕ੍ਰਮ ਨੂੰ ਕਵਰ ਕਰਦਾ ਹੈ। ਇੱਕ ਸਵੈਚਲਿਤ ਸੈੱਲ ਉਸ ਮਸ਼ੀਨ ਦੇ ਆਲੇ-ਦੁਆਲੇ ਪਰਿਭਾਸ਼ਿਤ ਹੈਂਡਲਿੰਗ ਜਾਂ ਫਿਨਿਸ਼ਿੰਗ ਜੋੜਦਾ ਹੈ। ਇੱਕ ਉਤਪਾਦਨ ਲਾਈਨ ਇੱਕ ਸਹਿਮਤ ਪ੍ਰਵਾਨਿਤ-ਉਤਪਾਦ ਸੀਮਾ ਦੁਆਰਾ ਲਗਾਤਾਰ ਓਪਰੇਸ਼ਨਾਂ ਨੂੰ ਜੋੜਦੀ ਹੈ। ਪੈਕਿੰਗ ਉਸ ਸੀਮਾ ਦੇ ਅੰਦਰ ਹੋ ਸਕਦੀ ਹੈ, ਜਾਂ ਇਹ ਇੱਕ ਵੱਖਰੀ ਫੈਕਟਰੀ ਕਾਰਵਾਈ ਰਹਿ ਸਕਦੀ ਹੈ।
ਇਹ ਉਪਯੋਗੀ ਖਰੀਦ ਭੇਦ ਹਨ, ਇਹ ਵਾਅਦਾ ਨਹੀਂ ਹੈ ਕਿ ਹਰ ਸਪਲਾਇਰ ਇੱਕੋ ਸ਼ਬਦਾਵਲੀ ਦੀ ਵਰਤੋਂ ਕਰਦਾ ਹੈ। ਅਸਲ ਕਾਰਵਾਈਆਂ ਨੂੰ ਨਿਰਧਾਰਨ ਵਿੱਚ ਪਾਓ। ਸਾਜ਼ੋ-ਸਾਮਾਨ ਦੀ ਸੂਚੀ ਤੋਂ ਬਿਨਾਂ "ਪੂਰੀ ਤਰ੍ਹਾਂ ਆਟੋਮੈਟਿਕ" ਵੱਖ-ਵੱਖ ਵਿਆਖਿਆਵਾਂ ਲਈ ਬਹੁਤ ਜ਼ਿਆਦਾ ਥਾਂ ਛੱਡਦੀ ਹੈ।
ਅਸੀਂ ਇੱਕ ਵਿਆਪਕ ਲੇਬਲ ਉੱਤੇ "ਆਟੋਮੈਟਿਕ ਮੋਲਡਿੰਗ, ਓਰੀਐਂਟਿਡ ਟੇਕ-ਆਊਟ, ਡਿਫਲੈਸ਼ਿੰਗ ਅਤੇ ਲੀਕ-ਟੈਸਟਡ ਡਿਸਚਾਰਜ" ਵਰਗੇ ਇੱਕ ਖਾਸ ਵਰਣਨ ਦਾ ਸਮਰਥਨ ਕਰਦੇ ਹਾਂ। ਇਹ ਖਰੀਦਦਾਰ ਨੂੰ ਦੱਸਦਾ ਹੈ ਕਿ ਤਿਆਰ ਉਤਪਾਦ ਕਿੱਥੇ ਦਿਖਾਈ ਦਿੰਦਾ ਹੈ ਅਤੇ ਅਜੇ ਵੀ ਕਿਸ ਵੱਲ ਧਿਆਨ ਦੇਣ ਦੀ ਲੋੜ ਹੈ। ਸਮੱਗਰੀ ਦੀ ਮੁੜ ਪੂਰਤੀ, ਨਮੂਨੇ, ਸਕ੍ਰੈਪ ਹੈਂਡਲਿੰਗ ਅਤੇ ਡੱਬੇ ਵਿੱਚ ਤਬਦੀਲੀਆਂ ਲਈ ਵੀ ਮਾਲਕਾਂ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ, ਭਾਵੇਂ ਆਮ ਮੋਲਡਿੰਗ ਕ੍ਰਮ ਦੁਹਰਾਈ ਦਸਤੀ ਹੈਂਡਲਿੰਗ ਤੋਂ ਬਿਨਾਂ ਚੱਲਦਾ ਹੋਵੇ।
ਇਸੇ ਤਰ੍ਹਾਂ, ਆਟੋਮੈਟਿਕ ਕੰਟਰੋਲ ਇੱਕ ਆਲ-ਇਲੈਕਟ੍ਰਿਕ ਡਰਾਈਵ ਵਰਗਾ ਨਹੀਂ ਹੈ। ਡਰਾਈਵ ਦੀ ਕਿਸਮ, ਸਟੇਸ਼ਨ ਵਿਵਸਥਾ, ਹੈੱਡ ਕਾਉਂਟ ਅਤੇ ਆਟੋਮੇਸ਼ਨ ਸਕੋਪ ਵੱਖਰੇ ਵਿਕਲਪ ਹਨ। ਹਰੇਕ ਨੂੰ ਇੱਕ ਪ੍ਰੀਮੀਅਮ ਨਿਰਧਾਰਨ ਦੇ ਰੂਪ ਵਿੱਚ ਮੰਨਣ ਦੀ ਬਜਾਏ ਨੌਕਰੀ ਦੇ ਵਿਰੁੱਧ ਸਮੀਖਿਆ ਕਰੋ।
ਭਾਗ ਅਤੇ ਉਤਪਾਦਨ ਅਨੁਸੂਚੀ ਨਾਲ ਸ਼ੁਰੂ ਕਰੋ
ਇੱਕ ਬੋਤਲ ਦੀ ਮਾਮੂਲੀ ਮਾਤਰਾ ਇਸਦੀ ਉਤਪਾਦਨ ਲਾਈਨ ਨੂੰ ਦਰਸਾਉਣ ਲਈ ਕਾਫ਼ੀ ਨਹੀਂ ਹੈ। ਇੱਕ ਤੰਗ ਗੋਲ ਬੋਤਲ ਅਤੇ ਇੱਕ ਚੌੜਾ ਹੈਂਡਲਡ ਕੰਟੇਨਰ ਇੱਕੋ ਤਰਲ ਦੀ ਮਾਤਰਾ ਲੈ ਸਕਦਾ ਹੈ ਪਰ ਵੱਖ-ਵੱਖ ਮੋਲਡ, ਟੇਕ-ਆਊਟ ਟੂਲਿੰਗ ਅਤੇ ਸਪੋਰਟ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ। ਲਾਈਨ ਨੂੰ ਅਸਲ ਬਾਹਰੀ ਆਕਾਰ ਨੂੰ ਹੈਂਡਲ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ, ਨਾ ਕਿ ਇੱਕ ਅਮੂਰਤ "2 L ਉਤਪਾਦ"।
ਪਾਰਟ ਡਰਾਇੰਗ ਅਤੇ ਡਿਸਚਾਰਜ 'ਤੇ ਉਮੀਦ ਕੀਤੀ ਗਈ ਸਥਿਤੀ ਦੇ ਨਾਲ ਸ਼ੁਰੂ ਕਰੋ। ਗਰਦਨ ਦੀ ਸਮਾਪਤੀ, ਹੈਂਡਲ ਓਪਨਿੰਗ, ਸਰੀਰ ਦੇ ਮਾਪ, ਟੀਚਾ ਭਾਰ ਅਤੇ ਮਹੱਤਵਪੂਰਣ ਗੁਣਵੱਤਾ ਦੀਆਂ ਜ਼ਰੂਰਤਾਂ ਨੂੰ ਰਿਕਾਰਡ ਕਰੋ। ਸਹੀ ਰੈਜ਼ਿਨ ਗ੍ਰੇਡ, ਰੰਗ ਪੈਕੇਜ ਅਤੇ ਰੀਸਾਈਕਲ ਜਾਂ ਰੀਗ੍ਰਾਈਂਡ ਸਥਿਤੀ ਦੀ ਸਹਿਮਤੀ ਦੀ ਪੁਸ਼ਟੀ ਕਰੋ। ਇਹ ਵੇਰਵੇ ਇੱਕ ਪ੍ਰਸਤਾਵਿਤ ਅਜ਼ਮਾਇਸ਼ ਨੂੰ ਉਦੇਸ਼ਿਤ ਨੌਕਰੀ ਲਈ ਢੁਕਵਾਂ ਬਣਾਉਂਦੇ ਹਨ।
ਵਿਕਰੀ ਯੋਜਨਾ ਨੂੰ ਇੱਕ ਨਿਰਮਾਣ ਲੋੜ ਵਿੱਚ ਅਨੁਵਾਦ ਕਰੋ
ਸ਼ਿਫਟਾਂ ਦੀ ਸੰਖਿਆ, ਬੈਚ ਦੇ ਆਕਾਰ ਅਤੇ ਤਬਦੀਲੀ ਦੀ ਬਾਰੰਬਾਰਤਾ ਦੇ ਨਾਲ ਪ੍ਰਤੀ ਸ਼ਿਫਟ ਸਵੀਕਾਰ ਕੀਤੇ ਕੰਟੇਨਰਾਂ ਨੂੰ ਪਰਿਭਾਸ਼ਿਤ ਕਰੋ। ਇੱਕ ਉੱਚ ਘੰਟੇ ਦੀ ਦਰ ਘੱਟ ਉਪਯੋਗੀ ਹੁੰਦੀ ਹੈ ਜੇਕਰ ਜ਼ਿਆਦਾਤਰ ਆਰਡਰਾਂ ਨੂੰ ਛੋਟੀਆਂ ਦੌੜਾਂ ਅਤੇ ਵਿਆਪਕ ਟੂਲਿੰਗ ਤਬਦੀਲੀਆਂ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ। ਇੱਕ ਹੌਲੀ ਪਰ ਬਦਲਣ ਲਈ ਆਸਾਨ ਸੈੱਲ ਉਸ ਉਤਪਾਦਨ ਮਿਸ਼ਰਣ ਨੂੰ ਬਿਹਤਰ ਢੰਗ ਨਾਲ ਫਿੱਟ ਕਰ ਸਕਦਾ ਹੈ। ਇਕੱਲੇ ਅਧਿਕਤਮ ਕੈਟਾਲਾਗ ਆਉਟਪੁੱਟ ਤੋਂ ਕੋਈ ਵੀ ਸਿੱਟਾ ਨਹੀਂ ਕੱਢਿਆ ਜਾ ਸਕਦਾ ਹੈ।
ਉਤਪਾਦ ਪਰਿਵਾਰ ਦੀ ਸੂਚੀ ਬਣਾਓ, ਨਾ ਸਿਰਫ ਪਹਿਲੀ ਲਾਂਚ ਬੋਤਲ। ਸਭ ਤੋਂ ਚੌੜਾ ਹਿੱਸਾ, ਸਭ ਤੋਂ ਭਾਰਾ ਹਿੱਸਾ ਅਤੇ ਪਕੜ ਜਾਂ ਕੱਟਣ ਲਈ ਸਭ ਤੋਂ ਔਖਾ ਹਿੱਸਾ ਪਛਾਣੋ। ਇਹ ਵੱਖ-ਵੱਖ SKU ਹੋ ਸਕਦੇ ਹਨ। ਫਿਰ ਫੈਸਲਾ ਕਰੋ ਕਿ ਕਿਹੜੇ ਉਤਪਾਦ ਸ਼ੁਰੂਆਤੀ ਬਿਲਡ 'ਤੇ ਚੱਲਣੇ ਚਾਹੀਦੇ ਹਨ ਅਤੇ ਜਿਨ੍ਹਾਂ ਨੂੰ ਭਵਿੱਖ ਵਿੱਚ ਟੂਲਿੰਗ ਜਾਂ ਵੱਖਰੇ ਉਪਕਰਣਾਂ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ।
- ਟੈਸਟ ਲੇਖ ਨੂੰ ਫ੍ਰੀਜ਼ ਕਰੋ:ਡਰਾਇੰਗ ਰੀਵਿਜ਼ਨ, ਰਾਲ, ਪੂਰਾ ਭਾਰ ਅਤੇ ਲੋੜੀਂਦੇ ਟੈਸਟ।
- ਡਿਲੀਵਰੀ ਦੀ ਸਥਿਤੀ ਸੈੱਟ ਕਰੋ:ਕੱਟਿਆ ਹੋਇਆ, ਨਿਰੀਖਣ ਕੀਤਾ, ਅਨੁਕੂਲਿਤ, ਗਿਣਿਆ ਗਿਆ ਜਾਂ ਪੈਕ ਕੀਤਾ ਗਿਆ।
- ਅਨੁਸੂਚੀ ਨੂੰ ਪਰਿਭਾਸ਼ਿਤ ਕਰੋ:ਪ੍ਰਤੀ ਸ਼ਿਫਟ, ਕੰਮਕਾਜੀ ਘੰਟੇ ਅਤੇ ਯੋਜਨਾਬੱਧ SKU ਤਬਦੀਲੀਆਂ ਲਈ ਚੰਗੇ ਕੰਟੇਨਰ।
- ਟੂਲਿੰਗ ਪਰਿਵਾਰ ਦੀ ਜਾਂਚ ਕਰੋ:ਮੋਲਡ, ਸਿਰ ਦੀ ਪਿੱਚ, ਪਕੜਨ ਵਾਲੇ ਫਿਕਸਚਰ, ਆਲ੍ਹਣੇ ਨੂੰ ਕੱਟਣਾ ਅਤੇ ਟੈਸਟ ਸੀਲਾਂ।
- ਸੈੱਲ ਲਿਫਾਫੇ ਨੂੰ ਮਨਜ਼ੂਰੀ ਦਿਓ:ਉਪਯੋਗਤਾਵਾਂ, ਸੁਰੱਖਿਆ, ਸੇਵਾ ਪਹੁੰਚ ਅਤੇ ਉਤਪਾਦ ਦਾ ਪ੍ਰਵਾਹ।
ਸਟੇਸ਼ਨਾਂ ਦੀ ਗਿਣਤੀ, ਡਾਈ ਆਊਟਲੈਟਸ ਅਤੇ ਕੈਵਿਟੀਜ਼ ਦੀ ਵੱਖਰੀ ਸਮੀਖਿਆ ਦੀ ਲੋੜ ਹੈ। ਦੋ ਸਟੇਸ਼ਨਾਂ ਦਾ ਮਤਲਬ ਦੋ ਆਊਟਲੈੱਟ ਨਹੀਂ ਹੁੰਦਾ। ਇੱਕ ਮਲਟੀ-ਹੈੱਡ ਬਲੋ ਮੋਲਡਿੰਗ ਮਸ਼ੀਨ ਹਰ ਬੋਤਲ ਦੀ ਸ਼ਕਲ ਨੂੰ ਆਊਟਲੇਟ ਸਪੇਸਿੰਗ ਦੇ ਅਨੁਕੂਲ ਨਹੀਂ ਬਣਾਉਂਦੀ ਹੈ। ਇੱਕ ਮਲਟੀਲੇਅਰ ਹੈੱਡ ਕੰਧ ਦੀ ਉਸਾਰੀ ਦਾ ਵਰਣਨ ਕਰਦਾ ਹੈ, ਨਾ ਕਿ ਪ੍ਰਤੀ ਇਵੈਂਟ ਵਿੱਚ ਮੁਕੰਮਲ ਕੰਟੇਨਰਾਂ ਦੀ ਸੰਖਿਆ।
ਕਿੰਗਗਲ ਦਾਮਲਟੀ-ਸਿਰ ਬਨਾਮ ਮਲਟੀ-ਕੈਵਿਟੀ ਗਾਈਡਉਹਨਾਂ ਸੰਰਚਨਾ ਅੰਤਰਾਂ ਦੀ ਵਿਆਖਿਆ ਕਰਦਾ ਹੈ। ਆਟੋਮੇਸ਼ਨ ਲੇਆਉਟ ਨੂੰ ਫਿਕਸ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ ਉਸ ਸਮੀਖਿਆ ਦੀ ਵਰਤੋਂ ਕਰੋ। ਇੱਕ ਵਾਰ ਕੈਵਿਟੀ ਵਿਵਸਥਾ ਦਾ ਨਿਪਟਾਰਾ ਹੋ ਜਾਣ ਤੋਂ ਬਾਅਦ, ਟੇਕ-ਆਊਟ ਅਤੇ ਫਿਨਿਸ਼ਿੰਗ ਉਪਕਰਣਾਂ ਨੂੰ ਟ੍ਰਾਂਸਫਰ ਅਤੇ ਗੁਣਵੱਤਾ ਜਾਂਚਾਂ ਦੁਆਰਾ ਹਰੇਕ ਸਥਿਤੀ ਨੂੰ ਸੁਰੱਖਿਅਤ ਰੱਖਣਾ ਚਾਹੀਦਾ ਹੈ।
ਇਸ ਲਈ ਸਭ ਤੋਂ ਲਾਭਦਾਇਕ ਪੁੱਛਗਿੱਛ ਵਿੱਚ ਇੱਕ ਡਰਾਇੰਗ, ਸਮੱਗਰੀ ਨਿਰਧਾਰਨ, ਉਤਪਾਦਨ ਅਨੁਸੂਚੀ ਅਤੇ ਗੁਣਵੱਤਾ ਪਰਿਭਾਸ਼ਾ ਸ਼ਾਮਲ ਹੈ। ਇੱਕ HDPE ਬੋਤਲ ਉਤਪਾਦਨ ਲਾਈਨ ਲਈ, ਉਹਨਾਂ ਇਨਪੁਟਸ ਤੋਂ ਬਿਨਾਂ "ਆਟੋਮੈਟਿਕ ਪਲਾਸਟਿਕ ਬੋਤਲ ਬਣਾਉਣ ਵਾਲੀ ਮਸ਼ੀਨ" ਲਈ ਬੇਨਤੀ ਸਹੀ ਲਾਈਨ ਦਾ ਘੇਰਾ ਸਥਾਪਤ ਨਹੀਂ ਕਰ ਸਕਦੀ।
ਮਸ਼ੀਨ ਪ੍ਰਣਾਲੀਆਂ ਦੀ ਜਾਂਚ ਕਰੋ ਜੋ ਉਤਪਾਦ ਦੀ ਗੁਣਵੱਤਾ ਨਿਰਧਾਰਤ ਕਰਦੇ ਹਨ
ਡਾਊਨਸਟ੍ਰੀਮ ਆਟੋਮੇਸ਼ਨ ਇੱਕ ਅਸਥਿਰ ਪੈਰੀਸਨ, ਇੱਕ ਅਣਉਚਿਤ ਪਿੰਚ-ਆਫ ਜਾਂ ਇੱਕ ਅਜਿਹੇ ਹਿੱਸੇ ਦੀ ਮੁਰੰਮਤ ਨਹੀਂ ਕਰ ਸਕਦੀ ਜੋ ਮੋਲਡ ਨੂੰ ਸੰਭਾਲਣ ਲਈ ਬਹੁਤ ਨਰਮ ਛੱਡਦਾ ਹੈ। ਟ੍ਰਾਂਸਫਰ ਸਿਸਟਮ ਦੁਹਰਾਉਣ ਯੋਗ ਨਤੀਜੇ ਪ੍ਰਦਾਨ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ ਮੋਲਡਿੰਗ ਪ੍ਰਕਿਰਿਆ ਨੂੰ ਦੁਹਰਾਉਣਯੋਗ ਲੇਖ ਤਿਆਰ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ। ਨਹੀਂ ਤਾਂ, ਰੋਬੋਟ ਅਸੰਗਤ ਹਿੱਸਿਆਂ ਨੂੰ ਹਿਲਾਉਣ ਦਾ ਇੱਕ ਸਹੀ ਤਰੀਕਾ ਬਣ ਜਾਂਦਾ ਹੈ।
ਬਲੋ ਮੋਲਡਿੰਗ ਮਸ਼ੀਨ ਦੇ ਮਹੱਤਵਪੂਰਨ ਹਿੱਸਿਆਂ ਵਿੱਚ ਐਕਸਟਰੂਡਰ, ਡਾਈ ਹੈਡ, ਕਲੈਂਪਿੰਗ ਯੂਨਿਟ, ਬਲੋ ਸਿਸਟਮ, ਕੂਲਿੰਗ ਸਰਕਟ ਅਤੇ ਕੰਟਰੋਲ ਸ਼ਾਮਲ ਹਨ। ਇਕੱਲੇ ਕੰਪੋਨੈਂਟ ਨਾਮਾਂ ਦੁਆਰਾ ਚੁਣਨ ਦੀ ਬਜਾਏ ਪ੍ਰਵਾਨਿਤ ਹਿੱਸੇ ਵਿੱਚ ਉਹਨਾਂ ਦੇ ਯੋਗਦਾਨ ਦੀ ਸਮੀਖਿਆ ਕਰੋ। ਇੱਕ ਮਾਨਤਾ ਪ੍ਰਾਪਤ PLC ਬ੍ਰਾਂਡ, ਉਦਾਹਰਨ ਲਈ, ਸਪਲਾਈ ਕੀਤੇ ਵਿਅੰਜਨ ਫੰਕਸ਼ਨਾਂ ਜਾਂ ਡਾਊਨਸਟ੍ਰੀਮ ਸੰਚਾਰ ਨੂੰ ਸਥਾਪਿਤ ਨਹੀਂ ਕਰਦਾ ਹੈ।
| ਸਿਸਟਮ | ਕੀ ਸਮੀਖਿਆ ਕਰਨੀ ਹੈ | ਮੰਗਣ ਲਈ ਸਬੂਤ |
|---|---|---|
| ਬਾਹਰ ਕੱਢਣਾ ਅਤੇ ਸਿਰ ਮਰਨਾ | ਰਾਲ ਅਨੁਕੂਲਤਾ, ਕੁੱਲ ਪੈਰੀਸਨ ਮੰਗ ਅਤੇ ਆਊਟਲੈੱਟ ਸੰਤੁਲਨ | ਉਤਪਾਦਨ ਦੇ ਨਮੂਨੇ ਅਤੇ ਪਛਾਣ ਕੀਤੀ ਸਮੱਗਰੀ ਹਾਲਾਤ |
| ਪੈਰੀਸਨ ਕੰਟਰੋਲ | ਹਿੱਸੇ ਦੇ ਨਾਜ਼ੁਕ ਸਥਾਨਾਂ 'ਤੇ ਕੰਧ ਦੀ ਵੰਡ | ਸਥਿਤੀ-ਵਿਸ਼ੇਸ਼ ਮਾਪ ਅਤੇ ਸੁਰੱਖਿਅਤ ਕੀਤੀ ਵਿਅੰਜਨ |
| ਮੋਲਡ ਅਤੇ ਕਲੈਂਪਿੰਗ | ਟੂਲਿੰਗ ਫਿੱਟ, ਚੁਟਕੀ-ਬੰਦ ਅਤੇ ਰਿਲੀਜ਼ ਕਲੀਅਰੈਂਸ | ਪ੍ਰਵਾਨਿਤ ਡਰਾਇੰਗ ਅਤੇ ਮੋਲਡ-ਪਾਰਟ ਨਿਰੀਖਣ |
| ਕੂਲਿੰਗ ਅਤੇ ਹੈਂਡਲਿੰਗ | ਯੋਜਨਾਬੱਧ ਰੀਲੀਜ਼ ਅਤੇ ਪਕੜ ਪੁਆਇੰਟਾਂ 'ਤੇ ਭਾਗ ਕਠੋਰਤਾ | ਅਸਲ ਹਿੱਸੇ ਦੇ ਨਾਲ ਟ੍ਰਾਇਲ ਟ੍ਰਾਂਸਫਰ ਕਰੋ |
| ਨਿਯੰਤਰਣ | ਕ੍ਰਮ, ਅਲਾਰਮ, ਵਿਅੰਜਨ ਸਕੋਪ ਅਤੇ ਡਾਊਨਸਟ੍ਰੀਮ ਸਿਗਨਲ | ਫੰਕਸ਼ਨ ਪ੍ਰਦਰਸ਼ਨ ਅਤੇ ਇੰਟਰਫੇਸ ਸੂਚੀ |
ਇੱਕ ਠੋਸ ਹਵਾਲਾ: ਕਿੰਗਗਲ ਦੀ 2 ਐਲ ਸਿੰਗਲ-ਸਟੇਸ਼ਨ ਮਸ਼ੀਨ
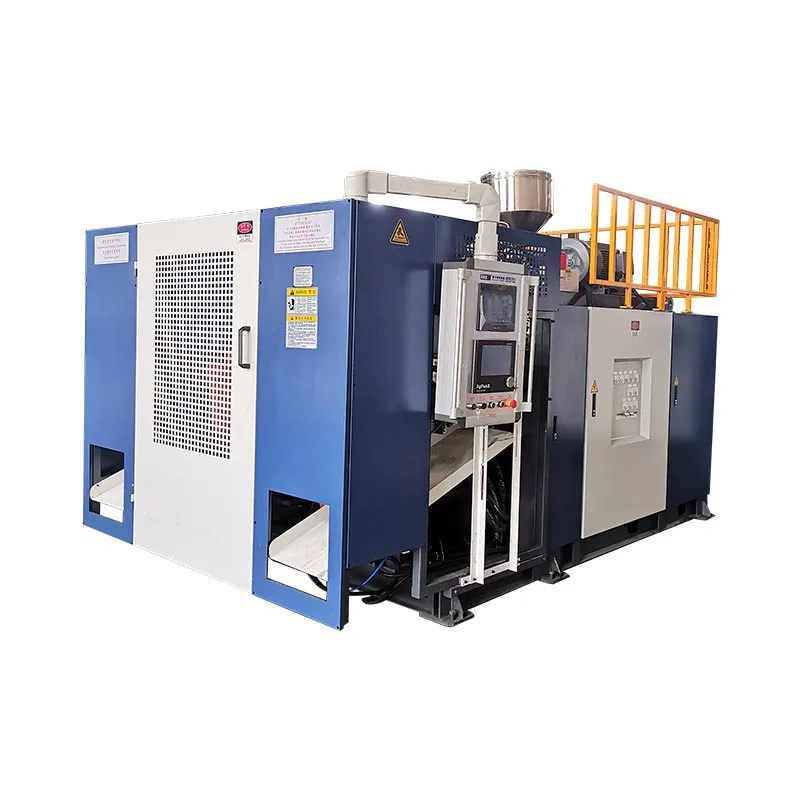
ਦKGB2L ਉਤਪਾਦ ਪੰਨਾ2 L ਦੀ ਅਧਿਕਤਮ ਕੰਟੇਨਰ ਸਮਰੱਥਾ, ਇੱਕ 50 mm ਪੇਚ, 30 kg/h HDPE ਪਿਘਲਣ ਦੀ ਸਮਰੱਥਾ ਅਤੇ 360 × 380 mm ਦੀ ਵੱਧ ਤੋਂ ਵੱਧ ਮੋਲਡ ਸਮਰੱਥਾ ਨੂੰ ਸੂਚੀਬੱਧ ਕਰਦਾ ਹੈ। ਇਹ 100 ml–1 L ਰੇਂਜ ਵਿੱਚ ਛੋਟੀਆਂ ਬੋਤਲਾਂ ਲਈ ਦੋ-, ਤਿੰਨ- ਅਤੇ ਚਾਰ-ਆਊਟਲੈਟ ਸੰਰਚਨਾਵਾਂ ਦਾ ਵੀ ਵਰਣਨ ਕਰਦਾ ਹੈ। ਇਹ ਮੁੱਲ ਪ੍ਰਸਤਾਵਿਤ ਨੌਕਰੀ ਨੂੰ ਸਕਰੀਨ ਕਰਨ ਵਿੱਚ ਮਦਦ ਕਰਦੇ ਹਨ; ਉਹ ਟੂਲਿੰਗ ਸਮੀਖਿਆ ਨੂੰ ਨਹੀਂ ਬਦਲਦੇ।
ਉਹੀ ਪੰਨਾ 600 PC/HR ਨੂੰ "ਆਉਟਪੁੱਟ (ਡਰਾਈ ਸਾਈਕਲ)" ਵਜੋਂ ਲੇਬਲ ਕਰਦਾ ਹੈ। ਇਹ ਇੱਕ ਪਛਾਣੀ ਸ਼ੈਂਪੂ ਦੀ ਬੋਤਲ, ਮੋਲਡ ਅਤੇ ਫਿਨਿਸ਼ਿੰਗ ਲਾਈਨ ਦਾ ਪ੍ਰਵਾਨਿਤ ਆਉਟਪੁੱਟ ਨਹੀਂ ਹੈ। ਇੱਕ ਉਤਪਾਦਨ ਦੀ ਲੋੜ ਨੂੰ ਅਸਲ ਸਮੱਗਰੀ, ਕੂਲਿੰਗ ਸਮਾਂ, ਕਿਰਿਆਸ਼ੀਲ ਸਥਿਤੀਆਂ ਅਤੇ ਨਿਰੀਖਣ ਸਥਿਤੀ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ। ਡ੍ਰਾਈ-ਸਾਈਕਲ ਐਂਟਰੀ ਨੂੰ ਪ੍ਰਕਾਸ਼ਿਤ ਮੋਸ਼ਨ ਸੰਦਰਭ ਦੇ ਤੌਰ ਤੇ ਮੰਨੋ।
ਮਲਟੀ-ਆਊਟਲੈਟ ਪ੍ਰਸਤਾਵ ਲਈ, ਸੰਯੁਕਤ ਕੁੱਲ ਪੈਰੀਸਨ ਪੁੰਜ ਦੇ ਨਾਲ-ਨਾਲ ਕੈਵਿਟੀ ਫਿਟ ਦੀ ਜਾਂਚ ਕਰੋ। ਮੁਕੰਮਲ ਬੋਤਲ ਦਾ ਭਾਰ ਉਸ ਫਲੈਸ਼ ਨੂੰ ਛੱਡ ਦਿੰਦਾ ਹੈ ਜੋ ਐਕਸਟਰੂਡਰ ਵੀ ਸਪਲਾਈ ਕਰਦਾ ਹੈ। ਹੋਰ ਆਊਟਲੈੱਟ ਇਕੱਠੇ ਐਕਸਟਰਿਊਸ਼ਨ, ਕੂਲਿੰਗ ਅਤੇ ਫਿਨਿਸ਼ਿੰਗ 'ਤੇ ਮੰਗ ਵਧਾ ਸਕਦੇ ਹਨ। ਇਕੱਲੇ ਸਿਰ ਦੀ ਗਿਣਤੀ ਵਰਤੋਂ ਯੋਗ ਉਤਪਾਦਨ ਦਰ ਸਥਾਪਤ ਨਹੀਂ ਕਰ ਸਕਦੀ।
ਅਸੀਂ ਮੋਲਡਿੰਗ ਸਿਸਟਮ ਨੂੰ ਉਦੋਂ ਹੀ ਮਨਜ਼ੂਰੀ ਦੇਵਾਂਗੇ ਜਦੋਂ ਨਾਜ਼ੁਕ ਹਿੱਸੇ ਦੇ ਮਾਪ ਅਤੇ ਟ੍ਰਾਂਸਫਰ ਵਿਵਹਾਰ ਸਹਿਮਤੀ ਵਾਲੀਆਂ ਸ਼ਰਤਾਂ ਅਧੀਨ ਸਥਿਰ ਹੋਣ। ਉਹਨਾਂ ਮੁੱਦਿਆਂ ਨੂੰ ਹੱਲ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ ਇੱਕ ਕਨਵੇਅਰ ਨੂੰ ਜੋੜਨਾ ਸਮੱਸਿਆ ਨੂੰ ਲਾਈਨ ਤੋਂ ਹੇਠਾਂ ਲੈ ਜਾਂਦਾ ਹੈ. ਕੰਧ ਦੀ ਵੰਡ ਲਈ, ਦੀ ਵਰਤੋਂ ਕਰੋਪੈਰੀਸਨ ਪ੍ਰੋਗਰਾਮਿੰਗ ਗਾਈਡਉਤਪਾਦ ਡਰਾਇੰਗ ਦੇ ਨਾਲ.
ਫੀਡਿੰਗ ਤੋਂ ਲੈ ਕੇ ਸਵੀਕਾਰ ਕੀਤੇ ਕੰਟੇਨਰਾਂ ਤੱਕ ਦੀ ਲਾਈਨ ਦਿਓ
ਬਲੋ ਮੋਲਡਿੰਗ ਆਟੋਮੇਸ਼ਨ ਲਈ ਸਭ ਤੋਂ ਮਜ਼ਬੂਤ ਨਿਰਧਾਰਨ ਹਰ ਓਪਰੇਸ਼ਨ ਦੁਆਰਾ ਉਤਪਾਦ ਦੀ ਪਾਲਣਾ ਕਰਦਾ ਹੈ। ਇਹ ਦੱਸਦਾ ਹੈ ਕਿ ਹਰੇਕ ਮੋਡੀਊਲ ਕੀ ਪ੍ਰਾਪਤ ਕਰਦਾ ਹੈ, ਇਹ ਕੀ ਪ੍ਰਦਾਨ ਕਰਦਾ ਹੈ ਅਤੇ ਅਗਲੇ ਮੋਡੀਊਲ ਨਾਲ ਕਨੈਕਸ਼ਨ ਦਾ ਮਾਲਕ ਕੌਣ ਹੈ। ਇਹ ਇੱਕ ਸਹਿਮਤੀ ਪ੍ਰਕਿਰਿਆ ਸੀਮਾ ਤੋਂ ਬਿਨਾਂ ਰੋਬੋਟ, ਕਨਵੇਅਰ ਅਤੇ ਸੈਂਸਰਾਂ ਦੀ ਲੰਮੀ ਸੂਚੀ ਨਾਲੋਂ ਵਧੇਰੇ ਉਪਯੋਗੀ ਹੈ।
ਕਿੰਗਗਲ ਨੇ ਪ੍ਰਕਾਸ਼ਿਤ ਕੀਤਾ ਹੈਆਟੋਮੇਸ਼ਨ ਸਮਰੱਥਾਡਾਊਨਸਟ੍ਰੀਮ ਟ੍ਰਿਮਿੰਗ, ਨਿਰੀਖਣ ਅਤੇ ਪੈਕੇਜਿੰਗ ਸ਼ਾਮਲ ਕਰੋ। ਇੱਕ ਬੋਤਲ ਪ੍ਰੋਜੈਕਟ ਲਈ, ਉਸ ਸਮਰੱਥਾ ਨੂੰ ਇੱਕ ਪਰਿਭਾਸ਼ਿਤ ਸਕੋਪ ਵਿੱਚ ਅਨੁਵਾਦ ਕਰੋ। ਆਟੋਮੈਟਿਕ ਡਿਫਲੈਸ਼ਿੰਗ, ਨੇਕ ਟ੍ਰਿਮਿੰਗ, ਲੀਕ ਟੈਸਟਿੰਗ ਅਤੇ ਪੈਕਿੰਗ ਵੱਖ-ਵੱਖ ਫੰਕਸ਼ਨ ਹਨ; ਕਿਸੇ ਨੂੰ ਵੀ ਚੁੱਪਚਾਪ ਦੂਜੇ ਦੀ ਮੌਜੂਦਗੀ ਤੋਂ ਨਹੀਂ ਮੰਨਿਆ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ।
| ਓਪਰੇਸ਼ਨ | ਸੁਲਝਾਉਣ ਲਈ ਸਵਾਲ | ਸਵੀਕ੍ਰਿਤੀ ਜਾਂਚ |
|---|---|---|
| ਖੁਆਉਣਾ | ਕੌਣ ਪਹੁੰਚਾਉਣ, ਮਿਸ਼ਰਣ ਅਤੇ ਸਮੱਗਰੀ-ਪੱਧਰ ਦੇ ਨਿਯੰਤਰਣ ਦੀ ਸਪਲਾਈ ਕਰਦਾ ਹੈ? | ਪ੍ਰਵਾਨਿਤ ਸਮੱਗਰੀ ਬਿਨਾਂ ਯੋਜਨਾਬੱਧ ਸਪਲਾਈ ਰੁਕਾਵਟ ਦੇ ਹੌਪਰ ਤੱਕ ਪਹੁੰਚਦੀ ਹੈ। |
| ਬਾਹਰ ਲੈ ਜਾਣਾ | ਹਿੱਸਾ ਕਿੱਥੇ ਫੜਿਆ ਹੋਇਆ ਹੈ, ਅਤੇ ਕਿਹੜੀ ਸਥਿਤੀ ਇਕਾਈ ਨੂੰ ਛੱਡਦੀ ਹੈ? | ਟੈਸਟ ਲੇਖ 'ਤੇ ਕੋਈ ਖੁੰਝੀ ਟ੍ਰਾਂਸਫਰ ਜਾਂ ਅਸਵੀਕਾਰਨਯੋਗ ਮਾਰਕਿੰਗ ਨਹੀਂ। |
| ਡਿਫਲੈਸ਼ਿੰਗ ਅਤੇ ਟ੍ਰਿਮਿੰਗ | ਕਿਹੜੀਆਂ ਫਲੈਸ਼ ਅਤੇ ਫਿਨਿਸ਼ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਨੂੰ ਹਟਾਇਆ ਜਾਂਦਾ ਹੈ? | ਲੋੜੀਂਦੇ ਕਿਨਾਰੇ, ਗਰਦਨ ਅਤੇ ਹੈਂਡਲ ਦੇ ਖੁੱਲਣ ਹਿੱਸੇ ਦੀ ਪਰਿਭਾਸ਼ਾ ਨੂੰ ਪੂਰਾ ਕਰਦੇ ਹਨ। |
| ਨਿਰੀਖਣ ਅਤੇ ਅਸਵੀਕਾਰ | ਕਿਹੜੇ ਟੈਸਟ ਇਨਲਾਈਨ ਹਨ, ਅਤੇ ਅਸਫ਼ਲ ਭਾਗਾਂ ਨੂੰ ਕਿਵੇਂ ਵੱਖ ਕੀਤਾ ਜਾਂਦਾ ਹੈ? | ਸਹਿਮਤ ਚੁਣੌਤੀ ਦੇ ਨਮੂਨੇ ਪਛਾਣੇ ਗਏ ਹਨ ਅਤੇ ਸਹੀ ਢੰਗ ਨਾਲ ਰੂਟ ਕੀਤੇ ਗਏ ਹਨ। |
| ਪਹੁੰਚਾਉਣਾ ਅਤੇ ਪੈਕਿੰਗ | ਕਿਹੜੀ ਬੋਤਲ ਦੀ ਸਥਿਤੀ ਅਤੇ ਪ੍ਰਬੰਧ ਅਗਲੇ ਸਟੇਸ਼ਨ ਤੱਕ ਪਹੁੰਚਣੇ ਚਾਹੀਦੇ ਹਨ? | ਸਹਿਮਤੀ ਦਰ 'ਤੇ ਤਬਾਦਲਾ, ਸੰਚਵ ਅਤੇ ਅੰਤਿਮ ਗਿਣਤੀ ਦਾ ਕੰਮ। |
ਹਰੇਕ ਸੀਮਾ ਨੂੰ ਇੱਕ ਨਾਮਕ ਏਕੀਕਰਣ ਮਾਲਕ ਦਿਓ। ਜੇਕਰ ਮਸ਼ੀਨ ਸਪਲਾਇਰ ਟੇਕ-ਆਊਟ ਪ੍ਰਦਾਨ ਕਰਦਾ ਹੈ ਅਤੇ ਕੋਈ ਹੋਰ ਸਪਲਾਇਰ ਲੀਕ ਟੈਸਟਰ ਪ੍ਰਦਾਨ ਕਰਦਾ ਹੈ, ਤਾਂ ਵੀ ਕਿਸੇ ਨੂੰ ਬੋਤਲ ਦੀ ਸਥਿਤੀ, ਟ੍ਰਾਂਸਫਰ ਉਚਾਈ, ਸਪੇਸਿੰਗ ਅਤੇ ਕੰਟਰੋਲ ਹੈਂਡਸ਼ੇਕ ਨੂੰ ਮਨਜ਼ੂਰੀ ਦੇਣੀ ਚਾਹੀਦੀ ਹੈ। ਅਨੁਕੂਲ-ਦਿੱਖ ਵਾਲੇ ਮੋਡੀਊਲ ਨੂੰ ਖਰੀਦਣਾ ਇੱਕ ਏਕੀਕ੍ਰਿਤ ਸੈੱਲ ਖਰੀਦਣ ਦੇ ਸਮਾਨ ਨਹੀਂ ਹੈ।
ਸਹਿਮਤ ਹੋਵੋ ਕਿ "ਤਿਆਰ," "ਭਾਗ ਮੌਜੂਦ", "ਚੱਕਰ ਪੂਰਾ" ਅਤੇ ਨੁਕਸ ਦੀਆਂ ਸਥਿਤੀਆਂ ਨੂੰ ਕਿਵੇਂ ਦਰਸਾਇਆ ਜਾਂਦਾ ਹੈ ਜਿੱਥੇ ਉਹਨਾਂ ਸਿਗਨਲਾਂ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ। ਪਛਾਣ ਕਰੋ ਕਿ ਕਿਹੜਾ ਕੰਟਰੋਲਰ ਸਟਾਪ ਸ਼ੁਰੂ ਕਰਦਾ ਹੈ ਅਤੇ ਕਿਹੜੀ ਇਕਾਈ ਸ਼ੁਰੂਆਤੀ ਨੁਕਸ ਦੀ ਰਿਪੋਰਟ ਕਰਦੀ ਹੈ। ਸਹੀ ਆਰਕੀਟੈਕਚਰ ਪ੍ਰੋਜੈਕਟ-ਵਿਸ਼ੇਸ਼ ਹੈ, ਪਰ ਜ਼ਿੰਮੇਵਾਰੀ ਅਸਪਸ਼ਟ ਨਹੀਂ ਰਹਿ ਸਕਦੀ।
ਸਵੀਕਾਰ ਕੀਤੇ ਉਤਪਾਦ ਰੂਟ ਤੋਂ ਵੱਖਰੇ ਤੌਰ 'ਤੇ ਸਕ੍ਰੈਪ ਦੇ ਪ੍ਰਵਾਹ ਦੀ ਜਾਂਚ ਕਰੋ। ਹਟਾਏ ਗਏ ਫਲੈਸ਼ ਨੂੰ ਸੰਗ੍ਰਹਿ ਅਤੇ ਇੱਕ ਸਹਿਮਤ ਸੁਭਾਅ ਦੀ ਲੋੜ ਹੈ। ਮੁੜ ਵਰਤੋਂ ਸਮੱਗਰੀ ਅਤੇ ਉਤਪਾਦ ਦੀਆਂ ਲੋੜਾਂ 'ਤੇ ਨਿਰਭਰ ਕਰਦੀ ਹੈ; ਇੱਕ ਆਟੋਮੈਟਿਕ ਗ੍ਰਿੰਡਰ ਕੁਨੈਕਸ਼ਨ ਕਿਸੇ ਵੀ ਰੀਗ੍ਰਾਈਂਡ ਪ੍ਰਤੀਸ਼ਤ ਨੂੰ ਅਧਿਕਾਰਤ ਨਹੀਂ ਕਰਦਾ ਹੈ। ਸਮੱਗਰੀ ਵਿਅੰਜਨ ਨੂੰ ਨਿਯੰਤਰਿਤ ਰੱਖੋ.
ਬੋਤਲ ਲੀਕ ਟੈਸਟਿੰਗ ਲਈ, ਟੈਸਟ ਵਿਧੀ, ਫਿਕਸਚਰ, ਸੀਲਿੰਗ ਸਥਿਤੀ ਅਤੇ ਸਹਿਮਤ ਚੁਣੌਤੀ ਦੇ ਨਮੂਨੇ ਪਰਿਭਾਸ਼ਿਤ ਕਰੋ। ਇੱਕ ਟੈਸਟ ਸਟੇਸ਼ਨ ਨੂੰ ਹਰੇ ਨਤੀਜੇ ਦਿਖਾਉਣ ਤੋਂ ਇਲਾਵਾ ਹੋਰ ਕੁਝ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ। ਇਸ ਨੂੰ ਅਸਫਲਤਾਵਾਂ ਨੂੰ ਭਰੋਸੇਮੰਦ ਢੰਗ ਨਾਲ ਵੱਖ ਕਰਨ ਅਤੇ ਅਸਵੀਕਾਰ ਕੀਤੇ ਭਾਗਾਂ ਨੂੰ ਚੰਗੇ-ਉਤਪਾਦ ਦੇ ਕਨਵੇਅਰ ਵੱਲ ਧਿਆਨ ਦਿੱਤੇ ਬਿਨਾਂ ਵਾਪਸ ਆਉਣ ਦੀ ਗਿਣਤੀ ਨੂੰ ਰਿਕਾਰਡ ਕਰਨ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ।
ਸਕੋਪ ਡਰਾਇੰਗ ਨੂੰ ਰੱਖ-ਰਖਾਅ ਅਤੇ ਉੱਲੀ-ਤਬਦੀਲੀ ਪਹੁੰਚ ਵੀ ਦਿਖਾਉਣੀ ਚਾਹੀਦੀ ਹੈ। ਕਿੰਗਗਲ ਦੀ ਵਰਤੋਂ ਕਰੋਉਪਯੋਗਤਾ ਅਤੇ ਫੈਕਟਰੀ-ਲੇਆਉਟ ਗਾਈਡਬਿਜਲੀ, ਹਵਾ, ਪਾਣੀ ਅਤੇ ਸਪੇਸ ਨੂੰ ਸਾਰੇ ਸ਼ਾਮਲ ਸਹਾਇਕਾਂ ਨਾਲ ਤਾਲਮੇਲ ਕਰਨ ਲਈ।
ਮੋਲਡਿੰਗ ਮਸ਼ੀਨ ਦੇ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ ਹੈਂਡਆਫ ਆਉਟਪੁੱਟ ਨੂੰ ਸੀਮਤ ਕਰ ਸਕਦਾ ਹੈ
ਇੱਕ ਝਟਕਾ ਮੋਲਡਿੰਗ ਉਤਪਾਦਨ ਲਾਈਨ ਸਿਰਫ ਉਹੀ ਪ੍ਰਦਾਨ ਕਰਦੀ ਹੈ ਜੋ ਇਸਦੇ ਜੁੜੇ ਕਾਰਜਾਂ ਨੂੰ ਕਾਇਮ ਰੱਖ ਸਕਦੇ ਹਨ। ਸਭ ਤੋਂ ਤੇਜ਼ ਮੋਡੀਊਲ ਇੱਕ ਹੌਲੀ ਟ੍ਰਿਮਰ, ਟੈਸਟਰ ਜਾਂ ਪੈਕਿੰਗ ਸਟੇਸ਼ਨ ਲਈ ਅਣਮਿੱਥੇ ਸਮੇਂ ਲਈ ਮੁਆਵਜ਼ਾ ਨਹੀਂ ਦੇ ਸਕਦਾ। ਬਫਰ ਇੱਕ ਛੋਟੀ ਰੁਕਾਵਟ ਤੋਂ ਠੀਕ ਹੋਣ ਲਈ ਲਾਈਨ ਨੂੰ ਸਮਾਂ ਦਿੰਦੇ ਹਨ; ਉਹ ਇੱਕ ਨਿਰੰਤਰ ਸਮਰੱਥਾ ਦੀ ਬੇਮੇਲਤਾ ਨੂੰ ਨਹੀਂ ਹਟਾਉਂਦੇ ਹਨ।
ਪਹਿਲਾਂ ਹਰ ਸਾਜ਼ੋ-ਸਾਮਾਨ ਦਾ ਰੇਟ ਉਸੇ ਆਧਾਰ 'ਤੇ ਰੱਖੋ। ਕੀ ਸੰਖਿਆ ਦਾ ਮਤਲਬ ਮੋਲਡਿੰਗ ਇਵੈਂਟਸ, ਕੁੱਲ ਹਿੱਸੇ, ਟੈਸਟ ਕੀਤੇ ਹਿੱਸੇ ਜਾਂ ਸਵੀਕਾਰ ਕੀਤੇ ਡੱਬੇ ਹਨ? ਕੀ ਇਹ ਸਿਰਫ਼ ਲਗਾਤਾਰ ਚੱਲ ਰਹੇ ਨੂੰ ਕਵਰ ਕਰਦਾ ਹੈ, ਜਾਂ ਮੁੜ ਭਰਨ ਅਤੇ ਆਮ ਸਟਾਪਾਂ ਨੂੰ ਸ਼ਾਮਲ ਕਰਦਾ ਹੈ? ਉਹਨਾਂ ਪਰਿਭਾਸ਼ਾਵਾਂ ਦੇ ਮੇਲ ਤੋਂ ਬਾਅਦ ਹੀ ਦਰਾਂ ਦੀ ਤੁਲਨਾ ਕਰੋ।
ਇੱਕ ਸਪਸ਼ਟ ਤੌਰ 'ਤੇ ਮੰਨੇ ਗਏ ਉਤਪਾਦਨ ਦੇ ਅਧਾਰ ਦੇ ਨਾਲ ਇੱਕ ਕੰਮ ਕੀਤਾ ਉਦਾਹਰਨ
ਇੱਕ ਪ੍ਰਸਤਾਵਿਤ ਲਾਈਨ 'ਤੇ ਵਿਚਾਰ ਕਰੋ ਜੋ ਮੋਲਡਿੰਗ ਅਤੇ ਟ੍ਰਿਮਿੰਗ ਤੋਂ ਬਾਅਦ ਪ੍ਰਤੀ ਘੰਟਾ 480 ਕੰਟੇਨਰ ਛੱਡਦੀ ਹੈ। ਮੰਨ ਲਓ ਕਿ ਇਸਦੇ ਇੱਕ-ਸਥਿਤੀ ਲੀਕ ਟੈਸਟਰ ਨੂੰ ਪੂਰੇ ਲੋਡ, ਟੈਸਟ, ਫੈਸਲੇ ਅਤੇ ਅਨਲੋਡ ਕ੍ਰਮ ਲਈ 8 ਸਕਿੰਟ ਦੀ ਲੋੜ ਹੈ। ਇਸਦੀ ਆਦਰਸ਼ ਸਮਰੱਥਾ 3,600 ÷ 8 = 450 ਕੰਟੇਨਰ ਪ੍ਰਤੀ ਘੰਟਾ ਹੈ। ਇਹ ਯੋਜਨਾਬੱਧ ਧਾਰਨਾਵਾਂ ਹਨ, ਨਾ ਕਿ ਮਾਪਿਆ ਗਿਆ ਕਿੰਗਗਲ ਮਸ਼ੀਨ ਨਤੀਜਾ।
ਇਨਕਮਿੰਗ ਰੇਟ: 480/h · ਆਦਰਸ਼ ਟੈਸਟਰ ਸਮਰੱਥਾ: 450/h · ਇਕੱਤਰਤਾ: 30/h
ਭਾਵੇਂ ਕੋਈ ਟੈਸਟਰ ਨਹੀਂ ਰੁਕਦਾ, ਆਉਣ ਵਾਲੇ ਹਿੱਸੇ 30 ਕੰਟੇਨਰ ਪ੍ਰਤੀ ਘੰਟਾ ਇਸਦੀ ਸਮਰੱਥਾ ਤੋਂ ਵੱਧ ਜਾਂਦੇ ਹਨ। 15 ਉਪਯੋਗੀ ਸਥਿਤੀਆਂ ਵਾਲਾ ਇੱਕ ਬਫਰ 15 ÷ 30 = 0.5 ਘੰਟੇ, ਜਾਂ 30 ਮਿੰਟਾਂ ਵਿੱਚ ਭਰੇਗਾ। ਇੱਕ ਖਾਲੀ ਕਨਵੇਅਰ ਨਾਲ ਲਾਈਨ ਸ਼ੁਰੂ ਕਰਨ ਨਾਲ ਇੱਕ ਛੋਟਾ ਪ੍ਰਦਰਸ਼ਨ ਤਸੱਲੀਬਖਸ਼ ਦਿਖਾਈ ਦੇ ਸਕਦਾ ਹੈ। ਅਸੰਤੁਲਨ ਅਜੇ ਵੀ ਮੌਜੂਦ ਹੈ।
ਹੁਣ ਇੱਕ ਪੂਰਨ ਟੈਸਟਰ ਸਟਾਪ 'ਤੇ ਵਿਚਾਰ ਕਰੋ। 480/h ਦੀ ਅਨੁਮਾਨਿਤ ਇਨਕਮਿੰਗ ਦਰ 'ਤੇ, ਹਿੱਸੇ 8 ਪ੍ਰਤੀ ਮਿੰਟ 'ਤੇ ਆਉਂਦੇ ਹਨ। ਉਹੀ 15 ਮੁਫ਼ਤ ਪੋਜੀਸ਼ਨਾਂ ਸਿਰਫ਼ 15 ÷ 8 = 1.875 ਮਿੰਟ, ਲਗਭਗ 113 ਸਕਿੰਟ ਪ੍ਰਦਾਨ ਕਰਦੀਆਂ ਹਨ, ਇਸ ਤੋਂ ਪਹਿਲਾਂ ਕਿ ਬਫਰ ਭਰਿਆ ਹੋਵੇ। ਇੱਕ ਮੰਦੀ ਦੇ ਦੌਰਾਨ ਅਤੇ ਇੱਕ ਪੂਰਨ ਸਟਾਪ ਦੇ ਦੌਰਾਨ ਇਕੱਤਰ ਹੋਣ ਦੀ ਦਰ ਵੱਖਰੀ ਹੁੰਦੀ ਹੈ।
ਉਹ ਗਣਨਾਵਾਂ ਤਾਂ ਹੀ ਲਾਭਦਾਇਕ ਹੁੰਦੀਆਂ ਹਨ ਜੇਕਰ ਸਥਿਤੀਆਂ ਅਸਲ ਵਿੱਚ ਵਰਤੋਂ ਯੋਗ ਹੋਣ। ਇੱਕ ਬੋਤਲ ਜੋ ਸੁਝਾਅ ਦਿੰਦੀ ਹੈ, ਇੱਕ ਗਾਰਡ ਨੂੰ ਛੂਹਦੀ ਹੈ ਜਾਂ ਲੋੜੀਂਦੀ ਸਥਿਤੀ ਨੂੰ ਸੁਰੱਖਿਅਤ ਨਹੀਂ ਰੱਖ ਸਕਦੀ, ਇੱਕ ਵੈਧ ਬਫਰ ਸਥਿਤੀ ਨਹੀਂ ਬਣਾਉਂਦੀ। ਨਿਯੰਤਰਣਾਂ ਨੂੰ ਸੁਰੱਖਿਅਤ ਸੰਚਵ ਸੀਮਾ ਤੱਕ ਪਹੁੰਚਣ ਤੋਂ ਪਹਿਲਾਂ ਇੱਕ ਸਹਿਮਤ ਜਵਾਬ ਦੀ ਵੀ ਲੋੜ ਹੁੰਦੀ ਹੈ।
ਜਿਓਮੈਟਰੀ ਦੇ ਨਾਲ-ਨਾਲ ਸਪੀਡ ਦੀ ਜਾਂਚ ਕਰੋ
ਟੇਕ-ਆਊਟ ਟੂਲਿੰਗ ਅਤੇ ਕਨਵੇਅਰਾਂ ਨੂੰ ਇਸਦੀ ਅਸਲ ਰੀਲੀਜ਼ ਸਥਿਤੀ ਵਿੱਚ ਹਿੱਸੇ ਨੂੰ ਸੰਭਾਲਣਾ ਚਾਹੀਦਾ ਹੈ। ਦੁਹਰਾਉਣ ਯੋਗ ਪਕੜ ਟਿਕਾਣੇ ਦੀ ਪਛਾਣ ਕਰੋ। ਜਾਂਚ ਕਰੋ ਕਿ ਕੀ ਗਰਦਨ, ਸਰੀਰ ਜਾਂ ਫਲੈਸ਼ ਉਹ ਸਥਾਨ ਪ੍ਰਦਾਨ ਕਰਦਾ ਹੈ, ਅਤੇ ਕੀ ਟ੍ਰਿਮਿੰਗ ਅਗਲੇ ਟ੍ਰਾਂਸਫਰ ਤੋਂ ਪਹਿਲਾਂ ਇਸਨੂੰ ਹਟਾ ਦਿੰਦੀ ਹੈ। ਪਹਿਲੀ ਪਿਕਅੱਪ 'ਤੇ ਉਪਲਬਧ ਵਿਸ਼ੇਸ਼ਤਾ ਦੂਜੇ 'ਤੇ ਮੌਜੂਦ ਨਹੀਂ ਹੋ ਸਕਦੀ ਹੈ।
ਅਸੀਂ ਮਸ਼ੀਨ ਦੀ ਗਤੀ ਵਧਾਉਣ ਤੋਂ ਪਹਿਲਾਂ ਉਸ ਡੈਟਮ ਚੇਨ ਨੂੰ ਹੱਲ ਕਰਾਂਗੇ। ਇੱਕ ਲਾਈਨ ਜੋ ਇੱਕ ਸਮਝਦਾਰ ਦਰ 'ਤੇ ਟ੍ਰਾਂਸਫਰ ਹੁੰਦੀ ਹੈ ਅਤੇ ਅਨੁਮਾਨਤ ਤੌਰ 'ਤੇ ਠੀਕ ਹੋ ਜਾਂਦੀ ਹੈ ਇੱਕ ਬਿਹਤਰ ਉਤਪਾਦਨ ਸੰਪੱਤੀ ਹੈ ਜਿਸਨੂੰ ਵਾਰ-ਵਾਰ ਮੈਨੂਅਲ ਰੀਪੋਜੀਸ਼ਨਿੰਗ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ। ਤਰਜੀਹੀ ਹੱਲ ਸੰਸ਼ੋਧਿਤ ਟੂਲਿੰਗ, ਇੱਕ ਵੱਖਰਾ ਟ੍ਰਾਂਸਫਰ ਕ੍ਰਮ ਜਾਂ ਵਾਧੂ ਡਾਊਨਸਟ੍ਰੀਮ ਸਮਰੱਥਾ - ਇੱਕ ਤੇਜ਼ ਮੋਲਡਿੰਗ ਚੱਕਰ ਨਹੀਂ ਹੋ ਸਕਦਾ ਹੈ।
ਅੰਤ ਵਿੱਚ, ਸਹਿਮਤ ਹੋਏ ਨਿਰੀਖਣ ਬਿੰਦੂ ਤੋਂ ਬਾਅਦ ਸਵੀਕਾਰ ਕੀਤੇ ਕੰਟੇਨਰਾਂ ਦੀ ਗਿਣਤੀ ਕਰੋ। ਨਿਦਾਨ ਲਈ ਅੱਪਸਟਰੀਮ ਕੁੱਲ ਗਿਣਤੀਆਂ ਨੂੰ ਰੱਖੋ, ਪਰ ਉਹਨਾਂ ਨੂੰ ਸ਼ਿਪਿੰਗ-ਆਉਟਪੁੱਟ ਚਿੱਤਰ ਵਜੋਂ ਨਾ ਵਰਤੋ। ਕਿੰਗਗਲ ਦਾਫੈਕਟਰੀ ਸਵੀਕ੍ਰਿਤੀ ਗਾਈਡਦੱਸਦਾ ਹੈ ਕਿ ਉਤਪਾਦ ਦੀ ਪਛਾਣ, ਗਿਣਤੀ ਦੀਆਂ ਹੱਦਾਂ ਅਤੇ ਨਿਰੀਖਣ ਦਾ ਸਮਾਂ ਇੱਕੋ ਰਿਕਾਰਡ ਵਿੱਚ ਕਿਉਂ ਹੈ।
ਸਾਬਤ ਕਰੋ ਕਿ ਲਾਈਨ ਉਤਪਾਦਾਂ ਨੂੰ ਮੁੜ ਪ੍ਰਾਪਤ ਕਰ ਸਕਦੀ ਹੈ ਅਤੇ ਬਦਲ ਸਕਦੀ ਹੈ
ਇੱਕ ਨਿਰਵਿਘਨ ਆਟੋਮੈਟਿਕ ਰਨ ਸਿਰਫ ਇੱਕ ਓਪਰੇਟਿੰਗ ਸਥਿਤੀ ਨੂੰ ਸਾਬਤ ਕਰਦਾ ਹੈ। ਉਤਪਾਦਨ ਵਿੱਚ ਪੂਰਤੀ, ਅਸਫਲ ਟ੍ਰਾਂਸਫਰ, ਅਸਵੀਕਾਰ ਕੀਤੇ ਹਿੱਸੇ, ਬਲੌਕ ਕੀਤੇ ਕਨਵੇਅਰ ਅਤੇ ਉਤਪਾਦ ਤਬਦੀਲੀਆਂ ਵੀ ਸ਼ਾਮਲ ਹਨ। ਉਹ ਘਟਨਾਵਾਂ ਸਵੀਕ੍ਰਿਤੀ ਯੋਜਨਾ ਵਿੱਚ ਇੱਕ ਸਥਾਨ ਦੇ ਹੱਕਦਾਰ ਹਨ ਕਿਉਂਕਿ ਜਵਾਬ ਇਹ ਨਿਰਧਾਰਤ ਕਰਦਾ ਹੈ ਕਿ ਸੈੱਲ ਨਿਯੰਤਰਿਤ ਉਤਪਾਦਨ ਵਿੱਚ ਵਾਪਸ ਆਉਂਦਾ ਹੈ ਜਾਂ ਨਹੀਂ।
ਫੈਕਟਰੀ ਵਾਲੇ ਪਾਸੇ ਤੋਂ, ਅਸੀਂ ਇੱਕ ਪਾਲਿਸ਼ਡ ਪ੍ਰਦਰਸ਼ਨ ਤੋਂ ਪਹਿਲਾਂ ਨੁਕਸ ਰਿਕਵਰੀ ਨੂੰ ਰੱਖਾਂਗੇ। ਜੇਕਰ ਕੋਈ ਬੋਤਲ ਚੁੱਕਣ ਤੋਂ ਖੁੰਝ ਜਾਂਦੀ ਹੈ, ਤਾਂ ਅਗਲਾ ਸਵਾਲ ਇਹ ਨਹੀਂ ਹੈ ਕਿ ਕੋਈ ਇਸਨੂੰ ਕਿੰਨੀ ਜਲਦੀ ਵਾਪਸ ਕਰ ਸਕਦਾ ਹੈ। ਸਵਾਲ ਇਹ ਹਨ ਕਿ ਕਿਸ ਨੇ ਮਿਸ ਦਾ ਪਤਾ ਲਗਾਇਆ, ਕਿਹੜੀ ਲਹਿਰ ਬੰਦ ਹੋ ਗਈ ਅਤੇ ਸੈੱਲ ਮੁੜ ਚਾਲੂ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ ਇੱਕ ਜਾਣੀ-ਪਛਾਣੀ ਸਥਿਤੀ ਦੀ ਪੁਸ਼ਟੀ ਕਿਵੇਂ ਕਰਦਾ ਹੈ। ਵਾਰ-ਵਾਰ ਹੱਥ ਸੁਧਾਰ ਜਾਂਚ ਲਈ ਇੱਕ ਲੱਛਣ ਹੈ, ਨਾ ਕਿ ਆਮ ਆਟੋਮੈਟਿਕ ਓਪਰੇਸ਼ਨ।
ਜਦੋਂ ਇੱਕ ਪਤਲੀ-ਦੀਵਾਰ ਵਾਲੀ ਬੋਤਲ ਰੀਲਿਜ਼ ਤੋਂ ਬਾਅਦ ਟਿਪ ਕਰਦੀ ਹੈ, ਤਾਂ ਅਸੀਂ ਕਈ ਪ੍ਰਕਿਰਿਆ ਸੈਟਿੰਗਾਂ ਨੂੰ ਬਦਲਣ ਤੋਂ ਪਹਿਲਾਂ ਪਕੜ ਅਤੇ ਸਹਾਇਤਾ ਸਥਿਤੀ ਦੀ ਜਾਂਚ ਕਰਾਂਗੇ। ਟ੍ਰਾਂਸਫਰ 'ਤੇ ਹਿੱਸੇ ਦੀ ਕਠੋਰਤਾ, ਫਿਕਸਚਰ ਸੰਪਰਕ ਪੁਆਇੰਟ ਅਤੇ ਮੋਸ਼ਨ ਕ੍ਰਮ ਦੀ ਸਮੀਖਿਆ ਕਰੋ। ਫਿਰ ਇੱਕ ਨਿਯੰਤਰਿਤ ਸੁਧਾਰ ਦੀ ਜਾਂਚ ਕਰੋ ਅਤੇ ਹਿੱਸੇ ਦੀ ਦੁਬਾਰਾ ਜਾਂਚ ਕਰੋ। ਵਧੇਰੇ ਪਕੜਨ ਵਾਲਾ ਦਬਾਅ ਪਹਿਲੇ ਨੂੰ ਠੀਕ ਕਰਨ ਦੀ ਬਜਾਏ ਇੱਕ ਵੱਖਰਾ ਨੁਕਸ ਪੈਦਾ ਕਰ ਸਕਦਾ ਹੈ।
ਇਹੀ ਅਨੁਸ਼ਾਸਨ ਉਦੋਂ ਲਾਗੂ ਹੁੰਦਾ ਹੈ ਜਦੋਂ ਲੀਕ ਨੂੰ ਅਸਵੀਕਾਰ ਕੀਤਾ ਜਾਂਦਾ ਹੈ। ਪ੍ਰਭਾਵਿਤ ਨਮੂਨਿਆਂ ਨੂੰ ਸੁਰੱਖਿਅਤ ਰੱਖੋ ਅਤੇ ਸਥਿਤੀ ਅਤੇ ਸਮੇਂ ਦੀ ਪਛਾਣ ਕਰੋ। ਮੋਲਡ ਗਰਦਨ ਅਤੇ ਚੂੰਡੀ-ਬੰਦ ਦੇ ਨਾਲ-ਨਾਲ ਟੈਸਟ ਸੀਲ ਅਤੇ ਫਿਕਸਚਰ ਸਥਿਤੀ ਦੀ ਜਾਂਚ ਕਰੋ। ਇੱਕ ਲੀਕ ਟੈਸਟ ਕਨੈਕਸ਼ਨ ਅਤੇ ਇੱਕ ਲੀਕ ਹੋਣ ਵਾਲੇ ਕੰਟੇਨਰ ਨੂੰ ਵੱਖ-ਵੱਖ ਸੁਧਾਰਾਂ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ। ਉਹਨਾਂ ਕਾਰਨਾਂ ਨੂੰ ਵੱਖ ਕੀਤੇ ਬਿਨਾਂ ਮੋਲਡਿੰਗ ਦੀ ਵਿਧੀ ਨੂੰ ਬਦਲਣਾ ਸਮਾਂ ਬਰਬਾਦ ਕਰ ਸਕਦਾ ਹੈ ਅਤੇ ਨੁਕਸ ਨੂੰ ਛੁਪਾ ਸਕਦਾ ਹੈ।
ਨੁਕਸ ਆਉਣ ਤੋਂ ਪਹਿਲਾਂ ਰਿਕਵਰੀ ਨੂੰ ਪਰਿਭਾਸ਼ਿਤ ਕਰੋ
- ਸ਼ੁਰੂਆਤੀ ਨੁਕਸ, ਪ੍ਰਭਾਵਿਤ ਮੋਡੀਊਲ ਅਤੇ ਉਤਪਾਦ ਸਥਿਤੀ ਨੂੰ ਰਿਕਾਰਡ ਕਰੋ।
- ਸੈੱਲ ਨੂੰ ਪ੍ਰਵਾਨਿਤ ਨਿਯੰਤਰਣ ਅਤੇ ਸੁਰੱਖਿਆ ਡਿਜ਼ਾਈਨ ਦੁਆਰਾ ਪਰਿਭਾਸ਼ਿਤ ਰਾਜ ਵਿੱਚ ਲਿਆਓ।
- ਨਿਰਧਾਰਤ ਆਈਸੋਲੇਸ਼ਨ ਅਤੇ ਐਕਸੈਸ ਪ੍ਰਕਿਰਿਆ ਦੇ ਤਹਿਤ ਅਧਿਕਾਰਤ ਕਰਮਚਾਰੀਆਂ ਨੂੰ ਨੁਕਸ ਨੂੰ ਹੱਲ ਕਰਨ ਲਈ ਕਹੋ।
- ਰੀਸਟਾਰਟ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ ਟ੍ਰਾਂਸਫਰ, ਇੰਸਪੈਕਸ਼ਨ ਅਤੇ ਅਸਵੀਕਾਰ ਪੁਜ਼ੀਸ਼ਨਾਂ ਵਿੱਚ ਭਾਗਾਂ ਦਾ ਸੁਮੇਲ ਕਰੋ।
- ਸਹਿਮਤੀਸ਼ੁਦਾ ਰਿਕਵਰੀ ਕ੍ਰਮ ਦੁਆਰਾ ਮੁੜ ਸ਼ੁਰੂ ਕਰੋ, ਫਿਰ ਲੋੜੀਂਦੇ ਉਤਪਾਦ ਜਾਂਚਾਂ ਦੀ ਪੁਸ਼ਟੀ ਕਰੋ।
ਇਹ ਯੋਜਨਾਬੱਧ ਕਦਮ ਹਨ, ਸੁਰੱਖਿਆ ਵਾਲੇ ਉਪਕਰਨਾਂ ਵਿੱਚ ਦਾਖਲ ਹੋਣ ਜਾਂ ਇੰਟਰਲਾਕ ਨੂੰ ਬਾਈਪਾਸ ਕਰਨ ਦੀ ਇਜਾਜ਼ਤ ਨਹੀਂ। ਏਕੀਕ੍ਰਿਤ ਸੈੱਲ ਨੂੰ ਇੱਕ ਜੋਖਮ ਮੁਲਾਂਕਣ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ ਜਿਸ ਵਿੱਚ ਮੋਡੀਊਲ ਪਰਸਪਰ ਪ੍ਰਭਾਵ ਅਤੇ ਅਗਾਊਂ ਦਖਲਅੰਦਾਜ਼ੀ ਸ਼ਾਮਲ ਹੁੰਦੀ ਹੈ।ISO 12100:2010ਮਸ਼ੀਨਰੀ ਜੋਖਮ ਮੁਲਾਂਕਣ ਅਤੇ ਜੋਖਮ ਘਟਾਉਣ ਲਈ ਆਮ ਸਿਧਾਂਤ ਨਿਰਧਾਰਤ ਕਰਦਾ ਹੈ; ਪ੍ਰੋਜੈਕਟ ਨੂੰ ਲਾਗੂ ਮਸ਼ੀਨ-ਵਿਸ਼ੇਸ਼ ਅਤੇ ਮੰਜ਼ਿਲ ਲੋੜਾਂ ਦੀ ਵੀ ਪਛਾਣ ਕਰਨੀ ਚਾਹੀਦੀ ਹੈ।
ਇੱਕ ਸੁਰੱਖਿਅਤ ਵਿਅੰਜਨ ਜ਼ਰੂਰੀ ਤੌਰ 'ਤੇ ਇੱਕ ਸੰਪੂਰਨ ਤਬਦੀਲੀ ਨਹੀਂ ਹੈ
ਇੱਕ ਵਿਅੰਜਨ ਤਾਪਮਾਨ ਅਤੇ ਮੋਲਡਿੰਗ ਅੰਦੋਲਨਾਂ ਨੂੰ ਯਾਦ ਕਰ ਸਕਦਾ ਹੈ ਜਦੋਂ ਕਿ ਚੋਣਕਾਰ, ਟ੍ਰਿਮ ਨੇਸਟ ਅਤੇ ਟੈਸਟਰ ਹੱਥੀਂ ਐਡਜਸਟ ਰਹਿੰਦੇ ਹਨ। ਪੁੱਛੋ ਕਿ ਕਿਹੜੀਆਂ ਪੁਜ਼ੀਸ਼ਨਾਂ ਸਟੋਰ ਕੀਤੀਆਂ ਗਈਆਂ ਹਨ, ਕਿਹੜੀਆਂ ਮੋਟਰਾਈਜ਼ਡ ਹਨ ਅਤੇ ਜਿਨ੍ਹਾਂ ਲਈ ਭੌਤਿਕ ਟੂਲਿੰਗ ਤਬਦੀਲੀ ਦੀ ਲੋੜ ਹੈ। ਤਕਨੀਕ ਦੀਪ੍ਰਕਿਰਿਆ ਆਟੋਮੇਸ਼ਨ ਦਸਤਾਵੇਜ਼ਚੋਣਕਾਰ, ਡੀਫਲੈਸ਼ਿੰਗ ਅਤੇ ਲੀਕ-ਟੈਸਟਰ ਪੋਜੀਸ਼ਨਾਂ ਲਈ ਫਾਰਮੈਟ-ਲਿੰਕਡ ਸੈਟਿੰਗਾਂ ਦੀ ਇੱਕ ਉਦਯੋਗ ਉਦਾਹਰਨ ਪ੍ਰਦਾਨ ਕਰਦਾ ਹੈ। ਇਹ ਦਰਸਾਉਣ ਲਈ ਸਕੋਪ ਨੂੰ ਦਰਸਾਉਂਦਾ ਹੈ; ਇਹ ਉਹਨਾਂ ਫੰਕਸ਼ਨਾਂ ਨੂੰ ਹਰ ਮਸ਼ੀਨ 'ਤੇ ਸਥਾਪਿਤ ਨਹੀਂ ਕਰਦਾ ਹੈ।
ਇੱਕ ਫਾਰਮੈਟ ਦੇ ਅੰਤਿਮ ਪ੍ਰਵਾਨਿਤ ਹਿੱਸੇ ਤੋਂ ਅਗਲੇ ਦੇ ਪਹਿਲੇ ਪ੍ਰਵਾਨਿਤ ਹਿੱਸੇ ਤੱਕ, ਸਹਿਮਤੀ ਵਿਧੀ ਦੇ ਤਹਿਤ ਤਬਦੀਲੀ ਦੇ ਸਮੇਂ ਨੂੰ ਪਰਿਭਾਸ਼ਿਤ ਕਰੋ। ਟੂਲਿੰਗ ਕੰਮ, ਵਿਵਸਥਾਵਾਂ, ਸਮੱਗਰੀ ਤਬਦੀਲੀ ਅਤੇ ਗੁਣਵੱਤਾ ਰੀਲੀਜ਼ ਨੂੰ ਵੱਖਰੇ ਤੌਰ 'ਤੇ ਰਿਕਾਰਡ ਕਰੋ। ਇਹ ਦਰਸਾਉਂਦਾ ਹੈ ਕਿ ਇੱਕ ਤੇਜ਼ ਵਿਅੰਜਨ ਯਾਦ ਅਸਲ ਵਿੱਚ ਕੀ ਬਚਾਉਂਦਾ ਹੈ ਅਤੇ ਇੱਕ ਮਕੈਨੀਕਲ ਜਾਂ ਪ੍ਰਕਿਰਿਆ ਦਾ ਕੰਮ ਕੀ ਰਹਿੰਦਾ ਹੈ।
ਪ੍ਰਤੀ ਸਵੀਕਾਰ ਕੀਤੇ ਕੰਟੇਨਰ ਦੀ ਲਾਗਤ ਦੀ ਤੁਲਨਾ ਕਰੋ, ਆਟੋਮੇਸ਼ਨ ਲੇਬਲਾਂ ਦੀ ਨਹੀਂ
ਇੱਕ ਅਰਧ-ਆਟੋਮੈਟਿਕ ਬਨਾਮ ਪੂਰੀ ਤਰ੍ਹਾਂ ਆਟੋਮੈਟਿਕ ਬਲੋ ਮੋਲਡਿੰਗ ਮਸ਼ੀਨ ਦੀ ਤੁਲਨਾ ਉਸੇ ਉਤਪਾਦ ਅਤੇ ਉਤਪਾਦਨ ਅਨੁਸੂਚੀ ਨਾਲ ਸ਼ੁਰੂ ਹੋਣੀ ਚਾਹੀਦੀ ਹੈ। ਨਹੀਂ ਤਾਂ, ਸਸਤਾ ਹਵਾਲਾ ਸਿਰਫ਼ ਹੈਂਡਲਿੰਗ, ਟੈਸਟਿੰਗ ਜਾਂ ਪੈਕਿੰਗ ਨੂੰ ਬਾਹਰ ਰੱਖ ਸਕਦਾ ਹੈ ਜੋ ਦੂਜੇ ਹਵਾਲੇ ਵਿੱਚ ਸ਼ਾਮਲ ਹੈ। ਸਾਜ਼ੋ-ਸਾਮਾਨ ਦੇ ਕੁੱਲ ਦੀ ਤੁਲਨਾ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ ਬਰਾਬਰ ਡਿਲਿਵਰੀ ਸੀਮਾਵਾਂ ਦੀ ਤੁਲਨਾ ਕਰੋ।
ਆਟੋਮੇਸ਼ਨ ਸਭ ਤੋਂ ਸੁਰੱਖਿਅਤ ਹੈ ਜਦੋਂ ਇਹ ਇੱਕ ਪਰਿਭਾਸ਼ਿਤ ਦੁਹਰਾਉਣ ਵਾਲੀ ਰੁਕਾਵਟ ਨੂੰ ਹਟਾਉਂਦਾ ਹੈ। ਇਹ ਮੈਨੂਅਲ ਫਲੈਸ਼ ਹਟਾਉਣਾ, ਅਸੰਗਤ ਟ੍ਰਾਂਸਫਰ, ਇੱਕ ਮੁਸ਼ਕਲ ਨਿਰੀਖਣ ਹੈਂਡਆਫ ਜਾਂ ਇੱਕ ਪੈਕਿੰਗ ਓਪਰੇਸ਼ਨ ਹੋ ਸਕਦਾ ਹੈ ਜੋ ਗਤੀ ਨਹੀਂ ਰੱਖ ਸਕਦਾ। ਰੁਕਾਵਟ ਦੀ ਪਛਾਣ ਕੀਤੇ ਬਿਨਾਂ ਹੋਰ ਆਟੋਮੇਸ਼ਨ ਖਰੀਦਣਾ ਸਵੀਕਾਰ ਕੀਤੇ ਆਉਟਪੁੱਟ ਵਿੱਚ ਸੁਧਾਰ ਕੀਤੇ ਬਿਨਾਂ ਰੱਖ-ਰਖਾਅ ਅਤੇ ਤਬਦੀਲੀ ਦੇ ਕੰਮ ਨੂੰ ਜੋੜ ਸਕਦਾ ਹੈ।
ਲਾਗਤ ਸੀਮਾ ਨੂੰ ਆਉਟਪੁੱਟ ਸੀਮਾ ਜਿੰਨੀ ਚੌੜੀ ਰੱਖੋ
ਪ੍ਰਤੀ ਸਵੀਕਾਰ ਕੀਤੇ ਕੰਟੇਨਰ ਦੀ ਲਾਗਤ = ਸਹਿਮਤੀ ਵਾਲੀ ਉਤਪਾਦਨ ਸੀਮਾ ਦੇ ਅੰਦਰ ਕੁੱਲ ਲਾਗਤ ÷ ਉਸ ਸੀਮਾ ਦੇ ਅੰਦਰ ਡਿਲੀਵਰ ਕੀਤੇ ਗਏ ਸਵੀਕਾਰ ਕੀਤੇ ਕੰਟੇਨਰ
ਅੰਕ ਵਿੱਚ ਤੁਲਨਾ ਨਾਲ ਸੰਬੰਧਿਤ ਲਾਗਤਾਂ ਨੂੰ ਸ਼ਾਮਲ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ: ਸਮੱਗਰੀ, ਲੇਬਰ, ਉਪਯੋਗਤਾਵਾਂ, ਟੂਲਿੰਗ, ਰੱਖ-ਰਖਾਅ ਅਤੇ ਚੁਣੀ ਗਈ ਪੂੰਜੀ ਜਾਂ ਓਵਰਹੈੱਡ ਇਲਾਜ। ਦੋਵਾਂ ਵਿਕਲਪਾਂ ਲਈ ਇੱਕੋ ਲੇਖਾ ਵਿਧੀ ਦੀ ਵਰਤੋਂ ਕਰੋ। ਇੱਕ ਡਾਊਨਸਟ੍ਰੀਮ ਰੋਬੋਟ ਮੁਫਤ ਨਹੀਂ ਹੈ ਕਿਉਂਕਿ ਇਸਦੀ ਕੀਮਤ ਮੋਲਡਿੰਗ-ਮਸ਼ੀਨ ਦੇ ਹਵਾਲੇ ਤੋਂ ਬਾਹਰ ਹੈ।
ਆਵਰਤੀ ਮਨੁੱਖੀ ਕਾਰਜਾਂ ਦੀ ਸੂਚੀ ਬਣਾਓ। ਕੋਈ ਵਿਅਕਤੀ ਅਜੇ ਵੀ ਸਮੱਗਰੀ ਨੂੰ ਦੁਬਾਰਾ ਭਰ ਸਕਦਾ ਹੈ, ਸਕ੍ਰੈਪ ਨੂੰ ਮੂਵ ਕਰ ਸਕਦਾ ਹੈ, ਨਮੂਨੇ ਦੇ ਹਿੱਸੇ, ਡੱਬਿਆਂ ਨੂੰ ਬਦਲ ਸਕਦਾ ਹੈ, ਟੂਲਿੰਗ ਬਣਾ ਸਕਦਾ ਹੈ ਅਤੇ ਅਲਾਰਮ ਦਾ ਜਵਾਬ ਦੇ ਸਕਦਾ ਹੈ। ਇੱਕ ਸਧਾਰਣ ਸ਼ਿਫਟ ਵਿੱਚ ਕੰਮ ਦੇ ਬੋਝ ਦਾ ਅੰਦਾਜ਼ਾ ਲਗਾਓ, ਨਾ ਸਿਰਫ ਜਦੋਂ ਆਟੋਮੈਟਿਕ ਕ੍ਰਮ ਚੱਲਦਾ ਹੈ। ਫੈਸਲਾ ਕਰੋ ਕਿ ਕੀ ਕੋਈ ਓਪਰੇਟਰ ਬਿਨਾਂ ਦੇਰੀ ਕੀਤੇ ਜਾਂਚਾਂ ਜਾਂ ਰਿਕਵਰੀ ਦੇ ਇੱਕ ਤੋਂ ਵੱਧ ਸੈੱਲਾਂ ਨੂੰ ਸੁਰੱਖਿਅਤ ਢੰਗ ਨਾਲ ਸੇਵਾ ਕਰ ਸਕਦਾ ਹੈ।
ਨਿਰੀਖਣ ਅਵਧੀ ਲਈ kWh ਵਿੱਚ ਬਿਜਲਈ ਊਰਜਾ ਦੀ ਵਰਤੋਂ ਕਰੋ ਅਤੇ ਉਸੇ ਸਮੇਂ ਤੋਂ ਸਵੀਕਾਰ ਕੀਤੇ ਕੰਟੇਨਰਾਂ ਦੀ ਵਰਤੋਂ ਕਰੋ। kW ਵਿੱਚ ਪਾਵਰ ਇੱਕ ਵੱਖਰੀ ਮਾਤਰਾ ਹੈ। ਇੱਕ ਪੂਰੀ ਲਾਈਨ ਦੀ ਤੁਲਨਾ ਕਰਦੇ ਸਮੇਂ ਸਹਿਮਤ ਹੋਏ ਸਹਾਇਕਾਂ ਨੂੰ ਸ਼ਾਮਲ ਕਰੋ, ਖਾਸ ਤੌਰ 'ਤੇ ਜੇਕਰ ਪ੍ਰਸਤਾਵਾਂ ਦੇ ਵਿਚਕਾਰ ਇੱਕ ਕੰਪ੍ਰੈਸਰ, ਚਿਲਰ ਜਾਂ ਗ੍ਰਾਈਂਡਰ ਬਦਲਦਾ ਹੈ। ਦਉਪਯੋਗਤਾ ਲੋੜਾਂ ਲਈ ਗਾਈਡਦੱਸਦਾ ਹੈ ਕਿ ਕਨੈਕਟਿਡ ਪਾਵਰ ਅਤੇ ਓਪਰੇਟਿੰਗ ਡਿਮਾਂਡ ਨੂੰ ਵੀ ਵੱਖਰਾ ਕਿਉਂ ਰਹਿਣਾ ਚਾਹੀਦਾ ਹੈ।
ਵਾਰ-ਵਾਰ ਫਾਰਮੈਟ ਤਬਦੀਲੀਆਂ ਲਈ, ਹਰੇਕ SKU ਲਈ ਲੋੜੀਂਦੇ ਫਿਕਸਚਰ ਅਤੇ ਵਾਧੂ ਟੂਲਿੰਗ ਦੀ ਜਾਂਚ ਕਰੋ। ਇੱਕ ਘੱਟ ਸ਼ੁਰੂਆਤੀ ਸੈੱਲ ਕੀਮਤ ਨੂੰ ਮੁਸ਼ਕਲ ਤਬਦੀਲੀਆਂ ਜਾਂ ਵਾਧੂ ਫਾਰਮੈਟ ਭਾਗਾਂ ਦੁਆਰਾ ਆਫਸੈੱਟ ਕੀਤਾ ਜਾ ਸਕਦਾ ਹੈ। ਇਸ ਦੇ ਉਲਟ, ਇੱਕ ਵਿਹਾਰਕ ਮੈਨੂਅਲ ਫਿਨਿਸ਼ਿੰਗ ਰੂਟ ਵਾਲੇ ਘੱਟ-ਆਵਾਜ਼ ਵਾਲੇ ਉਤਪਾਦ ਲਈ ਇੱਕ ਵਧੀਆ ਟ੍ਰਾਂਸਫਰ ਸਿਸਟਮ ਬੇਲੋੜਾ ਹੋ ਸਕਦਾ ਹੈ।
ਅਸੀਂ ਉਹਨਾਂ ਦੁਆਰਾ ਦੂਰ ਕੀਤੇ ਉਤਪਾਦਨ ਦੀ ਰੁਕਾਵਟ, ਸਵੀਕਾਰ ਕੀਤੇ ਆਉਟਪੁੱਟ ਅਤੇ ਉਹਨਾਂ ਦੁਆਰਾ ਪਿੱਛੇ ਛੱਡੇ ਜਾਣ ਵਾਲੇ ਆਵਰਤੀ ਕੰਮ ਦੁਆਰਾ ਦਰਜਾਬੰਦੀ ਪ੍ਰਸਤਾਵਾਂ ਦੀ ਸਿਫਾਰਸ਼ ਕਰਦੇ ਹਾਂ। ਇੱਕ ਵਧੇਰੇ ਸਵੈਚਲਿਤ ਸੈੱਲ ਆਪਣੀ ਜਗ੍ਹਾ ਕਮਾਉਂਦਾ ਹੈ ਜਦੋਂ ਉਹ ਲਾਭ ਫੈਕਟਰੀ ਦੇ ਅਸਲ ਸਮਾਂ-ਸਾਰਣੀ ਵਿੱਚ ਫਿੱਟ ਹੁੰਦੇ ਹਨ। "ਮਾਨਵ ਰਹਿਤ" ਇੱਕ ਕਾਫ਼ੀ ਵਿੱਤੀ ਦਲੀਲ ਨਹੀਂ ਹੈ।
ਯੂਨੀਵਰਸਲ ਪੇਬੈਕ ਕਲੇਮ ਦੀ ਬਜਾਏ ਸੰਵੇਦਨਸ਼ੀਲਤਾ ਦੇ ਮਾਮਲਿਆਂ ਲਈ ਪੁੱਛੋ। ਖਰੀਦਦਾਰ ਦੀਆਂ ਆਪਣੀਆਂ ਲਾਗਤਾਂ ਦੀ ਵਰਤੋਂ ਕਰਕੇ ਸੰਭਾਵਿਤ ਮੰਗ, ਘੱਟ ਉਪਯੋਗਤਾ ਅਤੇ ਹੋਰ ਅਕਸਰ ਤਬਦੀਲੀਆਂ ਦੀ ਤੁਲਨਾ ਕਰੋ। ਇਹ ਨਿਵੇਸ਼ ਦੇ ਫੈਸਲੇ ਨੂੰ ਲਾਭਦਾਇਕ ਬਣਾਉਂਦਾ ਹੈ ਭਾਵੇਂ ਵਿਕਰੀ ਵਾਲੀਅਮ ਜਾਂ ਉਤਪਾਦ ਮਿਸ਼ਰਣ ਬਦਲਦਾ ਹੈ।
ਆਰਡਰ ਦੇਣ ਤੋਂ ਪਹਿਲਾਂ ਕੌਂਫਿਗਰੇਸ਼ਨ ਨੂੰ ਮਨਜ਼ੂਰੀ ਦਿਓ
ਖਰੀਦ ਆਰਡਰ ਤੋਂ ਪਹਿਲਾਂ ਚੁਣੇ ਗਏ ਸੰਕਲਪ ਨੂੰ ਇੱਕ ਸਹਿਮਤ ਉਪਕਰਣ ਸੂਚੀ, ਸੈੱਲ ਲੇਆਉਟ ਅਤੇ ਸਵੀਕ੍ਰਿਤੀ ਪ੍ਰੋਟੋਕੋਲ ਵਿੱਚ ਬਦਲੋ। ਸਭ ਤੋਂ ਮਹਿੰਗਾ ਅਸਪਸ਼ਟਤਾ ਅਕਸਰ ਗੁੰਮ ਸੰਵੇਦਕ ਨਹੀਂ ਹੁੰਦਾ. ਇਹ ਇੱਕ ਸੀਮਾ ਹੈ ਕਿ ਹਰ ਪਾਰਟੀ ਸੋਚਦੀ ਹੈ ਕਿ ਕਿਸੇ ਹੋਰ ਦੀ ਹੈ।
ਇੱਕ ਸੰਖੇਪ ਬੋਤਲ ਪ੍ਰੋਜੈਕਟ ਲਈ,2 L ਸਿੰਗਲ-ਸਟੇਸ਼ਨ ਪਲੇਟਫਾਰਮਇੱਕ ਠੋਸ ਸ਼ੁਰੂਆਤੀ ਬਿੰਦੂ ਦੀ ਪੇਸ਼ਕਸ਼ ਕਰਦਾ ਹੈ. ਇਸਦਾ ਪ੍ਰਕਾਸ਼ਿਤ ਮੋਲਡ ਲਿਫ਼ਾਫ਼ਾ ਅਤੇ ਛੋਟੀ ਬੋਤਲ ਮਲਟੀ-ਆਊਟਲੈਟ ਵਿਕਲਪ ਸ਼ੁਰੂਆਤੀ ਫਿੱਟ ਸਮੀਖਿਆ ਦੀ ਆਗਿਆ ਦਿੰਦੇ ਹਨ। ਅਸਲ ਡਰਾਇੰਗ, ਰੈਜ਼ਿਨ, ਸਿਰ ਦੀ ਵਿਵਸਥਾ ਅਤੇ ਡਾਊਨਸਟ੍ਰੀਮ ਸਕੋਪ ਪ੍ਰਸਤਾਵਿਤ ਬਿਲਡ ਨੂੰ ਨਿਰਧਾਰਤ ਕਰਦੇ ਹਨ। ਉਸ ਸੰਰਚਨਾ ਨੂੰ ਇਕੱਲੇ ਵਾਲੀਅਮ ਤੋਂ ਨਾ ਚੁਣੋ।
ਅਜ਼ਮਾਇਸ਼ ਨੂੰ ਖਰੀਦਦਾਰੀ ਸਵਾਲਾਂ ਦਾ ਜਵਾਬ ਦਿਓ
ਅਜ਼ਮਾਇਸ਼ ਨੂੰ ਸਹਿਮਤ ਉਤਪਾਦ ਪਰਿਭਾਸ਼ਾ ਦੀ ਵਰਤੋਂ ਕਰਨੀ ਚਾਹੀਦੀ ਹੈ ਅਤੇ ਹਵਾਲਾ ਦਿੱਤੇ ਆਉਟਪੁੱਟ ਦਾ ਸਮਰਥਨ ਕਰਨ ਵਾਲੇ ਓਪਰੇਸ਼ਨਾਂ ਨੂੰ ਸ਼ਾਮਲ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ। ਜੇਕਰ ਲੀਕ ਟੈਸਟਿੰਗ ਜਾਂ ਟ੍ਰਿਮਿੰਗ ਡਿਲੀਵਰੀ ਸੀਮਾ ਦਾ ਹਿੱਸਾ ਹੈ, ਤਾਂ ਇੱਕ ਗੈਰ-ਸੰਬੰਧਿਤ ਸਟੈਂਡਅਲੋਨ ਚੱਕਰ ਪੇਸ਼ ਕਰਨ ਦੀ ਬਜਾਏ ਸੈੱਲ ਦੇ ਨਾਲ ਇਸਦਾ ਪ੍ਰਦਰਸ਼ਨ ਕਰੋ। ਨਮੂਨੇ ਦੀ ਪਛਾਣ ਨੂੰ ਸੁਰੱਖਿਅਤ ਰੱਖੋ ਜਿੱਥੇ ਇੱਕ ਤੋਂ ਵੱਧ ਸਥਿਤੀਆਂ ਇੱਕ ਕਮਜ਼ੋਰ ਆਊਟਲੇਟ ਜਾਂ ਕੈਵਿਟੀ ਨੂੰ ਲੁਕਾ ਸਕਦੀਆਂ ਹਨ।
ਸਵੀਕ੍ਰਿਤੀ ਰਿਕਾਰਡ ਨੂੰ ਹਰੇਕ ਦਾਅਵੇ ਨੂੰ ਇੱਕ ਢੰਗ, ਸੀਮਾ ਅਤੇ ਨਿਰੀਖਣ ਕੀਤੇ ਨਤੀਜੇ ਨਾਲ ਜੋੜਨਾ ਚਾਹੀਦਾ ਹੈ। ਅੰਡਰਲਾਈੰਗ ਸ਼ਰਤ ਤੋਂ ਬਿਨਾਂ "ਪਾਸ" ਵਰਗਾ ਸ਼ਬਦ ਖਰੀਦਦਾਰ ਦੀ ਫੈਕਟਰੀ 'ਤੇ ਕਮਿਸ਼ਨਿੰਗ ਦੀ ਅਗਵਾਈ ਨਹੀਂ ਕਰ ਸਕਦਾ। ਦKinggle FAT ਗਾਈਡਉਸ ਸਬੂਤ ਲਈ ਇੱਕ ਪੂਰਾ ਢਾਂਚਾ ਪ੍ਰਦਾਨ ਕਰਦਾ ਹੈ।
- ਪਛਾਣ ਬਣਾਓ:ਮਸ਼ੀਨ, ਟੂਲਿੰਗ, ਨਿਯੰਤਰਣ ਸੰਸਕਰਣ ਅਤੇ ਸ਼ਾਮਲ ਕੀਤੇ ਮੋਡੀਊਲ।
- ਟੈਸਟ ਦੀਆਂ ਸ਼ਰਤਾਂ:ਉਤਪਾਦ, ਰਾਲ, ਕਿਰਿਆਸ਼ੀਲ ਸਥਿਤੀਆਂ ਅਤੇ ਉਪਯੋਗਤਾ ਸਥਿਤੀਆਂ।
- ਗੁਣਵੱਤਾ:ਨਾਜ਼ੁਕ ਮਾਪ, ਫੰਕਸ਼ਨਲ ਟੈਸਟ ਅਤੇ ਅਸਵੀਕਾਰ ਕਾਰਨ।
- ਲਾਈਨ ਪ੍ਰਦਰਸ਼ਨ:ਸਵੀਕਾਰ ਕੀਤੀ ਗਿਣਤੀ, ਨਿਰੀਖਣ ਦੀ ਮਿਆਦ, ਸਟਾਪ ਅਤੇ ਦਖਲਅੰਦਾਜ਼ੀ।
- ਰਿਕਵਰੀ:ਸਹਿਮਤ ਨੁਕਸ ਦ੍ਰਿਸ਼ ਅਤੇ ਪ੍ਰਦਰਸ਼ਿਤ ਰੀਸਟਾਰਟ ਕ੍ਰਮ।
- ਹਵਾਲੇ ਕੀਤਾ:ਡਰਾਇੰਗ, ਮੈਨੂਅਲ, ਟੂਲਿੰਗ ਜਾਣਕਾਰੀ, ਬੈਕਅੱਪ ਅਤੇ ਖੁੱਲ੍ਹੀਆਂ ਆਈਟਮਾਂ।
ਸਾਈਟ ਸਵੀਕ੍ਰਿਤੀ ਤੋਂ ਵੱਖ ਫੈਕਟਰੀ ਸਵੀਕ੍ਰਿਤੀ ਜਿੱਥੇ ਪਲਾਂਟ ਸੇਵਾਵਾਂ ਜਾਂ ਤੀਜੀ-ਧਿਰ ਦੇ ਉਪਕਰਣਾਂ ਨੂੰ ਸ਼ਿਪਮੈਂਟ ਤੋਂ ਪਹਿਲਾਂ ਦੁਬਾਰਾ ਤਿਆਰ ਨਹੀਂ ਕੀਤਾ ਜਾ ਸਕਦਾ ਹੈ। ਉਨ੍ਹਾਂ ਬਾਕੀ ਰਹਿੰਦੇ ਚੈੱਕਾਂ ਦੀ ਪਹਿਲਾਂ ਤੋਂ ਪਛਾਣ ਕਰੋ ਅਤੇ ਜ਼ਿੰਮੇਵਾਰੀ ਸੌਂਪੋ। ਇੱਕ ਫੈਕਟਰੀ ਟ੍ਰਾਇਲ ਨੂੰ ਚੁੱਪਚਾਪ ਉਹਨਾਂ ਸ਼ਰਤਾਂ ਦੀ ਪੁਸ਼ਟੀ ਕਰਨ ਦਾ ਦਾਅਵਾ ਨਹੀਂ ਕਰਨਾ ਚਾਹੀਦਾ ਜੋ ਇਸ ਵਿੱਚ ਸ਼ਾਮਲ ਨਹੀਂ ਸਨ।
ਸਿਖਲਾਈ ਵਿੱਚ ਸਾਧਾਰਨ ਕਾਰਜ ਸ਼ਾਮਲ ਹੋਣੇ ਚਾਹੀਦੇ ਹਨ ਅਤੇ ਨੌਕਰੀਆਂ ਦਾ ਆਟੋਮੇਸ਼ਨ ਪਿੱਛੇ ਛੱਡ ਜਾਂਦਾ ਹੈ। ਆਪਰੇਟਰਾਂ ਨੂੰ ਇੱਕ ਅਸਫਲ ਟ੍ਰਾਂਸਫਰ ਦੀ ਪਛਾਣ ਕਰਨ, ਸ਼ੁਰੂਆਤੀ ਅਲਾਰਮ ਦੀ ਵਿਆਖਿਆ ਕਰਨ ਅਤੇ ਪ੍ਰਵਾਨਿਤ ਰਿਕਵਰੀ ਵਿਧੀ ਦੀ ਪਾਲਣਾ ਕਰਨ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ। ਰੱਖ-ਰਖਾਅ ਲਈ ਡਰਾਇੰਗ, ਪਹਿਨਣ ਵਾਲੇ ਹਿੱਸੇ ਦੀ ਜਾਣਕਾਰੀ ਅਤੇ ਸੈੱਲ ਨੂੰ ਸਮਰਥਨ ਦੇਣ ਲਈ ਲੋੜੀਂਦੀ ਪਹੁੰਚ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ।
ਕਿੰਗਗਲ ਨਾਲ ਇੱਕ ਆਟੋਮੈਟਿਕ ਐਕਸਟਰਿਊਸ਼ਨ ਬਲੋ ਮੋਲਡਿੰਗ ਕੌਂਫਿਗਰੇਸ਼ਨ 'ਤੇ ਚਰਚਾ ਕਰੋ।ਦੁਆਰਾ ਕੰਟੇਨਰ ਡਰਾਇੰਗ, ਰੈਜ਼ਿਨ ਗ੍ਰੇਡ, ਪੂਰਾ ਭਾਰ, ਲੋੜੀਂਦੇ ਟੈਸਟ, ਉਤਪਾਦਨ ਅਨੁਸੂਚੀ ਅਤੇ ਯੋਜਨਾਬੱਧ ਡਾਊਨਸਟ੍ਰੀਮ ਓਪਰੇਸ਼ਨ ਭੇਜੋਪ੍ਰੋਜੈਕਟ ਪੁੱਛਗਿੱਛ ਪੰਨਾ.
ਸੰਪਰਕ:sales@kinggle.com · +86-574-87103665. ਇੱਕ ਪਰਿਭਾਸ਼ਿਤ ਉਤਪਾਦ ਅਤੇ ਲਾਈਨ ਸੀਮਾ ਇਕੱਲੇ ਮਸ਼ੀਨ ਦੀ ਕੀਮਤ ਲਈ ਬੇਨਤੀ ਨਾਲੋਂ ਸੰਰਚਨਾ ਸਮੀਖਿਆ ਨੂੰ ਵਧੇਰੇ ਉਪਯੋਗੀ ਬਣਾਉਂਦੀ ਹੈ।
ਅਕਸਰ ਪੁੱਛੇ ਜਾਂਦੇ ਸਵਾਲ
ਕੀ ਇੱਕ ਆਟੋਮੈਟਿਕ ਬਲੋ ਮੋਲਡਿੰਗ ਮਸ਼ੀਨ ਇੱਕ ਪੂਰਨ ਉਤਪਾਦਨ ਲਾਈਨ ਦੇ ਸਮਾਨ ਹੈ?
ਨਹੀਂ। ਇੱਕ ਆਟੋਮੈਟਿਕ ਮਸ਼ੀਨ ਮੋਲਡਿੰਗ ਦੀਆਂ ਹਰਕਤਾਂ ਨੂੰ ਨਿਯੰਤਰਿਤ ਕਰ ਸਕਦੀ ਹੈ ਜਦੋਂ ਕਿ ਉਤਪਾਦ ਨੂੰ ਹਟਾਉਣਾ, ਕੱਟਣਾ, ਨਿਰੀਖਣ ਕਰਨਾ ਜਾਂ ਪੈਕਿੰਗ ਵੱਖਰੀ ਰਹਿੰਦੀ ਹੈ। ਇੱਕ ਸੰਪੂਰਨ ਉਤਪਾਦਨ ਲਾਈਨ ਉਹਨਾਂ ਓਪਰੇਸ਼ਨਾਂ ਵਿਚਕਾਰ ਟ੍ਰਾਂਸਫਰ, ਨਿਯੰਤਰਣ ਅਤੇ ਗੁਣਵੱਤਾ ਦੀ ਸੀਮਾ ਨੂੰ ਪਰਿਭਾਸ਼ਿਤ ਕਰਦੀ ਹੈ। ਇੱਕ ਸਾਜ਼ੋ-ਸਾਮਾਨ ਦੀ ਸੂਚੀ ਅਤੇ ਲੇਆਉਟ ਲਈ ਪੁੱਛੋ ਜੋ ਹਰੇਕ ਸ਼ਾਮਲ ਕੀਤੇ ਮੋਡੀਊਲ, ਮੈਨੁਅਲ ਟਾਸਕ ਅਤੇ ਬਾਹਰ ਕੀਤੀ ਸੇਵਾ ਦੀ ਪਛਾਣ ਕਰਦਾ ਹੈ। ਖਰੀਦ ਨਿਰਧਾਰਨ, ਆਟੋਮੈਟਿਕ ਸ਼ਬਦ ਨਹੀਂ, ਇਹ ਨਿਰਧਾਰਤ ਕਰਦਾ ਹੈ ਕਿ ਕੀ ਆਵੇਗਾ।
ਕੀ ਇੱਕ ਪੂਰੀ ਤਰ੍ਹਾਂ ਆਟੋਮੈਟਿਕ ਬਲੋ ਮੋਲਡਿੰਗ ਮਸ਼ੀਨ ਨੂੰ ਅਜੇ ਵੀ ਓਪਰੇਟਰਾਂ ਦੀ ਲੋੜ ਹੈ?
ਹਾਂ। ਸਮੱਗਰੀ ਦੀ ਪੂਰਤੀ, ਗੁਣਵੱਤਾ ਦੇ ਨਮੂਨੇ, ਟੂਲਿੰਗ ਤਬਦੀਲੀਆਂ, ਰੱਖ-ਰਖਾਅ ਅਤੇ ਨੁਕਸ ਰਿਕਵਰੀ ਲਈ ਅਜੇ ਵੀ ਨਿਰਧਾਰਤ ਜ਼ਿੰਮੇਵਾਰੀਆਂ ਦੀ ਲੋੜ ਹੈ। ਆਟੋਮੇਸ਼ਨ ਹਰ ਉਤਪਾਦਨ ਕਾਰਜ ਨੂੰ ਹਟਾਏ ਬਿਨਾਂ ਦੁਹਰਾਉਣ ਵਾਲੀ ਹੈਂਡਲਿੰਗ ਨੂੰ ਹਟਾ ਸਕਦੀ ਹੈ। ਪੈਕਿੰਗ ਅਤੇ ਸਕ੍ਰੈਪ ਹੈਂਡਲਿੰਗ ਸਮੇਤ ਪੂਰੀ ਸ਼ਿਫਟ ਅਤੇ ਅਸਲ ਸੇਵਾ ਖਾਕੇ ਦੇ ਆਲੇ-ਦੁਆਲੇ ਸਟਾਫ ਦੀ ਯੋਜਨਾ ਬਣਾਓ। ਇੱਕ ਛੋਟੇ ਪ੍ਰਦਰਸ਼ਨ ਤੋਂ ਲੇਬਰ ਦਾ ਅੰਦਾਜ਼ਾ ਨਾ ਲਓ ਜਿਸ ਵਿੱਚ ਸਹਾਇਤਾ ਕਰਮਚਾਰੀ ਕੈਮਰੇ ਦੇ ਫਰੇਮ ਤੋਂ ਬਾਹਰ ਰਹਿੰਦੇ ਹਨ।
ਕੀ ਆਟੋਮੈਟਿਕ ਡਿਫਲੈਸ਼ਿੰਗ, ਬੋਤਲ ਲੀਕ ਟੈਸਟਿੰਗ ਅਤੇ ਪੈਕਿੰਗ ਨੂੰ ਮਿਆਰੀ ਵਜੋਂ ਸ਼ਾਮਲ ਕੀਤਾ ਗਿਆ ਹੈ?
ਇਹ ਨਾ ਮੰਨੋ ਕਿ ਉਹ ਹਨ। ਹਵਾਲੇ ਨੂੰ ਹਰੇਕ ਓਪਰੇਸ਼ਨ, ਸਪਲਾਈ ਕੀਤੇ ਉਪਕਰਣ, ਉਤਪਾਦ-ਵਿਸ਼ੇਸ਼ ਟੂਲਿੰਗ, ਟੈਸਟ ਵਿਧੀ ਅਤੇ ਅਸਵੀਕਾਰ ਰੂਟ ਦੀ ਪਛਾਣ ਕਰਨੀ ਚਾਹੀਦੀ ਹੈ। ਇੱਕ ਟੇਕ-ਆਊਟ ਯੂਨਿਟ ਇੱਕ ਲੀਕ ਟੈਸਟਰ ਨਹੀਂ ਹੈ, ਅਤੇ ਇੱਕ ਆਟੋਮੈਟਿਕ ਕਨਵੇਅਰ ਇੱਕ ਆਟੋਮੈਟਿਕ ਪੈਕਿੰਗ ਸਿਸਟਮ ਨਹੀਂ ਹੈ। ਹਰੇਕ ਹਵਾਲਾ ਦਿੱਤੇ ਮੋਡੀਊਲ ਲਈ, ਪੁੱਛੋ ਕਿ ਇਹ ਕਿਹੜੀ ਅਧੂਰੀ ਸਥਿਤੀ ਪ੍ਰਾਪਤ ਕਰਦਾ ਹੈ ਅਤੇ ਇਹ ਕਿਹੜੀ ਪ੍ਰਵਾਨਿਤ ਸਥਿਤੀ ਪ੍ਰਦਾਨ ਕਰਦਾ ਹੈ।
ਕੀ ਮੌਜੂਦਾ ਐਕਸਟਰੂਜ਼ਨ ਬਲੋ ਮੋਲਡਿੰਗ ਮਸ਼ੀਨ ਨੂੰ ਸਵੈਚਾਲਿਤ ਕੀਤਾ ਜਾ ਸਕਦਾ ਹੈ?
ਸੰਭਵ ਤੌਰ 'ਤੇ, ਪਰ ਵਿਵਹਾਰਕਤਾ ਮੌਜੂਦਾ ਨਿਯੰਤਰਣ ਪ੍ਰਣਾਲੀ, ਗਾਰਡਿੰਗ, ਉਪਲਬਧ ਜਗ੍ਹਾ, ਮੋਲਡ ਖੋਲ੍ਹਣ, ਉਤਪਾਦ ਰਿਲੀਜ਼ ਅਤੇ ਟ੍ਰਾਂਸਫਰ ਪ੍ਰਬੰਧ 'ਤੇ ਨਿਰਭਰ ਕਰਦੀ ਹੈ। ਇਹ ਹਿੱਸਾ ਪ੍ਰਸਤਾਵਿਤ ਪਕੜ, ਟ੍ਰਿਮਿੰਗ ਅਤੇ ਨਿਰੀਖਣ ਫਿਕਸਚਰ ਦੇ ਅਨੁਕੂਲ ਹੋਣਾ ਚਾਹੀਦਾ ਹੈ। ਰੋਬੋਟ ਜਾਂ ਕਨਵੇਅਰ ਨੂੰ ਵੱਖਰੇ ਤੌਰ 'ਤੇ ਖਰੀਦਣ ਤੋਂ ਪਹਿਲਾਂ ਪੂਰੇ ਸੈੱਲ ਦੀ ਸਮੀਖਿਆ ਕਰੋ। ਇੱਕ ਰੀਟਰੋਫਿਟ ਵਿੱਚ ਇੱਕ ਪਰਿਭਾਸ਼ਿਤ ਏਕੀਕਰਣ ਜ਼ਿੰਮੇਵਾਰੀ, ਅੱਪਡੇਟ ਕੀਤੇ ਜੋਖਮ ਮੁਲਾਂਕਣ ਅਤੇ ਸਹਿਮਤ ਉਤਪਾਦਨ ਟ੍ਰਾਇਲ ਸ਼ਾਮਲ ਹੋਣਾ ਚਾਹੀਦਾ ਹੈ।
ਖਰੀਦਦਾਰਾਂ ਨੂੰ ਆਟੋਮੈਟਿਕ ਲਾਈਨ ਦੇ ਆਉਟਪੁੱਟ ਦੀ ਪੁਸ਼ਟੀ ਕਿਵੇਂ ਕਰਨੀ ਚਾਹੀਦੀ ਹੈ?
ਇੱਕ ਪਰਿਭਾਸ਼ਿਤ ਨਿਰੀਖਣ ਅਵਧੀ ਵਿੱਚ ਸਹਿਮਤ ਹੋਏ ਅੰਤਮ ਡਿਸਚਾਰਜ ਪੁਆਇੰਟ 'ਤੇ ਸਵੀਕਾਰ ਕੀਤੇ ਕੰਟੇਨਰਾਂ ਦੀ ਗਿਣਤੀ ਕਰੋ। ਰਾਲ, ਉਤਪਾਦ, ਉੱਲੀ, ਕਿਰਿਆਸ਼ੀਲ ਸਥਿਤੀਆਂ, ਉਪਯੋਗਤਾਵਾਂ ਅਤੇ ਸ਼ਾਮਲ ਡਾਊਨਸਟ੍ਰੀਮ ਓਪਰੇਸ਼ਨਾਂ ਦੀ ਪਛਾਣ ਕਰੋ। ਅਸਵੀਕਾਰ, ਰੋਕਾਂ ਅਤੇ ਦਸਤੀ ਦਖਲਅੰਦਾਜ਼ੀ ਨੂੰ ਰਿਕਾਰਡ ਵਿੱਚ ਰੱਖੋ। ਪ੍ਰਵਾਨਿਤ ਲਾਈਨ ਆਉਟਪੁੱਟ ਤੋਂ ਵੱਖਰੇ ਤੌਰ 'ਤੇ ਕੁੱਲ ਮੋਲਡਿੰਗ ਆਉਟਪੁੱਟ ਦੀ ਰਿਪੋਰਟ ਕਰੋ। ਇੱਕ ਕੈਟਾਲਾਗ ਡ੍ਰਾਈ-ਸਾਈਕਲ ਮੁੱਲ ਇਸ ਉਤਪਾਦਨ ਟ੍ਰਾਇਲ ਦਾ ਬਦਲ ਨਹੀਂ ਹੈ।