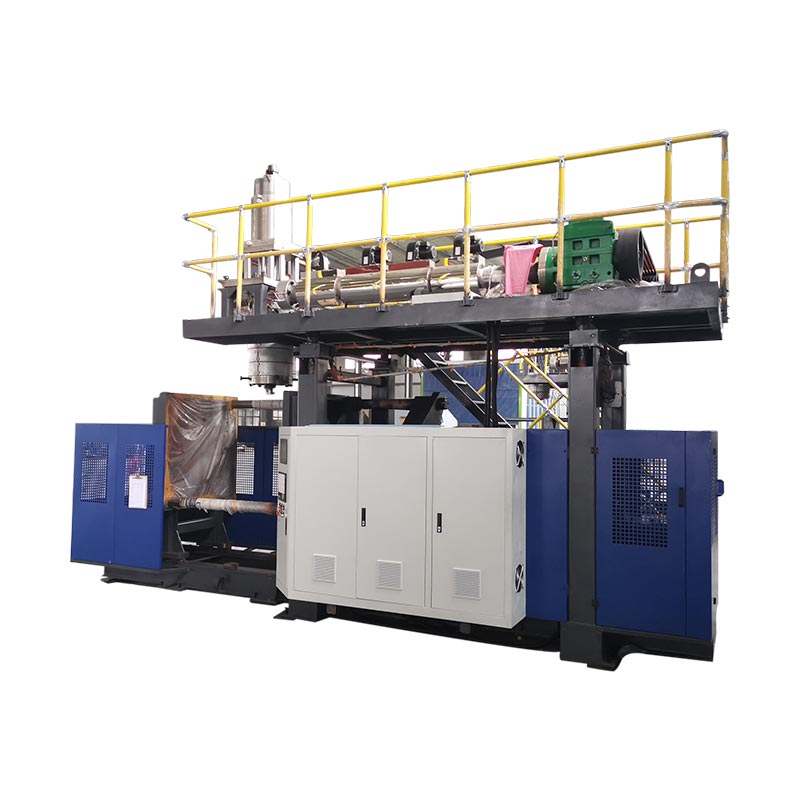
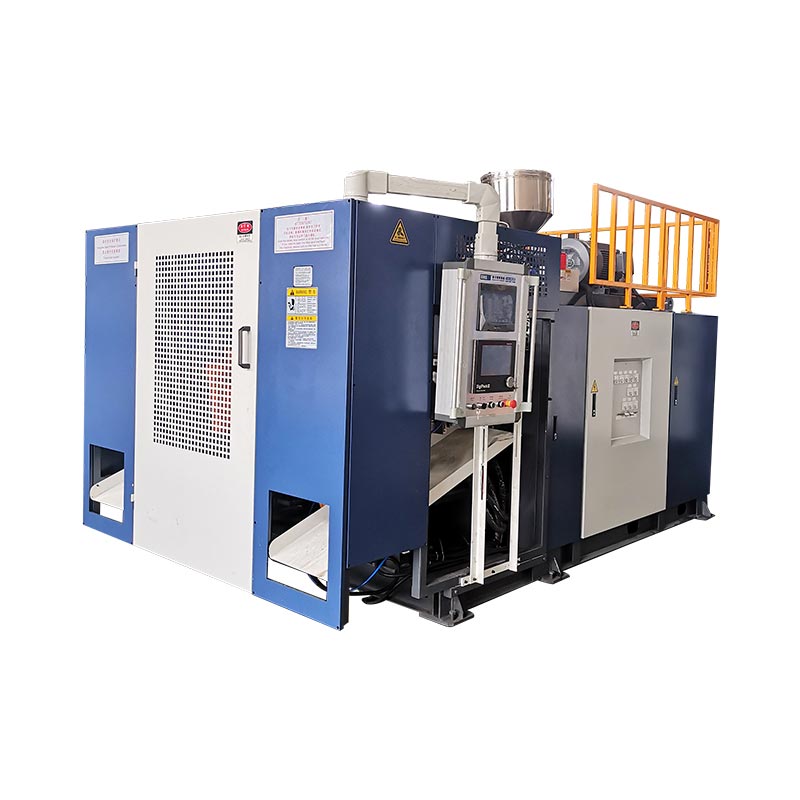
ਇੱਕ ਝਟਕਾ ਉੱਲੀ ਇੱਕ ਬੋਤਲ ਦੀ ਸਿਰਫ ਨਕਾਰਾਤਮਕ ਸ਼ਕਲ ਨਹੀਂ ਹੈ. ਇਸ ਨੂੰ ਗਰਮ ਪੈਰੀਸਨ ਨੂੰ ਫੜਨਾ ਅਤੇ ਸੀਲ ਕਰਨਾ ਹੈ, ਫਸੀ ਹੋਈ ਹਵਾ ਨੂੰ ਛੱਡਣਾ ਹੈ, ਗਰਮੀ ਨੂੰ ਹਟਾਉਣਾ ਹੈ, ਗਰਦਨ ਅਤੇ ਅਧਾਰ ਬਣਾਉਣਾ ਹੈ, ਫਲੈਸ਼ ਸ਼ੈੱਡ ਕਰਨਾ ਹੈ, ਕਲੈਂਪ ਨੂੰ ਫਿੱਟ ਕਰਨਾ ਹੈ ਅਤੇ ਹਿੱਸੇ ਨੂੰ ਛੱਡਣਾ ਹੈ - ਲੋੜੀਂਦੀ ਉਤਪਾਦਨ ਲੈਅ 'ਤੇ।

ਖੋਜ ਭਾਸ਼ਾ ਇਸ ਦਾਇਰੇ ਨੂੰ ਅਸਪਸ਼ਟ ਕਰ ਸਕਦੀ ਹੈ। ਖਰੀਦਦਾਰ ਵਰਤਦੇ ਹਨਉੱਲੀ ਨੂੰ ਉਡਾਉਣ, ਉੱਲੀ ਨੂੰ ਉਡਾਉਣ, ਬੋਤਲ ਉੱਲੀ, ਪਲਾਸਟਿਕ ਦੀ ਬੋਤਲ ਉੱਲੀ, EBM ਟੂਲਿੰਗਅਤੇਐਕਸਟਰਿਊਸ਼ਨ ਝਟਕਾ ਉੱਲੀਸਬੰਧਤ ਸਾਧਨਾਂ ਲਈ। ਡਾਈ ਹੈੱਡ ਵੱਖਰਾ ਹੈ: ਇਹ ਉੱਲੀ ਦੇ ਬੰਦ ਹੋਣ ਤੋਂ ਪਹਿਲਾਂ ਪੈਰੀਸਨ ਬਣਾਉਂਦਾ ਹੈ। ਇੱਕ ਹਵਾਲਾ ਵਿੱਚ ਡਾਈ-ਹੈੱਡ ਟੂਲਿੰਗ ਅਤੇ ਬਲੋ ਮੋਲਡ ਨੂੰ ਵੱਖਰੀਆਂ ਚੀਜ਼ਾਂ ਵਜੋਂ ਸੂਚੀਬੱਧ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ।
ਇਹ ਗਾਈਡ ਇੰਜੈਕਸ਼ਨ ਜਾਂ ਸਟ੍ਰੈਚ-ਬਲੋ ਪ੍ਰੀਫਾਰਮ ਟੂਲਿੰਗ ਦੀ ਬਜਾਏ ਐਕਸਟਰਿਊਸ਼ਨ ਬਲੋ ਮੋਲਡਿੰਗ 'ਤੇ ਕੇਂਦ੍ਰਿਤ ਹੈ। ਇਹ ਪ੍ਰਕਾਸ਼ਿਤ ਮਸ਼ੀਨ-ਲਿਫਾਫੇ ਡੇਟਾ ਨੂੰ ਪ੍ਰੋਜੈਕਟ ਗਰੰਟੀਆਂ ਤੋਂ ਵੀ ਵੱਖ ਕਰਦਾ ਹੈ। ਕੋਈ ਵੀ ਯੂਨੀਵਰਸਲ ਪਿੰਚ-ਆਫ, ਵੈਂਟ ਜਾਂ ਕੂਲਿੰਗ ਮਾਪ ਹਰ ਰਾਲ ਅਤੇ ਹਿੱਸੇ ਲਈ ਢੁਕਵਾਂ ਨਹੀਂ ਹੈ।
ਇੱਕ ਉਤਪਾਦਨ ਬਲੋ ਮੋਲਡ ਵਿੱਚ ਸੱਤ ਜੁੜੀਆਂ ਨੌਕਰੀਆਂ ਹੁੰਦੀਆਂ ਹਨ
ਕੈਵਿਟੀ ਹਿੱਸੇ ਨੂੰ ਇਸਦੀ ਬਾਹਰੀ ਸ਼ਕਲ ਦਿੰਦੀ ਹੈ, ਪਰ ਆਕਾਰ ਦਾ ਪ੍ਰਜਨਨ ਸਿਰਫ ਪਹਿਲਾ ਕੰਮ ਹੈ। ਟੂਲ ਨੂੰ ਹੇਠਾਂ ਦਿੱਤੇ ਫੰਕਸ਼ਨ ਇਕੱਠੇ ਕਰਨੇ ਚਾਹੀਦੇ ਹਨ:
- ਪੈਰੀਸਨ ਦਾ ਪਤਾ ਲਗਾਓ.ਖੁੱਲ੍ਹੀ ਉੱਲੀ ਨੂੰ ਗਰਮ ਟਿਊਬ ਨੂੰ ਖਿੱਚਣ, ਫੋਲਡ ਕੀਤੇ ਜਾਂ ਚੂੰਡੀ ਖੇਤਰ ਨੂੰ ਗੁਆਏ ਬਿਨਾਂ ਪ੍ਰਾਪਤ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ।
- ਇਸ ਨੂੰ ਸੀਲ ਕਰੋ ਅਤੇ ਵੇਲਡ ਕਰੋ.ਚੂੰਡੀ-ਬੰਦ ਖੇਤਰ ਪੈਰੀਸਨ ਨੂੰ ਬੰਦ ਕਰਦੇ ਹਨ ਅਤੇ ਗਰਦਨ, ਪੂਛ, ਹੈਂਡਲ ਜਾਂ ਹੋਰ ਫਲੈਸ਼ ਖੇਤਰਾਂ 'ਤੇ ਵਿਸਥਾਪਿਤ ਸਮੱਗਰੀ ਦਾ ਪ੍ਰਬੰਧਨ ਕਰਦੇ ਹਨ।
- ਫਸੇ ਹੋਏ ਹਵਾ ਨੂੰ ਬਚਣ ਦਿਓ।ਵੈਂਟਸ ਫੈਲਣ ਵਾਲੇ ਪੈਰੀਸਨ ਅਤੇ ਕੈਵਿਟੀ ਸਤਹ ਦੇ ਵਿਚਕਾਰ ਹਵਾ ਲਈ ਇੱਕ ਰਸਤਾ ਪ੍ਰਦਾਨ ਕਰਦੇ ਹਨ।
- ਗਰਮੀ ਦਾ ਤਬਾਦਲਾ ਕਰੋ।ਕੂਲਿੰਗ ਸਰਕਟ ਦੁਹਰਾਉਣ ਯੋਗ ਸਮੇਂ 'ਤੇ ਸਥਿਰ ਹਿੱਸੇ ਨੂੰ ਛੱਡਣ ਲਈ ਕਾਫ਼ੀ ਸੰਤੁਲਨ ਨਾਲ ਗਰਮੀ ਨੂੰ ਹਟਾਉਂਦੇ ਹਨ।
- ਇੰਟਰਫੇਸ ਬਣਾਓ।ਗਰਦਨ ਦੇ ਸੰਮਿਲਨ, ਕੈਲੀਬ੍ਰੇਸ਼ਨ ਵੇਰਵੇ, ਬਲੋ-ਪਿੰਨ ਜਾਂ ਤਲ-ਬਲੋ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਕੰਟੇਨਰ ਬੰਦ ਹੋਣ ਅਤੇ ਮਸ਼ੀਨ ਨਾਲ ਮੇਲ ਖਾਂਦੀਆਂ ਹੋਣੀਆਂ ਚਾਹੀਦੀਆਂ ਹਨ।
- ਜਾਰੀ ਕਰੋ ਅਤੇ ਭਾਗ ਨੂੰ ਪੂਰਾ ਕਰੋ.ਡਰਾਫਟ, ਇਨਸਰਟਸ, ਓਪਨਿੰਗ ਮੂਵਮੈਂਟ ਅਤੇ ਡਿਫਲੈਸ਼ਿੰਗ ਰਣਨੀਤੀ ਇਹ ਨਿਰਧਾਰਤ ਕਰਦੀ ਹੈ ਕਿ ਕੀ ਹਿੱਸਾ ਉੱਲੀ ਨੂੰ ਸਾਫ਼ ਛੱਡ ਸਕਦਾ ਹੈ।
- ਮਸ਼ੀਨ ਨੂੰ ਫਿੱਟ ਕਰੋ ਅਤੇ ਬਚੋ.ਸੰਪੂਰਨ ਅਸੈਂਬਲੀ ਨੂੰ ਵਾਰ-ਵਾਰ ਕਲੈਂਪਿੰਗ ਅਤੇ ਥਰਮਲ ਚੱਕਰਾਂ ਨੂੰ ਚੁੱਕਦੇ ਹੋਏ ਪਲੇਟ, ਖੁੱਲਣ, ਮੋਟਾਈ ਅਤੇ ਮਾਊਂਟਿੰਗ ਵਿਵਸਥਾ ਨੂੰ ਫਿੱਟ ਕਰਨਾ ਹੁੰਦਾ ਹੈ।
ਇੱਕ ਨੌਕਰੀ ਲਈ ਕੀਤੀ ਗਈ ਤਬਦੀਲੀ ਦੂਜੀ ਨੂੰ ਪ੍ਰਭਾਵਿਤ ਕਰ ਸਕਦੀ ਹੈ। ਇੱਕ ਡੂੰਘੀ ਫਲੈਸ਼ ਜੇਬ ਵੇਲਡ ਦੇ ਆਲੇ ਦੁਆਲੇ ਗਰਮੀ ਦੀ ਤਵੱਜੋ ਨੂੰ ਬਦਲ ਸਕਦੀ ਹੈ। ਇੱਕ ਪਾਲਿਸ਼ਡ ਕੈਵਿਟੀ ਵੱਖ-ਵੱਖ ਰੂਪ ਵਿੱਚ ਦਿੱਖ ਨੂੰ ਦੁਬਾਰਾ ਪੈਦਾ ਕਰ ਸਕਦੀ ਹੈ ਜਦੋਂ ਕਿ ਇਹ ਵੀ ਬਦਲ ਸਕਦੀ ਹੈ ਕਿ ਕਿਵੇਂ ਫਸਿਆ ਹੋਇਆ ਹਵਾਈ ਸਫਰ ਕਰਦਾ ਹੈ। ਇੱਕ ਵੱਡੀ ਮੂਵਿੰਗ ਇਨਸਰਟ ਇੱਕ ਅੰਡਰਕਟ ਨੂੰ ਹੱਲ ਕਰ ਸਕਦੀ ਹੈ ਪਰ ਕੂਲਿੰਗ ਅਤੇ ਖੁੱਲਣ ਵਾਲੀ ਥਾਂ ਦੀ ਵਰਤੋਂ ਕਰ ਸਕਦੀ ਹੈ। ਸਿਸਟਮ ਪੱਧਰ 'ਤੇ ਫੈਸਲਿਆਂ ਦੀ ਸਮੀਖਿਆ ਕਰੋ।
ਬਲੋ ਮੋਲਡ ਐਨਾਟੋਮੀ: ਡਰਾਇੰਗ 'ਤੇ ਪਾਉਣ ਲਈ ਸ਼ਰਤਾਂ
ਨਿਮਨਲਿਖਤ ਸੰਕਲਪਿਕ ਦ੍ਰਿਸ਼ ਉਹਨਾਂ ਇੰਟਰਫੇਸਾਂ ਦੀ ਪਛਾਣ ਕਰਦਾ ਹੈ ਜੋ ਇੱਕ ਖਰੀਦਦਾਰ ਨੂੰ ਚਰਚਾ ਕਰਨ ਦੀ ਉਮੀਦ ਕਰਨੀ ਚਾਹੀਦੀ ਹੈ। ਇਹ ਇੱਕ ਟੂਲਿੰਗ ਪ੍ਰਿੰਟ ਨਹੀਂ ਹੈ ਅਤੇ ਇਸ ਵਿੱਚ ਕੋਈ ਨਿਰਮਾਣ ਮਾਪ ਨਹੀਂ ਹੈ।
ਕੈਵਿਟੀ ਸਤਹ ਹਿੱਸੇ ਦਾ ਇੱਕ ਪਾਸਾ ਬਣਾਉਂਦੀ ਹੈ। ਇਨਸਰਟਸ ਗਰਦਨ, ਹੈਂਡਲ ਜਾਂ ਪਹਿਨਣ ਵਾਲੇ ਖੇਤਰਾਂ ਨੂੰ ਪਰਿਭਾਸ਼ਿਤ ਕਰ ਸਕਦੇ ਹਨ।
ਬੰਦ ਹੋਣ ਵਾਲੀ ਸੀਮਾ 'ਤੇ ਸਥਿਤ ਹੈ ਜਿੱਥੇ ਪੈਰੀਸਨ ਨੂੰ ਸੀਲ ਕੀਤਾ ਗਿਆ ਹੈ।
ਵਿਰੋਧੀ ਗੁਫਾ ਵਿਭਾਜਨ ਜਹਾਜ਼ 'ਤੇ ਮਿਲਦੀ ਹੈ। ਅਲਾਈਨਮੈਂਟ ਅਤੇ ਮਾਊਂਟਿੰਗ ਕੰਟਰੋਲ ਦੁਹਰਾਉਣਯੋਗ ਬੰਦ।
ਵੈਂਟਿੰਗ ਰੂਟ ਫਸੇ ਹੋਏ ਹਵਾ ਨੂੰ ਚੁਣੇ ਹੋਏ ਕੈਵਿਟੀ ਖੇਤਰਾਂ ਤੋਂ ਦੂਰ ਲੈ ਜਾਂਦੇ ਹਨ।
| ਵਿਸ਼ੇਸ਼ਤਾ | ਫੰਕਸ਼ਨ | ਪ੍ਰਵਾਨ ਕਰਨ ਲਈ ਸਬੂਤ |
|---|---|---|
| ਕੈਵਿਟੀ ਸਤਹ | ਬਾਹਰੀ ਜਿਓਮੈਟਰੀ, ਟੈਕਸਟ, ਮਾਰਕਿੰਗ ਅਤੇ ਸਥਾਨਕ ਸੰਪਰਕ ਕੂਲਿੰਗ ਨੂੰ ਪਰਿਭਾਸ਼ਿਤ ਕਰਦਾ ਹੈ | ਅੰਤਿਮ ਭਾਗ ਮਾਡਲ, ਸੁੰਗੜਨ ਦਾ ਆਧਾਰ, ਸਤਹ ਕਾਲਆਊਟ ਅਤੇ ਨਾਜ਼ੁਕ ਮਾਪ |
| ਵਿਭਾਜਨ ਲਾਈਨ | ਸੀਮਾ ਜਿੱਥੇ ਉੱਲੀ ਦੇ ਅੱਧੇ ਮਿਲਦੇ ਹਨ | ਦ੍ਰਿਸ਼ਮਾਨ ਸੀਮ ਸਥਾਨ, ਡਰਾਫਟ, ਫਲੈਸ਼ ਪਹੁੰਚ ਅਤੇ ਕਾਰਜਸ਼ੀਲ ਸਤਹਾਂ 'ਤੇ ਪ੍ਰਭਾਵ |
| ਚੂੰਡੀ-ਬੰਦ / ਕੰਪਰੈਸ਼ਨ ਜ਼ਮੀਨ | ਵੇਲਡ ਅਤੇ ਬਰੇਕ ਲਾਈਨ ਨੂੰ ਨਿਯੰਤਰਿਤ ਕਰਦੇ ਹੋਏ ਪੈਰੀਸਨ ਸਮੱਗਰੀ ਨੂੰ ਸੰਕੁਚਿਤ ਅਤੇ ਸੀਲ ਕਰਦਾ ਹੈ | ਸਮੱਗਰੀ-ਵਿਸ਼ੇਸ਼ ਟੂਲਿੰਗ ਵੇਰਵੇ ਅਤੇ ਸਹਿਮਤ ਵੇਲਡ/ਟ੍ਰਿਮ ਟੈਸਟ |
| ਫਲੈਸ਼ ਜੇਬ ਜਾਂ ਰਾਹਤ | ਚੂੰਡੀ ਖੇਤਰ ਤੋਂ ਬਾਹਰ ਵਿਸਥਾਪਿਤ ਸਮੱਗਰੀ ਪ੍ਰਾਪਤ ਕਰਦਾ ਹੈ | ਕੁੱਲ ਪੈਰੀਸਨ ਅਨੁਮਾਨ, ਫਲੈਸ਼ ਜਿਓਮੈਟਰੀ ਅਤੇ ਡਿਫਲੈਸ਼ਿੰਗ ਰੂਟ |
| ਵੈਂਟਸ | ਫੈਲਣ ਵਾਲੇ ਪੈਰੀਸਨ ਦੇ ਬਾਹਰ ਫਸੀ ਹੋਈ ਹਵਾ ਨੂੰ ਛੱਡੋ | ਸਥਾਨ ਦਾ ਨਕਸ਼ਾ, ਪ੍ਰਮਾਣਿਤ ਗਵਾਹ ਚਿੰਨ੍ਹ ਅਤੇ ਸਫਾਈਯੋਗਤਾ |
| ਕੂਲਿੰਗ ਸਰਕਟ | ਗਰਮੀ ਨੂੰ ਹਟਾਓ ਅਤੇ ਤਾਪਮਾਨ ਦੀ ਵੰਡ ਨੂੰ ਕੰਟਰੋਲ ਕਰੋ | ਚੈਨਲ ਡਰਾਇੰਗ, ਸਰਕਟ ਪਛਾਣ, ਪ੍ਰਵਾਹ ਦਿਸ਼ਾ ਅਤੇ ਉਪਯੋਗਤਾ ਇੰਟਰਫੇਸ |
| ਗਰਦਨ ਅਤੇ ਝਟਕਾ ਇੰਟਰਫੇਸ | ਫਿਨਿਸ਼ ਨੂੰ ਫਾਰਮ ਜਾਂ ਕੈਲੀਬਰੇਟ ਕਰਦਾ ਹੈ ਅਤੇ ਹਵਾ ਨੂੰ ਉਡਾਉਣ ਦੀ ਸ਼ੁਰੂਆਤ ਕਰਦਾ ਹੈ | ਕਲੋਜ਼ਰ ਡਰਾਇੰਗ, ਬਲੋ-ਪਿੰਨ/ਬੋਟਮ-ਬਲੋ ਸੰਕਲਪ ਅਤੇ ਟ੍ਰਿਮ ਭੱਤਾ |
| ਮਾਊਂਟਿੰਗ ਅਤੇ ਅਲਾਈਨਮੈਂਟ | ਮੋਲਡ ਨੂੰ ਪਲੇਟ ਨਾਲ ਕਨੈਕਟ ਕਰੋ ਅਤੇ ਦੁਹਰਾਉਣ ਯੋਗ ਬੰਦ ਨੂੰ ਸੁਰੱਖਿਅਤ ਰੱਖੋ | ਮਸ਼ੀਨ ਇੰਟਰਫੇਸ ਡਰਾਇੰਗ, ਪੁੰਜ, ਗੰਭੀਰਤਾ ਦਾ ਕੇਂਦਰ, ਫਾਸਟਨਰ ਅਤੇ ਲਿਫਟਿੰਗ ਪੁਆਇੰਟ |
ਭਾਗ ਅਤੇ ਇਸਦੇ ਟੈਸਟਾਂ ਨਾਲ ਸ਼ੁਰੂ ਕਰੋ - ਇੱਕ ਆਮ ਖੋਲ ਨਹੀਂ
ਉੱਲੀ ਬਣਾਉਣ ਵਾਲੇ ਨੂੰ ਮਾਮੂਲੀ ਲੀਟਰ ਤੋਂ ਵੱਧ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ। ਇੱਕ 5L ਹੈਂਡਲਡ ਜੈਰੀ ਕੈਨ, ਇੱਕ 5L ਗੋਲ ਬੋਤਲ ਅਤੇ ਇੱਕ ਡਬਲ-ਵਾਲ ਤਕਨੀਕੀ ਹਿੱਸੇ ਲਈ ਵੱਖੋ ਵੱਖਰੀਆਂ ਲਾਈਨਾਂ, ਪੈਰੀਸਨ ਵਿਆਸ, ਫਲੈਸ਼ ਲੇਆਉਟ ਅਤੇ ਹਟਾਉਣ ਦੇ ਕ੍ਰਮ ਦੀ ਲੋੜ ਹੋ ਸਕਦੀ ਹੈ।
ਨਕਸ਼ਾ ਜਿੱਥੇ ਪੈਰੀਸਨ ਨੂੰ ਖਿੱਚਣਾ ਚਾਹੀਦਾ ਹੈ
ਪੈਰੀਸਨ ਉੱਚ ਦਬਾਅ ਹੇਠ ਵਹਿਣ ਵਾਲੇ ਇੰਜੈਕਸ਼ਨ-ਮੋਲਡ ਪਿਘਲਣ ਵਾਂਗ ਕੈਵਿਟੀ ਨੂੰ ਨਹੀਂ ਭਰਦਾ। ਇਹ ਖੋਲ ਦੀਵਾਰ ਵੱਲ ਫੈਲਦਾ ਅਤੇ ਫੈਲਦਾ ਹੈ। ਡੂੰਘੇ ਡਰਾਅ, ਚੌੜੇ ਸਮਤਲ ਖੇਤਰ, ਤਿੱਖੇ ਕੋਨੇ, ਆਫਸੈੱਟ ਗਰਦਨ ਅਤੇ ਹੈਂਡਲ ਜੜ੍ਹਾਂ ਵਧੇਰੇ ਸਥਾਨਕ ਸਮੱਗਰੀ ਜਾਂ ਵੱਖਰੀ ਵਿਭਾਜਨ-ਲਾਈਨ ਰਣਨੀਤੀ ਦੀ ਮੰਗ ਕਰ ਸਕਦੀਆਂ ਹਨ। ਰੇਡੀਆਈ ਅਤੇ ਜਿਓਮੈਟਰੀ ਦੀ ਵਰਤੋਂ ਕਰੋ ਜੋ ਕਿਸੇ ਪਤਲੇ ਖੇਤਰ ਨੂੰ ਸਮੱਗਰੀ ਅਤੇ ਪ੍ਰਕਿਰਿਆ ਦੇ ਸਮਰਥਨ ਤੋਂ ਵੱਧ ਦੂਰ ਤੱਕ ਫੈਲਾਉਣ ਲਈ ਕਹੇ ਬਿਨਾਂ ਬਣਾਈ ਜਾ ਸਕਦੀ ਹੈ।
ਡਰਾਇੰਗ 'ਤੇ ਗੁਣਵੱਤਾ ਵਾਲੇ ਸਥਾਨ ਪਾਓ
"ਇਕਸਾਰ ਕੰਧ" ਇੱਕ ਮਾਪਣਯੋਗ ਸਵੀਕ੍ਰਿਤੀ ਨਿਯਮ ਨਹੀਂ ਹੈ। ਨਾਜ਼ੁਕ ਸਥਾਨਾਂ ਨੂੰ ਚਿੰਨ੍ਹਿਤ ਕਰੋ ਅਤੇ ਟੈਸਟ ਵਿਧੀ ਦੱਸੋ। ਮੋਢੇ, ਕੋਨੇ, ਹੈਂਡਲ ਰੂਟ, ਬੇਸ, ਪਿੰਚ ਵੇਲਡ ਅਤੇ ਪੈਨਲ ਦੀਆਂ ਵੱਖ-ਵੱਖ ਕਾਰਜਸ਼ੀਲ ਲੋੜਾਂ ਹੋ ਸਕਦੀਆਂ ਹਨ। ਉਹਨਾਂ ਟਿਕਾਣਿਆਂ ਨੂੰ ਨਾਲ ਕਨੈਕਟ ਕਰੋparison-ਪ੍ਰੋਗਰਾਮਿੰਗ ਸੈੱਟਅੱਪਇਸ ਲਈ ਮੋਲਡ ਜਿਓਮੈਟਰੀ ਅਤੇ ਸਮੱਗਰੀ ਦੀ ਵੰਡ ਨੂੰ ਸੁਤੰਤਰ ਤੌਰ 'ਤੇ ਐਡਜਸਟ ਨਹੀਂ ਕੀਤਾ ਜਾਂਦਾ ਹੈ।
ਬਿਨਾਂ ਕਿਸੇ ਸੰਬੰਧਤ ਪ੍ਰਤੀਸ਼ਤ ਨੂੰ ਉਧਾਰ ਲਏ ਸੁੰਗੜਨ ਦੀ ਯੋਜਨਾ ਬਣਾਓ
ਸੁੰਗੜਨਾ ਰੈਜ਼ਿਨ ਗ੍ਰੇਡ, ਕੰਧ ਦੀ ਵੰਡ, ਕੈਵਿਟੀ ਦਾ ਤਾਪਮਾਨ, ਠੰਢਾ ਹੋਣ ਦਾ ਸਮਾਂ ਅਤੇ ਹਿੱਸੇ ਦੀ ਜਿਓਮੈਟਰੀ 'ਤੇ ਨਿਰਭਰ ਕਰਦਾ ਹੈ। ਇੱਕ ਸ਼ੁਰੂਆਤੀ ਸੰਦਰਭ ਦੇ ਤੌਰ 'ਤੇ ਸਮੱਗਰੀ-ਸਪਲਾਇਰ ਡੇਟਾ ਦੀ ਵਰਤੋਂ ਕਰੋ, ਫਿਰ ਮੋਲਡ ਮੇਕਰ ਦੀ ਵਿਧੀ ਨੂੰ ਲਾਗੂ ਕਰੋ ਅਤੇ ਅਸਲ ਹਿੱਸੇ ਨੂੰ ਪ੍ਰਮਾਣਿਤ ਕਰੋ। ਕਿਸੇ ਹੋਰ ਬੋਤਲ ਤੋਂ ਕਾਪੀ ਕੀਤਾ ਗਿਆ ਇੱਕ ਆਮ ਪ੍ਰਤੀਸ਼ਤ ਇੱਕ ਸਵੀਕਾਰਯੋਗ ਕੈਵਿਟੀ-ਸਾਈਜ਼ਿੰਗ ਆਧਾਰ ਨਹੀਂ ਹੈ।
ਵਿਭਾਜਨ ਲਾਈਨ, ਪਿੰਚ-ਆਫ ਅਤੇ ਫਲੈਸ਼ ਇਕੱਠੇ ਡਿਜ਼ਾਈਨ ਕੀਤੇ ਜਾਣੇ ਚਾਹੀਦੇ ਹਨ
ਵਿਭਾਜਨ ਲਾਈਨ ਇਹ ਨਿਰਧਾਰਤ ਕਰਦੀ ਹੈ ਕਿ ਦੋ ਟੂਲ ਅੱਧੇ ਕਿੱਥੇ ਬੰਦ ਹੁੰਦੇ ਹਨ ਅਤੇ ਇੱਕ ਦ੍ਰਿਸ਼ਮਾਨ ਸੀਮ ਕਿੱਥੇ ਦਿਖਾਈ ਦੇ ਸਕਦੀ ਹੈ। ਇਸ ਨੂੰ ਰੱਖੋ ਜਿੱਥੇ ਉੱਲੀ ਖੁੱਲ੍ਹ ਸਕਦੀ ਹੈ, ਪੈਰੀਸਨ ਨੂੰ ਕੈਪਚਰ ਕੀਤਾ ਜਾ ਸਕਦਾ ਹੈ, ਹਿੱਸਾ ਛੱਡ ਸਕਦਾ ਹੈ ਅਤੇ ਟ੍ਰਿਮਿੰਗ ਉਪਕਰਣ ਫਲੈਸ਼ ਤੱਕ ਪਹੁੰਚ ਸਕਦਾ ਹੈ. ਇੱਕ ਸੀਲਿੰਗ ਸਤਹ, ਮਹੱਤਵਪੂਰਣ ਸਜਾਵਟ ਜਾਂ ਹੋਰ ਕਾਰਜਸ਼ੀਲ ਇੰਟਰਫੇਸ ਵਿੱਚ ਇੱਕ ਬੇਕਾਬੂ ਸੀਮ ਰੱਖਣ ਤੋਂ ਬਚੋ।
ਚੁਟਕੀ-ਆਫ ਇੱਕ ਵੇਲਡ ਬਣਾਉਣ ਵਾਲੀ ਵਿਸ਼ੇਸ਼ਤਾ ਹੈ
ਪੂਛ ਜਾਂ ਅਧਾਰ 'ਤੇ, ਵਿਰੋਧੀ ਚੁਟਕੀ ਵਾਲੇ ਖੇਤਰ ਦੋ ਗਰਮ ਪੈਰੀਸਨ ਦੀਵਾਰਾਂ ਨੂੰ ਇਕੱਠੇ ਨਿਚੋੜਦੇ ਹਨ। ਫਲੈਸ਼ ਹਟਾਉਣ ਲਈ ਇੱਕ ਨਿਯੰਤਰਣਯੋਗ ਬਰੇਕ ਲਾਈਨ ਬਣਾਉਂਦੇ ਸਮੇਂ ਵੇਲਡ ਨੂੰ ਵੇਲਡ ਬਣਾਉਣ ਲਈ ਲੋੜੀਂਦੀ ਸਮੱਗਰੀ ਨੂੰ ਹਿਲਾਉਣਾ ਪੈਂਦਾ ਹੈ। ਸਹੀ ਜ਼ਮੀਨ, ਕੋਣ, ਸਟੈਂਡ-ਆਫ ਅਤੇ ਜੇਬ ਰਾਲ, ਪੈਰੀਸਨ ਮੋਟਾਈ, ਬੰਦ ਹੋਣ ਦੀ ਕਿਰਿਆ ਅਤੇ ਹਿੱਸੇ 'ਤੇ ਨਿਰਭਰ ਕਰਦੇ ਹਨ। ਉਹਨਾਂ ਨੂੰ ਇੰਜਨੀਅਰਡ ਮਾਪਾਂ ਦੇ ਰੂਪ ਵਿੱਚ ਸਮਝੋ, ਨਾ ਕਿ ਸਮਗਰੀ ਵਿੱਚ ਕਾਪੀ ਕੀਤੇ ਇੱਕ ਮਿਆਰੀ ਬਲਾਕ।
ਐਕਸਟਰਿਊਸ਼ਨ ਬਲੋ ਮੋਲਡਿੰਗ 'ਤੇ ਪ੍ਰਕਾਸ਼ਿਤ ਪੇਟੈਂਟ ਸਾਹਿਤ ਵੀ ਚੁਟਕੀ ਖੇਤਰ, ਫਲੈਸ਼ ਪਾਕੇਟ, ਮੋਲਡ ਤਾਪਮਾਨ, ਬੰਦ ਹੋਣ ਦੀ ਗਤੀ ਅਤੇ ਡਿਫਲੈਸ਼ਿੰਗ ਟਾਈਮਿੰਗ ਨੂੰ ਇਕਹਿਰੇ ਕਿਨਾਰੇ ਦੇ ਮਾਪ ਦੀ ਬਜਾਏ ਇੰਟਰੈਕਟਿੰਗ ਵੇਰੀਏਬਲ ਵਜੋਂ ਮੰਨਦਾ ਹੈ। ਇਹ ਇੱਕ ਰੂੜੀਵਾਦੀ ਖਰੀਦਦਾਰੀ ਨਿਯਮ ਦਾ ਸਮਰਥਨ ਕਰਦਾ ਹੈ: ਚੁਟਕੀ ਦੇ ਵੇਰਵੇ ਨੂੰ ਇਸਦੇ ਰਾਲ ਅਤੇ ਅਜ਼ਮਾਇਸ਼ ਵਿਧੀ ਨਾਲ ਮਨਜ਼ੂਰੀ ਦਿਓ, ਨਾ ਕਿ ਇਕੱਲੇ ਦਿੱਖ ਦੁਆਰਾ।
ਆਟੋਮੇਸ਼ਨ ਆਰਡਰ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ ਫਲੈਸ਼ ਰੂਟ ਡਿਜ਼ਾਈਨ ਕਰੋ
ਟਾਪ ਫਲੈਸ਼, ਟੇਲ ਫਲੈਸ਼, ਹੈਂਡਲ ਫਲੈਸ਼ ਅਤੇ ਕਿਸੇ ਵੀ ਕੈਲੀਬ੍ਰੇਸ਼ਨ ਵੇਸਟ ਦੀ ਪਛਾਣ ਕਰੋ। ਫੈਸਲਾ ਕਰੋ ਕਿ ਕੀ ਹਟਾਉਣਾ ਮੋਲਡ ਵਿੱਚ, ਪੰਚਿੰਗ ਸਟੇਸ਼ਨ 'ਤੇ, ਟ੍ਰਿਮਰ ਨਾਲ ਜਾਂ ਸੈਕੰਡਰੀ ਫਿਕਸਚਰ ਰਾਹੀਂ ਹੁੰਦਾ ਹੈ। ਫਲੈਸ਼ ਪੁੰਜ ਕੁੱਲ ਪਿਘਲਣ ਦੀ ਮੰਗ, ਗ੍ਰਾਈਂਡਰ ਸਮਰੱਥਾ ਅਤੇ ਰੀਗ੍ਰਾਈਂਡ ਯੋਜਨਾਬੰਦੀ ਨਾਲ ਸਬੰਧਤ ਹੈ। ਟੂਲ ਡਰਾਇੰਗ ਨੂੰ ਇਹ ਵੀ ਦਿਖਾਉਣਾ ਚਾਹੀਦਾ ਹੈ ਕਿ ਕਿਵੇਂ ਹਟਾਇਆ ਗਿਆ ਸਕ੍ਰੈਪ ਉੱਲੀ ਨੂੰ ਸਾਫ਼ ਕਰਦਾ ਹੈ ਅਤੇ ਬਾਹਰ ਕੱਢਣ ਦਾ ਰਸਤਾ ਬਣਾਉਂਦਾ ਹੈ।
ਕੂਲਿੰਗ ਅਤੇ ਵੈਂਟਿੰਗ ਇਹ ਫੈਸਲਾ ਕਰਦੇ ਹਨ ਕਿ ਕੀ ਕੈਵਿਟੀ ਉਤਪਾਦਨ ਦੀ ਗਤੀ 'ਤੇ ਕੰਮ ਕਰ ਸਕਦੀ ਹੈ
ਕੂਲਿੰਗ ਕੰਟਰੋਲ ਕਰਦਾ ਹੈ ਜਦੋਂ ਹਿੱਸਾ ਉੱਲੀ ਨੂੰ ਛੱਡਣ ਲਈ ਕਾਫ਼ੀ ਸਥਿਰ ਹੁੰਦਾ ਹੈ; ਵੈਂਟਿੰਗ ਨਿਯੰਤਰਣ ਕਰਦੀ ਹੈ ਕਿ ਕੀ ਫੈਲਣ ਵਾਲਾ ਪੈਰੀਸਨ ਕੈਵਿਟੀ ਦੀ ਸਤ੍ਹਾ ਤੱਕ ਪਹੁੰਚ ਸਕਦਾ ਹੈ। ਦੋਵੇਂ ਵੰਡੀਆਂ ਸਮੱਸਿਆਵਾਂ ਹਨ। ਇੱਕ ਹੌਲੀ, ਗਰਮ ਜਾਂ ਹਵਾ ਵਿੱਚ ਫਸਿਆ ਖੇਤਰ ਪੂਰੇ ਹਿੱਸੇ ਲਈ ਚੱਕਰ ਅਤੇ ਦਿੱਖ ਨੂੰ ਸੈੱਟ ਕਰ ਸਕਦਾ ਹੈ।
ਗਰਮੀ ਦੇ ਲੋਡ ਅਤੇ ਨਿਯੰਤਰਣ ਦੀ ਜ਼ਰੂਰਤ ਦੁਆਰਾ ਕੂਲਿੰਗ ਸਰਕਟਾਂ ਨੂੰ ਵੰਡੋ
ਭਾਰੀ ਕੋਨੇ, ਚੁਟਕੀ ਵਾਲੇ ਖੇਤਰ, ਗਰਦਨ ਦੇ ਸੰਮਿਲਨ ਅਤੇ ਡੂੰਘੀਆਂ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਇੱਕ ਪਤਲੀ ਸਿੱਧੀ ਕੰਧ ਵਾਂਗ ਉਸੇ ਦਰ 'ਤੇ ਗਰਮੀ ਨਹੀਂ ਛੱਡ ਸਕਦੀਆਂ ਹਨ। ਕਈ ਪਛਾਣਯੋਗ ਸਰਕਟਾਂ ਉਹਨਾਂ ਖੇਤਰਾਂ ਦਾ ਨਿਦਾਨ ਅਤੇ ਸੰਤੁਲਨ ਬਣਾਉਣਾ ਸੰਭਵ ਬਣਾਉਂਦੀਆਂ ਹਨ। ਹਰ ਸਰਕਟ ਦੇ ਇਨਲੇਟ, ਆਊਟਲੈਟ ਅਤੇ ਦਿਸ਼ਾ ਨੂੰ ਦਸਤਾਵੇਜ਼ ਬਣਾਓ। ਸਿਰਫ ਹੋਜ਼ ਦੇ ਵਿਆਸ ਦੇ ਅਧਾਰ ਤੇ ਪੌਦੇ ਦੇ ਪਾਣੀ ਨਾਲ ਉੱਲੀ ਨੂੰ ਨਾ ਜੋੜੋ; ਅੰਤਿਮ ਟੂਲ ਲਈ ਲੋੜੀਂਦੇ ਵਹਾਅ, ਦਬਾਅ, ਤਾਪਮਾਨ, ਪਾਣੀ ਦੀ ਗੁਣਵੱਤਾ ਅਤੇ ਦਬਾਅ ਦੀ ਗਿਰਾਵਟ ਦੀ ਪੁਸ਼ਟੀ ਕਰੋ।
ਐਕਸਟਰਿਊਸ਼ਨ ਬਲੋ ਮੋਲਡ ਕੂਲਿੰਗ ਦੇ ਇੱਕ ਪ੍ਰਕਾਸ਼ਿਤ ਸੀਮਿਤ-ਤੱਤ ਅਧਿਐਨ ਨੇ ਮੋਲਡ ਸਮੱਗਰੀ, ਅੰਦਰੂਨੀ ਤਾਪ ਟ੍ਰਾਂਸਫਰ, ਹਿੱਸੇ ਦੀ ਮੋਟਾਈ ਅਤੇ ਸ਼ੁਰੂਆਤੀ ਪੈਰੀਸਨ ਤਾਪਮਾਨ ਦੀ ਜਾਂਚ ਕੀਤੀ ਕਿਉਂਕਿ ਤਾਪਮਾਨ ਖੇਤਰ ਅਤੇ ਉੱਲੀ ਦੇ ਖੁੱਲਣ ਦੇ ਸਮੇਂ ਨੂੰ ਪ੍ਰਭਾਵਿਤ ਕਰਨ ਵਾਲੇ ਵੇਰੀਏਬਲ। ਇਹ ਖੋਜ ਇੱਕ ਕਿੰਗਗਲ ਪ੍ਰੋਜੈਕਟ ਲਈ ਇੱਕ ਚੱਕਰ-ਸਮੇਂ ਦਾ ਵਾਅਦਾ ਪ੍ਰਦਾਨ ਨਹੀਂ ਕਰਦੀ ਹੈ, ਪਰ ਇਹ ਇਸ ਗੱਲ ਨੂੰ ਹੋਰ ਮਜ਼ਬੂਤ ਕਰਦੀ ਹੈ ਕਿ ਇੱਕ ਉੱਲੀ ਦੇ ਹਵਾਲੇ ਨੂੰ ਥਰਮਲ ਡਿਜ਼ਾਈਨ ਅਤੇ ਪ੍ਰਕਿਰਿਆ ਦੀਆਂ ਧਾਰਨਾਵਾਂ ਦੋਵਾਂ ਨੂੰ ਪਰਿਭਾਸ਼ਿਤ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ।
ਹਵਾਵਾਂ ਦਾ ਪਤਾ ਲਗਾਓ ਜਿੱਥੇ ਹਵਾ ਫਸ ਸਕਦੀ ਹੈ
ਜਿਵੇਂ-ਜਿਵੇਂ ਪੈਰੀਸਨ ਫੈਲਦਾ ਹੈ, ਹਵਾ ਇਸਦੀ ਬਾਹਰੀ ਸਤ੍ਹਾ ਅਤੇ ਗੁਫਾ ਦੇ ਵਿਚਕਾਰ ਰਹਿੰਦੀ ਹੈ। ਰੂਟ ਆਊਟ ਕੀਤੇ ਬਿਨਾਂ, ਉਹ ਹਵਾ ਸੰਪਰਕ ਵਿੱਚ ਦੇਰੀ ਕਰ ਸਕਦੀ ਹੈ ਅਤੇ ਅਧੂਰੀ ਬਣਤਰ, ਖਿੱਚਣ ਵਾਲੀਆਂ ਲਾਈਨਾਂ ਜਾਂ ਖਰਾਬ ਵਿਸਤਾਰ ਵਿੱਚ ਯੋਗਦਾਨ ਪਾ ਸਕਦੀ ਹੈ। ਦਕਸਟਮ-ਪਾਕ ਐਕਸਟਰਿਊਸ਼ਨ ਬਲੋ ਮੋਲਡਿੰਗ ਡਿਜ਼ਾਈਨ ਗਾਈਡਵਿਭਾਜਨ-ਲਾਈਨ ਵੈਂਟਿੰਗ ਅਤੇ ਇਨਸਰਟਸ ਜਾਂ ਡੂੰਘੀਆਂ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਦੇ ਨੇੜੇ ਕੈਵਿਟੀ ਵੈਂਟਸ ਦਾ ਵਰਣਨ ਕਰਦਾ ਹੈ। ਸਹੀ ਵੈਂਟ ਦਾ ਆਕਾਰ ਅਤੇ ਗਵਾਹ-ਨਿਸ਼ਾਨ ਭੱਤਾ ਅਜੇ ਵੀ ਹਿੱਸੇ ਅਤੇ ਸਮੱਗਰੀ 'ਤੇ ਨਿਰਭਰ ਕਰਦਾ ਹੈ।
ਸਫਾਈ ਵੈਂਟ ਡਿਜ਼ਾਈਨ ਦਾ ਹਿੱਸਾ ਹੈ
ਜਦੋਂ ਰਹਿੰਦ-ਖੂੰਹਦ, ਧੂੜ ਜਾਂ ਘਟੀਆ ਸਮੱਗਰੀ ਇਕੱਠੀ ਹੋ ਜਾਂਦੀ ਹੈ ਤਾਂ ਵੈਂਟ ਪ੍ਰਭਾਵ ਗੁਆ ਸਕਦੇ ਹਨ। ਮੋਲਡ ਡਰਾਇੰਗ ਅਤੇ ਮੇਨਟੇਨੈਂਸ ਫਾਈਲ ਨੂੰ ਇਹ ਦਿਖਾਉਣਾ ਚਾਹੀਦਾ ਹੈ ਕਿ ਵੈਂਟ ਕਿੱਥੇ ਸਥਿਤ ਹਨ, ਉਹ ਵਾਯੂਮੰਡਲ ਨਾਲ ਕਿਵੇਂ ਜੁੜਦੇ ਹਨ ਅਤੇ ਕੈਵਿਟੀ ਨੂੰ ਨੁਕਸਾਨ ਪਹੁੰਚਾਏ ਬਿਨਾਂ ਉਹਨਾਂ ਦੀ ਜਾਂਚ ਕਿਵੇਂ ਕੀਤੀ ਜਾਂਦੀ ਹੈ। ਬਲੌਕ ਕੀਤੇ ਮਾਰਗ ਲਈ ਮੁਆਵਜ਼ਾ ਦੇਣ ਲਈ ਬਲੋ ਪ੍ਰੈਸ਼ਰ ਨੂੰ ਵਧਾਉਣ ਤੋਂ ਪਹਿਲਾਂ ਸਤ੍ਹਾ ਨੂੰ ਟਰੈਕ ਕਰੋ ਜਾਂ ਸਥਿਤੀ ਦੁਆਰਾ ਤਬਦੀਲੀਆਂ ਨੂੰ ਭਰੋ।
ਹਾਈ-ਗਲਾਸ ਵਰਕ ਇੱਕ ਵੱਖਰਾ ਥਰਮਲ ਪ੍ਰੋਜੈਕਟ ਹੈ
ਠੰਡਾ ਟੂਲਿੰਗ ਗਰਮੀ ਨੂੰ ਹਟਾਉਣ ਦਾ ਸਮਰਥਨ ਕਰ ਸਕਦਾ ਹੈ, ਜਦੋਂ ਕਿ ਸਤਹ ਪ੍ਰਤੀਕ੍ਰਿਤੀ ਇੱਕ ਵੱਖਰੀ ਕੈਵਿਟੀ-ਤਾਪਮਾਨ ਰਣਨੀਤੀ ਦੀ ਮੰਗ ਕਰ ਸਕਦੀ ਹੈ। ਇੱਕ 2023 ਪੀਅਰ-ਸਮੀਖਿਆ ਅਧਿਐਨ ਨੇ ਨਿਯੰਤਰਿਤ ਹੀਟਿੰਗ ਅਤੇ ਵਾਟਰ ਕੂਲਿੰਗ ਦੀ ਵਰਤੋਂ ਕਰਦੇ ਹੋਏ ਇੱਕ ABS ਆਟੋਮੋਟਿਵ-ਸਪੋਇਲਰ ਕੇਸ 'ਤੇ ਵੇਰੀਏਬਲ-ਤਾਪਮਾਨ ਐਕਸਟਰਿਊਸ਼ਨ ਬਲੋ ਮੋਲਡਿੰਗ ਦਾ ਪ੍ਰਦਰਸ਼ਨ ਕੀਤਾ। ਇਹ ਇੱਕ ਵਿਸ਼ੇਸ਼ ਪਹੁੰਚ ਦਾ ਸਬੂਤ ਹੈ, ਨਾ ਕਿ ਇਸ ਗੱਲ ਦਾ ਸਬੂਤ ਕਿ ਹਰ ਬੋਤਲ ਨੂੰ ਵੈਰੀਓਥਰਮ ਟੂਲਿੰਗ ਦੀ ਵਰਤੋਂ ਕਰਨੀ ਚਾਹੀਦੀ ਹੈ। ਰਾਜ ਦੀ ਦਿੱਖ ਦੀਆਂ ਜ਼ਰੂਰਤਾਂ ਨੂੰ ਜਲਦੀ ਪੂਰਾ ਕਰੋ ਤਾਂ ਕਿ ਉੱਲੀ ਅਤੇ ਚੱਕਰ ਇਕੱਠੇ ਡਿਜ਼ਾਈਨ ਕੀਤੇ ਜਾ ਸਕਣ।
ਗਰਦਨ ਫਿਨਿਸ਼, ਬਲੋਇੰਗ ਵਿਧੀ ਅਤੇ ਡਿਫਲੈਸ਼ਿੰਗ ਇੱਕ ਇੰਟਰਫੇਸ ਹਨ
ਬੰਦ ਕਰਨ ਵਾਲੀ ਪ੍ਰਣਾਲੀ ਬੋਤਲ ਦੇ ਸਿਖਰ 'ਤੇ ਕਾਰਜਸ਼ੀਲ ਮਾਪਾਂ ਨੂੰ ਸੈੱਟ ਕਰਦੀ ਹੈ। ਕੈਪ ਜਾਂ ਕਲੋਜ਼ਰ ਡਰਾਇੰਗ, ਸੀਲਿੰਗ ਸਤਹ, ਧਾਗੇ ਜਾਂ ਸਨੈਪ ਵੇਰਵੇ, ਛੇੜਛਾੜ ਦੀ ਵਿਸ਼ੇਸ਼ਤਾ ਅਤੇ ਟ੍ਰਿਮ ਸਥਿਤੀ ਦੀ ਆਗਿਆ ਦਿਓ। ਫੈਸਲਾ ਕਰੋ ਕਿ ਕੀ ਫਿਨਿਸ਼ ਦਾ ਗਠਨ ਕੀਤਾ ਗਿਆ ਹੈ, ਕੈਲੀਬਰੇਟ ਕੀਤਾ ਗਿਆ ਹੈ, ਰੀਮਡ ਕੀਤਾ ਗਿਆ ਹੈ ਜਾਂ ਬਾਅਦ ਦੇ ਓਪਰੇਸ਼ਨ ਵਿੱਚ ਕੱਟਿਆ ਗਿਆ ਹੈ। ਨਿਯੰਤਰਿਤ ਡਰਾਇੰਗ ਸੰਸ਼ੋਧਨ ਤੋਂ ਬਿਨਾਂ "ਸਟੈਂਡਰਡ ਨੇਕ" ਦਾ ਹਵਾਲਾ ਨਾ ਦਿਓ।
ਟੂਲ ਨੂੰ ਉਡਾਉਣ ਦੇ ਪ੍ਰਬੰਧ ਨਾਲ ਮਿਲਾਓ
ਉੱਪਰੀ ਉਡਾਣ, ਥੱਲੇ ਉਡਾਉਣ ਅਤੇ ਸੂਈ ਦੇ ਪ੍ਰਬੰਧ ਹਵਾ ਅਤੇ ਹਾਰਡਵੇਅਰ ਨੂੰ ਵੱਖਰੇ ਢੰਗ ਨਾਲ ਰੱਖਦੇ ਹਨ। ਬਲੋ ਪਿੰਨ ਗਰਦਨ ਕੈਲੀਬ੍ਰੇਸ਼ਨ ਜਾਂ ਫਲੈਸ਼ ਹੈਂਡਲਿੰਗ ਵਿੱਚ ਵੀ ਹਿੱਸਾ ਲੈ ਸਕਦਾ ਹੈ। ਸਟ੍ਰੋਕ, ਸੈਂਟਰਿੰਗ, ਕੂਲਿੰਗ, ਸੀਲਿੰਗ ਅਤੇ ਟਕਰਾਅ ਕਲੀਅਰੈਂਸ ਦੀ ਪੁਸ਼ਟੀ ਚੁਣੀ ਹੋਈ ਕਿੰਗਗਲ ਮਸ਼ੀਨ ਨਾਲ ਕਰੋ ਨਾ ਕਿ ਮੋਲਡ ਮੇਕਰ ਨੂੰ ਬੋਤਲ ਤੋਂ ਹੀ ਅਨੁਮਾਨ ਲਗਾਉਣ ਲਈ ਛੱਡ ਦਿਓ।
ਉਸੇ ਡੈਟਮ ਦੇ ਵਿਰੁੱਧ ਡਾਊਨਸਟ੍ਰੀਮ ਗੇਜਾਂ ਦੀ ਜਾਂਚ ਕਰੋ
ਇੱਕ ਗਰਦਨ ਸਾਫ਼ ਦਿਖਾਈ ਦੇ ਸਕਦੀ ਹੈ ਪਰ ਫਿਰ ਵੀ ਕੈਪ ਐਪਲੀਕੇਸ਼ਨ ਜਾਂ ਸੀਲਿੰਗ ਅਸਫਲ ਹੋ ਸਕਦੀ ਹੈ। ਸਹਿਮਤੀ ਦਿਓ ਕਿ ਮੋਲਡ ਟ੍ਰਾਇਲ, ਲੀਕ ਟੈਸਟਿੰਗ ਅਤੇ ਫਿਲਿੰਗ-ਲਾਈਨ ਯੋਗਤਾ 'ਤੇ ਕਿਹੜੇ ਡੇਟਾ ਅਤੇ ਗੇਜ ਵਰਤੇ ਜਾਂਦੇ ਹਨ। ਸਵੀਕ੍ਰਿਤੀ ਰਿਕਾਰਡ ਵਿੱਚ ਗੇਜ ਪਛਾਣ ਅਤੇ ਕੈਲੀਬ੍ਰੇਸ਼ਨ ਸਥਿਤੀ ਨੂੰ ਸੁਰੱਖਿਅਤ ਰੱਖੋ। ਜੇਕਰ ਇੱਕ ਆਟੋਮੇਟਿਡ ਟ੍ਰਿਮਰ ਮੋਲਡਿੰਗ ਤੋਂ ਬਾਅਦ ਗਰਦਨ ਨੂੰ ਬਦਲਦਾ ਹੈ, ਤਾਂ ਸਿਰਫ਼ ਮੋਲਡ ਕੀਤੇ ਨਮੂਨੇ ਦੀ ਬਜਾਏ ਮੁਕੰਮਲ ਸਥਿਤੀ ਦੀ ਜਾਂਚ ਕਰੋ।
ਮੂਲ ਤੁਲਨਾ: ਮੋਲਡ-ਫਿੱਟ ਸਕ੍ਰੀਨਿੰਗ ਲਈ ਕਿੰਗਗਲ ਮਸ਼ੀਨ ਹਵਾਲੇ
ਹੇਠਾਂ ਦਿੱਤੀ ਸਾਰਣੀ ਪੰਜ ਮੌਜੂਦਾ ਕਿੰਗਗਲ ਉਤਪਾਦ ਪੰਨਿਆਂ ਤੋਂ ਉੱਲੀ ਨਾਲ ਸਬੰਧਤ ਖੇਤਰਾਂ ਨੂੰ ਕੱਢਦੀ ਹੈ। ਇਹ ਨਿਰੰਤਰ ਅਤੇ ਸੰਚਤ ਮਸ਼ੀਨਾਂ ਨੂੰ ਫੈਲਾਉਂਦਾ ਹੈ ਤਾਂ ਜੋ ਖਰੀਦਦਾਰ ਦੇਖ ਸਕਣ ਕਿ ਨਾਮਾਤਰ ਕੰਟੇਨਰ ਸਮਰੱਥਾ ਟੂਲਿੰਗ-ਇੰਟਰਫੇਸ ਡਰਾਇੰਗ ਨੂੰ ਕਿਉਂ ਨਹੀਂ ਬਦਲ ਸਕਦੀ।
| ਪ੍ਰਕਾਸ਼ਿਤ ਮਾਡਲ | ਮਸ਼ੀਨ ਕਲਾਸ | ਅਧਿਕਤਮ ਕੰਟੇਨਰ ਹਵਾਲਾ | ਮੋਲਡ ਪਲੇਟਨ ਦਾ ਆਕਾਰ (W×H) | ਪ੍ਰਕਾਸ਼ਿਤ ਅਧਿਕਤਮ ਮੋਲਡ ਆਕਾਰ (W×H) | ਮੋਲਡ ਮੋਟਾਈ ਸੀਮਾ ਹੈ | ਕਲੈਂਪਿੰਗ ਫੋਰਸ |
|---|---|---|---|---|---|---|
| KGB2L | ਲਗਾਤਾਰ, ਸਿੰਗਲ ਸਟੇਸ਼ਨ | 2 ਐੱਲ | 380 × 430 ਮਿਲੀਮੀਟਰ | 360 × 380 ਮਿਲੀਮੀਟਰ | 160–300 ਮਿਲੀਮੀਟਰ | 40 kN |
| KGB5L | ਲਗਾਤਾਰ, ਸਿੰਗਲ ਸਟੇਸ਼ਨ | 5 ਐੱਲ | 368 × 450 ਮਿਲੀਮੀਟਰ | 410 × 450 ਮਿਲੀਮੀਟਰ | 200–310 ਮਿਲੀਮੀਟਰ | 65 kN |
| KGB15L | ਲਗਾਤਾਰ, ਸਿੰਗਲ ਸਟੇਸ਼ਨ | 15 ਐੱਲ | 500 × 550 ਮਿਲੀਮੀਟਰ | 580 × 500 ਮਿਲੀਮੀਟਰ | 300–380 ਮਿਲੀਮੀਟਰ | 165 kN |
| KGB80A | ਸੰਚਾਈ, ਸਥਿਰ ਉੱਲੀ | 30 ਐੱਲ | 750 × 860 ਮਿਲੀਮੀਟਰ | 520 × 860 ਮਿਲੀਮੀਟਰ | 360–420 ਮਿਲੀਮੀਟਰ | 215 kN |
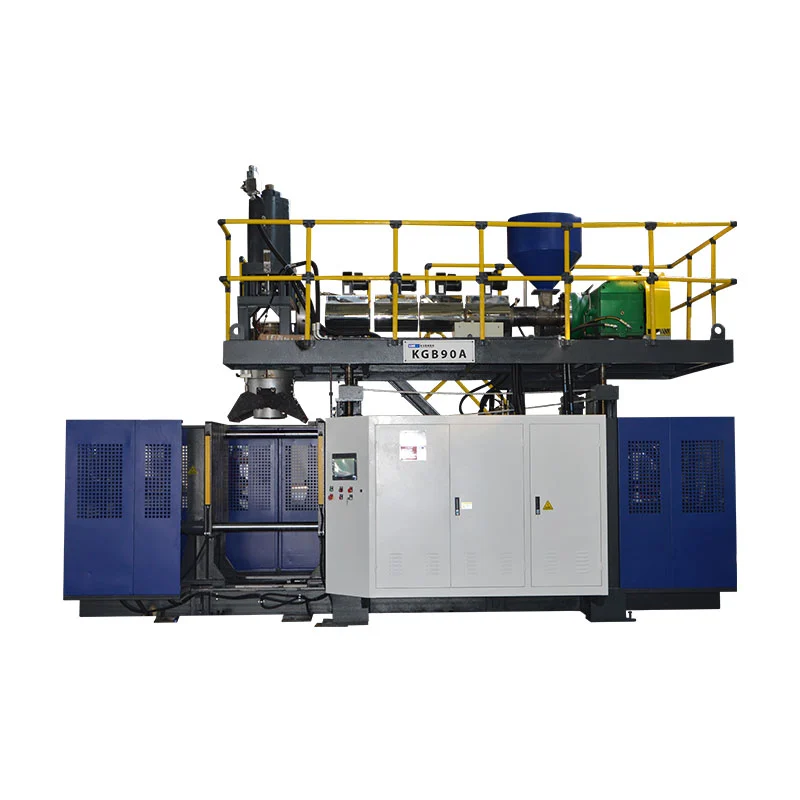
| KGB90A | ਸੰਚਾਈ, ਸਥਿਰ ਉੱਲੀ | 60 ਐੱਲ | 960 × 980 ਮਿਲੀਮੀਟਰ | 700 × 980 ਮਿਲੀਮੀਟਰ | 460–550 ਮਿਲੀਮੀਟਰ | 280 kN |
ਤਿੰਨ ਖੋਜਾਂ ਜੋ ਮੋਲਡ ਰਿਲੀਜ਼ ਤੋਂ ਪਹਿਲਾਂ ਮਹੱਤਵਪੂਰਨ ਹਨ
ਪਹਿਲਾਂ, ਲਿਟਰ ਮੋਲਡ ਸਥਿਤੀ ਨੂੰ ਪਰਿਭਾਸ਼ਿਤ ਨਹੀਂ ਕਰਦੇ ਹਨ।15L ਨਿਰੰਤਰ ਹਵਾਲਾ 30L ਸੰਚਵਕ ਸੰਦਰਭ ਨਾਲੋਂ ਇੱਕ ਵਿਸ਼ਾਲ ਪਰ ਛੋਟੀ ਅਧਿਕਤਮ ਉੱਲੀ ਕਤਾਰ ਪ੍ਰਕਾਸ਼ਤ ਕਰਦਾ ਹੈ। ਆਰਕੀਟੈਕਚਰ ਅਤੇ ਭਾਗ ਆਕਾਰ ਵਾਲੀਅਮ ਦੇ ਨਾਲ-ਨਾਲ ਮਾਇਨੇ ਰੱਖਦਾ ਹੈ।
ਦੂਜਾ, ਉੱਲੀ ਦੀ ਮੋਟਾਈ ਦੀ ਆਪਣੀ ਸੀਮਾ ਹੈ।ਇੱਕ ਕੈਵਿਟੀ ਸੂਚੀਬੱਧ ਚਿਹਰੇ ਦੇ ਮਾਪਾਂ ਵਿੱਚ ਫਿੱਟ ਹੋ ਸਕਦੀ ਹੈ ਅਤੇ ਫਿਰ ਵੀ ਇਜਾਜ਼ਤ ਦਿੱਤੀ ਮੋਟਾਈ ਜਾਂ ਖੁੱਲਣ ਦੇ ਪ੍ਰਬੰਧ ਤੋਂ ਬਾਹਰ ਹੋ ਸਕਦੀ ਹੈ। ਬੈਕਪਲੇਟਸ, ਇਨਸਰਟਸ ਅਤੇ ਕੂਲਿੰਗ ਕਨੈਕਸ਼ਨ ਅਸੈਂਬਲੀ ਵਿੱਚ ਜੋੜਦੇ ਹਨ।
ਤੀਜਾ, ਕਲੈਂਪਿੰਗ ਫੋਰਸ ਉਤਪਾਦ ਅਤੇ ਪ੍ਰਕਿਰਿਆ ਨਾਲ ਸਬੰਧਤ ਹੈ।ਇੱਕ ਮਸ਼ੀਨ-ਪੰਨੇ ਦਾ ਮੁੱਲ ਉਪਲਬਧ ਬਲ ਹੈ, ਇਸ ਗੱਲ ਦਾ ਸਬੂਤ ਨਹੀਂ ਕਿ ਲਿਫਾਫੇ ਦੇ ਅੰਦਰ ਕੋਈ ਉੱਲੀ ਢੁਕਵੀਂ ਹੈ। ਅਨੁਮਾਨਿਤ ਖੇਤਰ, ਉਡਾਉਣ ਦੀਆਂ ਸਥਿਤੀਆਂ, ਚੁਟਕੀ-ਬੰਦ ਮੰਗ ਅਤੇ ਉੱਲੀ ਦੀ ਉਸਾਰੀ ਲਈ ਇੰਜੀਨੀਅਰਿੰਗ ਸਮੀਖਿਆ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ।


ਮੋਲਡ ਸਮੱਗਰੀ, ਸੰਮਿਲਨ ਅਤੇ ਸਤਹ ਫਿਨਿਸ਼ ਨੂੰ ਉਤਪਾਦਨ ਡਿਊਟੀ ਦੀ ਪਾਲਣਾ ਕਰਨੀ ਚਾਹੀਦੀ ਹੈ
ਟੂਲਿੰਗ ਸਮੱਗਰੀ ਹੀਟ ਟ੍ਰਾਂਸਫਰ, ਮਸ਼ੀਨੀਬਿਲਟੀ, ਮੁਰੰਮਤ, ਪਹਿਨਣ ਅਤੇ ਲਾਗਤ ਨੂੰ ਪ੍ਰਭਾਵਿਤ ਕਰਦੀ ਹੈ। ਇਕੱਲੇ ਉਤਪਾਦਨ ਦੀ ਮਾਤਰਾ ਇਸ ਨੂੰ ਚੁਣਨ ਲਈ ਕਾਫ਼ੀ ਨਹੀਂ ਹੈ. ਰਾਲ, ਸਤਹ ਨਿਰਧਾਰਨ, ਚੁਟਕੀ-ਆਫ ਡਿਊਟੀ, ਖਰਾਬ ਜਾਂ ਖਰਾਬ ਹੋਣ ਵਾਲੀਆਂ ਸਥਿਤੀਆਂ, ਹਿਲਾਉਣ ਵਾਲੀਆਂ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ, ਰੱਖ-ਰਖਾਅ ਸਮਰੱਥਾ ਅਤੇ ਸਵੀਕਾਰ ਕੀਤੀ ਮੁਰੰਮਤ ਰਣਨੀਤੀ 'ਤੇ ਵਿਚਾਰ ਕਰੋ।
ਬੇਸ ਮੋਲਡ ਸਮੱਗਰੀ
ਸਹੀ ਮਿਸ਼ਰਤ ਜਾਂ ਗ੍ਰੇਡ, ਜਿੱਥੇ ਲਾਗੂ ਹੋਵੇ ਉੱਥੇ ਹੀਟ ਟ੍ਰੀਟਮੈਂਟ, ਕੈਵਿਟੀ-ਨਿਰਮਾਣ ਵਿਧੀ ਅਤੇ ਥਰਮਲ-ਡਿਜ਼ਾਈਨ ਆਧਾਰ ਲਈ ਪੁੱਛੋ। "ਅਲਮੀਨੀਅਮ ਮੋਲਡ" ਜਾਂ "ਸਟੀਲ ਮੋਲਡ" ਤੁਲਨਾ ਲਈ ਬਹੁਤ ਵਿਆਪਕ ਹੈ।
ਬਦਲਣਯੋਗ ਸੰਮਿਲਨ
ਗਰਦਨ, ਚੂੰਢੀ-ਬੰਦ, ਪਹਿਨਣ, ਧਾਗਾ ਜਾਂ ਵੈਂਟ ਇਨਸਰਟਸ ਰੱਖ-ਰਖਾਅ ਦਾ ਸਥਾਨੀਕਰਨ ਕਰ ਸਕਦੇ ਹਨ ਅਤੇ ਮੰਗ ਵਾਲੀ ਵਿਸ਼ੇਸ਼ਤਾ 'ਤੇ ਵੱਖਰੀ ਸਮੱਗਰੀ ਦੀ ਆਗਿਆ ਦੇ ਸਕਦੇ ਹਨ। ਰਿਕਾਰਡ ਸੰਮਿਲਿਤ ਪਛਾਣ ਅਤੇ ਵਾਧੂ ਸਕੋਪ.
ਬਣਤਰ ਅਤੇ ਉੱਕਰੀ
ਆਰਟਵਰਕ ਫਾਈਲਾਂ, ਸਥਿਤੀ, ਡੂੰਘਾਈ/ਦਿੱਖ ਸਵੀਕ੍ਰਿਤੀ, ਵੈਂਟ ਇੰਟਰੈਕਸ਼ਨ ਅਤੇ ਸੰਸ਼ੋਧਨ ਨਿਯੰਤਰਣ ਨਿਰਧਾਰਤ ਕਰੋ। ਪੁਸ਼ਟੀ ਕਰੋ ਕਿ ਪ੍ਰਕਿਰਿਆ ਕਿਵੇਂ ਬੇਨਤੀ ਕੀਤੀ ਸਤਹ ਨੂੰ ਦੁਬਾਰਾ ਤਿਆਰ ਕਰੇਗੀ।
ਸੁਰੱਖਿਆ ਅਤੇ ਸਟੋਰੇਜ਼
ਸਫਾਈ, ਪ੍ਰਵਾਨਿਤ ਖੋਰ ਸੁਰੱਖਿਆ, ਪਾਣੀ ਦੀ ਨਿਕਾਸੀ, ਆਵਾਜਾਈ ਦੇ ਤਾਲੇ, ਲਿਫਟਿੰਗ ਪੁਆਇੰਟ ਅਤੇ ਸਟੋਰੇਜ ਦੀਆਂ ਸਥਿਤੀਆਂ ਨੂੰ ਪਰਿਭਾਸ਼ਿਤ ਕਰੋ। ਡਾਊਨਟਾਈਮ ਦੇ ਦੌਰਾਨ ਜਲ ਮਾਰਗਾਂ ਅਤੇ ਚੁਟਕੀ ਵਾਲੀਆਂ ਸਤਹਾਂ ਨੂੰ ਸੁਰੱਖਿਅਤ ਕਰੋ।
ਟੂਲਿੰਗ-ਨਿਰਮਾਤਾ ਦੀ ਸਮੱਗਰੀ ਦੀ ਸਿਫ਼ਾਰਿਸ਼ ਨੂੰ ਇਸਦੀਆਂ ਧਾਰਨਾਵਾਂ ਅਤੇ ਅਲਹਿਦਗੀਆਂ ਨੂੰ ਬਿਆਨ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ। ਦੋ ਹਵਾਲਿਆਂ ਦੀ ਤੁਲਨਾ ਕਰਦੇ ਸਮੇਂ, ਜਾਂਚ ਕਰੋ ਕਿ ਕੀ ਦੋਵਾਂ ਵਿੱਚ ਇੱਕੋ ਜਿਹੀ ਸੰਮਿਲਿਤ ਸਮੱਗਰੀ, ਕੂਲਿੰਗ ਸਕੋਪ, ਉੱਕਰੀ, ਸਤਹ ਫਿਨਿਸ਼, ਹੋਜ਼, ਫਿਟਿੰਗਸ, ਲਿਫਟਿੰਗ ਹਾਰਡਵੇਅਰ, ਟ੍ਰਾਇਲ ਵਰਕ ਅਤੇ ਵਾਧੂ ਵੀਅਰ ਪਾਰਟਸ ਸ਼ਾਮਲ ਹਨ।
ਫੈਕਟਰੀ ਟ੍ਰਾਇਲ: ਮੋਲਡ ਨੂੰ ਦੁਹਰਾਉਣ ਯੋਗ ਪ੍ਰਕਿਰਿਆ ਵਜੋਂ ਸਾਬਤ ਕਰੋ
ਇੱਕ ਪਹਿਲੀ ਸਵੀਕਾਰਯੋਗ ਬੋਤਲ ਸਾਬਤ ਕਰਦੀ ਹੈ ਕਿ ਸਿਸਟਮ ਇੱਕ ਵਾਰ ਹਿੱਸਾ ਬਣਾ ਸਕਦਾ ਹੈ. ਉਤਪਾਦਨ ਸਵੀਕ੍ਰਿਤੀ ਲਈ ਟਰੇਸਯੋਗ ਸਥਿਤੀਆਂ ਦੇ ਨਾਲ ਇੱਕ ਸਥਿਰ ਰਨ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ। ਨਿਮਨਲਿਖਤ ਵਰਕਫਲੋ ਇੱਕ ਸਿਫਾਰਿਸ਼ ਕੀਤਾ ਸਬੂਤ ਢਾਂਚਾ ਹੈ, ਇਹ ਦਾਅਵਾ ਨਹੀਂ ਕਿ ਹਰ ਕਿੰਗਗਲ ਪ੍ਰੋਜੈਕਟ ਪਹਿਲਾਂ ਹੀ ਇੱਕੋ ਪ੍ਰੋਟੋਕੋਲ ਦੀ ਵਰਤੋਂ ਕਰਦਾ ਹੈ।
- ਪਛਾਣ ਦੀ ਪੁਸ਼ਟੀ ਕਰੋ।ਰਿਕਾਰਡ ਮਸ਼ੀਨ, ਮੋਲਡ, ਇਨਸਰਟਸ, ਡਾਈ ਟੂਲਿੰਗ, ਮਟੀਰੀਅਲ ਗ੍ਰੇਡ/ਲਾਟ, ਕਲਰ ਜਾਂ ਰੀਗ੍ਰਾਈਂਡ ਕੰਡੀਸ਼ਨ ਅਤੇ ਰੈਸਿਪੀ ਰੀਵਿਜ਼ਨ।
- ਸਥਿਤੀਆਂ ਨੂੰ ਸਥਿਰ ਕਰੋ.ਪ੍ਰਕਿਰਿਆ ਦੇ ਸਹਿਮਤੀ ਵਾਲੀ ਸਥਿਤੀ 'ਤੇ ਪਹੁੰਚਣ ਤੋਂ ਬਾਅਦ ਅਸਲ ਤਾਪਮਾਨ, ਕੂਲਿੰਗ-ਪਾਣੀ ਦੀ ਸਪਲਾਈ/ਵਾਪਸੀ, ਝਟਕੇ ਦੀਆਂ ਸਥਿਤੀਆਂ ਅਤੇ ਚੱਕਰ ਦੇ ਪੜਾਵਾਂ ਨੂੰ ਰਿਕਾਰਡ ਕਰੋ।
- ਟੂਲ ਦੀ ਜਾਂਚ ਕਰੋ.ਵਿਭਾਜਨ-ਲਾਈਨ ਬੰਦ ਹੋਣ, ਅਲਾਈਨਮੈਂਟ, ਪਾਣੀ ਅਤੇ ਹਵਾ ਦੇ ਲੀਕ, ਵੈਂਟ ਦੀ ਸਥਿਤੀ, ਚੁਟਕੀ-ਬੰਦ ਸਤਹ ਅਤੇ ਸੁਰੱਖਿਅਤ ਅੰਦੋਲਨ ਦੀ ਜਾਂਚ ਕਰੋ।
- ਸਥਿਤੀ ਦੁਆਰਾ ਨਮੂਨਾ.ਤੋਲ, ਕੰਧ ਮਾਪ, ਟ੍ਰਿਮਿੰਗ ਅਤੇ ਫੰਕਸ਼ਨਲ ਟੈਸਟਿੰਗ ਦੁਆਰਾ ਕੈਵਿਟੀ, ਆਊਟਲੈਟ ਅਤੇ ਸਟੇਸ਼ਨ ਦੀ ਪਛਾਣ ਰੱਖੋ।
- ਮੁਕੰਮਲ ਹਾਲਤ ਨੂੰ ਮਾਪੋ.ਰੀਮਿੰਗ, ਪੰਚਿੰਗ, ਡਿਫਲੈਸ਼ਿੰਗ ਜਾਂ ਹੋਰ ਸ਼ਾਮਲ ਕੀਤੇ ਫਾਈਨਿੰਗ ਸਟੈਪਸ ਦੇ ਪ੍ਰਭਾਵਾਂ ਨੂੰ ਸ਼ਾਮਲ ਕਰੋ।
- ਸਾਰੇ ਨੁਕਸਾਨ ਨੂੰ ਰਿਕਾਰਡ ਕਰੋ।ਸਹਿਮਤ ਵਿੰਡੋ ਦੇ ਦੌਰਾਨ ਲੌਗ ਅਸਵੀਕਾਰ, ਸਟਾਪ, ਅਲਾਰਮ, ਦਸਤੀ ਸੁਧਾਰ ਅਤੇ ਡਾਊਨਸਟ੍ਰੀਮ ਰੁਕਾਵਟਾਂ।
- ਬੇਸਲਾਈਨ ਨੂੰ ਸੁਰੱਖਿਅਤ ਕਰੋ।ਡਰਾਇੰਗ ਸੰਸ਼ੋਧਨ, ਵਿਅੰਜਨ, ਫੋਟੋਆਂ, ਮਾਪ, ਗੇਜ ਅਤੇ ਓਪਨ ਸੁਧਾਰਾਤਮਕ ਕਾਰਵਾਈਆਂ ਨੂੰ ਇਕੱਠੇ ਮਨਜ਼ੂਰ ਕਰੋ।
ਵਿਅੰਜਨ ਬਦਲਣ ਤੋਂ ਪਹਿਲਾਂ ਪੈਟਰਨਾਂ ਦਾ ਨਿਦਾਨ ਕਰੋ
| ਦੇਖਿਆ ਪੈਟਰਨ | ਸੰਦ ਜ ਕਾਰਵਾਈ ਖੇਤਰ ਦਾ ਮੁਆਇਨਾ ਕਰਨ ਲਈ | ਸਬੂਤ ਇਕੱਠੇ ਕਰਨ ਲਈ |
|---|---|---|
| ਕਮਜ਼ੋਰ ਜਾਂ ਅਸੰਗਤ ਪੂਛ ਵੇਲਡ | ਪੈਰੀਸਨ ਸਥਿਤੀ, ਚੁਟਕੀ ਦਾ ਵੇਰਵਾ, ਮੋਲਡ ਬੰਦ ਕਰਨਾ, ਸਥਾਨਕ ਤਾਪਮਾਨ, ਫਲੈਸ਼ ਰਾਹਤ ਅਤੇ ਡਿਫਲੈਸ਼ਿੰਗ | ਸਥਿਤੀ-ਲੇਬਲ ਵਾਲੇ ਵੇਲਡ ਨਮੂਨੇ, ਕੁੱਲ ਪੁੰਜ, ਨਜ਼ਦੀਕੀ ਕ੍ਰਮ ਅਤੇ ਕਾਰਜਸ਼ੀਲ ਟੈਸਟ |
| ਖਰਾਬ ਟੈਕਸਟ ਜਾਂ ਅਧੂਰਾ ਵੇਰਵਾ | ਵੈਂਟਸ, ਫਸੇ-ਹਵਾ ਦੀ ਸਥਿਤੀ, ਕੈਵਿਟੀ ਦੀ ਸਥਿਤੀ, ਪੈਰੀਸਨ ਸੰਪਰਕ ਅਤੇ ਤਾਪਮਾਨ | ਨੁਕਸ ਦਾ ਨਕਸ਼ਾ, ਵੈਂਟ ਨਿਰੀਖਣ, ਅਸਲ ਪ੍ਰਕਿਰਿਆ ਦੀਆਂ ਸਥਿਤੀਆਂ ਅਤੇ ਕੈਵਿਟੀ ਫੋਟੋਆਂ |
| ਬਾਹਰ ਕੱਢਣ ਤੋਂ ਬਾਅਦ ਵਾਰਪੇਜ | ਕੰਧ ਦੀ ਵੰਡ, ਕੂਲਿੰਗ ਬੈਲੇਂਸ, ਇੰਜੈਕਸ਼ਨ ਟਾਈਮਿੰਗ, ਹੈਂਡਲਿੰਗ ਅਤੇ ਪੋਸਟ-ਕੂਲਿੰਗ | ਸਰਕਟ ਦੁਆਰਾ ਤਾਪਮਾਨ/ਪ੍ਰਵਾਹ, ਸਮਾਂਬੱਧ ਅਯਾਮੀ ਜਾਂਚਾਂ ਅਤੇ ਕੰਧ ਦਾ ਨਕਸ਼ਾ |
| ਇੱਕ ਪਾਸੇ ਫਲੈਸ਼ | ਅਲਾਈਨਮੈਂਟ, ਪਲੇਟਨ ਸਮਾਨਤਾ, ਵਿਭਾਜਨ ਸਤਹ, ਮੋਲਡ ਮਾਉਂਟਿੰਗ ਅਤੇ ਪੈਰੀਸਨ ਸੈਂਟਰਿੰਗ | ਸਥਿਤੀ ਦਾ ਇਤਿਹਾਸ, ਬੰਦ ਕਰਨ ਦੀ ਜਾਂਚ ਅਤੇ ਸੁਧਾਰ ਤੋਂ ਪਹਿਲਾਂ/ਬਾਅਦ ਦੇ ਹਿੱਸਿਆਂ ਨੂੰ ਦੁਹਰਾਓ |
| ਹੌਲੀ ਜਾਂ ਪਰਿਵਰਤਨਸ਼ੀਲ ਚੱਕਰ | ਕੂਲਿੰਗ ਸਰਕਟ ਪਾਬੰਦੀ, ਗਰਮ ਖੇਤਰ, ਹਿੱਸੇ ਦੀ ਮੋਟਾਈ, ਵੈਂਟਿੰਗ ਅਤੇ ਡਾਊਨਸਟ੍ਰੀਮ ਦੇਰੀ | ਸਾਈਕਲ-ਪੜਾਅ ਦੇ ਸਮੇਂ, ਸਪਲਾਈ/ਵਾਪਸੀ ਦੀਆਂ ਸਥਿਤੀਆਂ ਅਤੇ ਸਟਾਪ ਲੌਗ |
ਕਿੰਗਗਲ ਦੀ ਵਰਤੋਂ ਕਰੋHMI ਸਬੂਤ ਵਰਕਫਲੋਜਦੋਂ ਅਲਾਰਮ ਜਾਂ ਕ੍ਰਮ ਬਦਲਾਵ ਇੱਕ ਉੱਲੀ ਦੀ ਸਮੱਸਿਆ ਦੇ ਨਾਲ ਹੁੰਦਾ ਹੈ। ਵਿੱਚ ਪ੍ਰਵਾਨਿਤ ਨਿਰੀਖਣ ਪੁਆਇੰਟ ਲੈ ਕੇ ਜਾਓਰੋਕਥਾਮ ਸੰਭਾਲ ਯੋਜਨਾਭਾਗ ਦੀ ਗੁਣਵੱਤਾ ਦੇ ਵਹਿਣ ਦੀ ਉਡੀਕ ਕਰਨ ਦੀ ਬਜਾਏ.
ਬਲੋ ਮੋਲਡ RFQ ਅਤੇ ਡਿਜ਼ਾਈਨ-ਸਮੀਖਿਆ ਚੈੱਕਲਿਸਟ
- ਨਿਯੰਤਰਿਤ 2D/3D ਭਾਗ ਫਾਈਲ, ਸੰਸ਼ੋਧਨ, ਸਮਰੱਥਾ, ਅਧਿਕਤਮ ਮਾਪ ਅਤੇ ਉਦੇਸ਼ ਸਮੱਗਰੀ।
- ਬੰਦ ਅਤੇ ਗਰਦਨ-ਮੁਕੰਮਲ ਡਰਾਇੰਗ, ਕੈਪ ਨਮੂਨੇ, ਸੀਲਿੰਗ ਡੈਟਮ ਅਤੇ ਮੁਕੰਮਲ ਟ੍ਰਿਮ ਸਥਿਤੀ.
- ਸਟੀਕ ਰੈਜ਼ਿਨ ਗ੍ਰੇਡ, ਰੰਗ/ਐਡੀਟਿਵ, ਰੀਗ੍ਰਾਈਂਡ/ਪੀਸੀਆਰ ਯੋਜਨਾ ਅਤੇ ਸਮੱਗਰੀ-ਸਪਲਾਇਰ ਜਾਣਕਾਰੀ।
- ਪੂਰਾ ਭਾਰ, ਅਨੁਮਾਨਿਤ ਕੁੱਲ ਪੈਰੀਸਨ ਅਤੇ ਫਲੈਸ਼ ਰੂਟ।
- ਟੈਸਟ ਵਿਧੀਆਂ ਅਤੇ ਸਵੀਕ੍ਰਿਤੀ ਸੀਮਾਵਾਂ ਦੇ ਨਾਲ ਗੰਭੀਰ ਕੰਧ ਅਤੇ ਅਯਾਮੀ ਸਥਾਨ।
- ਲੀਕ, ਡ੍ਰੌਪ, ਟਾਪ-ਲੋਡ, ਟਾਰਕ, ਵਾਤਾਵਰਣ ਜਾਂ ਹੋਰ ਪ੍ਰੋਜੈਕਟ-ਵਿਸ਼ੇਸ਼ ਫੰਕਸ਼ਨਲ ਟੈਸਟ।
- ਮਸ਼ੀਨ ਮਾਡਲ, ਸਟੇਸ਼ਨ ਅਤੇ ਕੈਵਿਟੀ ਕਾਉਂਟ, ਡਾਈ-ਹੈੱਡ ਆਉਟਲੇਟ ਪਲਾਨ ਅਤੇ ਪੈਰੀਸਨ ਸੈਂਟਰ ਦੀ ਦੂਰੀ।
- ਪਲੇਟਨ/ਮਾਊਂਟਿੰਗ ਇੰਟਰਫੇਸ, ਮੋਲਡ ਲਿਫਾਫਾ, ਮੋਟਾਈ, ਓਪਨਿੰਗ, ਕਲੈਂਪ ਅਤੇ ਬਲੋ-ਪਿਨ ਵਿਵਸਥਾ।
- ਵਿਭਾਜਨ ਲਾਈਨ, ਚੂੰਢੀ-ਬੰਦ, ਫਲੈਸ਼ ਪਾਕੇਟ, ਗਰਦਨ ਸੰਮਿਲਿਤ, ਵੈਂਟਸ, ਕੂਲਿੰਗ ਸਰਕਟ ਅਤੇ ਸਤਹ ਫਿਨਿਸ਼।
- ਟੇਕ-ਆਊਟ, ਟ੍ਰਿਮਿੰਗ, ਲੀਕ ਟੈਸਟਿੰਗ, ਪਹੁੰਚਾਉਣ ਅਤੇ ਸਕ੍ਰੈਪ-ਹੈਂਡਲਿੰਗ ਇੰਟਰਫੇਸ।
- ਟੂਲ ਸਮੱਗਰੀ, ਦਰਜਾ ਦਰਜ ਕਰੋ, ਕਠੋਰਤਾ/ਇਲਾਜ ਜਿੱਥੇ ਢੁਕਵਾਂ ਹੋਵੇ, ਸਪੇਅਰਜ਼ ਅਤੇ ਮੁਰੰਮਤ ਦਾ ਤਰੀਕਾ।
- ਅਜ਼ਮਾਇਸ਼ ਸਮੱਗਰੀ ਦੀ ਮਾਤਰਾ, ਚੱਲਣ ਦੀ ਮਿਆਦ, ਨਮੂਨੇ, ਗੇਜ, ਡੇਟਾ ਰਿਕਾਰਡ ਅਤੇ ਸਵੀਕ੍ਰਿਤੀ ਜ਼ਿੰਮੇਵਾਰੀ।
- ਆਮ ਪ੍ਰਬੰਧ, ਲਿਫਟਿੰਗ ਪੁਆਇੰਟ, ਮੋਲਡ ਪੁੰਜ/ਗਰੈਵਿਟੀ ਦਾ ਕੇਂਦਰ ਅਤੇ ਪ੍ਰਵਾਨਿਤ ਤਬਦੀਲੀ ਪ੍ਰਕਿਰਿਆ।
- ਸਕੋਪ ਸੀਮਾ: ਮੋਲਡ, ਡਾਈ ਟੂਲਿੰਗ, ਫਿਟਿੰਗਜ਼, ਹੋਜ਼, ਡਰਾਇੰਗ, ਸਿਖਲਾਈ, ਪੈਕੇਜਿੰਗ ਅਤੇ ਖਰੀਦਦਾਰ ਦੁਆਰਾ ਸਪਲਾਈ ਕੀਤੀਆਂ ਚੀਜ਼ਾਂ।
ਫੈਕਟਰੀ ਸੇਵਾਵਾਂ ਲਈ, ਫਾਈਨਲ ਮੋਲਡ ਸਰਕਟਾਂ ਅਤੇ ਉਡਾਉਣ ਦੇ ਪ੍ਰਬੰਧ ਨੂੰ ਕਿੰਗਗਲਜ਼ ਨਾਲ ਕਨੈਕਟ ਕਰੋਉਪਯੋਗਤਾ ਅਤੇ ਖਾਕਾ ਯੋਜਨਾ ਗਾਈਡ. ਮਸ਼ੀਨ ਕਲਾਸ ਅਤੇ ਉਤਪਾਦਨ ਕ੍ਰਮ ਲਈ, ਦੀ ਵਰਤੋਂ ਕਰੋਲਗਾਤਾਰ ਐਕਸਟਰਿਊਸ਼ਨ ਬਲੋ ਮੋਲਡਿੰਗ ਗਾਈਡਅਤੇ ਪੁਸ਼ਟੀ ਕਰੋ ਕਿ ਕੀ ਅੰਤਮ ਹਿੱਸੇ ਲਈ ਇੱਕ ਸੰਚਤ ਪਲੇਟਫਾਰਮ ਦੀ ਲੋੜ ਹੈ।
ਅਕਸਰ ਪੁੱਛੇ ਜਾਂਦੇ ਸਵਾਲ
ਬਲੋ ਮੋਲਡ ਅਤੇ ਬਲੋ ਮੋਲਡਿੰਗ ਡਾਈ ਹੈਡ ਵਿੱਚ ਕੀ ਅੰਤਰ ਹੈ?
ਡਾਈ ਹੈੱਡ ਮੋਲਡਿੰਗ ਤੋਂ ਪਹਿਲਾਂ ਪਿਘਲੇ ਹੋਏ ਪੈਰੀਸਨ ਬਣਾਉਂਦਾ ਹੈ। ਬਲੋ ਮੋਲਡ ਉਸ ਪੈਰੀਸਨ ਦੇ ਆਲੇ-ਦੁਆਲੇ ਬੰਦ ਹੋ ਜਾਂਦਾ ਹੈ, ਇਸ ਨੂੰ ਸੀਲ ਕਰਦਾ ਹੈ, ਵਗਦੀ ਹਵਾ ਪ੍ਰਾਪਤ ਕਰਦਾ ਹੈ, ਹਿੱਸੇ ਨੂੰ ਠੰਡਾ ਕਰਦਾ ਹੈ ਅਤੇ ਇਸਦੇ ਬਾਹਰੀ ਆਕਾਰ ਨੂੰ ਪਰਿਭਾਸ਼ਤ ਕਰਦਾ ਹੈ। ਉਹ ਵੱਖਰੇ ਪਰ ਜੁੜੇ ਹੋਏ ਟੂਲਿੰਗ ਸਿਸਟਮ ਹਨ।
ਐਕਸਟਰਿਊਸ਼ਨ ਬਲੋ ਮੋਲਡ ਨੂੰ ਡਿਜ਼ਾਈਨ ਕਰਨ ਲਈ ਕਿਹੜੀ ਜਾਣਕਾਰੀ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ?
ਨਿਯੰਤਰਿਤ ਭਾਗ ਅਤੇ ਕਲੋਜ਼ਰ ਡਰਾਇੰਗ, ਰੈਜ਼ਿਨ ਗ੍ਰੇਡ, ਮੁਕੰਮਲ ਅਤੇ ਕੁੱਲ ਪੈਰੀਸਨ ਵਜ਼ਨ, ਨਾਜ਼ੁਕ ਕੰਧਾਂ ਅਤੇ ਮਾਪ, ਕਾਰਜਸ਼ੀਲ ਟੈਸਟ, ਆਉਟਪੁੱਟ ਟੀਚਾ, ਮਸ਼ੀਨ ਇੰਟਰਫੇਸ, ਕੈਵਿਟੀ ਪਲਾਨ, ਟ੍ਰਿਮਿੰਗ ਵਿਧੀ ਅਤੇ ਫੈਕਟਰੀ ਉਪਯੋਗਤਾਵਾਂ ਪ੍ਰਦਾਨ ਕਰੋ।
ਐਕਸਟਰਿਊਸ਼ਨ ਬਲੋ ਮੋਲਡਿੰਗ ਵਿੱਚ ਚੁਟਕੀ-ਆਫ ਡਿਜ਼ਾਈਨ ਮਹੱਤਵਪੂਰਨ ਕਿਉਂ ਹੈ?
ਪਿੰਚ-ਆਫ ਗਰਮ ਪੈਰੀਸਨ ਸਮੱਗਰੀ ਨੂੰ ਕੰਪਰੈੱਸ ਅਤੇ ਸੀਲ ਕਰਦਾ ਹੈ ਅਤੇ ਇਹ ਪਰਿਭਾਸ਼ਿਤ ਕਰਨ ਵਿੱਚ ਮਦਦ ਕਰਦਾ ਹੈ ਕਿ ਫਲੈਸ਼ ਕਿੱਥੇ ਵੱਖ ਹੁੰਦੀ ਹੈ। ਇਸਦੀ ਜਿਓਮੈਟਰੀ ਸਮੱਗਰੀ, ਪੈਰੀਸਨ ਮੋਟਾਈ, ਮੋਲਡ ਕਲੋਜ਼ਿੰਗ, ਤਾਪਮਾਨ, ਫਲੈਸ਼ ਰਿਲੀਫ ਅਤੇ ਡਿਫਲੈਸ਼ਿੰਗ ਨਾਲ ਪਰਸਪਰ ਪ੍ਰਭਾਵ ਪਾਉਂਦੀ ਹੈ, ਇਸਲਈ ਇਸਨੂੰ ਅਸਲ ਪ੍ਰੋਜੈਕਟ 'ਤੇ ਪ੍ਰਮਾਣਿਤ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ।
ਐਕਸਟਰਿਊਸ਼ਨ ਬਲੋ ਮੋਲਡ ਨੂੰ ਵੈਂਟਸ ਦੀ ਲੋੜ ਕਿਉਂ ਹੁੰਦੀ ਹੈ?
ਹਵਾ ਫੈਲਣ ਵਾਲੇ ਪੈਰੀਸਨ ਅਤੇ ਕੈਵਿਟੀ ਦੇ ਵਿਚਕਾਰ ਫਸ ਸਕਦੀ ਹੈ। ਵੈਂਟਸ ਇਸ ਨੂੰ ਬਚਣ ਦਾ ਰਸਤਾ ਦਿੰਦੇ ਹਨ ਤਾਂ ਕਿ ਪੈਰੀਸਨ ਉੱਲੀ ਦੀ ਸਤਹ ਨਾਲ ਸੰਪਰਕ ਕਰ ਸਕੇ ਅਤੇ ਇੱਛਤ ਆਕਾਰ ਅਤੇ ਵੇਰਵੇ ਨੂੰ ਦੁਬਾਰਾ ਤਿਆਰ ਕਰ ਸਕੇ।
ਕੂਲਿੰਗ ਚੈਨਲ ਬਲੋ ਮੋਲਡਿੰਗ ਚੱਕਰ ਦੇ ਸਮੇਂ ਨੂੰ ਕਿਵੇਂ ਪ੍ਰਭਾਵਿਤ ਕਰਦੇ ਹਨ?
ਕੂਲਿੰਗ ਸਰਕਟ ਉਦੋਂ ਤੱਕ ਗਰਮੀ ਨੂੰ ਹਟਾ ਦਿੰਦੇ ਹਨ ਜਦੋਂ ਤੱਕ ਕਿ ਹਿੱਸਾ ਅਸਵੀਕਾਰਨਯੋਗ ਵਿਗਾੜ ਤੋਂ ਬਿਨਾਂ ਜਾਰੀ ਨਹੀਂ ਕੀਤਾ ਜਾ ਸਕਦਾ। ਸਭ ਤੋਂ ਹੌਲੀ ਗਰਮ ਖੇਤਰ ਚੱਕਰ ਨੂੰ ਸੀਮਤ ਕਰ ਸਕਦਾ ਹੈ, ਇਸਲਈ ਸਰਕਟ ਲੇਆਉਟ, ਵਹਾਅ, ਤਾਪਮਾਨ, ਉੱਲੀ ਸਮੱਗਰੀ ਅਤੇ ਕੰਧ ਦੀ ਵੰਡ ਦਾ ਮੁਲਾਂਕਣ ਕਰਨਾ ਲਾਜ਼ਮੀ ਹੈ।
ਕੀ ਇੱਕ ਮੌਜੂਦਾ ਬਲੋ ਮੋਲਡ ਇੱਕ ਵੱਖਰੀ ਮਸ਼ੀਨ ਨੂੰ ਫਿੱਟ ਕਰ ਸਕਦਾ ਹੈ?
ਸੰਭਵ ਤੌਰ 'ਤੇ, ਪਰ ਇਹ ਨਾ ਮੰਨੋ. ਮੋਲਡ ਦੀ ਚੌੜਾਈ, ਉਚਾਈ, ਮੋਟਾਈ, ਪੁੰਜ, ਮਾਉਂਟਿੰਗ, ਓਪਨਿੰਗ, ਕਲੈਂਪ, ਬਲੋ-ਪਿਨ ਸਥਿਤੀ, ਉਪਯੋਗਤਾਵਾਂ, ਟੇਕ-ਆਊਟ ਮਾਰਗ, ਡਾਈ-ਹੈੱਡ ਅਲਾਈਨਮੈਂਟ ਅਤੇ ਪ੍ਰਾਪਤ ਕਰਨ ਵਾਲੀ ਮਸ਼ੀਨ ਦੇ ਵਿਰੁੱਧ ਨਿਯੰਤਰਣ ਦੀ ਜਾਂਚ ਕਰੋ।
ਕੀ ਮੈਨੂੰ ਅਲਮੀਨੀਅਮ ਜਾਂ ਸਟੀਲ ਬਲੋ ਮੋਲਡ ਚੁਣਨਾ ਚਾਹੀਦਾ ਹੈ?
ਚੋਣ ਥਰਮਲ ਪ੍ਰਦਰਸ਼ਨ, ਉਤਪਾਦਨ ਡਿਊਟੀ, ਰਾਲ, ਸਤਹ ਅਤੇ ਪਹਿਨਣ ਦੀਆਂ ਜ਼ਰੂਰਤਾਂ, ਸੰਮਿਲਿਤ ਰਣਨੀਤੀ, ਮੁਰੰਮਤ ਸਮਰੱਥਾ, ਲੀਡ ਟਾਈਮ ਅਤੇ ਲਾਗਤ 'ਤੇ ਨਿਰਭਰ ਕਰਦੀ ਹੈ। ਇਕੱਲੇ ਧਾਤ ਦੇ ਨਾਮ ਤੋਂ ਚੁਣਨ ਦੀ ਬਜਾਏ ਸਹੀ ਗ੍ਰੇਡ ਅਤੇ ਡਿਜ਼ਾਈਨ ਧਾਰਨਾਵਾਂ ਲਈ ਪੁੱਛੋ।