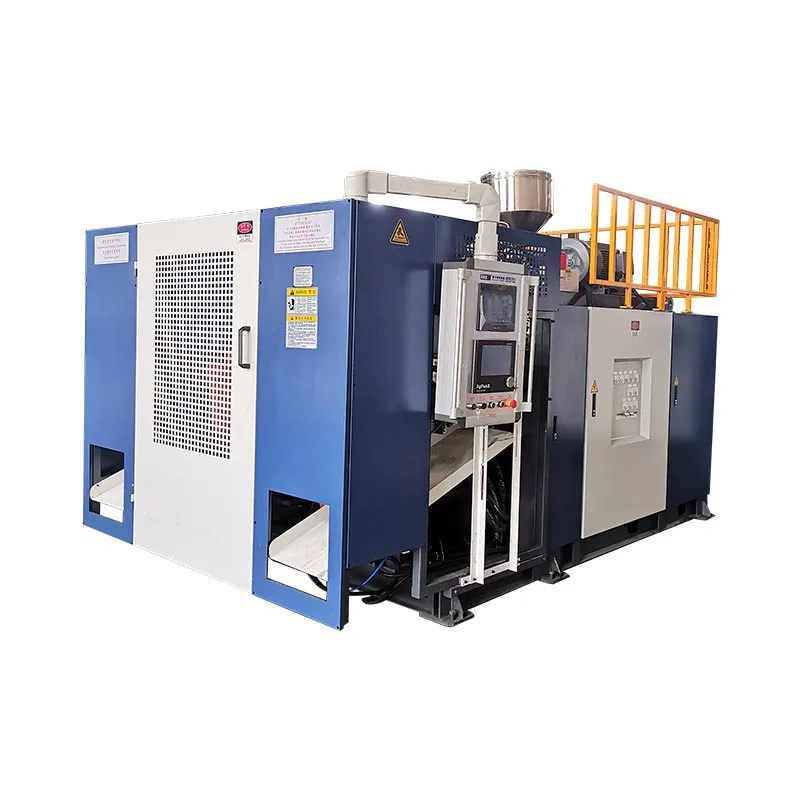
ਇੱਕ ਦੂਸਰਾ ਸਟੇਸ਼ਨ ਬਦਲਦਾ ਹੈ ਕਿ ਕਿਵੇਂ ਮਸ਼ੀਨ ਐਕਸਟਰਿਊਸ਼ਨ, ਕੂਲਿੰਗ ਅਤੇ ਮੋਲਡ-ਹੈਂਡਲਿੰਗ ਸਮੇਂ ਦੀ ਵਰਤੋਂ ਕਰਦੀ ਹੈ। ਇਹ ਸਵੈਚਲਿਤ ਤੌਰ 'ਤੇ ਵੇਚਣਯੋਗ ਆਉਟਪੁੱਟ ਨੂੰ ਦੁੱਗਣਾ ਨਹੀਂ ਕਰਦਾ, ਪ੍ਰਤੀ ਬੋਤਲ ਘੱਟ ਊਰਜਾ ਜਾਂ ਵੱਡਾ ਉਤਪਾਦ ਨਹੀਂ ਬਣਾਉਂਦਾ। ਤਿੰਨ ਪੇਅਰਡ ਕਿੰਗਗਲ ਮਸ਼ੀਨ ਦੇ ਆਕਾਰ ਦਿਖਾਉਂਦੇ ਹਨ ਕਿ ਅਸਲ ਅੰਤਰ ਕਿੱਥੇ ਦਿਖਾਈ ਦਿੰਦੇ ਹਨ।

ਅਸਲੀਸਿੰਗਲ ਬਨਾਮ ਡਬਲ ਸਟੇਸ਼ਨ ਬਲੋ ਮੋਲਡਿੰਗ ਮਸ਼ੀਨਇਸਲਈ ਤੁਲਨਾ ਇੱਕ ਸੰਪੂਰਨ-ਸੈੱਲ ਅਧਿਐਨ ਹੈ, ਨਾ ਕਿ ਕੈਰੇਜ ਗਿਣਤੀ। ਫੈਸਲੇ ਨੂੰ ਬੋਤਲ, ਉਤਪਾਦਨ ਅਨੁਸੂਚੀ, ਕੁੱਲ ਪਿਘਲਣ ਦੀ ਮੰਗ, ਦੋ-ਸਟੇਸ਼ਨ ਕ੍ਰਮ ਅਤੇ ਸਵੀਕਾਰ ਕੀਤੇ ਹਿੱਸੇ ਦੀ ਲੋੜ ਨੂੰ ਜੋੜਨਾ ਚਾਹੀਦਾ ਹੈ।
ਇੱਕ ਸਟੇਸ਼ਨ ਅਤੇ ਦੋ ਵਿਚਕਾਰ ਕੀ ਬਦਲਦਾ ਹੈ?
ਇੱਕ ਸਿੰਗਲ-ਸਟੇਸ਼ਨ ਲਗਾਤਾਰ ਐਕਸਟਰਿਊਸ਼ਨ ਬਲੋ ਮੋਲਡਿੰਗ ਮਸ਼ੀਨ ਵਿੱਚ, ਇੱਕ ਮੋਲਡ-ਐਂਡ-ਕੈਂਪ ਪੋਜੀਸ਼ਨ ਪੈਰੀਸਨ ਨੂੰ ਕੈਪਚਰ ਕਰਦੀ ਹੈ, ਹਿੱਸੇ ਨੂੰ ਬਣਾਉਂਦੀ ਹੈ, ਇਸਨੂੰ ਠੰਡਾ ਕਰਦੀ ਹੈ ਅਤੇ ਇਸਨੂੰ ਛੱਡਦੀ ਹੈ। ਅਗਲੀ ਮੋਲਡਿੰਗ ਇਵੈਂਟ ਉਸ ਸਟੇਸ਼ਨ ਦੇ ਕ੍ਰਮ ਦੇ ਦੁਆਲੇ ਫਿੱਟ ਹੋਣੀ ਚਾਹੀਦੀ ਹੈ।
ਇੱਕ ਡਬਲ-ਸਟੇਸ਼ਨ—ਜਾਂ ਟਵਿਨ-ਸਟੇਸ਼ਨ—ਐਕਸਟ੍ਰੂਜ਼ਨ ਬਲੋ ਮੋਲਡਿੰਗ ਮਸ਼ੀਨ ਇੱਕ ਸ਼ੇਅਰਡ ਐਕਸਟਰਿਊਸ਼ਨ ਸਿਸਟਮ ਦੇ ਆਲੇ-ਦੁਆਲੇ ਦੋ ਮੋਲਡ ਸਥਿਤੀਆਂ ਨੂੰ ਬਦਲਦੀ ਹੈ। ਇੱਕ ਸਟੇਸ਼ਨ ਇੱਕ ਉਡਾਉਣ, ਕੂਲਿੰਗ ਜਾਂ ਅੰਸ਼ਕ-ਹਟਾਉਣ ਦੇ ਪੜਾਅ ਵਿੱਚ ਹੋ ਸਕਦਾ ਹੈ ਜਦੋਂ ਕਿ ਦੂਜਾ ਅਗਲੇ ਪੈਰੀਸਨ ਨੂੰ ਕੈਪਚਰ ਕਰਨ ਦੀ ਤਿਆਰੀ ਕਰਦਾ ਹੈ। ਇਹੀ ਕਾਰਨ ਹੈ ਕਿ ਕੁਝ ਬਾਜ਼ਾਰਾਂ ਵਿੱਚ ਡਬਲ-ਸਟੇਸ਼ਨ ਉਪਕਰਣਾਂ ਨੂੰ ਇੱਕ ਡਬਲ-ਸਾਈਡ ਜਾਂ ਸ਼ਟਲ ਬਲੋ ਮੋਲਡਿੰਗ ਮਸ਼ੀਨ ਵਜੋਂ ਵੀ ਦਰਸਾਇਆ ਗਿਆ ਹੈ।
ਇਹ ਸਰਲ ਕ੍ਰਮ ਮੌਕੇ ਦੀ ਵਿਆਖਿਆ ਕਰਦਾ ਹੈ, ਅੰਤਿਮ ਉਤਪਾਦਨ ਦਰ ਦੀ ਨਹੀਂ। ਸਟੇਸ਼ਨ ਯਾਤਰਾ, ਪੈਰੀਸਨ ਗਠਨ, ਮੋਲਡ ਕਲੋਜ਼, ਬਲੋਇੰਗ, ਐਗਜ਼ੌਸਟ, ਕੂਲਿੰਗ, ਇੰਜੈਕਸ਼ਨ, ਟ੍ਰਿਮਿੰਗ ਅਤੇ ਡਾਊਨਸਟ੍ਰੀਮ ਟ੍ਰਾਂਸਫਰ ਨੂੰ ਅਜੇ ਵੀ ਇਕੱਠੇ ਫਿੱਟ ਕਰਨਾ ਹੈ। ਸੁਤੰਤਰ ਸ਼ਟਲ-ਮਸ਼ੀਨ ਸਾਹਿਤ ਸਿੰਗਲ- ਅਤੇ ਮਲਟੀ-ਪੈਰੀਸਨ ਡਾਈ ਹੈੱਡਾਂ ਤੋਂ ਵੱਖਰੇ ਤੌਰ 'ਤੇ ਸਿੰਗਲ- ਅਤੇ ਡਬਲ-ਸਾਈਡ ਸੰਰਚਨਾਵਾਂ ਨੂੰ ਵੀ ਸੂਚੀਬੱਧ ਕਰਦਾ ਹੈ, ਇਸ ਗੱਲ ਨੂੰ ਮਜ਼ਬੂਤ ਕਰਦਾ ਹੈ ਕਿ ਇਹ ਵੱਖ-ਵੱਖ ਉਪਕਰਣ ਵਿਕਲਪ ਹਨ।
ਸਟੇਸ਼ਨ ਕਾਉਂਟ, ਹੈੱਡ ਕਾਉਂਟ, ਕੈਵਿਟੀ ਕਾਉਂਟ ਅਤੇ ਲੇਅਰ ਕਾਉਂਟ ਨੂੰ ਉਲਝਾਓ ਨਾ
ਬਹੁਤ ਸਾਰੀਆਂ ਹਵਾਲਾ ਗਲਤੀਆਂ ਸ਼ੁਰੂ ਹੁੰਦੀਆਂ ਹਨ ਕਿਉਂਕਿ "ਡਬਲ" ਦੀ ਵਰਤੋਂ ਇਹ ਕਹੇ ਬਿਨਾਂ ਕੀਤੀ ਜਾਂਦੀ ਹੈ ਕਿ ਕੀ ਦੁੱਗਣਾ ਹੈ। ਇੱਕ ਡਬਲ-ਸਟੇਸ਼ਨ ਮਸ਼ੀਨ ਜ਼ਰੂਰੀ ਤੌਰ 'ਤੇ ਇੱਕ ਡਬਲ-ਹੈੱਡ ਮਸ਼ੀਨ, ਦੋ-ਕੈਵਿਟੀ ਮੋਲਡ ਜਾਂ ਦੋ-ਲੇਅਰ ਲਾਈਨ ਨਹੀਂ ਹੈ।
| ਮਿਆਦ | ਇਹ ਕੀ ਗਿਣਦਾ ਹੈ | ਇਹ ਕੀ ਬਦਲਦਾ ਹੈ | ਸਪਲਾਇਰ ਲਈ ਸਵਾਲ |
|---|---|---|---|
| ਸਿੰਗਲ ਜਾਂ ਡਬਲ ਸਟੇਸ਼ਨ | ਮੋਲਡ-ਅਤੇ-ਕਲੈਂਪ ਸਥਿਤੀਆਂ ਜੋ ਕ੍ਰਮ ਵਿੱਚ ਕੰਮ ਕਰਦੀਆਂ ਹਨ | ਮਸ਼ੀਨ ਕ੍ਰਮ, ਮੋਲਡ-ਸੈੱਟ ਲੋੜ, ਆਉਟਪੁੱਟ ਸੰਭਾਵੀ, ਫੁੱਟਪ੍ਰਿੰਟ ਅਤੇ ਹੈਂਡਲਿੰਗ | ਇਸ ਮਸ਼ੀਨ 'ਤੇ ਕਿੰਨੇ ਸੰਪੂਰਨ ਮੋਲਡ ਸਟੇਸ਼ਨ ਬਦਲਦੇ ਹਨ? |
| ਸਿੰਗਲ ਜਾਂ ਮਲਟੀ-ਸਿਰ ਡਾਈ | ਇੱਕ ਮੋਲਡਿੰਗ ਇਵੈਂਟ ਵਿੱਚ ਪੈਰੀਸਨ ਕੱਢਿਆ ਗਿਆ | ਇੱਕ ਵਾਰ ਵਿੱਚ ਕਿੰਨੀਆਂ ਮੋਲਡ ਕੈਵਿਟੀਜ਼ ਨੂੰ ਖੁਆਇਆ ਜਾ ਸਕਦਾ ਹੈ ਅਤੇ ਲੋੜੀਂਦੀ ਆਊਟਲੈੱਟ ਪਿੱਚ | ਕਿੰਨੇ ਆਊਟਲੇਟ ਸ਼ਾਮਲ ਹਨ, ਅਤੇ ਉਹਨਾਂ ਦੀ ਕੇਂਦਰ ਦੀ ਦੂਰੀ ਕੀ ਹੈ? |
| ਸਿੰਗਲ ਜਾਂ ਮਲਟੀ-ਕੈਵਿਟੀ ਮੋਲਡ | ਇੱਕ ਉੱਲੀ ਵਿੱਚ ਬੰਦ ਹਿੱਸੇ ਦਾ ਗਠਨ | ਹਿੱਸੇ ਪ੍ਰਤੀ ਮੋਲਡਿੰਗ ਘਟਨਾ, ਉੱਲੀ ਦਾ ਆਕਾਰ, ਕੂਲਿੰਗ ਸੰਤੁਲਨ ਅਤੇ ਟ੍ਰਿਮਿੰਗ | ਇੱਕ ਮੋਲਡ ਇਵੈਂਟ ਦੇ ਕਿੰਨੇ ਵਿਕਰੀਯੋਗ ਹਿੱਸੇ ਪੈਦਾ ਕਰਨੇ ਚਾਹੀਦੇ ਹਨ? |
| ਸਿੰਗਲ ਜਾਂ ਮਲਟੀਲੇਅਰ | ਭਾਗ ਦੀ ਕੰਧ ਵਿੱਚ ਸਮੱਗਰੀ ਲੇਅਰ | ਐਕਸਟਰੂਡਰ, ਡਾਈ-ਹੈੱਡ ਆਰਕੀਟੈਕਚਰ, ਮਟੀਰੀਅਲ ਹੈਂਡਲਿੰਗ ਅਤੇ ਪ੍ਰਕਿਰਿਆ ਨਿਯੰਤਰਣ | ਹਵਾਲੇ ਵਿੱਚ ਕਿਹੜੀਆਂ ਸਮੱਗਰੀਆਂ ਅਤੇ ਪਰਤ ਬਣਤਰ ਸ਼ਾਮਲ ਹਨ? |
ਦR&B ਨਿਰੰਤਰ ਐਕਸਟਰਿਊਸ਼ਨ ਸ਼ਟਲ ਡਾਟਾ ਸ਼ੀਟ, ਉਦਾਹਰਨ ਲਈ, ਇੱਕ- ਜਾਂ ਦੋ-ਸਟੇਸ਼ਨ ਕਲੈਂਪ ਸੰਰਚਨਾਵਾਂ ਤੋਂ ਵੱਖਰੇ ਤੌਰ 'ਤੇ ਸਿੰਗਲ- ਅਤੇ ਮਲਟੀ-ਪੈਰੀਸਨ ਡਾਈ ਹੈੱਡਾਂ ਦੀ ਸੂਚੀ ਬਣਾਉਂਦਾ ਹੈ। ਮਲਟੀ-ਪੈਰਿਜ਼ਨ ਟੂਲਿੰਗ ਇੱਕ ਆਉਟਪੁੱਟ ਲੀਵਰ ਹੈ; ਇੱਕ ਦੂਜਾ ਮੋਲਡ ਸਟੇਸ਼ਨ ਇੱਕ ਹੋਰ ਹੈ। ਇੱਕ ਪ੍ਰਸਤਾਵ ਜਾਂ ਤਾਂ ਲੀਵਰ ਦੀ ਵਰਤੋਂ ਕਰ ਸਕਦਾ ਹੈ ਜਾਂ ਦੋਵਾਂ ਨੂੰ ਜੋੜ ਸਕਦਾ ਹੈ, ਇਸਲਈ ਹਵਾਲਾ ਹਰੇਕ ਨੂੰ ਵੱਖਰੇ ਤੌਰ 'ਤੇ ਪਛਾਣਨਾ ਚਾਹੀਦਾ ਹੈ।
ਸ਼ਬਦਾਵਲੀ ਵੀ ਖੇਤਰ ਅਨੁਸਾਰ ਬਦਲਦੀ ਹੈ। ਖਰੀਦਦਾਰ ਏ ਦੀ ਖੋਜ ਕਰ ਸਕਦੇ ਹਨਡਬਲ ਸਟੇਸ਼ਨ ਬਲੋ ਮੋਲਡਿੰਗ ਮਸ਼ੀਨ, ਟਵਿਨ ਸਟੇਸ਼ਨ ਬਲੋ ਮੋਲਡਿੰਗ ਮਸ਼ੀਨ, ਦੋ-ਸਟੇਸ਼ਨ ਬੋਤਲ ਉਡਾਉਣ ਵਾਲੀ ਮਸ਼ੀਨਜਾਂਡਬਲ-ਸਾਈਡ ਸ਼ਟਲ ਬਲੋ ਮੋਲਰ. ਸਿਰਫ਼ ਨਾਮ ਦੁਆਰਾ ਚੁਣਨ ਦੀ ਬਜਾਏ ਭੌਤਿਕ ਕ੍ਰਮ ਦੀ ਪੁਸ਼ਟੀ ਕਰੋ।
ਅਸਲ ਤੁਲਨਾ: ਤਿੰਨ ਪੇਅਰਡ ਕਿੰਗਗਲ ਮਸ਼ੀਨ ਦੇ ਆਕਾਰ
ਨਿਮਨਲਿਖਤ ਵਿਸ਼ਲੇਸ਼ਣ ਛੇ ਮੌਜੂਦਾ ਕਿੰਗਗਲ ਉਤਪਾਦ ਪੰਨਿਆਂ 'ਤੇ ਪ੍ਰਕਾਸ਼ਿਤ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਦੀ ਵਰਤੋਂ ਕਰਦਾ ਹੈ। ਹਰੇਕ ਜੋੜੇ ਵਿੱਚ ਇੱਕੋ ਜਿਹੀ ਨਾਮਾਤਰ ਵੱਧ ਤੋਂ ਵੱਧ ਕੰਟੇਨਰ ਸਮਰੱਥਾ ਹੁੰਦੀ ਹੈ, ਜੋ ਸਟੇਸ਼ਨ ਦੇ ਫਰਕ ਨੂੰ ਦੇਖਣਾ ਆਸਾਨ ਬਣਾਉਂਦਾ ਹੈ। ਅੰਕੜੇ ਕੈਟਾਲਾਗ ਹਵਾਲੇ ਹਨ, ਹਰ ਬੋਤਲ, ਰਾਲ, ਡਾਈ ਹੈੱਡ ਜਾਂ ਵਿਕਲਪ ਪੈਕੇਜ ਲਈ ਉਤਪਾਦਨ ਦੀ ਗਰੰਟੀ ਨਹੀਂ ਹੈ।
| ਸਮਰੱਥਾ ਅਤੇ ਮਾਡਲ | ਸਟੇਸ਼ਨ | ਪ੍ਰਕਾਸ਼ਿਤ ਆਉਟਪੁੱਟ ਲੇਬਲ | HDPE ਪਿਘਲਣ ਦੀ ਸਮਰੱਥਾ | ਮਸ਼ੀਨ ਦੇ ਮਾਪ (L×W×H) | ਸਧਾਰਨ L×W ਲਿਫ਼ਾਫ਼ਾ* | ਭਾਰ | ਕਲੈਂਪਿੰਗ ਫੋਰਸ |
|---|---|---|---|---|---|---|---|
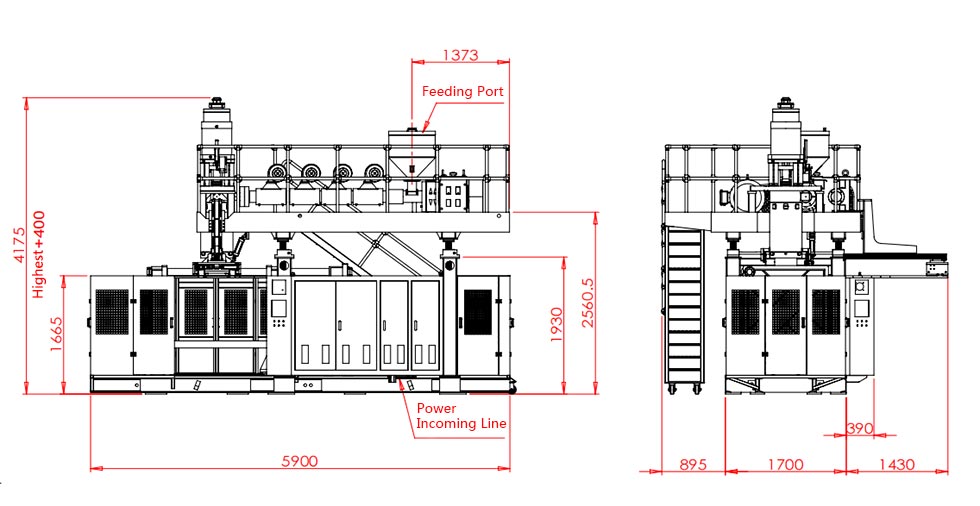
| 2 ਐੱਲKGB2L | ਸਿੰਗਲ | 600 pcs/h ਖੁਸ਼ਕ ਚੱਕਰ | 30 ਕਿਲੋਗ੍ਰਾਮ/ਘੰਟਾ | 3.1 × 1.7 × 2.5 ਮੀ | 5.3 m² | 2.5 ਟੀ | 40 kN |
| 2 ਐੱਲKGB2D | ਡਬਲ | 600 × 2 pcs/h ਸੁੱਕਾ ਚੱਕਰ | 55 ਕਿਲੋਗ੍ਰਾਮ/ਘੰਟਾ | 3.1 × 2.2 × 2.5 ਮੀ | 6.8 m² | 4.5 ਟੀ | 40 kN |
| 5 ਐੱਲKGB5L | ਸਿੰਗਲ | 500 pcs/h ਖੁਸ਼ਕ ਚੱਕਰ | 55 ਕਿਲੋਗ੍ਰਾਮ/ਘੰਟਾ | 3.1 × 2.2 × 2.5 ਮੀ | 6.8 m² | 3.0 ਟੀ | 65 kN |
| 5 ਐੱਲKGB5D | ਡਬਲ | 500 × 2 pcs/h ਸੁੱਕਾ ਚੱਕਰ | 80 ਕਿਲੋਗ੍ਰਾਮ/ਘੰਟਾ | 3.2 × 2.2 × 2.5 ਮੀ | 7.0 m² | 5.2 ਟੀ | 65 kN |
| 15 ਐੱਲKGB15L | ਸਿੰਗਲ | 450 pcs/h ਸੁੱਕਾ ਚੱਕਰ | 100 kg/h | 4.5 × 2.2 × 2.8 ਮੀ | 9.9 m² | 7.5 ਟੀ | 165 kN |
| 15 ਐੱਲKGB15D | ਡਬਲ | 450 × 2 pcs/h ਸੁੱਕਾ ਚੱਕਰ | 120 kg/h | 4.8 × 2.9 × 2.8 ਮੀ | 13.9 m² | 12.5 ਟੀ | 165 kN |

ਜੋੜਾਬੱਧ ਡੇਟਾ ਕੀ ਪ੍ਰਗਟ ਕਰਦਾ ਹੈ
1. ਸਟੇਸ਼ਨ ਦੀ ਗਿਣਤੀ ਵੱਧ ਤੋਂ ਵੱਧ ਹਿੱਸੇ ਦੇ ਆਕਾਰ ਨੂੰ ਪਰਿਭਾਸ਼ਿਤ ਨਹੀਂ ਕਰਦੀ ਹੈ
ਹਰੇਕ ਕਿੰਗਗਲ ਜੋੜੇ ਦੇ ਅੰਦਰ, ਨਾਮਾਤਰ ਕੰਟੇਨਰ ਸਮਰੱਥਾ ਅਤੇ ਪ੍ਰਕਾਸ਼ਿਤ ਕਲੈਂਪਿੰਗ ਫੋਰਸ ਇੱਕੋ ਜਿਹੀ ਰਹਿੰਦੀ ਹੈ: 2L ਅਤੇ 40 kN, 5L ਅਤੇ 65 kN, ਜਾਂ 15L ਅਤੇ 165 kN। ਦੂਜਾ ਸਟੇਸ਼ਨ ਉਤਪਾਦਨ ਕ੍ਰਮ ਨੂੰ ਬਦਲਦਾ ਹੈ; ਇਹ 5L ਪਲੇਟਫਾਰਮ ਨੂੰ 15L ਪਲੇਟਫਾਰਮ ਵਿੱਚ ਨਹੀਂ ਬਦਲਦਾ ਹੈ।
ਮਸ਼ੀਨ ਦੀ ਚੋਣ ਦੌਰਾਨ ਇਹ ਅੰਤਰ ਮਾਇਨੇ ਰੱਖਦਾ ਹੈ। ਪਾਰਟ ਵਾਲੀਅਮ, ਅਨੁਮਾਨਿਤ ਖੇਤਰ, ਉੱਲੀ ਦੇ ਮਾਪ ਅਤੇ ਲੋੜੀਂਦੇ ਕਲੈਂਪ ਨੂੰ ਅਜੇ ਵੀ ਪਲੇਟਫਾਰਮ ਵਿੱਚ ਫਿੱਟ ਕਰਨਾ ਹੈ। ਕਿੰਗਲੇ ਦਾਬਲੋ ਮੋਲਡਿੰਗ ਮਸ਼ੀਨ ਚੋਣ ਗਾਈਡਸਟੇਸ਼ਨ ਗਿਣਤੀ ਚੁਣਨ ਤੋਂ ਪਹਿਲਾਂ ਕੰਟੇਨਰ ਤੋਂ ਸ਼ੁਰੂ ਹੁੰਦਾ ਹੈ।
2. ਡਬਲ-ਸਟੇਸ਼ਨ ਜੋੜੇ ਪਿਘਲਣ ਦੀ ਸਮਰੱਥਾ ਨੂੰ ਜੋੜਦੇ ਹਨ, ਪਰ ਇੱਕ ਨਿਸ਼ਚਿਤ ਅਨੁਪਾਤ ਦੁਆਰਾ ਨਹੀਂ
ਪ੍ਰਕਾਸ਼ਿਤ HDPE ਪਿਘਲਣ ਦੀ ਸਮਰੱਥਾ 2L ਜੋੜਾ ਵਿੱਚ 30 ਤੋਂ 55 kg/h, 5L ਜੋੜਾ ਵਿੱਚ 55 ਤੋਂ 80 kg/h, ਅਤੇ 15L ਜੋੜਾ ਵਿੱਚ 100 ਤੋਂ 120 kg/h ਤੱਕ ਵਧਦੀ ਹੈ। ਇਹ ਵਾਧੇ ਇੱਕੋ ਜਿਹੇ ਨਹੀਂ ਹਨ ਅਤੇ ਇਹਨਾਂ ਨੂੰ ਇੱਕ ਯੂਨੀਵਰਸਲ "ਡਬਲ ਸਟੇਸ਼ਨ ਗੁਣਕ" ਵਿੱਚ ਤਬਦੀਲ ਨਹੀਂ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ।
ਇਹ ਡੇਟਾ ਵਿੱਚ ਸਭ ਤੋਂ ਮਹੱਤਵਪੂਰਨ ਸਮਰੱਥਾ ਸਬਕ ਹੈ। ਦੋ ਸਟੇਸ਼ਨ ਹੋਰ ਮੋਲਡਿੰਗ ਮੌਕੇ ਪੈਦਾ ਕਰ ਸਕਦੇ ਹਨ, ਪਰ ਐਕਸਟਰੂਡਰ ਨੂੰ ਅਜੇ ਵੀ ਕੁੱਲ ਪੈਰੀਸਨ ਪੁੰਜ ਦੀ ਸਪਲਾਈ ਕਰਨੀ ਪੈਂਦੀ ਹੈ। ਇੱਕ ਭਾਰੀ ਬੋਤਲ, ਵਧੇਰੇ ਫਲੈਸ਼, ਵਧੇਰੇ ਡਾਈ ਆਊਟਲੇਟ ਜਾਂ ਛੋਟਾ ਇਵੈਂਟ ਅੰਤਰਾਲ ਪਿਘਲਣ ਦੀ ਮੰਗ ਨੂੰ ਵਧਾਉਂਦਾ ਹੈ। ਜਦੋਂ ਐਕਸਟਰਿਊਸ਼ਨ ਰੁਕਾਵਟ ਬਣ ਜਾਂਦੀ ਹੈ, ਸਟੇਸ਼ਨ ਦੀ ਉਪਲਬਧਤਾ ਨੂੰ ਜੋੜਨਾ ਇਸ ਨੂੰ ਹੱਲ ਨਹੀਂ ਕਰ ਸਕਦਾ।
3. ਭਾਰ ਅਤੇ ਇੰਸਟਾਲੇਸ਼ਨ ਲਿਫਾਫੇ ਆਕਾਰ ਦੁਆਰਾ ਵੱਖਰੇ ਤੌਰ 'ਤੇ ਵਧਦੇ ਹਨ
ਸਿੰਗਲ ਤੋਂ ਡਬਲ ਮਾਡਲ ਵੱਲ ਜਾਣ ਨਾਲ ਪ੍ਰਕਾਸ਼ਿਤ ਮਸ਼ੀਨ ਦਾ ਭਾਰ 2L 'ਤੇ 2.5 ਤੋਂ 4.5 ਟਨ, 5L 'ਤੇ 3.0 ਤੋਂ 5.2 ਟਨ, ਅਤੇ 15L 'ਤੇ 7.5 ਤੋਂ 12.5 ਟਨ ਤੱਕ ਵਧਦਾ ਹੈ। ਗਿਣਿਆ ਗਿਆ L×W ਮਸ਼ੀਨ ਲਿਫ਼ਾਫ਼ਾ ਕ੍ਰਮਵਾਰ ਲਗਭਗ 5.3 ਤੋਂ 6.8 m², 6.8 ਤੋਂ 7.0 m², ਅਤੇ 9.9 ਤੋਂ 13.9 m² ਤੱਕ ਬਦਲਦਾ ਹੈ।
ਇਸ ਲਈ ਫਲੋਰ ਏਰੀਆ ਨੂੰ "ਲਗਭਗ ਇੱਕੋ ਜਿਹਾ" ਜਾਂ "ਦੁੱਗਣਾ ਵੱਡਾ" ਵਜੋਂ ਸੁਰੱਖਿਅਤ ਢੰਗ ਨਾਲ ਨਹੀਂ ਦਰਸਾਇਆ ਗਿਆ ਹੈ। ਨਤੀਜਾ ਪਲੇਟਫਾਰਮ 'ਤੇ ਨਿਰਭਰ ਕਰਦਾ ਹੈ. ਨਾ ਹੀ ਮਸ਼ੀਨ-ਲਿਫਾਫੇ ਦੀ ਗਣਨਾ ਇੱਕ ਫੈਕਟਰੀ ਲੇਆਉਟ ਹੈ: ਸੇਵਾ ਪਹੁੰਚ, ਸਮੱਗਰੀ ਦੀ ਸਪਲਾਈ, ਕੂਲਿੰਗ ਮੈਨੀਫੋਲਡਸ, ਕੰਟਰੋਲ ਅਲਮਾਰੀਆਂ, ਪਾਰਟ ਡਿਸਚਾਰਜ ਅਤੇ ਮੋਲਡ ਹੈਂਡਲਿੰਗ ਲਈ ਅਜੇ ਵੀ ਜਗ੍ਹਾ ਦੀ ਲੋੜ ਹੈ। ਕਿੰਗਗਲ ਦੀ ਵਰਤੋਂ ਕਰੋਪਾਵਰ, ਹਵਾ, ਪਾਣੀ ਅਤੇ ਲੇਆਉਟ ਗਾਈਡਸਾਈਟ ਦੀ ਯੋਜਨਾ ਨੂੰ ਫ੍ਰੀਜ਼ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ.
4. ਡਰਾਈ-ਸਾਈਕਲ ਲੇਬਲ ਇੱਕ ਤੁਲਨਾਤਮਕ ਸੰਕੇਤ ਹੈ, ਨਾ ਕਿ ਇੱਕ ਡਿਲੀਵਰੀ ਵਾਅਦਾ
ਇੱਕ ਸੁੱਕਾ ਚੱਕਰ ਇੱਕ ਮੁਕੰਮਲ ਹਿੱਸੇ ਦੇ ਉਤਪਾਦਨ ਦੀਆਂ ਸਥਿਤੀਆਂ ਨੂੰ ਸਾਬਤ ਕੀਤੇ ਬਿਨਾਂ ਮਸ਼ੀਨ ਦੀ ਗਤੀ ਨੂੰ ਰਿਕਾਰਡ ਕਰਦਾ ਹੈ। ਅਸਲ ਆਉਟਪੁੱਟ ਵਿੱਚ ਪੈਰੀਸਨ ਗਠਨ, ਝਟਕਾ ਅਤੇ ਨਿਕਾਸ ਦਾ ਸਮਾਂ, ਕੂਲਿੰਗ, ਇੰਜੈਕਸ਼ਨ, ਟ੍ਰਿਮਿੰਗ, ਗੁਣਵੱਤਾ ਦਾ ਨੁਕਸਾਨ ਅਤੇ ਯੋਜਨਾਬੱਧ ਸਟਾਪ ਸ਼ਾਮਲ ਕਰਨੇ ਪੈਂਦੇ ਹਨ। ਇੱਕ ਮੋਟੀ 15L ਜੈਰੀਕਨ ਅਤੇ ਇੱਕ ਹਲਕੀ 500ml ਦੀ ਬੋਤਲ ਨੂੰ ਇੱਕੋ ਜਿਹਾ ਆਉਟਪੁੱਟ ਨਹੀਂ ਦਿੱਤਾ ਜਾ ਸਕਦਾ ਹੈ ਕਿਉਂਕਿ ਉਹ ਇੱਕੋ ਸਟੇਸ਼ਨ ਗਿਣਤੀ ਵਾਲੀ ਮਸ਼ੀਨ 'ਤੇ ਚੱਲਦੇ ਹਨ।
ਮੋਲਡਿੰਗ ਇਵੈਂਟਸ ਅਤੇ ਪੁੰਜ ਸੰਤੁਲਨ ਤੋਂ ਆਉਟਪੁੱਟ ਦੀ ਗਣਨਾ ਕਰੋ
ਉਤਪਾਦ ਨਾਲ ਸ਼ੁਰੂ ਕਰੋ ਅਤੇ ਪਿੱਛੇ ਕੰਮ ਕਰੋ। ਕਿਸੇ ਕੈਟਾਲਾਗ ਨੰਬਰ ਨੂੰ ਸ਼ਿਫਟ ਘੰਟਿਆਂ ਨਾਲ ਗੁਣਾ ਕਰਕੇ ਸ਼ੁਰੂ ਨਾ ਕਰੋ।
ਕਦਮ 1: ਲੋੜੀਂਦੀ ਚੰਗੀ ਆਉਟਪੁੱਟ ਨੂੰ ਪਰਿਭਾਸ਼ਿਤ ਕਰੋ
ਅਨੁਸੂਚਿਤ ਉਤਪਾਦਨ ਘੰਟਿਆਂ, ਯੋਜਨਾਬੱਧ ਤਬਦੀਲੀਆਂ ਅਤੇ ਪਲਾਂਟ ਦੀਆਂ ਆਪਣੀਆਂ ਉਪਲਬਧਤਾ ਧਾਰਨਾਵਾਂ ਦੀ ਵਰਤੋਂ ਕਰਦੇ ਹੋਏ ਪੁਸ਼ਟੀ ਕੀਤੀ ਮੰਗ ਨੂੰ ਪ੍ਰਤੀ ਘੰਟਾ ਚੰਗੇ ਭਾਗਾਂ ਵਿੱਚ ਬਦਲੋ। ਮੰਗ ਦੇ ਦ੍ਰਿਸ਼ਾਂ ਨੂੰ ਵੱਖ-ਵੱਖ ਰੱਖੋ—ਆਧਾਰ, ਮੌਸਮੀ ਸਿਖਰ ਅਤੇ ਭਵਿੱਖੀ ਵਿਕਾਸ—ਇਸ ਲਈ ਇੱਕ ਆਸ਼ਾਵਾਦੀ ਟੀਚੇ ਦੇ ਅੰਦਰ ਲੁਕੇ ਹੋਣ ਦੀ ਬਜਾਏ ਵਾਧੂ ਸਮਰੱਥਾ ਦਿਖਾਈ ਦੇਵੇ।
ਕਦਮ 2: ਇੱਕ ਪੂਰੀ ਮੋਲਡਿੰਗ ਘਟਨਾ ਨੂੰ ਮਾਪੋ
ਪ੍ਰਸਤਾਵਿਤ ਮੋਲਡ ਲਈ, ਪੈਰੀਸਨਾਂ ਦੀ ਸੰਖਿਆ, ਬਣੇ ਹਿੱਸੇ, ਕੁੱਲ ਪੈਰੀਸਨ ਪੁੰਜ, ਮੁਕੰਮਲ-ਭਾਗ ਪੁੰਜ, ਫਲੈਸ਼/ਰੀਗ੍ਰਿੰਡ ਰੂਟ, ਸਥਿਰ ਘਟਨਾ ਅੰਤਰਾਲ ਅਤੇ ਸਵੀਕਾਰ ਕੀਤੇ ਗੁਣਵੱਤਾ ਨਤੀਜੇ ਨੂੰ ਰਿਕਾਰਡ ਕਰੋ। ਇੱਕ ਮੋਲਡਿੰਗ ਇਵੈਂਟ ਦਾ ਅਰਥ ਹੈ ਇੱਕ ਉੱਲੀ ਪੈਰੀਸਨ ਸਮੱਗਰੀ ਨੂੰ ਕੈਪਚਰ ਕਰਦੀ ਹੈ ਅਤੇ ਇਸਦੇ ਹਿੱਸਿਆਂ ਦੇ ਸਮੂਹ ਨੂੰ ਤਿਆਰ ਕਰਦੀ ਹੈ।
ਚੰਗੇ ਹਿੱਸੇ/h = ਮੋਲਡਿੰਗ ਇਵੈਂਟਸ/h × ਭਾਗ ਪ੍ਰਤੀ ਇਵੈਂਟ × ਸਵੀਕਾਰ ਕੀਤੇ ਭਾਗ
ਕੁੱਲ ਪਿਘਲਣ ਦੀ ਮੰਗ (kg/h) = ਮੋਲਡਿੰਗ ਇਵੈਂਟ/h × ਕੁੱਲ ਪੈਰੀਸਨ ਪੁੰਜ ਪ੍ਰਤੀ ਘਟਨਾ (ਕਿਲੋਗ੍ਰਾਮ)
ਪ੍ਰਵਾਨਿਤ ਅੰਸ਼ ਇੱਕ ਸਹਿਮਤ ਅਜ਼ਮਾਇਸ਼ ਜਾਂ ਇੱਕ ਇਮਾਨਦਾਰ ਪੌਦੇ ਦੀ ਧਾਰਨਾ ਤੋਂ ਆਉਣਾ ਚਾਹੀਦਾ ਹੈ। ਕੁੱਲ ਪੈਰੀਸਨ ਪੁੰਜ ਵਿੱਚ ਉਹ ਸਮੱਗਰੀ ਸ਼ਾਮਲ ਹੁੰਦੀ ਹੈ ਜੋ ਮੋਲਡਿੰਗ ਇਵੈਂਟ ਵਿੱਚ ਦਾਖਲ ਹੁੰਦੀ ਹੈ, ਨਾ ਸਿਰਫ ਮੁਕੰਮਲ ਬੋਤਲ। ਜੇਕਰ ਫਲੈਸ਼ ਰੀਗਰਾਉਂਡ ਹੈ, ਤਾਂ ਇਸਦੀ ਹੈਂਡਲਿੰਗ ਅਤੇ ਪੁਨਰ-ਪ੍ਰਾਪਤੀ ਅਜੇ ਵੀ ਲਾਈਨ ਨੂੰ ਪ੍ਰਭਾਵਤ ਕਰਦੀ ਹੈ।
ਕਦਮ 3: ਰੁਕਾਵਟਾਂ ਨੂੰ ਇੱਕ ਲਾਈਨ ਦੇ ਰੂਪ ਵਿੱਚ ਪਰਖੋ
ਅਸਲ ਸਮੱਗਰੀ ਦੇ ਅਧੀਨ ਪ੍ਰਸਤਾਵਿਤ ਐਕਸਟਰੂਡਰ ਨਾਲ ਕੁੱਲ ਪਿਘਲਣ ਦੀ ਮੰਗ ਦੀ ਤੁਲਨਾ ਕਰੋ। ਫਿਰ ਮੋਲਡ ਕੂਲਿੰਗ, ਬਲੋ ਏਅਰ, ਪਾਰਟ ਰਿਮੂਵਲ, ਟ੍ਰਿਮਿੰਗ, ਲੀਕ ਟੈਸਟਿੰਗ, ਪਹੁੰਚਾਉਣ, ਪੈਕਿੰਗ ਅਤੇ ਗ੍ਰਾਈਂਡਰ ਸਮਰੱਥਾ ਦੀ ਪੁਸ਼ਟੀ ਕਰੋ। ਸਭ ਤੋਂ ਘੱਟ ਟਿਕਾਊ ਪੜਾਅ ਲਾਈਨ ਆਉਟਪੁੱਟ ਨੂੰ ਸੈੱਟ ਕਰਦਾ ਹੈ।
ਵਿਆਪਕ ਨਿਰੰਤਰ-ਮਸ਼ੀਨ ਆਉਟਪੁੱਟ ਤਰਕ ਲਈ, ਕਿੰਗਗਲਜ਼ ਵੇਖੋਲਗਾਤਾਰ ਝਟਕਾ ਮੋਲਡਿੰਗ ਮਸ਼ੀਨ ਗਾਈਡ. ਜੇ ਸਪੀਡ ਟਰਾਇਲਾਂ ਦੌਰਾਨ ਹਿੱਸੇ ਦਾ ਭਾਰ ਜਾਂ ਕੰਧ ਦੀ ਵੰਡ ਬਦਲ ਜਾਂਦੀ ਹੈ, ਤਾਂ ਵਰਤੋਪੈਰੀਸਨ ਪ੍ਰੋਗਰਾਮਿੰਗ ਗਾਈਡਅਤੇ ਹਰੇਕ ਸਥਿਤੀ 'ਤੇ ਇੱਕੋ ਕੰਧ ਸਥਾਨਾਂ ਦੀ ਪੁਸ਼ਟੀ ਕਰੋ।
ਕਿਹੜੀ ਸੰਰਚਨਾ ਉਤਪਾਦਨ ਯੋਜਨਾ ਨੂੰ ਫਿੱਟ ਕਰਦੀ ਹੈ?
ਸਿੰਗਲ ਸਟੇਸ਼ਨ ਆਮ ਤੌਰ 'ਤੇ ਕਲੀਨਰ ਸ਼ਾਰਟਲਿਸਟ ਹੁੰਦਾ ਹੈ ਜਦੋਂ…
- ਪ੍ਰਮਾਣਿਤ ਮੰਗ ਸਵੀਕਾਰਯੋਗ ਓਪਰੇਟਿੰਗ ਮਾਰਜਿਨ ਦੇ ਨਾਲ ਇੱਕ ਮੋਲਡ ਸਟੇਸ਼ਨ ਲਈ ਫਿੱਟ ਹੈ;
- ਉਤਪਾਦ ਤਬਦੀਲੀਆਂ ਅਕਸਰ ਹੁੰਦੀਆਂ ਹਨ ਜਾਂ ਉਤਪਾਦਨ ਦੀਆਂ ਦੌੜਾਂ ਛੋਟੀਆਂ ਹੁੰਦੀਆਂ ਹਨ;
- ਬਜਟ, ਰੱਖ-ਰਖਾਅ ਜਾਂ ਪ੍ਰਮਾਣਿਕਤਾ ਕਾਰਨਾਂ ਲਈ ਇੱਕ ਮੋਲਡ ਸੈੱਟ ਨੂੰ ਤਰਜੀਹ ਦਿੱਤੀ ਜਾਂਦੀ ਹੈ;
- ਭਾਗ, ਮੋਲਡ ਜਾਂ ਹਟਾਉਣ ਦਾ ਤਰੀਕਾ ਇੱਕ ਬਦਲਵੇਂ ਖਾਕੇ ਨੂੰ ਘੱਟ ਵਿਹਾਰਕ ਬਣਾਉਂਦਾ ਹੈ;
- ਫੈਕਟਰੀ ਸਪੇਸ, ਲਿਫਟਿੰਗ ਐਕਸੈਸ ਜਾਂ ਡਾਊਨਸਟ੍ਰੀਮ ਆਟੋਮੇਸ਼ਨ ਸੀਮਤ ਹੈ;
- ਪ੍ਰੋਜੈਕਟ ਇੱਕ ਮਾਰਕੀਟ ਵਿੱਚ ਦਾਖਲ ਹੋ ਰਿਹਾ ਹੈ ਜਿੱਥੇ ਮੰਗ ਅਜੇ ਸਾਬਤ ਨਹੀਂ ਹੋਈ ਹੈ।
ਡਬਲ ਸਟੇਸ਼ਨ ਇੱਕ ਪੂਰੀ ਲਾਈਨ ਅਧਿਐਨ ਦਾ ਹੱਕਦਾਰ ਹੈ ਜਦੋਂ…
- ਸਥਿਰ ਦੁਹਰਾਉਣ ਦੀ ਮੰਗ ਯਥਾਰਥਵਾਦੀ ਸਿੰਗਲ-ਸਟੇਸ਼ਨ ਆਉਟਪੁੱਟ ਤੋਂ ਵੱਧ ਜਾਂਦੀ ਹੈ;
- ਦੋ ਮੇਲ ਖਾਂਦੇ ਮੋਲਡ ਸਟੇਸ਼ਨ ਇੱਕ ਦੁਹਰਾਉਣ ਯੋਗ ਪ੍ਰਕਿਰਿਆ ਚਲਾ ਸਕਦੇ ਹਨ;
- ਐਕਸਟਰੂਡਰ ਅਤੇ ਡਾਈ ਹੈਡ ਲੋੜੀਂਦੀ ਕੁੱਲ ਪਿਘਲਣ ਦੀ ਦਰ ਦੀ ਸਪਲਾਈ ਕਰ ਸਕਦੇ ਹਨ;
- ਕੂਲਿੰਗ ਮੋਲਡ ਦੇ ਕੰਮ ਨੂੰ ਬਦਲਣ ਲਈ ਲਾਭਦਾਇਕ ਸਮਾਂ ਛੱਡਦੀ ਹੈ;
- ਟ੍ਰਿਮਿੰਗ, ਟੈਸਟਿੰਗ ਅਤੇ ਸਮੱਗਰੀ ਨੂੰ ਸੰਭਾਲਣਾ ਵਧੇ ਹੋਏ ਪ੍ਰਵਾਹ ਨੂੰ ਸਵੀਕਾਰ ਕਰ ਸਕਦਾ ਹੈ;
- ਵਾਧੂ ਮੋਲਡ, ਮਸ਼ੀਨ ਅਤੇ ਉਪਯੋਗਤਾ ਦਾਇਰੇ ਵਿੱਚ ਇੱਕ ਸੁਰੱਖਿਅਤ ਵਪਾਰਕ ਕੇਸ ਹੈ।
ਕੋਈ ਵੀ ਸੂਚੀ ਉਤਪਾਦ ਅਜ਼ਮਾਇਸ਼ ਦੀ ਥਾਂ ਨਹੀਂ ਲੈਂਦੀ। ਇਹ ਇੱਕ ਆਮ ਖਰੀਦਦਾਰੀ ਗਲਤੀ ਨੂੰ ਰੋਕਦਾ ਹੈ: ਦੂਜੇ ਸਟੇਸ਼ਨ ਨੂੰ ਇੱਕ ਸਟੈਂਡਅਲੋਨ ਆਉਟਪੁੱਟ ਐਕਸੈਸਰੀ ਵਜੋਂ ਮੰਨਣਾ। ਇਹ ਇੱਕ ਸਿਸਟਮ ਦਾ ਫੈਸਲਾ ਹੈ ਜੋ ਟੂਲਿੰਗ, ਨਿਯੰਤਰਣ, ਕਮਿਸ਼ਨਿੰਗ ਅਤੇ ਫੈਕਟਰੀ ਦੁਆਰਾ ਪਾਰਟਸ ਦੇ ਪ੍ਰਵਾਹ ਨੂੰ ਬਦਲਦਾ ਹੈ।
ਉਪਯੋਗਤਾਵਾਂ ਅਤੇ ਡਾਊਨਸਟ੍ਰੀਮ ਉਪਕਰਣ ਸਟੇਸ਼ਨ ਦੇ ਫਾਇਦੇ ਨੂੰ ਮਿਟਾ ਸਕਦੇ ਹਨ
ਇੱਕ ਡਬਲ-ਸਟੇਸ਼ਨ ਲਾਈਨ ਮੋਲਡ-ਕੂਲਿੰਗ ਸਿਸਟਮ ਵਿੱਚ ਵਧੇਰੇ ਗਰਮੀ ਭੇਜ ਸਕਦੀ ਹੈ ਅਤੇ ਮੋਲਡਿੰਗ ਦੀਆਂ ਘਟਨਾਵਾਂ ਨੂੰ ਇੱਕ ਦੂਜੇ ਦੇ ਨੇੜੇ ਬਣਾ ਸਕਦੀ ਹੈ। ਕੰਪਰੈੱਸਡ ਹਵਾ ਨੂੰ ਦਬਾਅ ਰੱਖਣਾ ਹੁੰਦਾ ਹੈ ਅਤੇ ਜਦੋਂ ਲਾਈਨ ਇਸਦੀ ਮੰਗ ਕਰਦੀ ਹੈ ਤਾਂ ਪ੍ਰਵਾਹ ਪ੍ਰਦਾਨ ਕਰਨਾ ਹੁੰਦਾ ਹੈ, ਨਾ ਕਿ ਸਿਰਫ਼ ਵਿਹਲੇ 'ਤੇ। ਕੂਲਿੰਗ ਪਾਣੀ ਨੂੰ ਸਥਿਰ ਸਥਿਤੀਆਂ ਦੇ ਨਾਲ ਦੋਵਾਂ ਮੋਲਡ ਸਰਕਟਾਂ ਤੱਕ ਪਹੁੰਚਣਾ ਪੈਂਦਾ ਹੈ। ਇਲੈਕਟ੍ਰੀਕਲ ਡਿਸਟ੍ਰੀਬਿਊਸ਼ਨ, ਹਾਈਡ੍ਰੌਲਿਕ ਕੂਲਿੰਗ ਅਤੇ ਕੈਬਿਨੇਟ ਵਾਤਾਵਰਨ ਫਾਈਨਲ ਬਿਲਡ ਨਾਲ ਮੇਲ ਖਾਂਦਾ ਹੋਣਾ ਚਾਹੀਦਾ ਹੈ।
ਤੁਲਨਾ ਸਾਰਣੀ ਤੋਂ ਪਲਾਂਟ ਸੇਵਾਵਾਂ ਦੀ ਗਣਨਾ ਨਾ ਕਰੋ। ਕੁਝ ਮੌਜੂਦਾ ਕਿੰਗਗਲ ਵੈੱਬ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਅਸੰਗਤ ਯੂਨਿਟ ਟਾਈਪੋਗ੍ਰਾਫੀ ਦੀ ਵਰਤੋਂ ਕਰਦੀਆਂ ਹਨ, ਅਤੇ ਔਸਤ ਊਰਜਾ ਅੰਕੜੇ ਇੱਕ ਸਮਾਨ ਉਤਪਾਦ ਟੈਸਟ ਦਾ ਵਰਣਨ ਨਹੀਂ ਕਰਦੇ ਹਨ। ਆਰਡਰ ਕੀਤੀ ਸੰਰਚਨਾ ਲਈ ਪ੍ਰੋਜੈਕਟ-ਵਿਸ਼ੇਸ਼ ਉਪਯੋਗਤਾ ਸ਼ੀਟ, ਇਲੈਕਟ੍ਰੀਕਲ ਡਰਾਇੰਗ ਅਤੇ ਆਮ ਪ੍ਰਬੰਧ ਡਰਾਇੰਗ ਦੀ ਬੇਨਤੀ ਕਰੋ।
ਮੋਲਡ ਖੋਲ੍ਹਣ ਤੋਂ ਬਾਅਦ ਹਰ ਪ੍ਰਕਿਰਿਆ ਦੀ ਜਾਂਚ ਕਰੋ
- ਕੀ ਟੇਕ-ਆਊਟ ਉਪਕਰਣ ਬਦਲਵੇਂ ਸਟੇਸ਼ਨਾਂ ਤੋਂ ਹਿੱਸੇ ਪ੍ਰਾਪਤ ਕਰ ਸਕਦੇ ਹਨ?
- ਕੀ ਟ੍ਰਿਮਿੰਗ ਅਸਲ ਫਲੈਸ਼ ਅਤੇ ਗਰਦਨ/ਹੇਠਾਂ ਜਿਓਮੈਟਰੀ ਨੂੰ ਸੰਭਾਲ ਸਕਦੀ ਹੈ?
- ਕੀ ਲੀਕ ਟੈਸਟਰ ਲੋੜੀਂਦੀ ਲਾਈਨ ਦਰ 'ਤੇ ਹਰੇਕ ਕੈਵਿਟੀ ਦੀ ਜਾਂਚ ਕਰ ਸਕਦਾ ਹੈ?
- ਕੀ ਕਨਵੇਅਰ ਟਕਰਾਉਣ, ਇਕੱਠਾ ਹੋਣ ਅਤੇ ਹਿੱਸੇ ਦੇ ਵਿਗਾੜ ਨੂੰ ਰੋਕ ਸਕਦੇ ਹਨ?
- ਕੀ ਗਰਾਈਂਡਰ ਅਤੇ ਬਲੈਡਰ ਰੀਗ੍ਰਾਈਂਡ ਅਨੁਪਾਤ ਨੂੰ ਅਸਥਿਰ ਕੀਤੇ ਬਿਨਾਂ ਫਲੈਸ਼ ਨੂੰ ਸੰਭਾਲ ਸਕਦੇ ਹਨ?
- ਕੀ ਆਪਰੇਟਰ ਮਨਜ਼ੂਰਸ਼ੁਦਾ ਨਿਰੀਖਣ ਅਤੇ ਤਬਦੀਲੀ ਦੇ ਕੰਮ ਲਈ ਸੁਰੱਖਿਅਤ ਢੰਗ ਨਾਲ ਦੋਵਾਂ ਸਟੇਸ਼ਨਾਂ 'ਤੇ ਪਹੁੰਚ ਸਕਦੇ ਹਨ?
ਜੇਕਰ ਤੇਜ਼ ਦੌੜਨ ਨਾਲ ਅਸਥਿਰ ਕੰਧ ਦੀ ਮੋਟਾਈ, ਫਲੈਸ਼, ਕੂਲਿੰਗ ਵਿਗਾੜ ਜਾਂ ਦੁਹਰਾਓ ਅਲਾਰਮ ਪੈਦਾ ਹੁੰਦੇ ਹਨ, ਤਾਂ ਕਨੈਕਟ ਕਰੋਰੋਕਥਾਮ ਸੰਭਾਲ ਰਿਕਾਰਡKinggle ਦੇ ਨਾਲHMI ਸਮੱਸਿਆ ਨਿਪਟਾਰਾ ਵਿਧੀਵਿਅੰਜਨ ਤਬਦੀਲੀਆਂ ਦੇ ਨਾਲ ਇੱਕ ਭੌਤਿਕ ਰੁਕਾਵਟ ਨੂੰ ਲੁਕਾਉਣ ਤੋਂ ਪਹਿਲਾਂ.

ਕੁੱਲ ਸਥਾਪਿਤ ਲਾਗਤ ਦੀ ਤੁਲਨਾ ਕਰੋ, ਇਕੱਲੇ ਮਸ਼ੀਨ ਦੀ ਕੀਮਤ ਨਹੀਂ
ਪਲਾਸਟਿਕ ਦੀ ਬੋਤਲ ਬਣਾਉਣ ਵਾਲੀ ਮਸ਼ੀਨ ਦੀ ਕੀਮਤ ਦੀ ਖੋਜ ਕਰਨ ਵਾਲੇ ਖਰੀਦਦਾਰ ਨੂੰ ਦੋ ਹਵਾਲੇ ਮਿਲ ਸਕਦੇ ਹਨ ਜੋ ਬਰਾਬਰ ਨਹੀਂ ਹਨ। ਇੱਕ ਵਿੱਚ ਦੂਜਾ ਮੋਲਡ ਸੈੱਟ, ਟੇਕ-ਆਊਟ ਅਤੇ ਲੀਕ ਟੈਸਟਿੰਗ ਸ਼ਾਮਲ ਹੋ ਸਕਦੀ ਹੈ; ਕੋਈ ਹੋਰ ਸਿਰਫ ਬੇਸ ਮੋਲਡਿੰਗ ਮਸ਼ੀਨ ਦਿਖਾ ਸਕਦਾ ਹੈ. ਇਸ ਲਈ ਹੇਠਲੀ ਸਿਰਲੇਖ ਕੀਮਤ ਇੱਕ ਘੱਟ ਸੰਪੂਰਨ ਉਤਪਾਦਨ ਸੈੱਲ ਦਾ ਵਰਣਨ ਕਰ ਸਕਦੀ ਹੈ।
| ਲਾਗਤ ਪਰਤ | ਸਿੰਗਲ-ਸਟੇਸ਼ਨ ਸਵਾਲ | ਡਬਲ-ਸਟੇਸ਼ਨ ਸਵਾਲ |
|---|---|---|
| ਮਸ਼ੀਨ ਪਲੇਟਫਾਰਮ | ਕਿਹੜੇ ਐਕਸਟਰੂਡਰ, ਕਲੈਂਪ, ਨਿਯੰਤਰਣ ਅਤੇ ਮਿਆਰੀ ਸਹਾਇਕ ਸ਼ਾਮਲ ਹਨ? | ਕਿਹੜੇ ਵਾਧੂ ਕੈਰੇਜ, ਕਲੈਂਪ, ਬਲੋ ਅਤੇ ਕੰਟਰੋਲ ਉਪਕਰਣ ਸ਼ਾਮਲ ਹਨ? |
| ਮੋਲਡ ਅਤੇ ਮਰਨ ਸਿਰ | ਕੀ ਇੱਕ ਪੂਰਾ ਮੋਲਡ ਅਤੇ ਸਹੀ ਡਾਈ ਆਉਟਲੈਟ ਪੈਕੇਜ ਸ਼ਾਮਲ ਹੈ? | ਕੀ ਦੋ ਮੇਲ ਖਾਂਦੇ ਮੋਲਡ ਸਟੇਸ਼ਨਾਂ ਨੂੰ ਸ਼ਾਮਲ ਕੀਤਾ ਗਿਆ ਹੈ, ਅਤੇ ਕੀ ਹੈੱਡ ਕਾਉਂਟ ਅਤੇ ਆਊਟਲੇਟ ਪਿੱਚ ਟੂਲ ਪਲਾਨ ਦੇ ਸਮਾਨ ਹਨ? |
| ਫੈਕਟਰੀ ਸੇਵਾਵਾਂ | ਕਿਸ ਪਾਵਰ, ਹਵਾ, ਪਾਣੀ ਅਤੇ ਫਰਸ਼/ਲੋਡਿੰਗ ਦੇ ਕੰਮ ਦੀ ਲੋੜ ਹੈ? | ਕੀ ਮੌਜੂਦਾ ਸੇਵਾਵਾਂ ਇੱਕੋ ਸਮੇਂ ਫੈਕਟਰੀ ਦੀ ਮੰਗ ਦੇ ਤਹਿਤ ਤੇਜ਼ ਘਟਨਾ ਕ੍ਰਮ ਦਾ ਸਮਰਥਨ ਕਰ ਸਕਦੀਆਂ ਹਨ? |
| ਡਾਊਨਸਟ੍ਰੀਮ ਸੈੱਲ | ਕਿਹੜੇ ਟੇਕ-ਆਊਟ, ਟ੍ਰਿਮਿੰਗ, ਟੈਸਟਿੰਗ, ਪਹੁੰਚਾਉਣ ਅਤੇ ਪੀਸਣ ਦੇ ਪੜਾਅ ਮੈਨੂਅਲ ਜਾਂ ਆਟੋਮੈਟਿਕ ਹਨ? | ਕੀ ਹਰ ਡਾਊਨਸਟ੍ਰੀਮ ਪੜਾਅ ਬਦਲਵੇਂ ਸਟੇਸ਼ਨਾਂ ਤੋਂ ਬਿਨਾਂ ਇਕੱਤਰ ਕੀਤੇ ਭਾਗਾਂ ਨੂੰ ਸਵੀਕਾਰ ਕਰ ਸਕਦਾ ਹੈ? |
| ਤਬਦੀਲੀ ਅਤੇ ਪ੍ਰਮਾਣਿਕਤਾ | ਖਰੀਦਦਾਰ ਦੀ ਪ੍ਰਕਿਰਿਆ ਦੇ ਤਹਿਤ ਇੱਕ ਉੱਲੀ ਅਤੇ ਵਿਅੰਜਨ ਬਦਲਣ ਵਿੱਚ ਕਿੰਨਾ ਸਮਾਂ ਲੱਗਦਾ ਹੈ? | ਉਤਪਾਦ ਤਬਦੀਲੀ ਤੋਂ ਬਾਅਦ ਦੋ ਸਟੇਸ਼ਨਾਂ ਨੂੰ ਕਿਵੇਂ ਇਕਸਾਰ ਕੀਤਾ ਜਾਂਦਾ ਹੈ, ਯੋਗ ਅਤੇ ਮੁੜ ਬਹਾਲ ਕੀਤਾ ਜਾਂਦਾ ਹੈ? |
| ਓਪਰੇਟਿੰਗ ਜੋਖਮ | ਜੇਕਰ ਸਿੰਗਲ ਮੋਲਡ ਸਟੇਸ਼ਨ ਬੰਦ ਹੋ ਜਾਂਦਾ ਹੈ ਤਾਂ ਕਿਹੜਾ ਆਉਟਪੁੱਟ ਖਤਮ ਹੁੰਦਾ ਹੈ? | ਕੀ ਕਿਸੇ ਵੀ ਸਟੇਸ਼ਨ ਨੂੰ ਸੁਰੱਖਿਅਤ ਢੰਗ ਨਾਲ ਅਲੱਗ ਕੀਤਾ ਜਾ ਸਕਦਾ ਹੈ, ਅਤੇ ਸਾਂਝੇ ਐਕਸਟਰਿਊਸ਼ਨ ਕ੍ਰਮ ਦਾ ਕੀ ਹੁੰਦਾ ਹੈ? |
ਇੱਕ ਲਾਭਦਾਇਕ ਆਰਥਿਕ ਤੁਲਨਾ ਦੋਵਾਂ ਪਾਸਿਆਂ 'ਤੇ ਇੱਕੋ ਪ੍ਰੋਜੈਕਟ ਸੀਮਾ ਦੀ ਵਰਤੋਂ ਕਰਦੀ ਹੈ। ਮੋਲਡਿੰਗ ਮਸ਼ੀਨ, ਮੋਲਡ, ਡਾਈ ਹੈਡ, ਸਹਾਇਕ, ਸਥਾਪਨਾ, ਕਮਿਸ਼ਨਿੰਗ, ਸਿਖਲਾਈ ਅਤੇ ਫੈਕਟਰੀ ਸੋਧਾਂ ਸ਼ਾਮਲ ਕਰੋ। ਫਿਰ ਖਰੀਦਦਾਰ ਦੀਆਂ ਆਪਣੀਆਂ ਓਪਰੇਟਿੰਗ ਧਾਰਨਾਵਾਂ ਦੀ ਵਰਤੋਂ ਕਰਦੇ ਹੋਏ ਲੇਬਰ, ਉਪਯੋਗਤਾਵਾਂ, ਯੋਜਨਾਬੱਧ ਰੱਖ-ਰਖਾਅ, ਤਬਦੀਲੀ ਦੇ ਨੁਕਸਾਨ, ਗੁਣਵੱਤਾ ਦੇ ਨੁਕਸਾਨ ਅਤੇ ਡਾਊਨਟਾਈਮ ਦਾ ਅਨੁਮਾਨ ਲਗਾਓ।
ਪ੍ਰਤੀ ਚੰਗੇ ਹਿੱਸੇ ਦੀ ਲਾਗਤ = ਤੁਲਨਾ ਅਵਧੀ ਦੀ ਕੁੱਲ ਲਾਗਤ ÷ ਉਸੇ ਸਮੇਂ ਦੌਰਾਨ ਪੈਦਾ ਹੋਏ ਸਵੀਕਾਰ ਕੀਤੇ ਹਿੱਸੇ
ਅੰਸ਼ ਅਤੇ ਹਰਕ ਨੂੰ ਇੱਕੋ ਸਮੇਂ ਦੀ ਵਿੰਡੋ ਅਤੇ ਸਕੋਪ ਦੀ ਵਰਤੋਂ ਕਰਨੀ ਚਾਹੀਦੀ ਹੈ। ਇੱਕ ਸਿੰਗਲ-ਸਟੇਸ਼ਨ ਡ੍ਰਾਈ-ਸਾਈਕਲ ਆਉਟਪੁੱਟ ਦੇ ਉੱਪਰ ਇੱਕ ਡਬਲ-ਸਟੇਸ਼ਨ ਕੈਪੀਟਲ ਫਿਗਰ ਨਾ ਰੱਖੋ, ਜਾਂ ਇੱਕ ਆਟੋਮੇਟਿਡ ਡਬਲ ਲਾਈਨ ਦੀ ਤੁਲਨਾ ਇੱਕ ਬੇਸ ਸਿੰਗਲ ਮਸ਼ੀਨ ਨਾਲ ਨਾ ਕਰੋ ਜੋ ਟ੍ਰਿਮਿੰਗ ਅਤੇ ਟੈਸਟਿੰਗ ਨੂੰ ਛੱਡਦੀ ਹੈ। ਜੇਕਰ ਮੰਗ ਜੋੜੀ ਗਈ ਆਉਟਪੁੱਟ ਦੀ ਵਰਤੋਂ ਨਹੀਂ ਕਰ ਸਕਦੀ, ਤਾਂ ਨਿਸ਼ਕਿਰਿਆ ਸਮਰੱਥਾ ਇੱਕ ਲਾਗਤ ਰਹਿੰਦੀ ਹੈ। ਜੇਕਰ ਮੰਗ ਸਿੰਗਲ-ਸਟੇਸ਼ਨ ਸਮਰੱਥਾ ਤੋਂ ਵੱਧ ਜਾਂਦੀ ਹੈ, ਤਾਂ ਖੁੰਝੀ ਹੋਈ ਉਤਪਾਦਨ ਅਤੇ ਓਵਰਟਾਈਮ ਵੀ ਲਾਗਤਾਂ ਹਨ।
ਕੀਮਤ ਅਜੇ ਵੀ ਇੱਕ ਵੈਧ ਖਰੀਦ ਸੀਮਾ ਹੈ, ਪਰ ਇਹ ਤਕਨੀਕੀ ਫਿਟ ਦੇ ਬਾਅਦ ਸੰਬੰਧਿਤ ਹੈ। ਕਿੰਗਗਲ ਨੂੰ ਸ਼ਾਮਲ ਕੀਤੇ ਹਰੇਕ ਹਿੱਸੇ ਅਤੇ ਹਰ ਖਰੀਦਦਾਰ ਦੁਆਰਾ ਸਪਲਾਈ ਕੀਤੀ ਆਈਟਮ ਦੀ ਪਛਾਣ ਕਰਨ ਲਈ ਕਹੋ ਤਾਂ ਕਿ ਹਵਾਲੇ ਦੀ ਲਾਈਨ ਦਰ ਲਾਈਨ ਦੀ ਤੁਲਨਾ ਕੀਤੀ ਜਾ ਸਕੇ।
ਇੱਕ ਬਿਹਤਰ RFQ ਗਾਰੰਟੀਸ਼ੁਦਾ ਸ਼ਰਤਾਂ ਨੂੰ ਕੈਟਾਲਾਗ ਹਵਾਲਿਆਂ ਤੋਂ ਵੱਖ ਕਰਦਾ ਹੈ
ਹਰੇਕ ਸਪਲਾਇਰ ਨੂੰ ਇੱਕੋ ਇੰਪੁੱਟ ਸ਼ੀਟ ਭੇਜੋ। ਨਹੀਂ ਤਾਂ, ਦੋ ਹਵਾਲੇ ਵੱਖ-ਵੱਖ ਧਾਰਨਾਵਾਂ ਦੀ ਵਰਤੋਂ ਕਰ ਸਕਦੇ ਹਨ ਅਤੇ ਫਿਰ ਵੀ ਤੁਲਨਾਤਮਕ ਦਿਖਾਈ ਦੇ ਸਕਦੇ ਹਨ।
| RFQ ਖੇਤਰ | ਲੋੜੀਂਦਾ ਇੰਪੁੱਟ | ਇਹ ਸਟੇਸ਼ਨ ਦੇ ਫੈਸਲੇ ਨੂੰ ਕਿਉਂ ਬਦਲਦਾ ਹੈ |
|---|---|---|
| ਭਾਗ | ਡਰਾਇੰਗ ਜਾਂ ਨਮੂਨਾ, ਅਧਿਕਤਮ ਮਾਪ, ਗਰਦਨ/ਮੁਕੰਮਲ, ਹੈਂਡਲ, ਵਿਭਾਜਨ ਲਾਈਨ ਅਤੇ ਟ੍ਰਿਮਿੰਗ ਦੀ ਲੋੜ | ਮੋਲਡ ਫਿੱਟ, ਮੂਵਮੈਂਟ ਅਤੇ ਡਾਊਨਸਟ੍ਰੀਮ ਵਰਕ ਨੂੰ ਪਰਿਭਾਸ਼ਿਤ ਕਰਦਾ ਹੈ |
| ਸਮੱਗਰੀ | ਸਟੀਕ ਰੈਜ਼ਿਨ ਗ੍ਰੇਡ, ਰੰਗ, ਐਡਿਟਿਵ, ਰੀਗ੍ਰਾਈਂਡ/ਪੀਸੀਆਰ ਯੋਜਨਾ ਅਤੇ ਸਪਲਾਇਰ ਡੇਟਾ | ਪਿਘਲਣ ਵਾਲੇ ਵਿਵਹਾਰ, ਕੁੱਲ ਥ੍ਰੁਪੁੱਟ ਅਤੇ ਕੂਲਿੰਗ ਵਿੱਚ ਤਬਦੀਲੀਆਂ |
| ਪੁੰਜ ਅਤੇ ਕੰਧ | ਪੂਰਾ ਭਾਰ, ਕੁੱਲ ਪੈਰੀਸਨ/ਫਲੈਸ਼ ਅੰਦਾਜ਼ਾ, ਕੰਧ ਦੇ ਨਾਜ਼ੁਕ ਸਥਾਨ ਅਤੇ ਸਹਿਣਸ਼ੀਲਤਾ | ਚੱਕਰ ਦੇ ਟੀਚਿਆਂ ਨੂੰ ਪਿਘਲਣ ਦੀ ਮੰਗ ਅਤੇ ਗੁਣਵੱਤਾ ਸਬੂਤ ਵਿੱਚ ਬਦਲਦਾ ਹੈ |
| ਮੰਗ | ਚੰਗੇ ਭਾਗ ਪ੍ਰਤੀ ਘੰਟਾ, ਸ਼ਿਫਟ, ਸਾਲ ਅਤੇ ਪੀਕ ਸੀਜ਼ਨ; SKU/ਚੇਂਜਓਵਰ ਪਲਾਨ | ਦਿਖਾਉਂਦਾ ਹੈ ਕਿ ਕੀ ਦੂਜੇ ਸਟੇਸ਼ਨ ਨੂੰ ਉਤਪਾਦਕ ਤੌਰ 'ਤੇ ਲੋਡ ਕੀਤਾ ਜਾ ਸਕਦਾ ਹੈ |
| ਟੂਲਿੰਗ | ਸਟੇਸ਼ਨ ਦੀ ਗਿਣਤੀ, ਡਾਈ ਆਊਟਲੈਟਸ, ਕੈਵਿਟੀਜ਼, ਸੈਂਟਰ ਦੀ ਦੂਰੀ, ਮੋਲਡ ਸੈੱਟ ਅਤੇ ਕੂਲਿੰਗ ਲੇਆਉਟ | "ਡਬਲ ਸਟੇਸ਼ਨ" ਨੂੰ ਇੱਕ ਵੱਖਰੇ ਸਿਰ ਜਾਂ ਕੈਵਿਟੀ ਧਾਰਨਾ ਨੂੰ ਲੁਕਾਉਣ ਤੋਂ ਰੋਕਦਾ ਹੈ |
| ਗੁਣਵੱਤਾ | ਵਜ਼ਨ, ਅਯਾਮੀ, ਕੰਧ, ਲੀਕ, ਡ੍ਰੌਪ, ਟਾਪ-ਲੋਡ ਜਾਂ ਹੋਰ ਸਹਿਮਤੀ ਵਾਲੇ ਟੈਸਟ | ਅੰਦੋਲਨ ਦੀ ਗਤੀ ਦੀ ਬਜਾਏ ਵਧੀਆ ਆਉਟਪੁੱਟ ਨੂੰ ਪਰਿਭਾਸ਼ਿਤ ਕਰਦਾ ਹੈ |
| ਫੈਕਟਰੀ | ਪਾਵਰ ਸਟੈਂਡਰਡ, ਹਵਾ/ਪਾਣੀ ਦੀਆਂ ਸਥਿਤੀਆਂ, ਫਰਸ਼ ਅਤੇ ਛੱਤ ਦੀਆਂ ਸੀਮਾਵਾਂ, ਲਿਫਟਿੰਗ ਪਾਥ ਅਤੇ ਡਾਊਨਸਟ੍ਰੀਮ ਉਪਕਰਣ | ਜਾਂਚ ਕਰਦਾ ਹੈ ਕਿ ਕੀ ਪੂਰਾ ਡਬਲ-ਸਟੇਸ਼ਨ ਸੈੱਲ ਸਥਾਪਿਤ ਅਤੇ ਸਮਰਥਿਤ ਕੀਤਾ ਜਾ ਸਕਦਾ ਹੈ |
ਸਵੀਕ੍ਰਿਤੀ ਦੀ ਸੁਣਵਾਈ ਦੌਰਾਨ ਇਹਨਾਂ ਆਈਟਮਾਂ ਨੂੰ ਰਿਕਾਰਡ ਕਰੋ
- ਮਸ਼ੀਨ, ਮੋਲਡ, ਡਾਈ ਹੈਡ, ਰਾਲ ਅਤੇ ਵਿਅੰਜਨ ਦੀ ਪਛਾਣ।
- ਹਰੇਕ ਸਟੇਸ਼ਨ ਲਈ ਸਥਿਰ ਮੋਲਡਿੰਗ-ਈਵੈਂਟ ਅੰਤਰਾਲ—ਇੱਕ ਸਭ ਤੋਂ ਤੇਜ਼ ਘਟਨਾ ਨਹੀਂ।
- ਕੁੱਲ ਪੈਰੀਸਨ ਪੁੰਜ, ਮੁਕੰਮਲ-ਭਾਗ ਭਾਰ ਅਤੇ ਫਲੈਸ਼ ਰੂਟ।
- ਸਹਿਮਤੀਸ਼ੁਦਾ ਟੈਸਟ ਵਿੰਡੋ ਉੱਤੇ ਕੈਵਿਟੀ ਅਤੇ ਸਟੇਸ਼ਨ ਦੁਆਰਾ ਸਵੀਕਾਰ ਕੀਤੇ ਹਿੱਸੇ।
- ਨਾਜ਼ੁਕ ਕੰਧ, ਅਯਾਮੀ ਅਤੇ ਕਾਰਜਾਤਮਕ ਨਤੀਜੇ।
- ਪ੍ਰਦਰਸ਼ਿਤ ਲੋਡ ਦੇ ਅਧੀਨ ਅਸਲ ਹਵਾ, ਪਾਣੀ ਅਤੇ ਬਿਜਲੀ ਦੀਆਂ ਸਥਿਤੀਆਂ।
- ਅਲਾਰਮ, ਸਟਾਪ ਅਤੇ ਮੈਨੂਅਲ-ਦਖਲਅੰਦਾਜ਼ੀ ਰਿਕਾਰਡ ਅਜ਼ਮਾਇਸ਼ ਦੌਰਾਨ।
ਇਹ ਰਿਕਾਰਡ "ਸਿੰਗਲ ਬਨਾਮ ਡਬਲ ਸਟੇਸ਼ਨ" ਨੂੰ ਖਰੀਦਦਾਰ ਦੇ ਉਤਪਾਦ ਦੇ ਆਧਾਰ 'ਤੇ ਇੱਕ ਫੈਸਲੇ ਵਿੱਚ ਬਦਲ ਦਿੰਦਾ ਹੈ। ਇਹ ਭਵਿੱਖ ਦੇ ਸਮੱਸਿਆ-ਨਿਪਟਾਰਾ ਅਤੇ ਰੋਕਥਾਮ ਦੇ ਰੱਖ-ਰਖਾਅ ਲਈ ਕਮਿਸ਼ਨਿੰਗ ਬੇਸਲਾਈਨ ਵੀ ਪ੍ਰਦਾਨ ਕਰਦਾ ਹੈ।
ਅਕਸਰ ਪੁੱਛੇ ਜਾਂਦੇ ਸਵਾਲ
ਕਿਹੜਾ ਤੇਜ਼ ਹੈ: ਸਿੰਗਲ-ਸਟੇਸ਼ਨ ਜਾਂ ਡਬਲ-ਸਟੇਸ਼ਨ ਬਲੋ ਮੋਲਡਿੰਗ ਮਸ਼ੀਨ?
ਇੱਕ ਡਬਲ-ਸਟੇਸ਼ਨ ਮਸ਼ੀਨ ਵਿੱਚ ਉੱਚ ਆਉਟਪੁੱਟ ਸਮਰੱਥਾ ਹੁੰਦੀ ਹੈ ਕਿਉਂਕਿ ਦੋ ਮੋਲਡ ਸਟੇਸ਼ਨ ਇੱਕ ਸ਼ੇਅਰਡ ਐਕਸਟਰਿਊਸ਼ਨ ਸਿਸਟਮ ਦੇ ਆਲੇ ਦੁਆਲੇ ਬਦਲਦੇ ਹਨ। ਅਸਲ ਚੰਗੀ ਆਉਟਪੁੱਟ ਅਜੇ ਵੀ ਪਿਘਲਣ ਦੀ ਸਮਰੱਥਾ, ਪੈਰੀਸਨ ਕਾਉਂਟ, ਕੂਲਿੰਗ, ਪਾਰਟ ਰਿਮੂਵਲ, ਡਾਊਨਸਟ੍ਰੀਮ ਉਪਕਰਣ ਅਤੇ ਸਵੀਕਾਰ ਕੀਤੀ ਗੁਣਵੱਤਾ 'ਤੇ ਨਿਰਭਰ ਕਰਦੀ ਹੈ।
ਕੀ ਇੱਕ ਡਬਲ-ਸਟੇਸ਼ਨ ਬਲੋਡਿੰਗ ਮਸ਼ੀਨ ਡਬਲ ਉਤਪਾਦਨ ਕਰਦੀ ਹੈ?
ਆਪਣੇ ਆਪ ਨਹੀਂ। ਪ੍ਰਕਾਸ਼ਿਤ ਸੁੱਕੇ-ਚੱਕਰ ਦੇ ਅੰਕੜੇ ਦੋ ਬਦਲਵੇਂ ਸਟੇਸ਼ਨ ਦਿਖਾ ਸਕਦੇ ਹਨ, ਪਰ ਵਿਕਰੀਯੋਗ ਆਉਟਪੁੱਟ ਕੁੱਲ ਪਿਘਲਣ ਦੀ ਮੰਗ, ਕੂਲਿੰਗ, ਟ੍ਰਿਮਿੰਗ, ਟੈਸਟਿੰਗ, ਰੁਕਣ ਜਾਂ ਅਸਵੀਕਾਰ ਕਰਕੇ ਸੀਮਿਤ ਹੋ ਸਕਦੀ ਹੈ। ਅਸਲ ਉਤਪਾਦ ਅਤੇ ਸਮੱਗਰੀ ਨਾਲ ਮਸ਼ੀਨ ਦੀ ਪੁਸ਼ਟੀ ਕਰੋ।
ਕੀ ਇੱਕ ਡਬਲ-ਸਟੇਸ਼ਨ ਮਸ਼ੀਨ ਡਬਲ-ਹੈੱਡ ਮਸ਼ੀਨ ਦੇ ਸਮਾਨ ਹੈ?
ਨੰਬਰ ਸਟੇਸ਼ਨ ਦੀ ਗਿਣਤੀ ਮੋਲਡ ਅਤੇ ਕਲੈਂਪ ਸਥਿਤੀਆਂ ਦਾ ਵਰਣਨ ਕਰਦੀ ਹੈ। ਸਿਰ ਦੀ ਗਿਣਤੀ ਦੱਸਦੀ ਹੈ ਕਿ ਇੱਕ ਮੋਲਡਿੰਗ ਇਵੈਂਟ ਲਈ ਕਿੰਨੇ ਪੈਰੀਸਨ ਕੱਢੇ ਜਾਂਦੇ ਹਨ। ਇੱਕ ਮਸ਼ੀਨ ਦੋ ਸਟੇਸ਼ਨਾਂ ਨੂੰ ਇੱਕ ਜਾਂ ਕਈ ਡਾਈ ਆਊਟਲੇਟਾਂ ਨਾਲ ਜੋੜ ਸਕਦੀ ਹੈ।
ਕੀ ਦੋ ਸਟੇਸ਼ਨ ਵੱਖ-ਵੱਖ ਮੋਲਡ ਚਲਾ ਸਕਦੇ ਹਨ?
ਇਹ ਨਾ ਸੋਚੋ ਕਿ ਉਹ ਗੈਰ-ਸੰਬੰਧਿਤ ਉਤਪਾਦਾਂ ਨੂੰ ਕੁਸ਼ਲਤਾ ਨਾਲ ਚਲਾ ਸਕਦੇ ਹਨ। ਸਟੇਸ਼ਨ ਐਕਸਟਰਿਊਸ਼ਨ ਅਤੇ ਪ੍ਰਕਿਰਿਆ ਦੀਆਂ ਸਥਿਤੀਆਂ ਨੂੰ ਸਾਂਝਾ ਕਰਦੇ ਹਨ, ਇਸਲਈ ਉਤਪਾਦ ਪੁੰਜ, ਪੈਰੀਸਨ ਟਾਈਮਿੰਗ, ਕੂਲਿੰਗ ਅਤੇ ਡਾਊਨਸਟ੍ਰੀਮ ਵਰਕ ਅਨੁਕੂਲ ਹੋਣੇ ਚਾਹੀਦੇ ਹਨ। ਇੰਜੀਨੀਅਰਿੰਗ ਦੌਰਾਨ ਸਹੀ ਵਿਵਸਥਾ ਦੀ ਪੁਸ਼ਟੀ ਕਰੋ.
ਕੀ ਮੈਨੂੰ 5L ਕੰਟੇਨਰਾਂ ਲਈ ਸਿੰਗਲ ਜਾਂ ਡਬਲ ਸਟੇਸ਼ਨ ਚੁਣਨਾ ਚਾਹੀਦਾ ਹੈ?
ਕੰਟੇਨਰ ਵਾਲੀਅਮ ਸਿਰਫ ਪਲੇਟਫਾਰਮ ਦੀ ਪਛਾਣ ਕਰਦਾ ਹੈ। ਪ੍ਰਮਾਣਿਤ ਚੰਗੇ-ਪੁਰਜ਼ਿਆਂ ਦੀ ਮੰਗ, ਉਤਪਾਦ ਦਾ ਭਾਰ, ਰਨ ਦੀ ਲੰਬਾਈ, ਮੋਲਡ ਅਤੇ ਡਾਈ-ਹੈੱਡ ਪਲਾਨ, ਉਪਲਬਧ ਉਪਯੋਗਤਾਵਾਂ, ਫੈਕਟਰੀ ਲੇਆਉਟ ਅਤੇ ਡਾਊਨਸਟ੍ਰੀਮ ਸਮਰੱਥਾ ਤੋਂ ਸਟੇਸ਼ਨ ਦੀ ਗਿਣਤੀ ਚੁਣੋ।
ਬਲੋ ਮੋਲਡਿੰਗ ਮਸ਼ੀਨ ਆਉਟਪੁੱਟ ਦੀ ਗਣਨਾ ਕਿਵੇਂ ਕੀਤੀ ਜਾਣੀ ਚਾਹੀਦੀ ਹੈ?
ਪ੍ਰਤੀ ਘੰਟਾ ਮੋਲਡਿੰਗ ਇਵੈਂਟਾਂ ਨੂੰ ਭਾਗਾਂ ਪ੍ਰਤੀ ਇਵੈਂਟ ਅਤੇ ਸਵੀਕਾਰ ਕੀਤੇ ਅੰਸ਼ ਨਾਲ ਗੁਣਾ ਕਰਕੇ ਵਰਤੋ। ਸਕਲ ਪਿਘਲਣ ਦੀ ਮੰਗ, ਕੂਲਿੰਗ ਅਤੇ ਹਰ ਡਾਊਨਸਟ੍ਰੀਮ ਕਦਮ ਦੇ ਵਿਰੁੱਧ ਨਤੀਜੇ ਦੀ ਜਾਂਚ ਕਰੋ। ਉਤਪਾਦਨ ਆਉਟਪੁੱਟ ਦੇ ਤੌਰ 'ਤੇ ਇਕੱਲੇ ਸੁੱਕੇ ਚੱਕਰ ਦੀ ਵਰਤੋਂ ਨਾ ਕਰੋ।
ਸਿੰਗਲ-ਬਨਾਮ-ਡਬਲ-ਸਟੇਸ਼ਨ ਹਵਾਲੇ ਲਈ ਕਿਹੜੀ ਜਾਣਕਾਰੀ ਦੀ ਲੋੜ ਹੈ?
ਪਾਰਟ ਡਰਾਇੰਗ, ਮਟੀਰੀਅਲ ਗ੍ਰੇਡ, ਮੁਕੰਮਲ ਅਤੇ ਕੁੱਲ ਪੈਰੀਸਨ ਪੁੰਜ, ਕੰਧ ਅਤੇ ਗੁਣਵੱਤਾ ਦੀਆਂ ਲੋੜਾਂ, ਚੰਗੇ ਭਾਗਾਂ ਦਾ ਟੀਚਾ, SKU ਯੋਜਨਾ, ਮੋਲਡ ਅਤੇ ਕੈਵਿਟੀ ਸੰਕਲਪ, ਉਪਯੋਗਤਾਵਾਂ, ਲੇਆਉਟ ਅਤੇ ਡਾਊਨਸਟ੍ਰੀਮ ਉਪਕਰਣ ਪ੍ਰਦਾਨ ਕਰੋ।