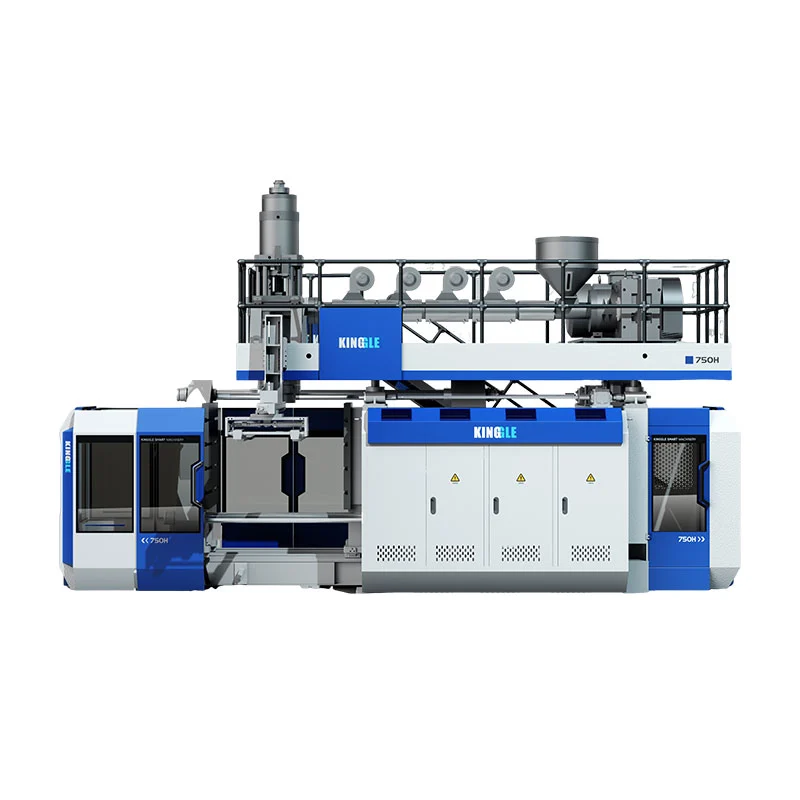
ਦੋ ਸਿਰ, ਦੋ ਪੈਰੀਸਨ ਅਤੇ ਦੋ ਕੈਵਿਟੀਜ਼ ਅਕਸਰ ਇੱਕੋ ਉਤਪਾਦਨ ਸੰਕਲਪ ਨਾਲ ਸਬੰਧਤ ਹੁੰਦੇ ਹਨ-ਪਰ ਇਹ ਪਰਿਵਰਤਨਯੋਗ ਸ਼ਬਦ ਨਹੀਂ ਹਨ। ਸਹੀ ਖਾਕਾ ਬੋਤਲ, ਆਊਟਲੈੱਟ ਪਿੱਚ, ਮੋਲਡ ਸਪੇਸ ਅਤੇ ਕੁੱਲ ਪਿਘਲਣ ਦੀ ਮੰਗ ਨਾਲ ਸ਼ੁਰੂ ਹੁੰਦਾ ਹੈ, ਨਾ ਕਿ ਟੀਚੇ ਦੇ ਸਿਰ ਦੀ ਗਿਣਤੀ।

"ਚਾਰ-ਕੈਵਿਟੀ ਬੋਤਲ ਬਲੋਇੰਗ ਮਸ਼ੀਨ" ਦੀ ਮੰਗ ਕਰਨ ਵਾਲੇ ਖਰੀਦਦਾਰ ਨੂੰ ਚਾਰ-ਆਊਟਲੇਟ ਡਾਈ ਹੈਡ, ਚਾਰ-ਕੈਵਿਟੀ ਮੋਲਡ ਅਤੇ ਇੱਕ ਜਾਂ ਦੋ ਮੋਲਡ ਸਟੇਸ਼ਨ ਮਿਲ ਸਕਦੇ ਹਨ। "ਡਬਲ ਹੈਡ ਬਲੋ ਮੋਲਡਿੰਗ ਮਸ਼ੀਨ" ਦੀ ਮੰਗ ਕਰਨ ਵਾਲਾ ਇੱਕ ਹੋਰ ਖਰੀਦਦਾਰ ਸ਼ਾਇਦ ਸਿਰਫ ਦੋ ਪੈਰੀਸਨਾਂ ਦਾ ਹਵਾਲਾ ਦੇ ਰਿਹਾ ਹੈ। ਜਦੋਂ ਤੱਕ ਹਵਾਲਾ ਹਰੇਕ ਤੱਤ ਨੂੰ ਸੂਚੀਬੱਧ ਨਹੀਂ ਕਰਦਾ, ਦੋਵੇਂ ਧਿਰਾਂ ਵੱਖੋ-ਵੱਖਰੇ ਉਪਕਰਣਾਂ ਦੀ ਕਲਪਨਾ ਕਰਦੇ ਹੋਏ ਇੱਕੋ ਨੰਬਰ 'ਤੇ ਚਰਚਾ ਕਰ ਸਕਦੀਆਂ ਹਨ।
ਇਹ ਗਾਈਡ ਉਹਨਾਂ ਸ਼ਬਦਾਂ ਨੂੰ ਵੱਖ ਕਰਦੀ ਹੈ, ਸਿਰ ਦੀ ਚੋਣ ਪਿੱਛੇ ਅਯਾਮੀ ਸੀਮਾਵਾਂ ਨੂੰ ਦਰਸਾਉਣ ਲਈ ਮੌਜੂਦਾ ਕਿੰਗਗਲ 2L, 5L ਅਤੇ 15L ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਦੀ ਵਰਤੋਂ ਕਰਦੀ ਹੈ, ਅਤੇ ਉਤਪਾਦਨ ਆਉਟਪੁੱਟ ਦੀ ਖੋਜ ਕੀਤੇ ਬਿਨਾਂ ਇੱਕ-, ਦੋ-, ਤਿੰਨ- ਅਤੇ ਚਾਰ-ਸਿਰ ਸੰਕਲਪਾਂ ਦੀ ਤੁਲਨਾ ਕਰਨ ਲਈ ਇੱਕ ਪੁੰਜ-ਸੰਤੁਲਨ ਵਿਧੀ ਪ੍ਰਦਾਨ ਕਰਦੀ ਹੈ।
ਪਹਿਲਾਂ, ਚਾਰ ਵੱਖ-ਵੱਖ ਗਿਣਤੀਆਂ ਨੂੰ ਨਾਮ ਦਿਓ
ਸ਼ਬਦਸਿਰਮਾਰਕੀਟ ਵਿੱਚ ਢਿੱਲੀ ਢੰਗ ਨਾਲ ਵਰਤਿਆ ਜਾਂਦਾ ਹੈ। ਇੱਕ ਐਕਸਟਰਿਊਸ਼ਨ ਬਲੋ ਮੋਲਡਿੰਗ ਡਾਈ ਹੈਡ ਪਿਘਲਦਾ ਹੈ ਅਤੇ ਟਿਊਬਲਰ ਪੈਰੀਸਨ ਬਣਾਉਂਦਾ ਹੈ। ਇੱਕ ਮਲਟੀ-ਪੈਰੀਸਨ ਡਾਈ ਹੈੱਡ ਵਿੱਚ ਕਈ ਆਊਟਲੇਟ ਹੁੰਦੇ ਹਨ। ਉੱਲੀ ਫਿਰ ਉਹਨਾਂ ਪੈਰੀਸਨਾਂ ਦੇ ਆਲੇ ਦੁਆਲੇ ਬੰਦ ਹੋ ਜਾਂਦੀ ਹੈ, ਅਤੇ ਹਰੇਕ ਮੋਲਡ ਕੈਵਿਟੀ ਇੱਕ ਹਿੱਸਾ ਬਣਾਉਂਦੀ ਹੈ। ਇੱਕ ਸਟੇਸ਼ਨ ਸੰਪੂਰਨ ਮੋਲਡ-ਐਂਡ-ਕਲੈਂਪ ਸਥਿਤੀ ਹੈ ਜੋ ਉਹਨਾਂ ਨੂੰ ਪ੍ਰਾਪਤ ਕਰਦਾ ਹੈ। ਇੱਕ ਪਰਤ ਬਾਹਰ ਕੱਢਣ ਅਤੇ ਡਾਈ-ਹੈੱਡ ਸਿਸਟਮ ਦੁਆਰਾ ਬਣਾਈ ਗਈ ਇੱਕ ਪਦਾਰਥਕ ਪਰਤ ਹੈ।
| ਗਿਣਤੀ | ਭੌਤਿਕ ਅਰਥ | ਉਦਾਹਰਨ ਖਰੀਦਦਾਰ ਸਵਾਲ | ਨਾ ਮੰਨੋ |
|---|---|---|---|
| ਡਾਈ-ਸਿਰ ਆਊਟਲੈੱਟਸ | ਓਪਨਿੰਗਜ਼ ਜਿਸ ਤੋਂ ਪੈਰੀਸਨ ਇੱਕ ਮੋਲਡਿੰਗ ਇਵੈਂਟ ਵਿੱਚ ਉਭਰਦੇ ਹਨ | ਕੀ ਪ੍ਰਸਤਾਵ ਸਿੰਗਲ, ਡਬਲ, ਟ੍ਰਿਪਲ ਜਾਂ ਚਾਰ ਸਿਰ ਹੈ? | ਕਿ ਇੱਕ ਆਊਟਲੈੱਟ ਗਿਣਤੀ ਸਵੀਕਾਰ ਕੀਤੀਆਂ ਬੋਤਲਾਂ ਦੀ ਇੱਕੋ ਜਿਹੀ ਗਿਣਤੀ ਦੀ ਗਾਰੰਟੀ ਦਿੰਦੀ ਹੈ |
| ਪੈਰੀਸਨ | ਉੱਲੀ ਦੁਆਰਾ ਕੈਪਚਰ ਕੀਤੀ ਟਿਊਬਲਰ ਪਿਘਲਣ ਵਾਲੀ ਲੰਬਾਈ | ਪੈਰੀਸਨ ਦੇ ਵਿਚਕਾਰ ਭਾਰ ਅਤੇ ਸਮੇਂ ਨੂੰ ਕਿਵੇਂ ਸੰਤੁਲਿਤ ਕੀਤਾ ਜਾਵੇਗਾ? | ਉਹ ਬਰਾਬਰ ਦੂਰੀ ਵਾਲੇ ਆਊਟਲੇਟ ਹਮੇਸ਼ਾ ਬਰਾਬਰ ਪੈਰੀਸਨ ਪ੍ਰਦਾਨ ਕਰਦੇ ਹਨ |
| ਮੋਲਡ cavities | ਹਿੱਸੇ ਦੇ ਆਕਾਰ ਇੱਕ ਉੱਲੀ ਵਿੱਚ ਬਣਦੇ ਹਨ | ਕੀ ਮੋਲਡ ਪ੍ਰਤੀ ਘਟਨਾ ਇੱਕ, ਦੋ ਜਾਂ ਚਾਰ ਹਿੱਸੇ ਬਣਾਉਂਦਾ ਹੈ? | ਉਹ ਕੈਵਿਟੀ ਗਿਣਤੀ ਮੋਲਡ ਸਟੇਸ਼ਨਾਂ ਦੀ ਸੰਖਿਆ ਦਾ ਵਰਣਨ ਕਰਦੀ ਹੈ |
| ਸਟੇਸ਼ਨ | ਮਸ਼ੀਨ ਦੁਆਰਾ ਵਰਤੀਆਂ ਜਾਂਦੀਆਂ ਮੋਲਡ-ਅਤੇ-ਕੈਂਪ ਸਥਿਤੀਆਂ ਨੂੰ ਪੂਰਾ ਕਰੋ | ਕੀ ਮਸ਼ੀਨ ਸਿੰਗਲ ਸਟੇਸ਼ਨ ਜਾਂ ਡਬਲ ਸਟੇਸ਼ਨ ਹੈ? | ਕਿ ਇੱਕ ਦੂਜਾ ਸਟੇਸ਼ਨ ਇੱਕ ਸੈਕਿੰਡ ਡਾਈ ਹੈਡ ਹੈ |
| ਪਰਤਾਂ | ਕੰਧ ਦੀ ਬਣਤਰ ਦੇ ਪਾਰ ਪਦਾਰਥ ਦੀਆਂ ਪਰਤਾਂ | ਕੀ ਹਿੱਸਾ ਮੋਨੋਲਾਇਰ ਜਾਂ ਮਲਟੀਲੇਅਰ ਹੈ? | ਉਸ "ਡਬਲ ਪਰਤ" ਦਾ ਅਰਥ ਹੈ ਡਬਲ ਸਿਰ ਜਾਂ ਡਬਲ ਕੈਵਿਟੀ |
ਸੁਤੰਤਰ ਸਾਜ਼-ਸਾਮਾਨ ਸਾਹਿਤ ਵੀ ਇਹੀ ਅੰਤਰ ਬਣਾਉਂਦਾ ਹੈ। ਦR&B ਨਿਰੰਤਰ ਐਕਸਟਰਿਊਸ਼ਨ ਸ਼ਟਲ ਡਾਟਾ ਸ਼ੀਟਇੱਕ- ਜਾਂ ਦੋ-ਸਟੇਸ਼ਨ ਕਲੈਂਪ ਸੰਰਚਨਾਵਾਂ ਨੂੰ ਮਲਟੀਪਲ ਆਉਟਲੈਟਾਂ ਦੇ ਨਾਲ ਡਾਈ-ਹੈੱਡ ਕੌਂਫਿਗਰੇਸ਼ਨਾਂ ਤੋਂ ਵੱਖਰੇ ਤੌਰ 'ਤੇ ਸੂਚੀਬੱਧ ਕਰਦਾ ਹੈ। ਇਹ ਵੱਖ ਹੋਣਾ ਕਿਸੇ ਵੀ RFQ ਵਿੱਚ ਲਾਭਦਾਇਕ ਹੈ: ਵੱਖ-ਵੱਖ ਲਾਈਨਾਂ 'ਤੇ ਸਟੇਸ਼ਨਾਂ, ਡਾਈ ਆਊਟਲੈਟਸ, ਮੋਲਡ ਕੈਵਿਟੀਜ਼ ਅਤੇ ਲੇਅਰਾਂ ਨੂੰ ਨਿਸ਼ਚਿਤ ਕਰੋ।
ਇੱਕ ਡਾਈ ਹੈਡ ਗੇਨ ਆਊਟਲੈਟਸ ਦੇ ਰੂਪ ਵਿੱਚ ਕੀ ਬਦਲਦਾ ਹੈ?
ਇੱਕ ਮਲਟੀ-ਹੈੱਡ, ਮਲਟੀ-ਡਾਈ ਜਾਂ ਮਲਟੀ-ਪੈਰੀਸਨ ਬਲੋ ਮੋਲਡਿੰਗ ਮਸ਼ੀਨ ਸਮਾਨਾਂਤਰ ਵਿੱਚ ਕਈ ਪੈਰੀਸਨ ਬਣਾਉਂਦੀ ਹੈ। ਜੇ ਉੱਲੀ ਅਤੇ ਪ੍ਰਕਿਰਿਆ ਨੂੰ ਹਰੇਕ ਪੈਰੀਸਨ ਨੂੰ ਕੈਪਚਰ ਕਰਨ ਅਤੇ ਇੱਕ ਬੋਤਲ ਬਣਾਉਣ ਲਈ ਤਿਆਰ ਕੀਤਾ ਗਿਆ ਹੈ, ਤਾਂ ਪ੍ਰਤੀ ਮੋਲਡਿੰਗ ਘਟਨਾ ਦੇ ਹਿੱਸੇ ਵਧ ਸਕਦੇ ਹਨ। ਲਾਭ ਸ਼ਰਤੀਆ ਹੈ. ਹਰੇਕ ਆਊਟਲੈਟ ਨੂੰ ਥਾਂ, ਪਿਘਲਣ ਦੇ ਵਹਾਅ, ਤਾਪਮਾਨ ਨਿਯੰਤਰਣ ਅਤੇ ਇੱਕ ਅਨੁਸਾਰੀ ਕੈਵਿਟੀ ਸਥਿਤੀ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ।
ਇਹ ਚਿੱਤਰ ਸੰਕਲਪਿਕ ਹੈ, ਨਾ ਕਿ ਕਿੰਗਗਲ ਟੂਲਿੰਗ ਡਰਾਇੰਗ। ਅਸਲ ਆਊਟਲੈਟ ਵਿਆਸ, ਪਿੱਚ, ਪ੍ਰਵਾਹ ਚੈਨਲ ਅਤੇ ਕੈਵਿਟੀ ਲੇਆਉਟ ਬੋਤਲ ਅਤੇ ਮਸ਼ੀਨ 'ਤੇ ਨਿਰਭਰ ਕਰਦਾ ਹੈ। “ਦੋ ਸਿਰ,” “ਤਿੰਨ ਸਿਰ” ਅਤੇ “ਚਾਰ ਸਿਰ” ਇਸ ਲਈ ਸੰਪੂਰਨ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਦੀ ਬਜਾਏ ਸ਼ੁਰੂਆਤੀ ਵਰਣਨ ਹਨ।
ਹੋਰ ਸਿਰ ਉਪਲਬਧ ਮੋਲਡਿੰਗ ਚੌੜਾਈ ਨੂੰ ਵੰਡਦੇ ਹਨ
ਇੱਕ ਸਿੰਗਲ ਵੱਡਾ ਪੈਰੀਸਨ ਮਸ਼ੀਨ ਦੀ ਉਪਲਬਧ ਮੋਲਡ ਚੌੜਾਈ ਦੀ ਵਧੇਰੇ ਵਰਤੋਂ ਕਰ ਸਕਦਾ ਹੈ। ਜਦੋਂ ਕਈ ਆਊਟਲੇਟ ਉਸ ਥਾਂ ਨੂੰ ਸਾਂਝਾ ਕਰਦੇ ਹਨ, ਬੋਤਲ ਦੀ ਚੌੜਾਈ, ਕੈਵਿਟੀ ਪਿੱਚ, ਗਰਦਨ ਦੀ ਸਥਿਤੀ, ਫਲੈਸ਼ ਜੇਬ ਅਤੇ ਕੂਲਿੰਗ ਕਨੈਕਸ਼ਨਾਂ ਨੂੰ ਨਾਲ-ਨਾਲ ਫਿੱਟ ਕਰਨਾ ਹੁੰਦਾ ਹੈ। ਉੱਲੀ ਨੂੰ ਖੋਖਿਆਂ ਦੇ ਵਿਚਕਾਰ ਕਾਫ਼ੀ ਸਟੀਲ ਅਤੇ ਕੱਟਣ ਅਤੇ ਹਿੱਸੇ ਨੂੰ ਹਟਾਉਣ ਲਈ ਕਾਫ਼ੀ ਜਗ੍ਹਾ ਦੀ ਵੀ ਲੋੜ ਹੁੰਦੀ ਹੈ।
ਪ੍ਰਤੀ ਇਵੈਂਟ ਲੋੜੀਂਦੇ ਕੁੱਲ ਪਿਘਲਣ ਨੂੰ ਵਧਾਉਂਦੇ ਹਨ
ਜੇਕਰ ਇੱਕ ਕੁੱਲ ਪੈਰੀਸਨ ਦਾ ਭਾਰ 0.10 ਕਿਲੋਗ੍ਰਾਮ ਹੈ, ਤਾਂ ਚਾਰ ਬਰਾਬਰ ਪੈਰੀਸਨਾਂ ਨੂੰ ਉਹਨਾਂ ਦੇ ਅਸਲ ਵਜ਼ਨ ਵਿੱਚ ਕਿਸੇ ਵੀ ਅੰਤਰ ਨੂੰ ਵਿਚਾਰਨ ਤੋਂ ਪਹਿਲਾਂ 0.40 ਕਿਲੋਗ੍ਰਾਮ ਪ੍ਰਤੀ ਮੋਲਡਿੰਗ ਇਵੈਂਟ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ। ਉਦਾਹਰਨ ਸਿਰਫ ਗਣਿਤ ਦੀ ਵਿਆਖਿਆ ਕਰਦੀ ਹੈ; ਇਹ ਕਿੰਗਗਲ ਬੋਤਲ ਨਿਰਧਾਰਨ ਨਹੀਂ ਹੈ। ਘਟਨਾਵਾਂ ਦੇ ਵਿਚਕਾਰ ਅੰਤਰਾਲ ਨੂੰ ਛੋਟਾ ਕਰਨ ਨਾਲ ਘੰਟਾਵਾਰ ਪਿਘਲਣ ਦੀ ਮੰਗ ਹੋਰ ਵਧ ਜਾਂਦੀ ਹੈ।
ਵਧੇਰੇ ਸਿਰ ਨਿਯੰਤਰਣ ਕਰਨ ਲਈ ਹੋਰ ਸਥਿਤੀਆਂ ਬਣਾਉਂਦੇ ਹਨ
ਮੋਲਡ ਖੋਲ੍ਹਣ ਤੋਂ ਬਾਅਦ ਚਾਰ ਦਿਖਾਈ ਦੇਣ ਵਾਲੀਆਂ ਬੋਤਲਾਂ ਚਾਰ ਬਰਾਬਰ ਪ੍ਰਕਿਰਿਆਵਾਂ ਨੂੰ ਸਾਬਤ ਨਹੀਂ ਕਰਦੀਆਂ। ਇੱਕ ਆਊਟਲੈਟ ਗਰਮ ਹੋ ਸਕਦਾ ਹੈ, ਇੱਕ ਪੈਰੀਸਨ ਵੱਖਰੇ ਤੌਰ 'ਤੇ ਝੁਲਸ ਸਕਦਾ ਹੈ, ਇੱਕ ਕੈਵਿਟੀ ਹੋਰ ਹੌਲੀ ਹੌਲੀ ਠੰਢਾ ਹੋ ਸਕਦੀ ਹੈ, ਜਾਂ ਇੱਕ ਟ੍ਰਿਮਿੰਗ ਸਥਿਤੀ ਵਾਧੂ ਫਲੈਸ਼ ਛੱਡ ਸਕਦੀ ਹੈ। ਮਲਟੀ-ਕੈਵਿਟੀ ਆਉਟਪੁੱਟ ਨੂੰ ਇਸ ਲਈ ਗਿਣਿਆ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ ਅਤੇ ਸਥਿਤੀ ਦੁਆਰਾ ਨਿਰੀਖਣ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ - ਨਾ ਸਿਰਫ ਇੱਕ ਸੰਯੁਕਤ ਕੁੱਲ ਦੇ ਰੂਪ ਵਿੱਚ।
ਅਸਲ ਤੁਲਨਾ: ਮਸ਼ੀਨ ਪਲੇਟਫਾਰਮ ਦੁਆਰਾ ਪ੍ਰਕਾਸ਼ਿਤ ਕਿੰਗਗਲ ਹੈਡ ਸੀਮਾਵਾਂ
ਕਿੰਗਗਲ ਦੇ ਮੌਜੂਦਾ ਨਿਰੰਤਰ ਐਕਸਟਰਿਊਸ਼ਨ ਬਲੋ ਮੋਲਡਿੰਗ ਪੰਨੇ ਕਈ ਮਾਡਲਾਂ 'ਤੇ ਵਿਕਲਪਿਕ ਦੋ-, ਤਿੰਨ- ਅਤੇ ਚਾਰ-ਡਾਈ-ਹੈੱਡ ਸੰਰਚਨਾਵਾਂ ਦਾ ਵਰਣਨ ਕਰਦੇ ਹਨ। ਨਿਰਧਾਰਨ ਸਾਰਣੀਆਂ ਸਿੰਗਲ- ਅਤੇ ਡਬਲ-ਸਿਰ ਸੰਦਰਭਾਂ ਲਈ ਸਹੀ ਮਾਪ ਪ੍ਰਕਾਸ਼ਿਤ ਕਰਦੀਆਂ ਹਨ। ਉਹ ਇਹਨਾਂ ਪੰਨਿਆਂ ਲਈ ਤੀਹਰੀ- ਜਾਂ ਚਾਰ-ਮੁਖੀ ਪਿੱਚ ਪ੍ਰਕਾਸ਼ਿਤ ਨਹੀਂ ਕਰਦੇ ਹਨ, ਇਸਲਈ ਉਹਨਾਂ ਲੇਆਉਟਸ ਨੂੰ ਐਕਸਟਰਾਪੋਲੇਸ਼ਨ ਦੀ ਬਜਾਏ ਪ੍ਰੋਜੈਕਟ ਇੰਜੀਨੀਅਰਿੰਗ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ।
| ਕਿੰਗਗਲ ਮਾਡਲ | ਸਟੇਸ਼ਨ | ਅਧਿਕਤਮ ਉਤਪਾਦ ਸਮਰੱਥਾ | ਵੱਧ ਤੋਂ ਵੱਧ ਮੋਲਡ ਆਕਾਰ (W×H) | HDPE ਪਿਘਲਣ ਦੀ ਸਮਰੱਥਾ | ਸਿੰਗਲ-ਸਿਰ ਅਧਿਕਤਮ ਡਾਈ-ਪਿੰਨ ਵਿਆਸ | ਪ੍ਰਕਾਸ਼ਿਤ ਡਬਲ-ਸਿਰ ਕੇਂਦਰ ਦੂਰੀ | ਡਬਲ-ਸਿਰ ਅਧਿਕਤਮ ਡਾਈ-ਪਿੰਨ ਵਿਆਸ |
|---|---|---|---|---|---|---|---|
| KGB2L | ਸਿੰਗਲ | 2 ਐੱਲ | 360 × 380 ਮਿਲੀਮੀਟਰ | 30 ਕਿਲੋਗ੍ਰਾਮ/ਘੰਟਾ | 90 ਮਿਲੀਮੀਟਰ | 130 ਮਿਲੀਮੀਟਰ | 60 ਮਿਲੀਮੀਟਰ |
| KGB2D | ਡਬਲ | 2 ਐੱਲ | 360 × 380 ਮਿਲੀਮੀਟਰ | 55 ਕਿਲੋਗ੍ਰਾਮ/ਘੰਟਾ | 90 ਮਿਲੀਮੀਟਰ | 130 ਮਿਲੀਮੀਟਰ | 60 ਮਿਲੀਮੀਟਰ |
| KGB5L | ਸਿੰਗਲ | 5 ਐੱਲ | 410 × 450 ਮਿਲੀਮੀਟਰ | 55 ਕਿਲੋਗ੍ਰਾਮ/ਘੰਟਾ | 150 ਮਿਲੀਮੀਟਰ | 150-180 ਮਿਲੀਮੀਟਰ | 80 ਮਿਲੀਮੀਟਰ |
| KGB5D | ਡਬਲ | 5 ਐੱਲ | 410 × 450 ਮਿਲੀਮੀਟਰ | 80 ਕਿਲੋਗ੍ਰਾਮ/ਘੰਟਾ | 150 ਮਿਲੀਮੀਟਰ | 150-180 ਮਿਲੀਮੀਟਰ | 80 ਮਿਲੀਮੀਟਰ |
| KGB15L | ਸਿੰਗਲ | 15 ਐੱਲ | 580 × 500 ਮਿਲੀਮੀਟਰ | 100 kg/h | 220 ਮਿਲੀਮੀਟਰ | 240–280 ਮਿਲੀਮੀਟਰ | 150 ਮਿਲੀਮੀਟਰ |
| KGB15D | ਡਬਲ | 15 ਐੱਲ | 580 × 550 ਮਿਲੀਮੀਟਰ | 120 kg/h | 220 ਮਿਲੀਮੀਟਰ | 240–280 ਮਿਲੀਮੀਟਰ | 150 ਮਿਲੀਮੀਟਰ |
Kinggle ਦੇ 2L ਪੰਨੇ 50 ml ਤੋਂ 2 L ਤੱਕ ਐਪਲੀਕੇਸ਼ਨਾਂ ਦਾ ਵਰਣਨ ਵੀ ਕਰਦੇ ਹਨ। ਇਹ ਰੇਂਜ ਉਤਪਾਦ ਪਰਿਵਾਰ ਦੀ ਪਛਾਣ ਕਰਦੀ ਹੈ; ਇਸਦਾ ਮਤਲਬ ਇਹ ਨਹੀਂ ਹੈ ਕਿ ਰੇਂਜ ਵਿੱਚ ਹਰ ਕੰਟੇਨਰ ਹਰ ਸਿਰ ਦੀ ਗਿਣਤੀ ਨੂੰ ਫਿੱਟ ਕਰਦਾ ਹੈ। ਇੱਕ ਚੌੜੀ 2L ਬੋਤਲ ਲਈ ਇੱਕ ਸਿੰਗਲ ਆਊਟਲੈਟ ਦੀ ਲੋੜ ਹੋ ਸਕਦੀ ਹੈ ਜਦੋਂ ਕਿ ਕਈ ਤੰਗ ਬੋਤਲਾਂ ਇੱਕ ਮਲਟੀ-ਕੈਵਿਟੀ ਧਾਰਨਾ ਨੂੰ ਫਿੱਟ ਕਰ ਸਕਦੀਆਂ ਹਨ। ਅਧਿਕਤਮ ਵੌਲਯੂਮ ਇਕੱਲੇ ਖਾਕੇ ਦਾ ਫੈਸਲਾ ਨਹੀਂ ਕਰ ਸਕਦਾ ਹੈ।


ਕਿੰਗਗਲ ਡੇਟਾ ਸਿਰ ਦੀ ਚੋਣ ਬਾਰੇ ਕੀ ਪ੍ਰਗਟ ਕਰਦਾ ਹੈ
1. ਸਟੇਸ਼ਨ ਦੀ ਗਿਣਤੀ ਅਤੇ ਸਿਰ ਦੀ ਜਿਓਮੈਟਰੀ ਸੁਤੰਤਰ ਵਿਕਲਪ ਹਨ
2L ਜੋੜੀ ਦੇ ਅੰਦਰ, ਸਿੰਗਲ- ਅਤੇ ਡਬਲ-ਸਟੇਸ਼ਨ ਦੋਵੇਂ ਮਾਡਲ ਇੱਕੋ 90 mm ਸਿੰਗਲ-ਹੈੱਡ ਸੀਮਾ, 130 mm ਡਬਲ-ਹੈੱਡ ਸੈਂਟਰ ਦੂਰੀ ਅਤੇ 60 mm ਡਬਲ-ਹੈੱਡ ਡਾਈ-ਪਿਨ ਸੀਮਾ ਪ੍ਰਕਾਸ਼ਿਤ ਕਰਦੇ ਹਨ। 5L ਅਤੇ 15L ਜੋੜੇ ਆਪੋ-ਆਪਣੇ ਪਲੇਟਫਾਰਮਾਂ ਦੇ ਅੰਦਰ ਇੱਕੋ ਪੈਟਰਨ ਦੀ ਪਾਲਣਾ ਕਰਦੇ ਹਨ। ਦੂਸਰਾ ਸਟੇਸ਼ਨ ਬਦਲਦਾ ਹੈ ਕਿ ਮੋਲਡ ਕਿਵੇਂ ਬਦਲਦੇ ਹਨ; ਇਹ ਆਉਟਲੇਟ ਗਿਣਤੀ ਜਾਂ ਆਊਟਲੈੱਟ ਪਿੱਚ ਨੂੰ ਆਪਣੇ ਆਪ ਨਹੀਂ ਬਦਲਦਾ ਹੈ।
2. ਇੱਕ ਡਬਲ-ਹੈੱਡ ਲੇਆਉਟ ਪ੍ਰਤੀ ਆਊਟਲੈੱਟ ਵਿੱਚ ਘੱਟ ਵਿਆਸ ਉਪਲਬਧ ਹੈ
ਹਰੇਕ ਪਲੇਟਫਾਰਮ ਸਿੰਗਲ-ਹੈੱਡ ਸੰਦਰਭ ਦੇ ਮੁਕਾਬਲੇ ਡਬਲ-ਹੈੱਡ ਰੈਫਰੈਂਸ ਲਈ ਇੱਕ ਛੋਟਾ ਅਧਿਕਤਮ ਡਾਈ-ਪਿੰਨ ਵਿਆਸ ਪ੍ਰਕਾਸ਼ਿਤ ਕਰਦਾ ਹੈ: 2L 'ਤੇ 60 ਬਨਾਮ 90 mm, 5L 'ਤੇ 80 ਬਨਾਮ 150 mm, ਅਤੇ 15L 'ਤੇ 150 ਬਨਾਮ 220 mm। ਇਹ ਮੁਕੰਮਲ ਬੋਤਲ ਦੇ ਵਿਆਸ ਦੀ ਭਵਿੱਖਬਾਣੀ ਨਹੀਂ ਕਰਦਾ ਹੈ, ਪਰ ਇਹ ਦਿਖਾਉਂਦਾ ਹੈ ਕਿ "ਇੱਕ ਹੋਰ ਸਿਰ ਜੋੜੋ" ਸਿਰਫ਼ ਇੱਕ ਆਉਟਪੁੱਟ ਸੈਟਿੰਗ ਕਿਉਂ ਨਹੀਂ ਹੈ। ਡਾਈ, ਪੈਰੀਸਨ ਅਤੇ ਬੋਤਲ ਦੀ ਜਿਓਮੈਟਰੀ ਇਕੱਠੇ ਬਦਲਦੇ ਹਨ।
3. ਵੱਡੇ ਪਲੇਟਫਾਰਮ ਵਿਆਪਕ ਮੋਲਡ ਅਤੇ ਆਊਟਲੈੱਟ-ਸਪੇਸਿੰਗ ਹਵਾਲੇ ਪ੍ਰਕਾਸ਼ਿਤ ਕਰਦੇ ਹਨ
ਵੱਧ ਤੋਂ ਵੱਧ ਮੋਲਡ ਰੈਫਰੈਂਸ 2L ਜੋੜਾ ਉੱਤੇ 360 × 380 mm ਤੋਂ 5L ਜੋੜਾ ਉੱਤੇ 410 × 450 mm ਅਤੇ 15L ਜੋੜਾ ਉੱਤੇ 580 mm ਚੌੜਾਈ ਤੱਕ ਵਧਦਾ ਹੈ। ਪ੍ਰਕਾਸ਼ਿਤ ਡਬਲ-ਹੈੱਡ ਸੈਂਟਰ ਦੀ ਦੂਰੀ 130 ਮਿਲੀਮੀਟਰ ਤੋਂ 150-180 ਮਿਲੀਮੀਟਰ ਅਤੇ ਫਿਰ 240-280 ਮਿਲੀਮੀਟਰ ਤੱਕ ਵਧਦੀ ਹੈ। ਇਹ ਅੰਕੜੇ ਪਲੇਟਫਾਰਮ ਚੋਣ ਨੂੰ ਬੋਤਲ ਦੀ ਵਿੱਥ ਨਾਲ ਜੋੜਦੇ ਹਨ, ਨਾ ਕਿ ਸਿਰਫ਼ ਮਾਮੂਲੀ ਲੀਟਰ।
4. ਪੇਅਰਡ ਡਬਲ-ਸਟੇਸ਼ਨ ਮਾਡਲ ਵਧੇਰੇ ਪਿਘਲਣ ਦੀ ਸਮਰੱਥਾ ਨੂੰ ਪ੍ਰਕਾਸ਼ਿਤ ਕਰਦੇ ਹਨ
ਡਬਲ-ਸਟੇਸ਼ਨ ਉਦਾਹਰਨਾਂ ਉਹਨਾਂ ਦੇ ਸਿੰਗਲ-ਸਟੇਸ਼ਨ ਭਾਈਵਾਲਾਂ ਨਾਲੋਂ ਉੱਚ HDPE ਪਿਘਲਣ ਦੀ ਸਮਰੱਥਾ ਨੂੰ ਪ੍ਰਕਾਸ਼ਿਤ ਕਰਦੀਆਂ ਹਨ: 2L 'ਤੇ 55 ਬਨਾਮ 30 kg/h, 5L 'ਤੇ 80 ਬਨਾਮ 55 kg/h, ਅਤੇ 15L 'ਤੇ 120 ਬਨਾਮ 100 kg/h। ਅੰਤਰਾਂ ਦਾ ਕੋਈ ਇੱਕ ਅਨੁਪਾਤ ਨਹੀਂ ਹੈ ਅਤੇ ਇਹ ਇੱਕ ਆਉਟਪੁੱਟ ਗੁਣਕ ਸਾਬਤ ਨਹੀਂ ਕਰਦੇ ਹਨ। ਉਹ ਦਿਖਾਉਂਦੇ ਹਨ ਕਿ ਐਕਸਟਰਿਊਸ਼ਨ ਸਿਸਟਮ ਸਟੇਸ਼ਨਾਂ ਅਤੇ ਸਿਰਾਂ ਦੇ ਸਮਾਨ ਗਣਨਾ ਵਿੱਚ ਕਿਉਂ ਹੈ।
5. ਤਿੰਨ- ਅਤੇ ਚਾਰ-ਸਿਰ ਦੇ ਦਾਅਵਿਆਂ ਲਈ ਉਤਪਾਦ-ਵਿਸ਼ੇਸ਼ ਡਰਾਇੰਗ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ
ਉਤਪਾਦ ਵਰਣਨ ਲਚਕਦਾਰ 2/3/4 ਮਲਟੀ-ਡਾਈ-ਹੈੱਡ ਕੌਂਫਿਗਰੇਸ਼ਨਾਂ ਦੀ ਆਗਿਆ ਦਿੰਦੇ ਹਨ, ਪਰ ਉਹਨਾਂ ਦੀਆਂ ਟੇਬਲਾਂ ਵਿੱਚ ਇੱਕ ਯੂਨੀਵਰਸਲ ਟ੍ਰਿਪਲ- ਜਾਂ ਚਾਰ-ਹੈੱਡ ਸੈਂਟਰ ਦੂਰੀ ਨਹੀਂ ਦੱਸੀ ਜਾਂਦੀ ਹੈ। ਡਬਲ-ਸਿਰ ਕਤਾਰ ਤੋਂ ਉਹਨਾਂ ਮਾਪਾਂ ਦੀ ਖੋਜ ਕਰਨ ਨਾਲ ਬੋਤਲ ਦੀ ਚੌੜਾਈ, ਮੋਲਡ ਸਟੀਲ, ਪਿੱਚ, ਗਰਦਨ ਦੀ ਸਥਿਤੀ ਅਤੇ ਸੇਵਾ ਪਹੁੰਚ ਨੂੰ ਨਜ਼ਰਅੰਦਾਜ਼ ਕੀਤਾ ਜਾਵੇਗਾ। ਸਹੀ ਅਗਲਾ ਦਸਤਾਵੇਜ਼ ਖਰੀਦਦਾਰ ਦੇ ਹਿੱਸੇ ਦੀ ਡਰਾਇੰਗ 'ਤੇ ਆਧਾਰਿਤ ਇੱਕ ਪ੍ਰਸਤਾਵਿਤ ਸਿਰ-ਅਤੇ-ਢਾਂਚਾ ਖਾਕਾ ਹੈ।
ਬੋਤਲ ਤੋਂ ਸਿਰ ਦੀ ਗਿਣਤੀ ਚੁਣੋ—ਇੱਛਤ ਗੁਣਕ ਤੋਂ ਨਹੀਂ
ਜਦੋਂ ਖਰੀਦਦਾਰ ਸਪਲਾਇਰ ਨੂੰ ਉਤਪਾਦ ਦੀ ਪੂਰੀ ਪਰਿਭਾਸ਼ਾ ਦਿੰਦਾ ਹੈ ਤਾਂ ਫੈਕਟਰੀ ਦਾ ਹਵਾਲਾ ਵਧੇਰੇ ਭਰੋਸੇਮੰਦ ਬਣ ਜਾਂਦਾ ਹੈ। ਪ੍ਰਸਤਾਵਿਤ ਟੂਲਿੰਗ ਪਰਿਵਾਰ ਲਈ ਸਭ ਤੋਂ ਚੌੜੇ ਅਤੇ ਸਭ ਤੋਂ ਭਾਰੇ SKU ਨਾਲ ਸ਼ੁਰੂ ਕਰੋ। ਫਿਰ ਜਾਂਚ ਕਰੋ ਕਿ ਕੀ ਛੋਟੇ ਉਤਪਾਦ ਇੱਕ ਅਵਿਵਹਾਰਕ ਸਮਝੌਤਾ ਕੀਤੇ ਬਿਨਾਂ ਇੱਕੋ ਮਸ਼ੀਨ ਨੂੰ ਸਾਂਝਾ ਕਰ ਸਕਦੇ ਹਨ।
ਬੋਤਲ ਦੀ ਚੌੜਾਈ ਅਤੇ ਕੇਂਦਰ ਦੀ ਦੂਰੀ
ਕੇਂਦਰ ਦੀ ਦੂਰੀ ਆਸ ਪਾਸ ਦੀਆਂ ਆਊਟਲੇਟ ਸੈਂਟਰਲਾਈਨਾਂ ਵਿਚਕਾਰ ਮਾਪੀ ਜਾਂਦੀ ਹੈ। ਇਸ ਨੂੰ ਢੱਕਣ ਦੀ ਸਹੀ ਸਥਿਤੀ ਵਿੱਚ ਦਾਖਲ ਹੋਣ ਲਈ ਹਰੇਕ ਪੈਰੀਸਨ ਲਈ ਕਾਫ਼ੀ ਨੇੜਿਓਂ ਮੇਲ ਕਰਨਾ ਹੁੰਦਾ ਹੈ। ਬੋਤਲ ਦੇ ਸਰੀਰ ਦੀ ਚੌੜਾਈ ਲੋੜ ਦਾ ਸਿਰਫ਼ ਇੱਕ ਹਿੱਸਾ ਹੈ। ਗਰਦਨ ਦੀ ਫਿਨਿਸ਼, ਹੈਂਡਲ, ਫਲੈਸ਼ ਪਾਕੇਟ, ਚੁਟਕੀ-ਬੰਦ ਖੇਤਰ ਅਤੇ ਕੈਵਿਟੀਜ਼ ਦੇ ਵਿਚਕਾਰ ਮੋਲਡ ਦੀਵਾਰ ਵੀ ਜਗ੍ਹਾ ਦੀ ਖਪਤ ਕਰਦੀ ਹੈ।
ਭਾਗ ਭਾਰ ਅਤੇ ਕੁੱਲ ਪੈਰੀਸਨ ਪੁੰਜ
ਮੁਕੰਮਲ ਬੋਤਲ ਦਾ ਭਾਰ ਉਹ ਪੁੰਜ ਨਹੀਂ ਹੈ ਜੋ ਐਕਸਟਰੂਡਰ ਨੂੰ ਹਰੇਕ ਘਟਨਾ ਲਈ ਸਪਲਾਈ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ। ਕੁੱਲ ਪੈਰੀਜ਼ਨ ਵਿੱਚ ਬੋਤਲ ਦੇ ਨਾਲ ਨਾਲ ਉੱਪਰ ਅਤੇ ਹੇਠਾਂ ਫਲੈਸ਼ ਲਈ ਕੈਪਚਰ ਕੀਤੀ ਸਮੱਗਰੀ ਅਤੇ ਕੋਈ ਹੋਰ ਕੱਟੀ ਹੋਈ ਸਮੱਗਰੀ ਸ਼ਾਮਲ ਹੁੰਦੀ ਹੈ। ਇੱਕ ਸਥਿਤੀ ਦੇ ਕੁੱਲ ਪੁੰਜ ਨੂੰ ਸਾਰੀਆਂ ਕਿਰਿਆਸ਼ੀਲ ਸਥਿਤੀਆਂ ਨਾਲ ਗੁਣਾ ਕਰੋ, ਫਿਰ ਯੋਜਨਾਬੱਧ ਇਵੈਂਟ ਦਰ 'ਤੇ ਐਕਸਟਰਿਊਸ਼ਨ ਸਿਸਟਮ ਨਾਲ ਕੁੱਲ ਦੀ ਤੁਲਨਾ ਕਰੋ।
ਕੂਲਿੰਗ ਅਤੇ ਹਟਾਉਣ
ਹਰ ਮੋਲਡ ਬੰਦ ਵਿੱਚ ਹਟਾਉਣ ਲਈ ਵਧੇਰੇ ਖੋੜਾਂ ਵਧੇਰੇ ਗਰਮੀ ਪੈਦਾ ਕਰ ਸਕਦੀਆਂ ਹਨ। ਅਸਮਾਨ ਪਾਣੀ ਦੇ ਰਸਤੇ ਇੱਕ ਗੁਫਾ ਨੂੰ ਹੌਲੀ ਸਥਿਤੀ ਬਣਾ ਸਕਦੇ ਹਨ। ਉੱਲੀ ਦੇ ਖੁੱਲ੍ਹਣ ਤੋਂ ਬਾਅਦ, ਸੈੱਲ ਨੂੰ ਟਕਰਾਉਣ ਜਾਂ ਬਹੁਤ ਜ਼ਿਆਦਾ ਇਕੱਠਾ ਹੋਣ ਤੋਂ ਬਿਨਾਂ ਹਰੇਕ ਹਿੱਸੇ ਨੂੰ ਵੱਖ ਕਰਨਾ, ਕੱਟਣਾ, ਟੈਸਟ ਕਰਨਾ ਅਤੇ ਵਿਅਕਤ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ। ਇੱਕ ਮੋਲਡਿੰਗ ਮਸ਼ੀਨ ਆਪਣੀ ਗਤੀ ਨੂੰ ਪੂਰਾ ਕਰ ਸਕਦੀ ਹੈ ਜਦੋਂ ਕਿ ਡਾਊਨਸਟ੍ਰੀਮ ਉਪਕਰਣ ਪਹਿਲਾਂ ਹੀ ਉਤਪਾਦਨ ਵਿੱਚ ਰੁਕਾਵਟ ਹੈ।
SKU ਰਣਨੀਤੀ
ਇੱਕ ਉੱਚ-ਕੈਵਿਟੀ ਮੋਲਡ ਇੱਕ ਸਥਿਰ, ਤੰਗ ਬੋਤਲ ਪਰਿਵਾਰ ਦੇ ਅਨੁਕੂਲ ਹੋ ਸਕਦਾ ਹੈ। ਇਹ ਘੱਟ ਆਕਰਸ਼ਕ ਹੋ ਸਕਦਾ ਹੈ ਜਦੋਂ ਆਰਡਰ ਘੱਟ ਹੁੰਦੇ ਹਨ, ਡਿਜ਼ਾਈਨ ਅਕਸਰ ਬਦਲਦੇ ਹਨ ਜਾਂ SKU ਦਾ ਇੱਕ ਵੱਡਾ ਹਿੱਸਾ ਇੱਕੋ ਪਿੱਚ ਦੀ ਵਰਤੋਂ ਨਹੀਂ ਕਰ ਸਕਦਾ ਹੈ। SKU ਦੁਆਰਾ ਸਲਾਨਾ ਚੰਗੇ-ਭਾਗ ਦੀ ਮੰਗ ਅਤੇ ਤਬਦੀਲੀ ਦੇ ਸਮੇਂ ਦੀ ਤੁਲਨਾ ਕਰੋ। ਇੱਕ ਮੌਸਮੀ ਸਿਖਰ ਦੇ ਆਲੇ-ਦੁਆਲੇ ਹਰ ਉੱਲੀ ਦਾ ਆਕਾਰ ਨਾ ਕਰੋ ਜਦੋਂ ਤੱਕ ਬਾਕੀ ਫੈਕਟਰੀ ਉਸ ਸਮਰੱਥਾ ਦੀ ਵਰਤੋਂ ਨਾ ਕਰ ਸਕੇ।
ਘਟਨਾਵਾਂ, ਭਾਗਾਂ ਅਤੇ ਪੁੰਜ ਸੰਤੁਲਨ ਦੇ ਨਾਲ ਯਥਾਰਥਵਾਦੀ ਆਉਟਪੁੱਟ ਦੀ ਗਣਨਾ ਕਰੋ
ਕੈਟਾਲਾਗ ਸੁੱਕੇ ਚੱਕਰ ਅਤੇ ਸਿਰ ਦੀ ਗਿਣਤੀ ਵੇਚਣਯੋਗ ਬੋਤਲਾਂ ਦੀ ਭਵਿੱਖਬਾਣੀ ਕਰਨ ਲਈ ਕਾਫ਼ੀ ਨਹੀਂ ਹਨ। ਦੋ ਜੁੜੀਆਂ ਗਣਨਾਵਾਂ ਦੀ ਵਰਤੋਂ ਕਰੋ: ਇੱਕ ਸਵੀਕਾਰ ਕੀਤੇ ਹਿੱਸਿਆਂ ਲਈ ਅਤੇ ਇੱਕ ਕੁੱਲ ਪਿਘਲਣ ਦੀ ਮੰਗ ਲਈ।
ਚੰਗੇ ਹਿੱਸੇ ਪ੍ਰਤੀ ਘੰਟਾ = ਸਥਿਰ ਮੋਲਡਿੰਗ ਇਵੈਂਟਸ ਪ੍ਰਤੀ ਘੰਟਾ × ਪ੍ਰਤੀ ਈਵੈਂਟ ਬਣੇ ਹਿੱਸੇ × ਪ੍ਰਵਾਨਿਤ ਅੰਸ਼
ਕੁੱਲ ਪਿਘਲਣ ਦੀ ਮੰਗ (kg/h) = ਸਥਿਰ ਮੋਲਡਿੰਗ ਘਟਨਾਵਾਂ ਪ੍ਰਤੀ ਘੰਟਾ × ਕੁੱਲ ਕੁੱਲ ਪੈਰੀਸਨ ਪੁੰਜ ਪ੍ਰਤੀ ਘਟਨਾ (ਕਿਲੋਗ੍ਰਾਮ)
ਸਵੀਕਾਰ ਕੀਤਾ ਗਿਆ ਹਿੱਸਾ ਖਰੀਦਦਾਰ ਦੀ ਗੁਣਵੱਤਾ ਪਰਿਭਾਸ਼ਾ ਅਤੇ ਇੱਕ ਸਹਿਮਤ ਅਜ਼ਮਾਇਸ਼ ਜਾਂ ਇਮਾਨਦਾਰ ਯੋਜਨਾ ਧਾਰਨਾ ਤੋਂ ਆਉਣਾ ਚਾਹੀਦਾ ਹੈ। ਕੁੱਲ ਕੁੱਲ ਪੈਰੀਸਨ ਪੁੰਜ ਇੱਕ ਘਟਨਾ ਵਿੱਚ ਵਰਤੇ ਗਏ ਸਾਰੇ ਪੈਰੀਸਨਾਂ ਦਾ ਜੋੜ ਹੈ। ਜੇਕਰ ਚਾਰ ਆਊਟਲੇਟ ਇੱਕੋ ਜਿਹੇ ਪੁੰਜ ਨਹੀਂ ਦਿੰਦੇ, ਤਾਂ ਉਹਨਾਂ ਨੂੰ ਜੋੜਨ ਤੋਂ ਪਹਿਲਾਂ ਚਾਰ ਪੁਜ਼ੀਸ਼ਨਾਂ ਨੂੰ ਵੱਖਰੇ ਤੌਰ 'ਤੇ ਰਿਕਾਰਡ ਕਰੋ।
ਇੱਕ ਪਾਰਦਰਸ਼ੀ ਕਾਲਪਨਿਕ ਉਦਾਹਰਨ
ਮੰਨ ਲਓ ਕਿ ਪ੍ਰਸਤਾਵਿਤ ਚਾਰ-ਆਊਟਲੇਟ ਲੇਆਉਟ ਪ੍ਰਤੀ ਇਵੈਂਟ ਚਾਰ ਬੋਤਲਾਂ ਬਣਾਉਂਦਾ ਹੈ। ਇੱਕ ਸਥਿਰ ਅਜ਼ਮਾਇਸ਼ ਦੇ ਦੌਰਾਨ - ਇੱਕ ਸੁੱਕਾ ਚੱਕਰ ਨਹੀਂ - ਸੈੱਲ ਪ੍ਰਤੀ ਘੰਟਾ 300 ਮੋਲਡਿੰਗ ਇਵੈਂਟਾਂ ਨੂੰ ਪੂਰਾ ਕਰਦਾ ਹੈ। ਜੇਕਰ ਪ੍ਰਵਾਨਿਤ ਪ੍ਰਵਾਨਿਤ ਅੰਸ਼ 0.97 ਹੈ, ਤਾਂ ਗਣਨਾ ਕੀਤੀ ਚੰਗੀ ਆਉਟਪੁੱਟ 300 × 4 × 0.97 = 1,164 ਬੋਤਲਾਂ ਪ੍ਰਤੀ ਘੰਟਾ ਹੈ। ਜੇਕਰ ਪ੍ਰਤੀ ਘਟਨਾ ਦਾ ਕੁੱਲ ਕੁੱਲ ਪੈਰੀਸਨ ਪੁੰਜ 0.44 ਕਿਲੋਗ੍ਰਾਮ ਹੈ, ਤਾਂ ਕੁੱਲ ਪਿਘਲਣ ਦੀ ਮੰਗ 300 × 0.44 = 132 ਕਿਲੋਗ੍ਰਾਮ/ਘੰਟਾ ਹੈ।
ਉਹ ਨੰਬਰ ਸਿਰਫ਼ ਸਿੱਖਿਆ ਦੇਣ ਵਾਲੀ ਉਦਾਹਰਨ ਹਨ ਅਤੇ ਕਿੰਗਗਲ ਮਾਡਲ ਨਤੀਜੇ ਨਹੀਂ ਹਨ। ਉਹ ਦਰਸਾਉਂਦੇ ਹਨ ਕਿ ਇੱਕ ਚਾਰ-ਸਿਰ ਵਾਲੀ ਮਸ਼ੀਨ ਆਪਣੇ ਆਪ ਕਿਉਂ ਢੁਕਵੀਂ ਨਹੀਂ ਹੈ: ਪ੍ਰਸਤਾਵਿਤ ਐਕਸਟਰੂਡਰ ਨੂੰ ਸਮੱਗਰੀ ਅਤੇ ਸਥਿਤੀਆਂ ਲਈ ਪ੍ਰਮਾਣਿਤ ਸਮਰੱਥਾ ਦੀ ਲੋੜ ਹੋਵੇਗੀ, ਜਦੋਂ ਕਿ ਕੂਲਿੰਗ ਅਤੇ ਸਾਰੇ ਡਾਊਨਸਟ੍ਰੀਮ ਕਦਮਾਂ ਨੂੰ ਘਟਨਾ ਦੀ ਦਰ ਅਤੇ ਗੁਣਵੱਤਾ ਨੂੰ ਕਾਇਮ ਰੱਖਣ ਦੀ ਲੋੜ ਹੋਵੇਗੀ। ਖਰੀਦ ਦਾ ਫੈਸਲਾ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ ਮਾਪਿਆ ਪ੍ਰੋਜੈਕਟ ਡੇਟਾ ਬਦਲੋ।
ਕਿੰਗਲੇ ਦਾਲਗਾਤਾਰ ਝਟਕਾ ਮੋਲਡਿੰਗ ਮਸ਼ੀਨ ਗਾਈਡਦੱਸਦਾ ਹੈ ਕਿ ਸਟੇਸ਼ਨ ਦੀ ਗਿਣਤੀ, ਡਾਈ-ਹੈੱਡ ਕੈਵਿਟੀਜ਼ ਅਤੇ ਚੱਕਰ ਦਾ ਸਮਾਂ ਕਿਵੇਂ ਜੋੜਦਾ ਹੈ। ਪਲਾਂਟ ਦੀ ਯੋਜਨਾਬੰਦੀ ਲਈ, ਨਾਲ ਇਲੈਕਟ੍ਰੀਕਲ, ਕੰਪਰੈੱਸਡ-ਏਅਰ ਅਤੇ ਕੂਲਿੰਗ ਸਥਿਤੀਆਂ ਦੀ ਵੀ ਪੁਸ਼ਟੀ ਕਰੋਬਲੋ ਮੋਲਡਿੰਗ ਮਸ਼ੀਨ ਉਪਯੋਗਤਾ ਗਾਈਡ.
ਫੈਕਟਰੀ ਕਮਿਸ਼ਨਿੰਗ: ਹਰ ਆਉਟਲੈਟ ਅਤੇ ਕੈਵਿਟੀ ਨੂੰ ਇੱਕ ਸਥਿਤੀ ਦੇ ਤੌਰ 'ਤੇ ਯੋਗ ਬਣਾਓ
ਇੱਕ ਸੰਯੁਕਤ ਔਸਤ ਇੱਕ ਕਮਜ਼ੋਰ ਸਥਿਤੀ ਨੂੰ ਲੁਕਾ ਸਕਦਾ ਹੈ. ਜੇਕਰ ਤਿੰਨ ਬੋਤਲਾਂ ਭਾਰ ਦੀ ਜਾਂਚ ਨੂੰ ਪਾਸ ਕਰਦੀਆਂ ਹਨ ਅਤੇ ਇੱਕ ਹਲਕਾ ਹੈ, ਤਾਂ ਉਹਨਾਂ ਦੀ ਔਸਤ ਸਵੀਕਾਰਯੋਗ ਲੱਗ ਸਕਦੀ ਹੈ ਭਾਵੇਂ ਕਿ ਇੱਕ ਕੈਵਿਟੀ ਅਸਥਿਰ ਹੈ। ਫੈਕਟਰੀ ਸਵੀਕ੍ਰਿਤੀ ਅਤੇ ਸ਼ੁਰੂਆਤ ਦੇ ਦੌਰਾਨ, ਹਰੇਕ ਡਾਈ ਆਊਟਲੈਟ ਅਤੇ ਕੈਵਿਟੀ ਸਥਿਤੀ ਨੂੰ ਲੇਬਲ ਕਰੋ ਅਤੇ ਟ੍ਰਿਮਿੰਗ ਅਤੇ ਨਿਰੀਖਣ ਦੁਆਰਾ ਉਸ ਪਛਾਣ ਨੂੰ ਸੁਰੱਖਿਅਤ ਰੱਖੋ।
ਸਥਿਤੀ-ਦਰ-ਸਥਿਤੀ ਬੇਸਲਾਈਨ ਸਥਾਪਤ ਕਰੋ
- ਮਸ਼ੀਨ, ਡਾਈ ਹੈਡ, ਮੋਲਡ, ਰੈਜ਼ਿਨ ਲਾਟ, ਵਿਅੰਜਨ ਅਤੇ ਉਪਯੋਗਤਾ ਸਥਿਤੀਆਂ ਦੀ ਪਛਾਣ ਕਰੋ।
- ਹਰ ਆਊਟਲੈਟ/ਕੈਵਿਟੀ ਪੋਜੀਸ਼ਨ ਤੋਂ ਕ੍ਰਮ ਵਿੱਚ ਹਿੱਸੇ ਇਕੱਠੇ ਕਰੋ।
- ਕੁੱਲ ਪੈਰੀਸਨ ਪੁੰਜ ਨੂੰ ਰਿਕਾਰਡ ਕਰੋ ਜਿੱਥੇ ਸਹਿਮਤ ਸੁਰੱਖਿਅਤ ਅਜ਼ਮਾਇਸ਼ ਵਿਧੀ ਇਸਦੀ ਇਜਾਜ਼ਤ ਦਿੰਦੀ ਹੈ।
- ਹਰੇਕ ਸਥਿਤੀ ਲਈ ਪੂਰਾ ਭਾਰ ਅਤੇ ਕੰਧ ਦੇ ਸਮਾਨ ਸਥਾਨਾਂ ਨੂੰ ਮਾਪੋ।
- ਚੂੰਢੀ-ਬੰਦ, ਗਰਦਨ ਫਿਨਿਸ਼, ਫਲੈਸ਼, ਮਾਪ, ਦਿੱਖ ਅਤੇ ਲੀਕ ਪ੍ਰਦਰਸ਼ਨ ਦੀ ਜਾਂਚ ਕਰੋ।
- ਰਿਕਾਰਡ ਇਵੈਂਟ ਅੰਤਰਾਲ, ਅਸਵੀਕਾਰ, ਅਲਾਰਮ, ਮੈਨੂਅਲ ਦਖਲਅੰਦਾਜ਼ੀ ਅਤੇ ਡਾਊਨਸਟ੍ਰੀਮ ਸਟਾਪ।
- ਕਿਸੇ ਵੀ ਪ੍ਰਵਾਨਿਤ ਵਿਵਸਥਾ ਦੇ ਬਾਅਦ ਸਥਿਰ ਸਥਿਤੀਆਂ ਨੂੰ ਬਹਾਲ ਕਰਨ ਤੋਂ ਬਾਅਦ ਦੁਹਰਾਓ।
ਇੱਕ ਸਮੇਂ ਵਿੱਚ ਇੱਕ ਨਿਯੰਤਰਿਤ ਕਾਰਕ ਨੂੰ ਬਦਲੋ
ਜੇਕਰ ਇੱਕ ਪੈਰੀਸਨ ਵੱਖਰਾ ਹੈ, ਤਾਂ ਪਹਿਲਾਂ ਫੈਸਲਾ ਕਰੋ ਕਿ ਕੀ ਪੈਟਰਨ ਡਾਈ ਆਊਟਲੈਟ, ਕੈਵਿਟੀ, ਕੂਲਿੰਗ ਸਰਕਟ ਜਾਂ ਡਾਊਨਸਟ੍ਰੀਮ ਸਥਿਤੀ ਦਾ ਅਨੁਸਰਣ ਕਰਦਾ ਹੈ। ਇੱਕ ਤਾਲਮੇਲ ਰਿਕਾਰਡ ਇੱਕ ਵਾਰ ਵਿੱਚ ਕਈ HMI ਮੁੱਲਾਂ ਨੂੰ ਐਡਜਸਟ ਕਰਨ ਨਾਲੋਂ ਵਧੇਰੇ ਉਪਯੋਗੀ ਹੈ। ਕਿੰਗਲੇ ਦਾHMI ਸੈਟਿੰਗਾਂ ਅਤੇ ਅਲਾਰਮ ਗਾਈਡਇੱਕ ਵਿਅੰਜਨ ਨੂੰ ਬਦਲਣ ਤੋਂ ਪਹਿਲਾਂ ਸਬੂਤ ਰਿਕਾਰਡ ਕਰਨ ਦੀ ਸਿਫਾਰਸ਼ ਕਰਦਾ ਹੈ।
ਕੰਧ ਦੀ ਵੰਡ ਦੀ ਜਾਂਚ ਕਰੋ, ਨਾ ਸਿਰਫ਼ ਕੁੱਲ ਭਾਰ
ਦੋ ਬੋਤਲਾਂ ਦਾ ਭਾਰ ਇੱਕੋ ਜਿਹਾ ਹੋ ਸਕਦਾ ਹੈ ਅਤੇ ਫਿਰ ਵੀ ਸਮੱਗਰੀ ਨੂੰ ਵੱਖਰੇ ਢੰਗ ਨਾਲ ਵੰਡਿਆ ਜਾ ਸਕਦਾ ਹੈ। ਪਰਿਭਾਸ਼ਿਤ ਮੋਢੇ, ਸਰੀਰ, ਹੈਂਡਲ, ਅਧਾਰ ਅਤੇ ਚੁਟਕੀ-ਬੰਦ ਸਥਾਨਾਂ ਦੀ ਤੁਲਨਾ ਕਰੋ ਜਿੱਥੇ ਹਿੱਸੇ ਨਾਲ ਸੰਬੰਧਿਤ ਹੋਵੇ। ਜੇ ਪ੍ਰੋਜੈਕਟ ਪ੍ਰੋਗਰਾਮ ਕੀਤੇ ਕੰਧ ਨਿਯੰਤਰਣ ਦੀ ਵਰਤੋਂ ਕਰਦਾ ਹੈ, ਤਾਂਪੈਰੀਸਨ ਪ੍ਰੋਗਰਾਮਿੰਗ ਗਾਈਡਪ੍ਰੋਗਰਾਮ ਪੁਆਇੰਟਾਂ ਨੂੰ ਮਾਪਿਆ ਖੇਤਰਾਂ ਨਾਲ ਜੋੜਨ ਲਈ ਇੱਕ ਢਾਂਚਾਗਤ ਢੰਗ ਪ੍ਰਦਾਨ ਕਰਦਾ ਹੈ।
ਸਵੀਕਾਰ ਕੀਤੇ ਟਰਾਇਲ ਨੂੰ ਰੱਖ-ਰਖਾਅ ਦੇ ਹਵਾਲੇ ਵਿੱਚ ਬਦਲੋ
ਪ੍ਰਵਾਨਿਤ ਸਥਿਤੀ ਡੇਟਾ, ਤਾਪਮਾਨ ਦੀਆਂ ਸਥਿਤੀਆਂ, ਸਫਾਈ ਸਥਿਤੀ, ਪਾਣੀ ਦੀਆਂ ਸਥਿਤੀਆਂ ਅਤੇ ਟੂਲਿੰਗ ਪਛਾਣ ਰੱਖੋ। ਜਦੋਂ ਇੱਕ ਸਥਿਤੀ ਬਾਅਦ ਵਿੱਚ ਚਲੀ ਜਾਂਦੀ ਹੈ, ਤਾਂ ਰੱਖ-ਰਖਾਅ ਇਸਦੀ ਅਸਲ ਬੇਸਲਾਈਨ ਨਾਲ ਤੁਲਨਾ ਕਰ ਸਕਦਾ ਹੈ। ਦਰੋਕਥਾਮ ਰੱਖ-ਰਖਾਅ ਚੈੱਕਲਿਸਟਉਹਨਾਂ ਨਿਰੀਖਣਾਂ ਨੂੰ ਰੁਟੀਨ ਨਿਰੀਖਣਾਂ ਵਿੱਚ ਲੈ ਜਾ ਸਕਦਾ ਹੈ।
ਆਮ ਸੰਜੋਗ—ਅਤੇ ਕੀ ਹਰ ਵਰਣਨ ਅਜੇ ਵੀ ਖੁੱਲ੍ਹਾ ਛੱਡਦਾ ਹੈ
| ਛੋਟਾ ਵੇਰਵਾ | ਇਸਦਾ ਸ਼ਾਇਦ ਕੀ ਮਤਲਬ ਹੈ | RFQ ਨੂੰ ਅਜੇ ਵੀ ਕੀ ਪੁਸ਼ਟੀ ਕਰਨੀ ਚਾਹੀਦੀ ਹੈ |
|---|---|---|
| ਡਬਲ-ਸਿਰ, ਦੋ-ਕੈਵਿਟੀ ਮਸ਼ੀਨ | ਦੋ ਪੈਰੀਸਨ ਪ੍ਰਤੀ ਮੋਲਡਿੰਗ ਈਵੈਂਟ ਦੋ ਮੋਲਡ ਕੈਵਿਟੀਜ਼ ਨੂੰ ਭੋਜਨ ਦਿੰਦੇ ਹਨ | ਸਟੇਸ਼ਨ ਦੀ ਗਿਣਤੀ, ਆਊਟਲੈੱਟ ਪਿੱਚ, ਉੱਲੀ ਦਾ ਆਕਾਰ, ਹਿੱਸੇ ਦਾ ਭਾਰ, ਬਾਹਰ ਕੱਢਣ ਦੀ ਸਮਰੱਥਾ ਅਤੇ ਡਾਊਨਸਟ੍ਰੀਮ ਸਕੋਪ |
| ਚਾਰ-ਸਿਰ ਬੋਤਲ ਉਡਾਉਣ ਵਾਲੀ ਮਸ਼ੀਨ | ਚਾਰ ਡਾਈ ਆਊਟਲੇਟ ਸਮਾਨਾਂਤਰ ਵਿੱਚ ਚਾਰ ਪੈਰੀਸਨ ਬਣਾਉਂਦੇ ਹਨ | ਕੀ ਮੋਲਡ ਵਿੱਚ ਚਾਰ ਸੰਬੰਧਿਤ ਕੈਵਿਟੀਜ਼ ਹਨ, ਸਹੀ ਪਿੱਚ ਅਤੇ ਕੀ ਸਾਰੇ SKU ਫਿੱਟ ਹਨ |
| ਡਬਲ-ਸਟੇਸ਼ਨ, ਡਬਲ-ਸਿਰ ਮਸ਼ੀਨ | ਦੋ ਮੋਲਡ ਸਟੇਸ਼ਨ ਦੋ-ਆਊਟਲੇਟ ਡਾਈ ਸਿਸਟਮ ਦੇ ਆਲੇ-ਦੁਆਲੇ ਬਦਲਦੇ ਹਨ | ਮੋਲਡ ਸੈੱਟਾਂ ਦੀ ਸੰਖਿਆ, ਘਟਨਾ ਕ੍ਰਮ, ਪਿਘਲਣ ਦੀ ਮੰਗ, ਹਟਾਉਣ ਦਾ ਤਰੀਕਾ ਅਤੇ ਗਾਰੰਟੀਸ਼ੁਦਾ ਅਜ਼ਮਾਇਸ਼ ਸ਼ਰਤਾਂ |
| ਚਾਰ-ਕੈਵਿਟੀ ਬਲੋ ਮੋਲਡਿੰਗ ਮਸ਼ੀਨ | ਇੱਕ ਉੱਲੀ ਬੰਦ ਚਾਰ ਹਿੱਸੇ ਬਣਾ ਸਕਦਾ ਹੈ | ਡਾਈ ਆਊਟਲੈਟ ਵਿਵਸਥਾ, ਸਟੇਸ਼ਨ ਦੀ ਗਿਣਤੀ, ਕੈਵਿਟੀ ਬੈਲੇਂਸ, ਕੂਲਿੰਗ ਅਤੇ ਪ੍ਰਵਾਨਿਤ ਆਉਟਪੁੱਟ |
| ਡਬਲ-ਲੇਅਰ, ਡਬਲ-ਸਿਰ ਮਸ਼ੀਨ | ਇੱਕ ਮਲਟੀਲੇਅਰ ਸਿਸਟਮ ਦੋ ਆਊਟਲੇਟਾਂ ਨੂੰ ਫੀਡ ਕਰ ਸਕਦਾ ਹੈ | ਐਕਸਟਰੂਡਰ ਦੀ ਗਿਣਤੀ, ਸਮੱਗਰੀ ਬਣਤਰ, ਲੇਅਰ ਅਨੁਪਾਤ, ਸਕ੍ਰੈਪ ਰੂਟ, ਆਊਟਲੇਟ, ਕੈਵਿਟੀਜ਼ ਅਤੇ ਸਟੇਸ਼ਨ |
“ਪਲਾਸਟਿਕ ਬੋਤਲ ਬਣਾਉਣ ਵਾਲੀ ਮਸ਼ੀਨ,” “HDPE ਬੋਤਲ ਉਡਾਉਣ ਵਾਲੀ ਮਸ਼ੀਨ,” “ਐਕਸਟ੍ਰੂਜ਼ਨ ਬੋਤਲ ਮਸ਼ੀਨ,” “ਮਲਟੀ-ਡਾਈ ਹੈੱਡ ਬਲੋ ਮੋਲਡਰ” ਅਤੇ “ਮਲਟੀ-ਪੈਰੀਸਨ ਐਕਸਟਰਿਊਜ਼ਨ ਬਲੋ ਮੋਲਡਿੰਗ ਮਸ਼ੀਨ” ਸਾਰੇ ਸਬੰਧਤ ਉਪਕਰਣਾਂ ਦੀਆਂ ਖੋਜਾਂ ਵਿੱਚ ਦਿਖਾਈ ਦੇ ਸਕਦੇ ਹਨ। ਇੱਕ ਤਕਨੀਕੀ ਤੌਰ 'ਤੇ ਸੰਪੂਰਨ ਨਿਰਧਾਰਨ ਨੂੰ ਸਮਝਣ ਯੋਗ ਰਹਿਣਾ ਚਾਹੀਦਾ ਹੈ ਭਾਵੇਂ ਉਹ ਮਾਰਕੀਟਿੰਗ ਨਾਮ ਬਦਲਦੇ ਹਨ.
ਮਲਟੀ-ਹੈੱਡ ਬਲੋ ਮੋਲਡਿੰਗ ਪ੍ਰੋਜੈਕਟ ਲਈ RFQ ਚੈੱਕਲਿਸਟ
ਹਰੇਕ ਸਪਲਾਇਰ ਨੂੰ ਉਹੀ ਉਤਪਾਦ ਅਤੇ ਫੈਕਟਰੀ ਇਨਪੁੱਟ ਭੇਜੋ। ਹਰੇਕ ਹਵਾਲੇ ਨੂੰ ਉਸੇ ਕ੍ਰਮ ਵਿੱਚ ਜਵਾਬ ਦੇਣ ਲਈ ਕਹੋ, ਪ੍ਰੋਜੈਕਟ ਗਾਰੰਟੀ ਤੋਂ ਵੱਖ ਕੀਤੇ ਕੈਟਾਲਾਗ ਹਵਾਲੇ ਦੇ ਨਾਲ।
| RFQ ਸਮੂਹ | ਪ੍ਰਦਾਨ ਕਰਨ ਲਈ ਜਾਣਕਾਰੀ | ਲੋੜੀਂਦਾ ਸਪਲਾਇਰ ਜਵਾਬ |
|---|---|---|
| ਉਤਪਾਦ | 2D/3D ਡਰਾਇੰਗ ਜਾਂ ਨਮੂਨੇ, ਸਮਰੱਥਾ, ਅਧਿਕਤਮ ਮਾਪ, ਗਰਦਨ, ਹੈਂਡਲ, ਵਿਭਾਜਨ ਲਾਈਨ ਅਤੇ ਟ੍ਰਿਮ ਜਿਓਮੈਟਰੀ | ਅਨੁਕੂਲ ਮਸ਼ੀਨ ਪਲੇਟਫਾਰਮ, ਸਥਿਤੀ, ਕੈਵਿਟੀ ਲੇਆਉਟ ਅਤੇ ਕਿਸੇ ਵੀ ਡਿਜ਼ਾਈਨ ਸੰਬੰਧੀ ਚਿੰਤਾਵਾਂ |
| ਸਮੱਗਰੀ | ਸਟੀਕ ਰੈਜ਼ਿਨ ਗ੍ਰੇਡ, ਰੰਗ/ਐਡੀਟਿਵ, ਰੀਗ੍ਰਾਈਂਡ ਜਾਂ ਪੀਸੀਆਰ ਯੋਜਨਾ ਅਤੇ ਸਪਲਾਇਰ ਡੇਟਾ | ਪ੍ਰਸਤਾਵਿਤ ਪੇਚ/ਐਕਸਟ੍ਰੂਜ਼ਨ ਸਕੋਪ, ਪ੍ਰੋਸੈਸਿੰਗ ਧਾਰਨਾਵਾਂ ਅਤੇ ਅਜ਼ਮਾਇਸ਼ ਸਮੱਗਰੀ ਦੀ ਲੋੜ |
| ਪੁੰਜ ਅਤੇ ਗੁਣਵੱਤਾ | ਪੂਰਾ ਭਾਰ, ਅਨੁਮਾਨਿਤ ਕੁੱਲ ਪੈਰੀਸਨ/ਫਲੈਸ਼, ਨਾਜ਼ੁਕ ਕੰਧਾਂ, ਮਾਪ ਅਤੇ ਕਾਰਜਸ਼ੀਲ ਟੈਸਟ | ਅਜ਼ਮਾਇਸ਼ ਵਿਧੀ, ਸਥਿਤੀ ਅਤੇ ਸਵੀਕ੍ਰਿਤੀ ਪਰਿਭਾਸ਼ਾ ਦੁਆਰਾ ਨਮੂਨਾ |
| ਆਉਟਪੁੱਟ | ਲੋੜੀਂਦੇ ਚੰਗੇ ਹਿੱਸੇ ਪ੍ਰਤੀ ਘੰਟਾ, ਸ਼ਿਫਟ/ਸਾਲ ਵਾਲੀਅਮ, SKU ਮਿਸ਼ਰਣ ਅਤੇ ਤਬਦੀਲੀ ਦੀ ਬਾਰੰਬਾਰਤਾ | ਇਵੈਂਟ ਪ੍ਰਤੀ ਘੰਟਾ, ਭਾਗ ਪ੍ਰਤੀ ਇਵੈਂਟ, ਮੰਨਿਆ ਗਿਆ ਅੰਸ਼ ਅਤੇ ਕੁੱਲ ਪਿਘਲਣ ਦੀ ਗਣਨਾ |
| ਟੂਲਿੰਗ | ਮੌਜੂਦਾ ਮੋਲਡ ਜਾਂ ਤਰਜੀਹੀ ਕੈਵਿਟੀ ਸੰਕਲਪ | ਆਊਟਲੈਟ ਗਿਣਤੀ, ਕੇਂਦਰ ਦੀ ਦੂਰੀ, ਡਾਈ-ਪਿਨ ਰੇਂਜ, ਮੋਲਡ ਦਾ ਆਕਾਰ, ਕੈਵਿਟੀ ਪਿੱਚ, ਮੋਲਡ ਸੈੱਟ ਅਤੇ ਕੂਲਿੰਗ ਡਿਜ਼ਾਈਨ |
| ਮਸ਼ੀਨ | ਤਰਜੀਹੀ ਆਟੋਮੇਸ਼ਨ ਪੱਧਰ ਅਤੇ ਫੈਕਟਰੀ ਪਾਬੰਦੀਆਂ | ਸਟੇਸ਼ਨ ਗਿਣਤੀ, ਕਲੈਂਪ, ਐਕਸਟਰੂਡਰ, ਨਿਯੰਤਰਣ, ਟੇਕ-ਆਊਟ ਅਤੇ ਸ਼ਾਮਲ ਵਿਕਲਪ |
| ਫੈਕਟਰੀ | ਪਾਵਰ ਸਟੈਂਡਰਡ, ਹਵਾ/ਪਾਣੀ ਦੀਆਂ ਸਥਿਤੀਆਂ, ਅੰਬੀਨਟ ਸੀਮਾਵਾਂ, ਫਰਸ਼, ਉਚਾਈ ਅਤੇ ਲਿਫਟਿੰਗ ਰੂਟ | ਪ੍ਰੋਜੈਕਟ ਉਪਯੋਗਤਾ ਸ਼ੀਟ, ਆਮ ਪ੍ਰਬੰਧ, ਫਾਊਂਡੇਸ਼ਨ/ਲੋਡਿੰਗ ਅਤੇ ਸੇਵਾ-ਕਲੀਅਰੈਂਸ ਲੋੜਾਂ |
| ਡਾਊਨਸਟ੍ਰੀਮ | ਟ੍ਰਿਮਿੰਗ, ਲੀਕ ਟੈਸਟਿੰਗ, ਪਹੁੰਚਾਉਣਾ, ਲੇਬਲਿੰਗ, ਪੈਕਿੰਗ ਅਤੇ ਸਕ੍ਰੈਪ-ਹੈਂਡਲਿੰਗ ਯੋਜਨਾ | ਹਰੇਕ ਸ਼ਾਮਲ ਅਤੇ ਖਰੀਦਦਾਰ ਦੁਆਰਾ ਸਪਲਾਈ ਕੀਤੇ ਪੜਾਅ ਲਈ ਸਮਰੱਥਾ ਅਤੇ ਇੰਟਰਫੇਸ ਸੀਮਾ |
ਇੱਕ ਆਉਟਪੁੱਟ ਲਾਈਨ ਨੂੰ ਇਸਦੇ ਟੈਸਟ ਦੀਆਂ ਸ਼ਰਤਾਂ ਤੋਂ ਬਿਨਾਂ ਸਵੀਕਾਰ ਨਾ ਕਰੋ
ਇੱਕ ਉਪਯੋਗੀ ਸਵੀਕ੍ਰਿਤੀ ਦਸਤਾਵੇਜ਼ ਵਿੱਚ ਬੋਤਲ ਦੀ ਡਰਾਇੰਗ, ਸਮੱਗਰੀ ਦਾ ਦਰਜਾ, ਮੁਕੰਮਲ ਅਤੇ ਕੁੱਲ ਵਜ਼ਨ, ਕਿਰਿਆਸ਼ੀਲ ਆਊਟਲੇਟ ਅਤੇ ਕੈਵਿਟੀਜ਼, ਮੋਲਡ ਕੂਲਿੰਗ ਹਾਲਤਾਂ, ਸਥਿਰ ਰਨ ਵਿੰਡੋ, ਗੁਣਵੱਤਾ ਟੈਸਟ, ਨਮੂਨਾ ਲੈਣ ਦੀ ਯੋਜਨਾ ਅਤੇ ਸ਼ਾਮਲ ਡਾਊਨਸਟ੍ਰੀਮ ਉਪਕਰਣ ਦਾ ਨਾਮ ਹੈ। ਇਹ ਸਥਿਤੀ ਦੁਆਰਾ ਸਵੀਕਾਰ ਕੀਤੇ ਭਾਗਾਂ ਨੂੰ ਰਿਕਾਰਡ ਕਰਦਾ ਹੈ। ਇਹਨਾਂ ਸ਼ਰਤਾਂ ਤੋਂ ਬਿਨਾਂ, “pcs/h” ਮਸ਼ੀਨ ਦੀ ਗਤੀ, ਨਿਰੀਖਣ ਤੋਂ ਪਹਿਲਾਂ ਬਣੇ ਹਿੱਸੇ ਜਾਂ ਚੰਗੀਆਂ ਪੈਕ ਕੀਤੀਆਂ ਬੋਤਲਾਂ ਦਾ ਵਰਣਨ ਕਰ ਸਕਦਾ ਹੈ—ਤਿੰਨ ਵੱਖ-ਵੱਖ ਨਤੀਜੇ।
ਖਰੀਦ ਆਰਡਰ ਨੂੰ ਫ੍ਰੀਜ਼ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ ਲੇਆਉਟ ਲਈ ਪੁੱਛੋ
ਅੰਤਿਮ ਡਰਾਇੰਗ ਵਿੱਚ ਮੋਲਡ ਕੈਵਿਟੀਜ਼, ਮੋਲਡ ਅਤੇ ਪਲੇਟਨ ਦੀਆਂ ਸੀਮਾਵਾਂ, ਬਲੋ ਪਿੰਨ, ਟ੍ਰਿਮਿੰਗ ਜਾਂ ਡਿਫਲੈਸ਼ਿੰਗ ਵਿਧੀ, ਟੇਕ-ਆਊਟ ਪਾਥ ਅਤੇ ਸਰਵਿਸ ਕਲੀਅਰੈਂਸ ਦੇ ਵਿਰੁੱਧ ਡਾਈ-ਆਊਟਲੈਟ ਸੈਂਟਰਲਾਈਨਾਂ ਦਿਖਾਉਣੀਆਂ ਚਾਹੀਦੀਆਂ ਹਨ। ਟ੍ਰਿਪਲ- ਜਾਂ ਚਾਰ-ਸਿਰ ਕਿੰਗਗਲ ਬੇਨਤੀ ਲਈ, ਇਹ ਡਰਾਇੰਗ ਉਹ ਹੈ ਜਿੱਥੇ ਪ੍ਰੋਜੈਕਟ-ਵਿਸ਼ੇਸ਼ ਪਿੱਚ ਦੀ ਪੁਸ਼ਟੀ ਕੀਤੀ ਜਾਂਦੀ ਹੈ; ਪ੍ਰਕਾਸ਼ਿਤ ਡਬਲ-ਹੈੱਡ ਟੇਬਲ ਤੋਂ ਇਸਦਾ ਅਨੁਮਾਨ ਨਹੀਂ ਲਗਾਇਆ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ।
ਅਕਸਰ ਪੁੱਛੇ ਜਾਂਦੇ ਸਵਾਲ
ਮਲਟੀ-ਹੈੱਡ ਬਲੋ ਮੋਲਡਿੰਗ ਮਸ਼ੀਨ ਕੀ ਹੈ?
ਇੱਕ ਮਲਟੀ-ਹੈੱਡ ਬਲੋ ਮੋਲਡਿੰਗ ਮਸ਼ੀਨ ਇੱਕ ਮੋਲਡਿੰਗ ਇਵੈਂਟ ਵਿੱਚ ਕਈ ਪੈਰੀਸਨ ਬਣਾਉਣ ਲਈ ਕਈ ਆਊਟਲੇਟਾਂ ਦੇ ਨਾਲ ਇੱਕ ਡਾਈ-ਹੈੱਡ ਪ੍ਰਬੰਧ ਦੀ ਵਰਤੋਂ ਕਰਦੀ ਹੈ। ਆਊਟਲੈਟ ਗਿਣਤੀ, ਕੇਂਦਰ ਦੀ ਦੂਰੀ ਅਤੇ ਡਾਈ ਦਾ ਆਕਾਰ ਬੋਤਲ ਅਤੇ ਮੋਲਡ-ਕੈਵਿਟੀ ਲੇਆਉਟ ਨਾਲ ਮੇਲ ਖਾਂਦਾ ਹੋਣਾ ਚਾਹੀਦਾ ਹੈ।
ਕੀ ਇੱਕ ਡਬਲ-ਹੈੱਡ ਮਸ਼ੀਨ ਦੋ-ਕੈਵਿਟੀ ਮਸ਼ੀਨ ਦੇ ਸਮਾਨ ਹੈ?
ਸੰ. ਦੋ ਕੈਵਿਟੀ ਉੱਲੀ ਵਿੱਚ ਦੋ ਭਾਗਾਂ ਦੇ ਆਕਾਰਾਂ ਦਾ ਵਰਣਨ ਕਰਦੀ ਹੈ। ਉਹ ਆਮ ਤੌਰ 'ਤੇ ਮੇਲ ਖਾਂਦੇ ਦੋ-ਭਾਗ ਵਾਲੇ ਖਾਕੇ ਦੇ ਤੌਰ 'ਤੇ ਤਿਆਰ ਕੀਤੇ ਜਾਂਦੇ ਹਨ, ਪਰ ਹਵਾਲਾ ਦੋਵਾਂ ਨੂੰ ਵੱਖਰੇ ਤੌਰ 'ਤੇ ਨਿਸ਼ਚਿਤ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ।
ਕੀ ਚਾਰ-ਹੈੱਡ ਬਲੋ ਮੋਲਡਿੰਗ ਮਸ਼ੀਨ ਚਾਰ ਗੁਣਾ ਜ਼ਿਆਦਾ ਬੋਤਲਾਂ ਬਣਾਉਂਦੀ ਹੈ?
ਆਪਣੇ ਆਪ ਨਹੀਂ। ਇਹ ਪ੍ਰਤੀ ਮੋਲਡਿੰਗ ਇਵੈਂਟ ਦੇ ਹੋਰ ਹਿੱਸੇ ਬਣਾ ਸਕਦਾ ਹੈ, ਪਰ ਅਸਲ ਚੰਗੀ ਆਉਟਪੁੱਟ ਸਥਿਰ ਘਟਨਾ ਦਰ, ਕੁੱਲ ਪਿਘਲਣ ਦੀ ਕੁੱਲ ਮੰਗ, ਆਊਟਲੈੱਟ ਅਤੇ ਕੈਵਿਟੀ ਸੰਤੁਲਨ, ਕੂਲਿੰਗ, ਟ੍ਰਿਮਿੰਗ, ਟੈਸਟਿੰਗ ਅਤੇ ਸਵੀਕਾਰ ਕੀਤੀ ਗੁਣਵੱਤਾ 'ਤੇ ਨਿਰਭਰ ਕਰਦੀ ਹੈ।
ਡਾਈ-ਹੈੱਡ ਸੈਂਟਰ ਦੂਰੀ ਕਿਵੇਂ ਚੁਣੀ ਜਾਂਦੀ ਹੈ?
ਕੇਂਦਰ ਦੀ ਦੂਰੀ ਪ੍ਰਸਤਾਵਿਤ ਕੈਵਿਟੀ ਪਿੱਚ ਅਤੇ ਉਤਪਾਦ ਲੇਆਉਟ ਤੋਂ ਚੁਣੀ ਗਈ ਹੈ। ਬੋਤਲ ਦੀ ਚੌੜਾਈ, ਗਰਦਨ ਦੀ ਸਥਿਤੀ, ਫਲੈਸ਼ ਜੇਬਾਂ, ਮੋਲਡ ਸਟੀਲ, ਕੂਲਿੰਗ, ਬਲੋ ਪਿੰਨ, ਟ੍ਰਿਮਿੰਗ ਅਤੇ ਹਟਾਉਣ ਵਾਲੀ ਜਗ੍ਹਾ ਇਹ ਸਭ ਅੰਤਮ ਮਾਪ ਨੂੰ ਪ੍ਰਭਾਵਤ ਕਰਦੇ ਹਨ।
ਕੀ ਇੱਕ ਮਸ਼ੀਨ ਸਿੰਗਲ ਅਤੇ ਮਲਟੀ-ਹੈੱਡ ਉਤਪਾਦਨ ਵਿੱਚ ਬਦਲ ਸਕਦੀ ਹੈ?
ਇੱਕ ਢੁਕਵੇਂ ਇੰਜੀਨੀਅਰਿੰਗ ਪਲੇਟਫਾਰਮ 'ਤੇ ਇੱਕ ਵੱਖਰਾ ਡਾਈ-ਹੈੱਡ ਜਾਂ ਟੂਲਿੰਗ ਪ੍ਰਬੰਧ ਸੰਭਵ ਹੋ ਸਕਦਾ ਹੈ, ਪਰ ਇਹ ਨਹੀਂ ਮੰਨਿਆ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ। ਸਪਲਾਇਰ ਨਾਲ ਮਕੈਨੀਕਲ ਫਿੱਟ, ਐਕਸਟਰੂਜ਼ਨ ਸਕੋਪ, ਨਿਯੰਤਰਣ, ਤਬਦੀਲੀ ਦਾ ਕੰਮ, ਮੋਲਡ ਅਨੁਕੂਲਤਾ ਅਤੇ ਕਮਿਸ਼ਨਿੰਗ ਲੋੜਾਂ ਦੀ ਪੁਸ਼ਟੀ ਕਰੋ।
ਐਕਸਟਰਿਊਸ਼ਨ ਬਲੋ ਮੋਲਡਿੰਗ ਵਿੱਚ ਕੈਵਿਟੀਜ਼ ਦੀ ਗਿਣਤੀ ਨੂੰ ਕੀ ਸੀਮਿਤ ਕਰਦਾ ਹੈ?
ਸੀਮਾਵਾਂ ਵਿੱਚ ਉਤਪਾਦ ਦੇ ਮਾਪ, ਉਪਲਬਧ ਮੋਲਡ ਅਤੇ ਪਲੇਟਨ ਸਪੇਸ, ਆਊਟਲੈੱਟ ਪਿੱਚ, ਡਾਈ ਅਤੇ ਪੈਰੀਸਨ ਜਿਓਮੈਟਰੀ, ਕਲੈਂਪ ਲੋੜਾਂ, ਐਕਸਟਰਿਊਸ਼ਨ ਸਮਰੱਥਾ, ਕੂਲਿੰਗ ਬੈਲੇਂਸ, ਪਾਰਟ ਰਿਮੂਵਲ ਅਤੇ ਡਾਊਨਸਟ੍ਰੀਮ ਸਮਰੱਥਾ ਸ਼ਾਮਲ ਹਨ।
ਮਲਟੀ-ਕੈਵਿਟੀ ਮਸ਼ੀਨ ਹਵਾਲੇ ਲਈ ਮੈਨੂੰ ਕਿਹੜਾ ਡੇਟਾ ਭੇਜਣਾ ਚਾਹੀਦਾ ਹੈ?
ਭਾਗ ਡਰਾਇੰਗ ਜਾਂ ਨਮੂਨੇ, ਸਮੱਗਰੀ ਦਾ ਦਰਜਾ, ਮੁਕੰਮਲ ਅਤੇ ਕੁੱਲ ਪੈਰੀਸਨ ਭਾਰ, ਨਾਜ਼ੁਕ ਕੰਧਾਂ ਅਤੇ ਟੈਸਟਾਂ, ਲੋੜੀਂਦੀ ਚੰਗੀ ਆਉਟਪੁੱਟ, SKU ਯੋਜਨਾ, ਫੈਕਟਰੀ ਉਪਯੋਗਤਾਵਾਂ, ਖਾਕਾ ਸੀਮਾਵਾਂ ਅਤੇ ਡਾਊਨਸਟ੍ਰੀਮ ਲੋੜਾਂ ਭੇਜੋ।