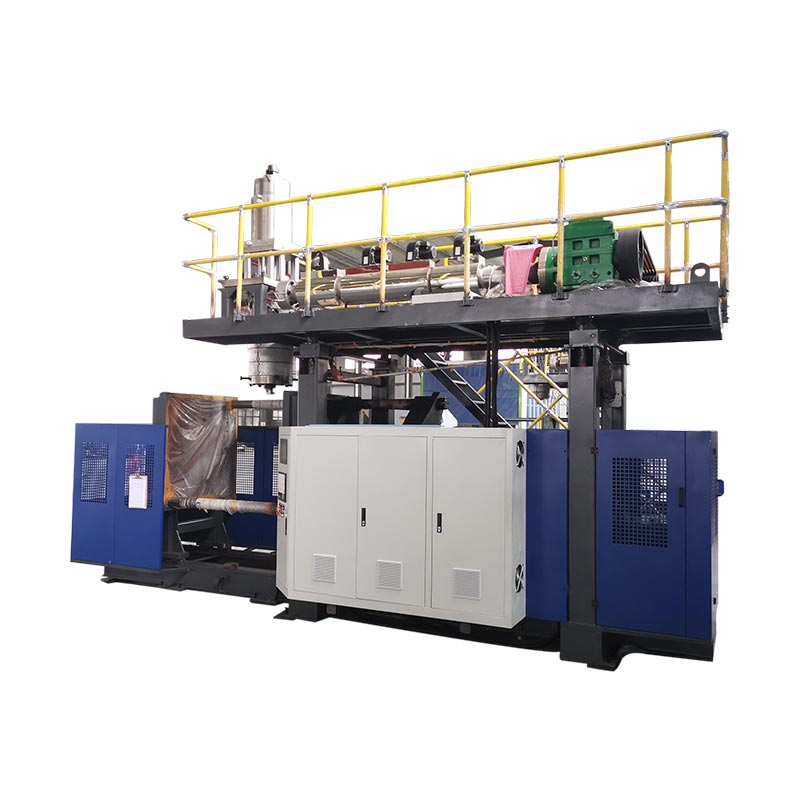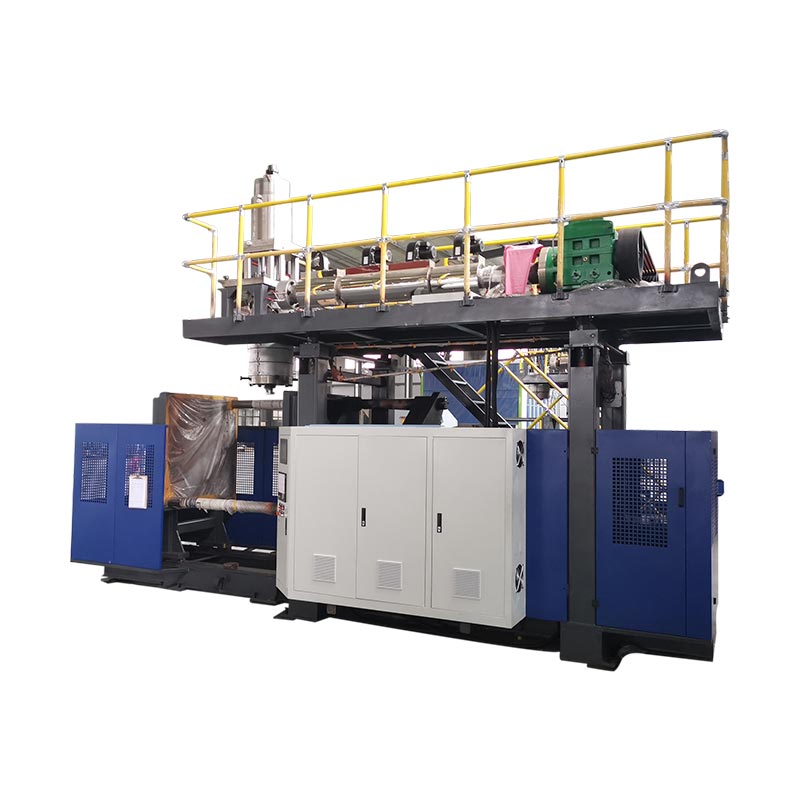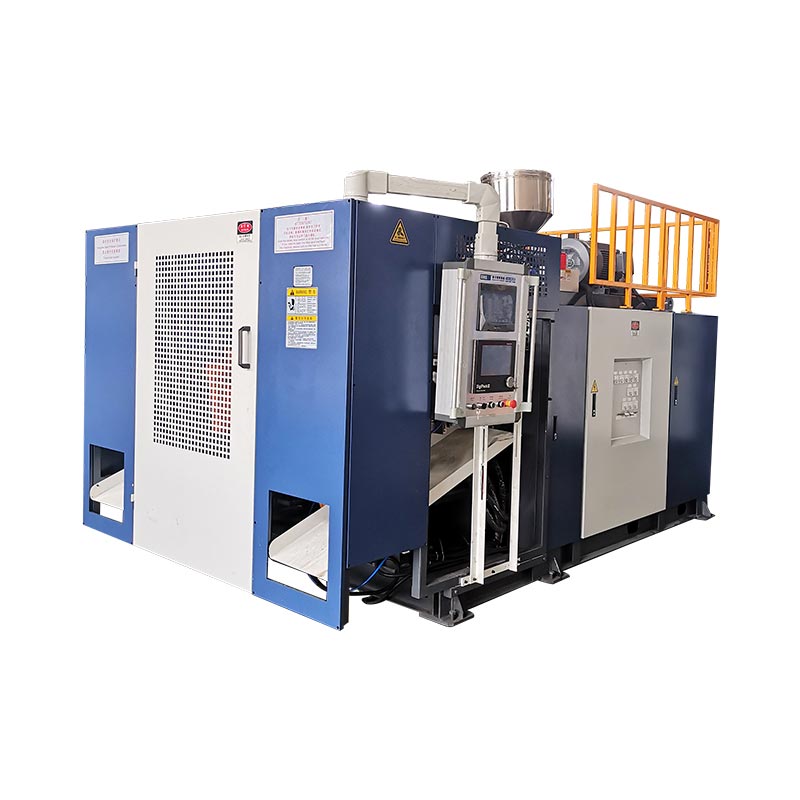
ਇੱਕ ਝਟਕਾ ਮੋਲਡਿੰਗ ਮਸ਼ੀਨ ਤਬਦੀਲੀ ਉਦੋਂ ਹੀ ਪੂਰੀ ਹੁੰਦੀ ਹੈ ਜਦੋਂ ਨਵਾਂ ਮੋਲਡ, ਮਟੀਰੀਅਲ ਪਾਥ, ਟੂਲਿੰਗ, ਰੈਸਿਪੀ ਅਤੇ ਡਾਊਨਸਟ੍ਰੀਮ ਸੈਟਅਪ ਦੀ ਸਹੀ ਪਛਾਣ ਕੀਤੀ ਜਾਂਦੀ ਹੈ ਅਤੇ ਨਵਾਂ ਹਿੱਸਾ ਆਪਣੀ ਪਰਿਭਾਸ਼ਿਤ ਜਾਂਚਾਂ ਨੂੰ ਪਾਸ ਕਰਦਾ ਹੈ।ਆਟੋਮੈਟਿਕ ਚੱਕਰ ਸ਼ੁਰੂ ਕਰਨਾ ਇੱਕ ਵਿਚਕਾਰਲਾ ਮੀਲ ਪੱਥਰ ਹੈ, ਪੂਰਾ ਹੋਣ ਦਾ ਸਬੂਤ ਨਹੀਂ। ਸਭ ਤੋਂ ਸੁਰੱਖਿਅਤ ਅਤੇ ਸਭ ਤੋਂ ਤੇਜ਼ ਵਿਹਾਰਕ ਤਰੀਕਾ ਹੈ ਕਿ ਸਟਾਪ ਤੋਂ ਪਹਿਲਾਂ ਹਰ ਸੰਭਵ ਸਭ ਕੁਝ ਤਿਆਰ ਕਰਨਾ, ਖਤਰੇ ਵਾਲੇ ਕੰਮ ਲਈ ਖਤਰਨਾਕ ਊਰਜਾ ਨੂੰ ਅਲੱਗ ਕਰਨਾ, ਫੰਕਸ਼ਨਾਂ ਨੂੰ ਨਿਯੰਤਰਿਤ ਕ੍ਰਮ ਵਿੱਚ ਬਹਾਲ ਕਰਨਾ ਅਤੇ ਪਹਿਲੀ ਸਵੀਕਾਰ ਕੀਤੀ ਪ੍ਰੋਡਕਸ਼ਨ ਵਿੰਡੋ ਲਈ ਸਮਾਂ ਮਾਪਣਾ, ਸਵੀਕ੍ਰਿਤੀ ਪਰਿਭਾਸ਼ਾ, ਪਰਿਵਰਤਨ ਨੁਕਸਾਨ, ਜ਼ਿੰਮੇਵਾਰ ਮਨਜ਼ੂਰਕਰਤਾ ਅਤੇ ਲੋੜੀਂਦੇ ਸਬੂਤ ਦੇ ਨਾਲ ਟੀਮ ਦੁਆਰਾ ਨਿਯੰਤਰਿਤ ਅਤੇ ਖੋਜਣਯੋਗ ਉਤਪਾਦਨ ਬੇਸਲਾਈਨ ਤੋਂ ਅਗਲੀ ਉਤਪਾਦਨ ਮੁਹਿੰਮ ਸ਼ੁਰੂ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ ਰਿਕਾਰਡ ਕੀਤਾ ਗਿਆ ਹੈ।

ਸ਼ਬਦਾਵਲੀ ਨੋਟ:ਪ੍ਰੋਡਕਸ਼ਨ ਟੀਮਾਂ ਇਸ ਕੰਮ ਨੂੰ ਐਕਸਟਰਿਊਸ਼ਨ ਬਲੋ ਮੋਲਡਿੰਗ ਮਸ਼ੀਨ ਚੇਂਜਓਵਰ, ਬਲੋ ਮੋਲਡਿੰਗ ਮੋਲਡ ਚੇਂਜ, ਮੋਲਡ ਸਵੈਪ, ਟੂਲ ਚੇਂਜ, ਬੋਤਲ ਲਾਈਨ ਚੇਂਜ, ਬਲੋ ਮੋਲਡਿੰਗ ਕਲਰ ਬਦਲਾਅ, ਬਲੋ ਮੋਲਡਿੰਗ ਰੈਜ਼ਿਨ ਬਦਲਾਅ ਜਾਂ ਬਲੋ ਮੋਲਡਿੰਗ ਰੈਸਿਪੀ ਬਦਲਾਅ ਦੇ ਰੂਪ ਵਿੱਚ ਵਰਣਨ ਕਰ ਸਕਦੀਆਂ ਹਨ। ਇਹ ਲੇਬਲ ਓਵਰਲੈਪ ਹੁੰਦੇ ਹਨ, ਪਰ ਇਹ ਹਮੇਸ਼ਾ ਇੱਕੋ ਦਾਇਰੇ ਦਾ ਵਰਣਨ ਨਹੀਂ ਕਰਦੇ ਹਨ। ਜੌਬ ਪੈਕੇਟ ਵਿੱਚ ਇਹ ਦੱਸਣਾ ਚਾਹੀਦਾ ਹੈ ਕਿ ਕਿਹੜੇ ਭੌਤਿਕ, ਸਮੱਗਰੀ, ਡਿਜੀਟਲ ਅਤੇ ਡਾਊਨਸਟ੍ਰੀਮ ਤੱਤ ਬਦਲਣਗੇ।
ਪੰਜ ਫੈਸਲੇ ਜੋ ਤਬਦੀਲੀ ਨੂੰ ਨਿਯੰਤਰਿਤ ਕਰਦੇ ਹਨ
- ਸਮਾਪਤੀ ਬਿੰਦੂ ਨੂੰ ਸਵੀਕਾਰ ਕੀਤੇ ਹਿੱਸੇ ਅਤੇ ਸਥਿਰ ਉਤਪਾਦਨ ਵਿੰਡੋ ਵਜੋਂ ਪਰਿਭਾਸ਼ਿਤ ਕਰੋ।
- ਹਰ ਬਦਲੀ ਹੋਈ ਆਈਟਮ ਦੀ ਪਛਾਣ ਕਰੋ: ਮੋਲਡ, ਡਾਈ ਟੂਲਿੰਗ, ਬਲੋ ਪਿੰਨ, ਰੈਜ਼ਿਨ, ਰੰਗ, ਰੈਸਿਪੀ ਅਤੇ ਡਾਊਨਸਟ੍ਰੀਮ ਉਪਕਰਣ।
- ਤਸਦੀਕ, ਸਟੇਜਿੰਗ ਅਤੇ ਦਸਤਾਵੇਜ਼ਾਂ ਨੂੰ ਰੁਕੀ ਹੋਈ ਮਸ਼ੀਨ ਵਿੰਡੋ ਦੇ ਬਾਹਰ ਲਿਜਾਓ ਜਿੱਥੇ ਸੁਰੱਖਿਅਤ ਹੋਵੇ।
- ਕਿਸੇ ਵੀ ਵਿਅਕਤੀ ਦੇ ਖਤਰੇ ਵਾਲੇ ਖੇਤਰ ਵਿੱਚ ਦਾਖਲ ਹੋਣ ਤੋਂ ਪਹਿਲਾਂ ਸਾਈਟ ਦੀ ਅਧਿਕਾਰਤ ਖਤਰਨਾਕ-ਊਰਜਾ ਪ੍ਰਕਿਰਿਆ ਦੀ ਵਰਤੋਂ ਕਰੋ।
- ਪ੍ਰਵਾਨਿਤ ਸੈਟਅਪ ਅਤੇ ਸਬੂਤ ਨੂੰ ਰਿਕਾਰਡ ਕਰੋ ਤਾਂ ਕਿ ਅਗਲੀ ਰਨ ਇੱਕ ਨਿਯੰਤਰਿਤ ਬੇਸਲਾਈਨ ਤੋਂ ਸ਼ੁਰੂ ਹੋਵੇ।
| ਡੋਮੇਨ ਬਦਲੋ | ਨਵੀਂ ਨੌਕਰੀ ਨਾਲ ਕੀ ਮੇਲ ਖਾਂਦਾ ਹੋਣਾ ਚਾਹੀਦਾ ਹੈ | ਸਬੂਤ ਮੁੜ ਚਾਲੂ ਕਰੋ | ਖਾਸ ਲੁਕਵੀਂ ਨਿਰਭਰਤਾ |
|---|---|---|---|
| ਮੋਲਡ ਅਤੇ ਇੰਟਰਫੇਸ | ਸਹੀ ਸੰਸ਼ੋਧਨ, ਮਾਊਂਟਿੰਗ, ਕੂਲਿੰਗ, ਬਲੋ-ਪਿੰਨ/ਕੋਰ ਅਤੇ ਟੇਕ-ਆਊਟ ਸਬੰਧ | ਨਿਯੰਤਰਿਤ ਮੈਨੂਅਲ ਮੋਸ਼ਨ ਅਤੇ ਲੀਕ-ਮੁਕਤ ਕਨੈਕਸ਼ਨ | ਹੋਜ਼ ਰੂਟਿੰਗ, ਸੈਂਸਰ ਸਥਿਤੀ ਜਾਂ ਡਾਊਨਸਟ੍ਰੀਮ ਕਲੀਅਰੈਂਸ |
| ਮਰੋ ਅਤੇ ਪੈਰੀਜ਼ਨ ਟੂਲਿੰਗ | ਟੂਲਿੰਗ ਪਛਾਣ, ਮਕੈਨੀਕਲ ਸਥਿਤੀ ਅਤੇ ਕੈਲੀਬ੍ਰੇਸ਼ਨ ਨੂੰ ਮਨਜ਼ੂਰੀ ਦਿੱਤੀ ਗਈ | ਸਿੱਧਾ, ਸਥਿਰ ਪੈਰੀਸਨ ਮੋਲਡ ਲਈ ਰੱਖਿਆ ਗਿਆ ਹੈ | ਟੂਲਿੰਗ ਫਾਈਲ ਸਥਾਪਿਤ ਹਾਰਡਵੇਅਰ ਨਾਲ ਮੇਲ ਨਹੀਂ ਖਾਂਦੀ ਹੈ |
| ਸਮੱਗਰੀ ਅਤੇ ਰੰਗ | ਸਹੀ ਰੈਸਿਨ ਗ੍ਰੇਡ, ਲਾਟ, ਮਾਸਟਰਬੈਚ ਅਤੇ ਪ੍ਰਵਾਨਿਤ ਰੀਗ੍ਰਾਈਂਡ ਨਿਯਮ | ਸਾਫ਼, ਸਮਰੂਪ ਪਿਘਲਣ ਅਤੇ ਖੋਜਣ ਯੋਗ ਸਮੱਗਰੀ ਤਬਦੀਲੀ | ਪੁਰਾਣੀ ਰਾਲ ਜਾਂ ਰੰਗ ਹੈਂਡਲਿੰਗ ਅਤੇ ਪਿਘਲਣ ਵਾਲੇ ਮਾਰਗਾਂ ਵਿੱਚ ਰਹਿੰਦਾ ਹੈ |
| ਵਿਅੰਜਨ ਅਤੇ ਨਿਯੰਤਰਣ | ਸਥਾਪਿਤ ਉਤਪਾਦ ਪੈਕੇਜ ਲਈ ਵਿਅੰਜਨ ਸੰਸ਼ੋਧਨ ਜਾਰੀ ਕੀਤਾ ਗਿਆ | ਕਮਾਂਡ ਅਤੇ ਅਸਲ ਰਾਜ ਇੱਕ ਨਿਯੰਤਰਿਤ ਚੱਕਰ ਦੁਆਰਾ ਸਹਿਮਤ ਹੁੰਦੇ ਹਨ | ਇੱਕ ਪੁਰਾਣਾ ਉਤਪਾਦ ਮੁੱਲ ਸੁਰੱਖਿਅਤ ਵਿਅੰਜਨ ਦੇ ਬਾਹਰ ਬਚਦਾ ਹੈ |
| ਭਾਗ ਅਤੇ ਲਾਈਨ ਸਵੀਕ੍ਰਿਤੀ | ਡਰਾਇੰਗ, ਵਿਜ਼ੂਅਲ ਸੀਮਾ, ਭਾਰ, ਕੰਧ, ਮਾਪ ਅਤੇ ਕਾਰਜਸ਼ੀਲ ਟੈਸਟ | ਪਰਿਭਾਸ਼ਿਤ ਲਗਾਤਾਰ ਜਾਂ ਸਮਾਂ-ਆਧਾਰਿਤ ਸਵੀਕ੍ਰਿਤੀ ਵਿੰਡੋ | ਟ੍ਰਿਮਰ, ਲੀਕ ਟੈਸਟਰ, ਕਨਵੇਅਰ ਜਾਂ ਪੈਕ-ਆਊਟ ਅਜੇ ਵੀ ਪੁਰਾਣੇ SKU ਦੀ ਵਰਤੋਂ ਕਰਦਾ ਹੈ |
ਤਬਦੀਲੀ ਉਦੋਂ ਹੀ ਪੂਰੀ ਹੁੰਦੀ ਹੈ ਜਦੋਂ ਨਵੀਂ ਬੋਤਲ ਮਨਜ਼ੂਰ ਹੋ ਜਾਂਦੀ ਹੈ
ਪੌਦੇ ਅਕਸਰ ਇਸ ਸ਼ਬਦ ਦੀ ਵਰਤੋਂ ਕਰਦੇ ਹਨਤਬਦੀਲੀਕਈ ਵੱਖ-ਵੱਖ ਸਮਾਗਮਾਂ ਲਈ. ਜਦੋਂ ਨਵਾਂ ਮੋਲਡ ਕਲੈਂਪ ਕੀਤਾ ਜਾਂਦਾ ਹੈ ਤਾਂ ਇੱਕ ਸੁਪਰਵਾਈਜ਼ਰ ਘੜੀ ਨੂੰ ਰੋਕ ਸਕਦਾ ਹੈ। ਦੂਜਾ ਇਸਨੂੰ ਰੋਕ ਸਕਦਾ ਹੈ ਜਦੋਂ ਪਹਿਲਾ ਆਟੋਮੈਟਿਕ ਚੱਕਰ ਸ਼ੁਰੂ ਹੁੰਦਾ ਹੈ। ਗੁਣਵੱਤਾ ਸੰਪੂਰਨਤਾ ਨੂੰ ਪਹਿਲੇ ਹਿੱਸੇ ਵਜੋਂ ਪਰਿਭਾਸ਼ਿਤ ਕਰ ਸਕਦੀ ਹੈ ਜੋ ਨਿਰੀਖਣ ਪਾਸ ਕਰਦਾ ਹੈ, ਜਦੋਂ ਕਿ ਉਤਪਾਦਨ ਲਈ ਸਵੀਕਾਰ ਕੀਤੇ ਹਿੱਸਿਆਂ ਦੀ ਨਿਰੰਤਰ ਦੌੜ ਦੀ ਲੋੜ ਹੋ ਸਕਦੀ ਹੈ। ਇਹ ਪਰਿਭਾਸ਼ਾਵਾਂ ਵੱਖ-ਵੱਖ ਸੰਖਿਆਵਾਂ ਪੈਦਾ ਕਰਦੀਆਂ ਹਨ, ਇਸਲਈ ਇੱਕ ਤਬਦੀਲੀ-ਸਮੇਂ ਦੀ ਤੁਲਨਾ ਉਦੋਂ ਤੱਕ ਅਰਥਹੀਣ ਹੈ ਜਦੋਂ ਤੱਕ ਸ਼ੁਰੂਆਤੀ ਬਿੰਦੂ ਅਤੇ ਸਮਾਪਤੀ ਬਿੰਦੂ ਸਥਿਰ ਨਹੀਂ ਹੁੰਦੇ।
ਇੱਕ ਐਕਸਟਰਿਊਸ਼ਨ ਬਲੋ ਮੋਲਡਿੰਗ ਲਾਈਨ ਲਈ, ਇੱਕ ਉਪਯੋਗੀ ਸ਼ੁਰੂਆਤੀ ਬਿੰਦੂ ਬਾਹਰ ਜਾਣ ਵਾਲੇ ਕੰਮ ਤੋਂ ਆਖਰੀ ਸਵੀਕਾਰ ਕੀਤਾ ਗਿਆ ਹਿੱਸਾ ਹੈ। ਇੱਕ ਉਪਯੋਗੀ ਫਿਨਿਸ਼ ਪੁਆਇੰਟ ਆਉਣ ਵਾਲੀ ਨੌਕਰੀ ਲਈ ਪਹਿਲੀ ਸਵੀਕਾਰ ਕੀਤੀ ਪ੍ਰੋਡਕਸ਼ਨ ਵਿੰਡੋ ਹੈ। ਪੌਦੇ ਨੂੰ ਉਸ ਵਿੰਡੋ ਨੂੰ ਪਰਿਭਾਸ਼ਿਤ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ। ਇਹ ਲਗਾਤਾਰ ਭਾਗਾਂ ਦੀ ਇੱਕ ਨਿਰਧਾਰਤ ਸੰਖਿਆ, ਸਥਿਰ ਸਥਿਤੀਆਂ 'ਤੇ ਇੱਕ ਪਰਿਭਾਸ਼ਿਤ ਸਮਾਂ ਜਾਂ ਸਟੇਸ਼ਨਾਂ, ਕੈਵਿਟੀਜ਼ ਜਾਂ ਡਾਈ ਆਊਟਲੇਟਾਂ ਵਿੱਚ ਨਮੂਨਾ ਲੈਣ ਦਾ ਨਿਯਮ ਹੋ ਸਕਦਾ ਹੈ। ਲੋੜ ਨਿਯੰਤਰਿਤ ਉਤਪਾਦ ਜਾਂ ਪ੍ਰਕਿਰਿਆ ਦੇ ਨਿਰਧਾਰਨ ਵਿੱਚ ਹੈ, ਨਾ ਕਿ ਕਿਸੇ ਆਪਰੇਟਰ ਦੀ ਮੈਮੋਰੀ ਵਿੱਚ।
ਇਹ ਪਰਿਭਾਸ਼ਾ ਉਸ ਕੰਮ ਦਾ ਪਰਦਾਫਾਸ਼ ਕਰਦੀ ਹੈ ਜੋ ਸਿਰਫ਼ ਮੋਲਡ-ਮੈਟ੍ਰਿਕ ਛੁਪਾਉਂਦਾ ਹੈ। ਆਉਣ ਵਾਲੇ ਉਤਪਾਦ ਲਈ ਇੱਕ ਹੋਰ ਡਾਈ ਜਾਂ ਮੈਂਡਰਲ, ਬਲੋ ਪਿੰਨ, ਗਰਦਨ ਟੂਲਿੰਗ, ਕੋਰ ਮੂਵਮੈਂਟ, ਪੈਰੀਸਨ ਪ੍ਰੋਫਾਈਲ, ਰੈਜ਼ਿਨ, ਰੰਗ, ਰੀਗ੍ਰਾਈਂਡ ਨਿਯਮ, ਲੀਕ-ਟੈਸਟ ਪ੍ਰੋਗਰਾਮ, ਟ੍ਰਿਮਿੰਗ ਫਿਕਸਚਰ, ਲੇਬਲ, ਕਨਵੇਅਰ ਗਾਈਡ ਜਾਂ ਪੈਕ-ਆਊਟ ਪੈਟਰਨ ਦੀ ਲੋੜ ਹੋ ਸਕਦੀ ਹੈ। ਭਾਵੇਂ ਭੌਤਿਕ ਉੱਲੀ ਸਥਾਪਤ ਰਹਿੰਦੀ ਹੈ, ਇੱਕ ਸਮੱਗਰੀ ਅਤੇ ਵਿਅੰਜਨ ਤਬਦੀਲੀ ਅਜੇ ਵੀ ਇੱਕ ਪੂਰੀ ਪਲਾਸਟਿਕ ਬੋਤਲ ਉਤਪਾਦਨ ਤਬਦੀਲੀ ਹੋ ਸਕਦੀ ਹੈ।
ਨਤੀਜੇ ਨੂੰ ਚਾਰ ਮਾਪਾਂ ਵਿੱਚ ਵੱਖ ਕਰੋ: ਬੰਦ-ਮਸ਼ੀਨ ਦਾ ਸਮਾਂ, ਪਹਿਲੇ ਬਣੇ ਹਿੱਸੇ ਦਾ ਸਮਾਂ, ਪਹਿਲਾਂ ਸਵੀਕਾਰ ਕੀਤੇ ਹਿੱਸੇ ਦਾ ਸਮਾਂ ਅਤੇ ਸਵੀਕਾਰ ਕੀਤੇ ਉਤਪਾਦਨ ਵਿੰਡੋ ਲਈ ਸਮਾਂ। ਰਿਕਾਰਡ ਸੈੱਟਅੱਪ ਉਹਨਾਂ ਸਮਿਆਂ ਤੋਂ ਇਲਾਵਾ ਮਾਤਰਾ ਨੂੰ ਰੱਦ ਕਰਦਾ ਹੈ ਅਤੇ ਸ਼ੁੱਧ ਕਰਦਾ ਹੈ। ਇਹ ਵਾਅਦਾ ਨਹੀਂ ਕਰਦਾ ਕਿ ਹਰ ਨੰਬਰ ਡਿੱਗ ਜਾਵੇਗਾ. ਇਹ ਨੁਕਸਾਨ ਨੂੰ ਦ੍ਰਿਸ਼ਮਾਨ ਬਣਾਉਂਦਾ ਹੈ ਅਤੇ ਇੱਕ ਸਫਲ ਐਕਸਟਰਿਊਸ਼ਨ ਬਲੋ ਮੋਲਡਿੰਗ ਮਸ਼ੀਨ ਦੇ ਬਦਲਾਅ ਵਜੋਂ ਰਿਪੋਰਟ ਕੀਤੇ ਜਾਣ ਤੋਂ ਤੁਰੰਤ ਰੀਸਟਾਰਟ ਨੂੰ ਰੋਕਦਾ ਹੈ ਜਦੋਂ ਡਾਊਨਸਟ੍ਰੀਮ ਲਾਈਨ ਜਾਂ ਕੁਆਲਿਟੀ ਗੇਟ ਅਜੇ ਵੀ ਹਿੱਸਿਆਂ ਨੂੰ ਰੱਦ ਕਰ ਰਿਹਾ ਹੁੰਦਾ ਹੈ।
ਮਸ਼ੀਨ ਦੇ ਰੁਕਣ ਤੋਂ ਪਹਿਲਾਂ ਨਵੇਂ ਉਤਪਾਦ ਪੈਕੇਜ ਦੀ ਯੋਜਨਾ ਬਣਾਓ
ਪਰਿਵਰਤਨ ਇੱਕ ਜਾਣਕਾਰੀ ਜਾਂਚ ਦੇ ਤੌਰ 'ਤੇ ਸ਼ੁਰੂ ਹੋਣਾ ਚਾਹੀਦਾ ਹੈ ਜਦੋਂ ਬਾਹਰ ਜਾਣ ਵਾਲੀ ਨੌਕਰੀ ਅਜੇ ਵੀ ਚੱਲ ਰਹੀ ਹੈ। ਇੱਕ ਜਾਰੀ ਕੀਤਾ ਜੌਬ ਪੈਕੇਟ ਬਣਾਓ ਜੋ ਭਾਗ ਡਰਾਇੰਗ ਅਤੇ ਸੰਸ਼ੋਧਨ, ਰੈਜ਼ਿਨ ਗ੍ਰੇਡ, ਮਾਸਟਰਬੈਚ, ਅਨੁਮਤੀ ਪ੍ਰਾਪਤ ਰੀਗ੍ਰਾਈਂਡ, ਟੀਚੇ ਵਾਲੇ ਹਿੱਸੇ ਦਾ ਭਾਰ, ਨਾਜ਼ੁਕ ਮਾਪ, ਕੰਧ-ਮੋਟਾਈ ਸਥਾਨ, ਵਿਜ਼ੂਅਲ ਮਾਪਦੰਡ, ਕਾਰਜਸ਼ੀਲ ਟੈਸਟਾਂ ਅਤੇ ਸੰਭਾਵਿਤ ਪੈਕ-ਆਊਟ ਦੀ ਪਛਾਣ ਕਰਦਾ ਹੈ। ਮੋਲਡ, ਡਾਈ ਟੂਲਿੰਗ, ਬਲੋ ਪਿੰਨ, ਇਨਸਰਟ, ਟੇਕ-ਆਊਟ ਅਤੇ ਡਾਊਨਸਟ੍ਰੀਮ ਫਿਕਸਚਰ ਪਛਾਣ ਸ਼ਾਮਲ ਕਰੋ। ਜੇਕਰ ਦੋ ਆਈਟਮਾਂ ਇੱਕ ਸਾਂਝਾ ਨਾਮ ਸਾਂਝਾ ਕਰਦੀਆਂ ਹਨ, ਤਾਂ ਟਿਕਾਊ ਆਈਡੀ ਜਾਂ ਸੰਸ਼ੋਧਨ-ਨਿਯੰਤਰਿਤ ਫੋਟੋਆਂ ਦੀ ਵਰਤੋਂ ਕਰੋ ਤਾਂ ਕਿ ਸੈੱਟਅੱਪ ਟੀਮ ਦਿੱਖ ਦੁਆਰਾ ਚੁਣ ਨਾ ਰਹੀ ਹੋਵੇ।
ਕਿੰਗਗਲ ਨੇ ਪ੍ਰਕਾਸ਼ਿਤ ਕੀਤਾ ਹੈਵਿਕਰੀ ਪ੍ਰਕਿਰਿਆਖਰੀਦਦਾਰਾਂ ਨੂੰ ਮਸ਼ੀਨ ਹੱਲ ਚੁਣਨ ਤੋਂ ਪਹਿਲਾਂ ਉਤਪਾਦ ਦੀਆਂ ਤਸਵੀਰਾਂ ਜਾਂ ਡਰਾਇੰਗ, ਭਾਰ, ਆਕਾਰ, ਸਮੱਗਰੀ, ਮੋਟਾਈ, ਆਉਟਪੁੱਟ ਅਤੇ ਰਸਾਇਣਕ-ਰੋਧਕ ਲੋੜਾਂ ਪ੍ਰਦਾਨ ਕਰਨ ਲਈ ਕਹਿੰਦਾ ਹੈ। ਉਹੀ ਇਨਪੁਟ ਸ਼੍ਰੇਣੀਆਂ ਬਾਅਦ ਵਿੱਚ ਤਬਦੀਲੀਆਂ ਦੌਰਾਨ ਕੀਮਤੀ ਹੁੰਦੀਆਂ ਹਨ ਕਿਉਂਕਿ ਉਹ ਮਸ਼ੀਨ ਸੈੱਟਅੱਪ ਨੂੰ ਉਸ ਹਿੱਸੇ ਨਾਲ ਜੋੜਦੀਆਂ ਹਨ ਜੋ ਪੈਦਾ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ। ਉਤਪਾਦਨ ਪੈਕੇਟ ਅਸਲ ਪੁੱਛਗਿੱਛ ਨਾਲੋਂ ਵਧੇਰੇ ਖਾਸ ਹੋਣਾ ਚਾਹੀਦਾ ਹੈ ਅਤੇ ਅਸਲ ਮਸ਼ੀਨ, ਉੱਲੀ ਅਤੇ ਸਮੱਗਰੀ ਦੇ ਸੁਮੇਲ ਲਈ ਸਿਰਫ ਪ੍ਰਵਾਨਿਤ ਮੁੱਲ ਹੋਣੇ ਚਾਹੀਦੇ ਹਨ।
ਅਗਲੇ ਮੋਲਡ ਅਤੇ ਤਸਦੀਕ ਕੀਤੇ ਸਹਾਇਕ ਆਈਟਮਾਂ ਨੂੰ ਨਿਰਧਾਰਿਤ ਖੇਤਰ ਵਿੱਚ ਨਿਕਾਸ, ਸੁਰੱਖਿਆ ਜਾਂ ਸਮੱਗਰੀ ਦੇ ਪ੍ਰਵਾਹ ਵਿੱਚ ਰੁਕਾਵਟ ਦੇ ਬਿਨਾਂ ਸਟੇਜ ਕਰੋ। ਲਿਫਟਿੰਗ ਪੁਆਇੰਟ ਅਤੇ ਪਲਾਂਟ ਦੀ ਲਿਫਟ ਯੋਜਨਾ ਦੀ ਜਾਂਚ ਕਰੋ, ਪਰ ਮੋਲਡ ਦੇ ਮਾਮੂਲੀ ਆਕਾਰ ਤੋਂ ਲਿਫਟਿੰਗ ਸਮਰੱਥਾ ਦਾ ਅੰਦਾਜ਼ਾ ਨਾ ਲਗਾਓ। ਪੁਸ਼ਟੀ ਕਰੋ ਕਿ ਕੂਲਿੰਗ ਕਨੈਕਸ਼ਨ, ਏਅਰ ਕਨੈਕਸ਼ਨ, ਸੈਂਸਰ, ਕੇਬਲ ਅਤੇ ਫਾਸਟਨਰ ਮੌਜੂਦ ਹਨ ਅਤੇ ਸਹੀ ਢੰਗ ਨਾਲ ਪਛਾਣੇ ਗਏ ਹਨ। ਆਊਟਗੋਇੰਗ ਰੈਜ਼ਿਨ, ਪਰਿਵਰਤਨ ਸਮੱਗਰੀ ਅਤੇ ਰੱਦ ਕੀਤੇ ਹਿੱਸਿਆਂ ਲਈ ਸਾਫ਼ ਸਮੱਗਰੀ ਨੂੰ ਸੰਭਾਲਣ ਵਾਲੇ ਉਪਕਰਣ ਅਤੇ ਵੱਖਰੇ ਕੰਟੇਨਰਾਂ ਨੂੰ ਤਿਆਰ ਕਰੋ। ਜੇਕਰ ਲਾਈਨ ਵਿੱਚ ਇੱਕ ਟ੍ਰਿਮਰ, ਲੀਕ ਟੈਸਟਰ, ਲੇਬਲਰ ਜਾਂ ਕਨਵੇਅਰ ਸ਼ਾਮਲ ਹੈ, ਤਾਂ ਇਸਦੀ ਵਿਅੰਜਨ ਨੂੰ ਸ਼ਾਮਲ ਕਰੋ ਅਤੇ ਉਸੇ ਤਿਆਰੀ ਸਮੀਖਿਆ ਵਿੱਚ ਭਾਗਾਂ ਨੂੰ ਬਦਲੋ।
ਅੰਤਿਮ ਪੁਰਾਣੇ ਹਿੱਸੇ ਤੋਂ ਪਹਿਲਾਂ ਇੱਕ ਛੋਟਾ ਤਿਆਰੀ ਦਾ ਫੈਸਲਾ ਰੱਖੋ। ਮੋਲਡ ਸੇਟਰ ਟੂਲਿੰਗ ਅਤੇ ਲਿਫਟਿੰਗ ਦੀ ਤਿਆਰੀ ਦੀ ਪੁਸ਼ਟੀ ਕਰਦਾ ਹੈ, ਮਟੀਰੀਅਲ ਹੈਂਡਲਿੰਗ ਸਹੀ ਲਾਟ ਅਤੇ ਸਾਫ਼ ਰੂਟ ਦੀ ਪੁਸ਼ਟੀ ਕਰਦਾ ਹੈ, ਆਪਰੇਟਰ ਵਿਅੰਜਨ ਪਹੁੰਚ ਦੀ ਪੁਸ਼ਟੀ ਕਰਦਾ ਹੈ, ਰੱਖ-ਰਖਾਅ ਕਿਸੇ ਵੀ ਅਨੁਸੂਚਿਤ ਕੰਮ ਦੀ ਪੁਸ਼ਟੀ ਕਰਦਾ ਹੈ, ਅਤੇ ਗੁਣਵੱਤਾ ਨਮੂਨਾ ਯੋਜਨਾ ਦੀ ਪੁਸ਼ਟੀ ਕਰਦਾ ਹੈ। ਜੇਕਰ ਕੋਈ ਲੋੜੀਂਦੀ ਚੀਜ਼ ਗੁੰਮ ਹੈ, ਤਾਂ ਵਿਹਾਰਕ ਹੋਣ 'ਤੇ ਬਾਹਰ ਜਾਣ ਵਾਲੀ ਨੌਕਰੀ ਨੂੰ ਛੱਡ ਦਿਓ। ਯੋਜਨਾਬੱਧ ਸਟਾਪ ਤੋਂ ਪਹਿਲਾਂ ਸਮੱਸਿਆ ਦੀ ਖੋਜ ਕਰਨਾ ਸੁਰੱਖਿਆ ਸ਼ਾਰਟਕੱਟ ਲਏ ਬਿਨਾਂ ਡਾਊਨਟਾਈਮ ਨੂੰ ਤਿਆਰੀ ਦੇ ਸਮੇਂ ਵਿੱਚ ਬਦਲਦਾ ਹੈ।
ਉੱਲੀ ਜਾਂ ਟੂਲਿੰਗ ਦੇ ਕੰਮ ਤੋਂ ਪਹਿਲਾਂ ਖਤਰਨਾਕ ਊਰਜਾ ਨੂੰ ਕੰਟਰੋਲ ਕਰੋ
ਇੱਕ ਝਟਕਾ ਮੋਲਡਿੰਗ ਮੋਲਡ ਬਦਲਾਅ ਲੋਕਾਂ ਨੂੰ ਕਲੈਂਪ ਮੋਸ਼ਨ, ਮੂਵਿੰਗ ਪਲੇਟੈਂਸ, ਬਲੋ ਪਿੰਨ, ਕਟਰ, ਰੋਬੋਟ, ਹਾਈਡ੍ਰੌਲਿਕ ਪ੍ਰੈਸ਼ਰ, ਨਿਊਮੈਟਿਕ ਪ੍ਰੈਸ਼ਰ, ਬਿਜਲਈ ਊਰਜਾ, ਗਰਮ ਪੌਲੀਮਰ ਅਤੇ ਗਰਮ ਟੂਲਿੰਗ ਦਾ ਸਾਹਮਣਾ ਕਰ ਸਕਦਾ ਹੈ। ਸਧਾਰਣ ਸਟਾਪ ਬਟਨ ਨੂੰ ਦਬਾਉਣ ਨਾਲ ਖ਼ਤਰੇ ਵਾਲੇ ਖੇਤਰ ਦੇ ਅੰਦਰ ਕੰਮ ਕਰਨ ਲਈ ਇੱਕ ਸੁਰੱਖਿਅਤ ਸਥਿਤੀ ਸਥਾਪਤ ਨਹੀਂ ਹੁੰਦੀ ਹੈ। ਰੁਜ਼ਗਾਰਦਾਤਾ ਨੂੰ ਇਹ ਨਿਰਧਾਰਤ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ ਕਿ ਕਿਹੜੇ ਕੰਮ ਸੇਵਾ ਜਾਂ ਰੱਖ-ਰਖਾਅ ਕਰ ਰਹੇ ਹਨ, ਸਾਰੇ ਊਰਜਾ ਸਰੋਤਾਂ ਦੀ ਪਛਾਣ ਕਰਨਾ ਅਤੇ ਸਿਖਲਾਈ ਪ੍ਰਾਪਤ ਅਤੇ ਅਧਿਕਾਰਤ ਕਰਮਚਾਰੀਆਂ ਦੁਆਰਾ ਸਾਈਟ ਦੀ ਮਸ਼ੀਨ-ਵਿਸ਼ੇਸ਼ ਊਰਜਾ-ਨਿਯੰਤਰਣ ਪ੍ਰਕਿਰਿਆ ਨੂੰ ਲਾਗੂ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ।
ਸੰਯੁਕਤ ਰਾਜ ਦੇ ਕਾਰਜ ਸਥਾਨਾਂ ਲਈ,OSHA 29 CFR 1910.147ਸਰਵਿਸਿੰਗ ਅਤੇ ਰੱਖ-ਰਖਾਅ ਨੂੰ ਸੰਬੋਧਨ ਕਰਦਾ ਹੈ ਜਿੱਥੇ ਅਚਾਨਕ ਊਰਜਾ, ਸ਼ੁਰੂਆਤ ਜਾਂ ਸਟੋਰ ਕੀਤੀ ਊਰਜਾ ਨੂੰ ਛੱਡਣ ਨਾਲ ਕਰਮਚਾਰੀ ਨੂੰ ਸੱਟ ਲੱਗ ਸਕਦੀ ਹੈ। ਇਸ ਲਈ ਊਰਜਾ-ਨਿਯੰਤਰਣ ਪ੍ਰੋਗਰਾਮ, ਦਸਤਾਵੇਜ਼ੀ ਪ੍ਰਕਿਰਿਆਵਾਂ ਜਿੱਥੇ ਲਾਗੂ ਹੋਣ, ਸਿਖਲਾਈ ਅਤੇ ਸਮੇਂ-ਸਮੇਂ 'ਤੇ ਨਿਰੀਖਣ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ।OSHA 29 CFR 1910.212ਆਮ ਮਸ਼ੀਨ-ਗਾਰਡਿੰਗ ਲੋੜ ਪ੍ਰਦਾਨ ਕਰਦਾ ਹੈ. ਸੰਯੁਕਤ ਰਾਜ ਤੋਂ ਬਾਹਰ ਦੇ ਪੌਦਿਆਂ ਨੂੰ ਉਨ੍ਹਾਂ ਦੇ ਸਥਾਨ 'ਤੇ ਲਾਗੂ ਹੋਣ ਵਾਲੇ ਕਾਨੂੰਨਾਂ, ਮਿਆਰਾਂ ਅਤੇ ਰੁਜ਼ਗਾਰਦਾਤਾ ਪ੍ਰਕਿਰਿਆਵਾਂ ਦੀ ਪਾਲਣਾ ਕਰਨੀ ਚਾਹੀਦੀ ਹੈ।
ਪਰਿਵਰਤਨ ਯੋਜਨਾ ਨੂੰ ਉਹਨਾਂ ਕਾਰਜਾਂ ਨੂੰ ਵੀ ਸੰਬੋਧਿਤ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ ਜਿਨ੍ਹਾਂ ਨੂੰ ਜਾਂਚ ਜਾਂ ਸਥਿਤੀ ਲਈ ਅਸਥਾਈ ਊਰਜਾ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ। ਇਹ ਸੁਧਾਰ ਕਰਨ ਦੀ ਇਜਾਜ਼ਤ ਨਹੀਂ ਹੈ. ਜ਼ਿੰਮੇਵਾਰ ਰੁਜ਼ਗਾਰਦਾਤਾ ਨੂੰ ਸਾਫ਼ ਕਰਨ ਵਾਲੇ ਔਜ਼ਾਰਾਂ ਅਤੇ ਲੋਕਾਂ ਲਈ ਇੱਕ ਅਨੁਕੂਲ ਕ੍ਰਮ ਨੂੰ ਪਰਿਭਾਸ਼ਿਤ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ, ਸਿਰਫ਼ ਲੋੜੀਂਦੀ ਊਰਜਾ ਨੂੰ ਬਹਾਲ ਕਰਨਾ, ਟੈਸਟ ਕਰਨਾ, ਲੋੜ ਪੈਣ 'ਤੇ ਦੁਬਾਰਾ ਊਰਜਾ ਪੈਦਾ ਕਰਨਾ ਅਤੇ ਕੰਮ ਦੇ ਮੁੜ ਸ਼ੁਰੂ ਹੋਣ ਤੋਂ ਪਹਿਲਾਂ ਨਿਯੰਤਰਣਾਂ ਨੂੰ ਮੁੜ ਲਾਗੂ ਕਰਨਾ। ਇੱਕ ਹਲਕਾ ਪਰਦਾ, ਇੰਟਰਲੌਕਡ ਦਰਵਾਜ਼ਾ ਜਾਂ ਐਮਰਜੈਂਸੀ ਸਟਾਪ ਆਮ ਕਾਰਵਾਈ ਦੀ ਰੱਖਿਆ ਕਰ ਸਕਦਾ ਹੈ, ਪਰ ਇਸਨੂੰ ਲਾਗੂ ਖਤਰਨਾਕ-ਊਰਜਾ ਪ੍ਰਕਿਰਿਆ ਦੇ ਬਦਲ ਵਜੋਂ ਅਣਜਾਣੇ ਵਿੱਚ ਨਹੀਂ ਮੰਨਿਆ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ।
ਸਾਜ਼-ਸਾਮਾਨ ਨੂੰ ਲੋਕਾਂ ਵਾਂਗ ਸਾਵਧਾਨੀ ਨਾਲ ਸੁਰੱਖਿਅਤ ਕਰੋ। ਕਿੰਗਗਲ ਦੀ ਮੇਜ਼ਬਾਨੀ ਕੀਤੀ ਗਈਆਟੋਮੈਟਿਕ ਬਲੋ ਮੋਲਡਿੰਗ ਮਸ਼ੀਨ ਓਪਰੇਸ਼ਨ ਮੈਨੂਅਲਚੇਤਾਵਨੀ ਦਿੰਦੀ ਹੈ ਕਿ ਬਲੋ-ਪਿਨ ਅੰਦੋਲਨ ਨੂੰ ਮੋਲਡ-ਓਪਨ ਸਥਿਤੀ ਨਾਲ ਤਾਲਮੇਲ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ ਅਤੇ ਪਲੇਟਫਾਰਮ ਅਤੇ ਡਾਈ-ਹੈੱਡ ਪੋਜੀਸ਼ਨਿੰਗ ਫੰਕਸ਼ਨਾਂ ਦਾ ਵਰਣਨ ਕਰਦਾ ਹੈ। ਸਹੀ ਇੰਟਰਫੇਸ ਅਤੇ ਸੁਰੱਖਿਅਤ ਅੰਦੋਲਨ ਤਰਕ ਮਾਡਲ, ਵਿਕਲਪਾਂ ਅਤੇ ਸੌਫਟਵੇਅਰ ਸੰਸਕਰਣ ਦੁਆਰਾ ਵੱਖ-ਵੱਖ ਹੁੰਦੇ ਹਨ। ਇਸ ਲਈ, ਸੈੱਟਅੱਪ ਟੀਮ ਨੂੰ ਸਸਪੈਂਡਡ ਮੋਲਡ ਜਾਂ ਐਕਸਪੋਜ਼ਡ ਟੂਲ ਮੌਜੂਦ ਹੋਣ 'ਤੇ ਉਨ੍ਹਾਂ ਨੂੰ ਖੋਜਣ ਦੀ ਬਜਾਏ ਸਟਾਪ ਤੋਂ ਪਹਿਲਾਂ ਮਸ਼ੀਨ-ਵਿਸ਼ੇਸ਼ ਮਨਜ਼ੂਰ ਮੋਸ਼ਨਾਂ ਦੀ ਪਛਾਣ ਕਰਨੀ ਚਾਹੀਦੀ ਹੈ।
ਉੱਲੀ, ਸਮੱਗਰੀ ਅਤੇ ਨਿਯੰਤਰਣ ਵਿੱਚ ਇੱਕ ਨਿਯੰਤਰਿਤ ਕ੍ਰਮ ਚਲਾਓ
ਨਿਮਨਲਿਖਤ ਅੱਠ-ਪੜਾਅ ਦੇ ਕ੍ਰਮ ਨੂੰ ਜਾਣਬੁੱਝ ਕੇ ਇੱਕ ਨਿਯੰਤਰਣ ਪ੍ਰਵਾਹ ਵਜੋਂ ਲਿਖਿਆ ਗਿਆ ਹੈ, ਨਾ ਕਿ ਇੱਕ ਵਿਆਪਕ ਮਕੈਨੀਕਲ ਪ੍ਰਕਿਰਿਆ। ਵਿਸਤ੍ਰਿਤ ਮੋਲਡ-ਹਟਾਉਣ ਦੇ ਕਦਮ, ਫਾਸਟਨਰ ਮੁੱਲ, ਹੋਜ਼ ਵਿਧੀ, ਟੂਲਿੰਗ-ਤਾਪਮਾਨ ਸੀਮਾਵਾਂ ਅਤੇ ਟੈਸਟ ਗਤੀ ਅਸਲ ਮਸ਼ੀਨ, ਉੱਲੀ ਅਤੇ ਪੌਦੇ ਦੀਆਂ ਹਦਾਇਤਾਂ ਤੋਂ ਆਉਣੀਆਂ ਚਾਹੀਦੀਆਂ ਹਨ। ਇੱਕ ਸਾਂਝੇ ਕ੍ਰਮ ਦਾ ਮੁੱਲ ਇਹ ਹੈ ਕਿ ਇਹ ਓਪਰੇਸ਼ਨ, ਟੂਲਿੰਗ, ਰੱਖ-ਰਖਾਅ, ਸਮੱਗਰੀ ਅਤੇ ਗੁਣਵੱਤਾ ਨੂੰ ਸਮਾਨ ਹੈਂਡਆਫ ਪੁਆਇੰਟ ਦਿੰਦਾ ਹੈ।
-
ਬਾਹਰ ਜਾਣ ਵਾਲੀ ਨੌਕਰੀ ਨੂੰ ਜਾਰੀ ਕਰੋ.ਆਖਰੀ ਸਵੀਕਾਰ ਕੀਤੇ ਪੁਰਾਣੇ ਹਿੱਸੇ ਦੀ ਪਛਾਣ ਕਰੋ, ਲੋੜੀਂਦੇ ਪ੍ਰਕਿਰਿਆ ਦੇ ਰਿਕਾਰਡ ਨੂੰ ਸੁਰੱਖਿਅਤ ਕਰੋ ਅਤੇ ਆਊਟਗੋਇੰਗ ਰੈਜ਼ਿਨ, ਲੇਬਲ ਅਤੇ ਕਾਰਜ-ਵਿੱਚ-ਪ੍ਰਕਿਰਿਆ ਨੂੰ ਮੇਲ ਕਰੋ। ਜੇਕਰ ਪਲਾਂਟ ਦੀ ਨਿਯੰਤਰਣ ਯੋਜਨਾ ਲਈ ਇੱਕ ਪ੍ਰਵਾਨਿਤ ਨਮੂਨਾ ਦੀ ਲੋੜ ਹੋਵੇ ਤਾਂ ਇੱਕ ਪ੍ਰਵਾਨਿਤ ਨਮੂਨਾ ਸੁਰੱਖਿਅਤ ਕਰੋ।
-
ਪ੍ਰਵਾਨਿਤ ਹਾਲਤ ਵਿੱਚ ਰੁਕੋ।ਮਸ਼ੀਨ ਅਤੇ ਰੈਜ਼ਿਨ ਬੰਦ ਕਰਨ ਦੀਆਂ ਹਦਾਇਤਾਂ ਦੀ ਪਾਲਣਾ ਕਰੋ। ਗਰਮ ਰਿਹਾਇਸ਼ ਅਤੇ ਹਾਪਰ, ਐਕਸਟਰੂਡਰ, ਹੈੱਡ ਜਾਂ ਐਕਯੂਮੂਲੇਟਰ ਵਿੱਚ ਬਚੀ ਸਮੱਗਰੀ ਲਈ ਲੇਖਾ ਜੋਖਾ ਨਾ ਕਿ ਇਹ ਮੰਨ ਕੇ ਕਿ ਇੱਕ ਆਮ ਵਿਰਾਮ ਰਾਲ ਤਬਦੀਲੀ ਲਈ ਢੁਕਵਾਂ ਹੈ।
-
ਉਜਾਗਰ ਕੀਤੇ ਕੰਮ ਲਈ ਅਲੱਗ ਰੱਖੋ।ਅਧਿਕਾਰਤ ਕਰਮਚਾਰੀ ਸਾਈਟ ਦੀ ਖਤਰਨਾਕ-ਊਰਜਾ ਅਤੇ ਲਿਫਟ ਪ੍ਰਕਿਰਿਆਵਾਂ ਨੂੰ ਲਾਗੂ ਕਰਦੇ ਹਨ। ਕਿਸੇ ਵੀ ਵਿਅਕਤੀ ਦੇ ਪਰਿਭਾਸ਼ਿਤ ਖਤਰੇ ਵਾਲੇ ਖੇਤਰ ਵਿੱਚ ਦਾਖਲ ਹੋਣ ਤੋਂ ਪਹਿਲਾਂ ਆਈਸੋਲੇਸ਼ਨ ਅਤੇ ਸਟੋਰ ਕੀਤੀ ਹਾਈਡ੍ਰੌਲਿਕ, ਨਿਊਮੈਟਿਕ, ਗਰੈਵੀਟੇਸ਼ਨਲ ਅਤੇ ਥਰਮਲ ਊਰਜਾ ਦੀ ਪੁਸ਼ਟੀ ਕਰੋ।
-
ਬਾਹਰ ਜਾਣ ਵਾਲੇ ਭਾਗਾਂ ਨੂੰ ਹਟਾਓ ਅਤੇ ਸੁਰੱਖਿਅਤ ਕਰੋ।ਉਹਨਾਂ ਦੇ ਨਿਯੰਤਰਿਤ ਨਿਰਦੇਸ਼ਾਂ ਦੁਆਰਾ ਮੋਲਡ ਅਤੇ ਸੰਬੰਧਿਤ ਟੂਲਿੰਗ ਨੂੰ ਡਿਸਕਨੈਕਟ ਕਰੋ, ਚੁੱਕੋ ਅਤੇ ਸਟੋਰ ਕਰੋ। ਸਾਫ਼ ਕੁਨੈਕਸ਼ਨਾਂ ਨੂੰ ਕੈਪ ਜਾਂ ਸੁਰੱਖਿਅਤ ਕਰੋ ਅਤੇ ਇਸ ਨੂੰ ਅਗਲੀ ਰਨ ਤੱਕ ਭੇਜਣ ਦੀ ਬਜਾਏ ਨੁਕਸਾਨ, ਲੀਕੇਜ ਜਾਂ ਅਸਧਾਰਨ ਪਹਿਨਣ ਨੂੰ ਰਿਕਾਰਡ ਕਰੋ।
-
ਆਮ ਇੰਟਰਫੇਸ ਦੀ ਜਾਂਚ ਕਰੋ।ਮਾਊਂਟਿੰਗ ਫੇਸ, ਅਲਾਈਨਮੈਂਟ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ, ਕੂਲਿੰਗ ਅਤੇ ਏਅਰ ਕਨੈਕਸ਼ਨ, ਸੈਂਸਰ, ਕੇਬਲ ਅਤੇ ਪਹੁੰਚਯੋਗ ਸੁਰੱਖਿਆ ਵਾਲੇ ਖੇਤਰ ਦੀ ਜਾਂਚ ਕਰੋ। ਇੱਕ ਲੁਕੀ ਹੋਈ ਇੰਟਰਫੇਸ ਸਮੱਸਿਆ ਨਵੇਂ ਉੱਲੀ ਦੀ ਪਾਲਣਾ ਕਰ ਸਕਦੀ ਹੈ ਅਤੇ ਇੱਕ ਵਿਅੰਜਨ ਨੁਕਸ ਵਾਂਗ ਦਿਖਾਈ ਦੇ ਸਕਦੀ ਹੈ।
-
ਪ੍ਰਮਾਣਿਤ ਇਨਕਮਿੰਗ ਪੈਕੇਜ ਨੂੰ ਸਥਾਪਿਤ ਕਰੋ।ਜਾਰੀ ਕੀਤੇ ਜੌਬ ਪੈਕੇਟ ਨਾਲ ਭੌਤਿਕ ID ਦਾ ਮੇਲ ਕਰੋ। ਚੁਟਕੀ, ਗਰਮੀ ਅਤੇ ਗਤੀ ਦੇ ਖਤਰਿਆਂ ਤੋਂ ਬਚਣ ਲਈ ਰੂਟ ਕੁਨੈਕਸ਼ਨ, ਫਿਰ ਨਿਰਧਾਰਤ ਮਾਊਂਟਿੰਗ ਅਤੇ ਕੁਨੈਕਸ਼ਨ ਜਾਂਚਾਂ ਨੂੰ ਪੂਰਾ ਕਰੋ।
-
ਅਧਿਕਾਰ ਦੁਆਰਾ ਫੰਕਸ਼ਨਾਂ ਨੂੰ ਰੀਸਟੋਰ ਕਰੋ।ਕਰਮਚਾਰੀਆਂ ਅਤੇ ਸਾਧਨਾਂ ਨੂੰ ਸਾਫ਼ ਕਰੋ, ਗਾਰਡਾਂ ਨੂੰ ਮੁੜ ਸਥਾਪਿਤ ਕਰੋ, ਪ੍ਰਵਾਨਿਤ ਮੁੜ-ਊਰਜਾਕਰਨ ਪ੍ਰਕਿਰਿਆ ਦੀ ਪਾਲਣਾ ਕਰੋ ਅਤੇ ਨਿਯੰਤਰਿਤ ਸਥਿਤੀਆਂ 'ਤੇ ਮਨਜ਼ੂਰ ਦਸਤੀ ਗਤੀ ਨੂੰ ਸਾਬਤ ਕਰੋ। ਉਸ ਹੁਕਮ ਦੀ ਪੁਸ਼ਟੀ ਕਰੋ, ਫੀਡਬੈਕ ਅਤੇ ਸਰੀਰਕ ਗਤੀ ਸਹਿਮਤ ਹਨ।
-
ਸਮੱਗਰੀ ਪੇਸ਼ ਕਰੋ ਅਤੇ ਉਤਪਾਦ ਨੂੰ ਯੋਗ ਬਣਾਓ।ਪ੍ਰਵਾਨਿਤ ਰਾਲ ਜਾਂ ਰੰਗ ਪਰਿਵਰਤਨ ਨੂੰ ਪੂਰਾ ਕਰੋ, ਜਾਰੀ ਕੀਤੀ ਗਈ ਵਿਅੰਜਨ ਨੂੰ ਲੋਡ ਕਰੋ, ਡਾਇਗਨੌਸਟਿਕ ਹਿੱਸੇ ਬਣਾਓ, ਇੱਕ ਸਮੇਂ ਵਿੱਚ ਇੱਕ ਪ੍ਰਮਾਣਿਤ ਕਾਰਨ ਨੂੰ ਠੀਕ ਕਰੋ ਅਤੇ ਪਰਿਭਾਸ਼ਿਤ ਸਵੀਕ੍ਰਿਤੀ ਵਿੰਡੋ ਦੇ ਲੰਘਣ ਤੋਂ ਬਾਅਦ ਹੀ ਉਤਪਾਦਨ ਜਾਰੀ ਕਰੋ।
ਇੱਕ ਸਟੇਜ ਮਾਲਕ ਨੂੰ ਹਰ ਇੱਕ ਹੈਂਡਆਫ ਨੂੰ ਹਸਤਾਖਰ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ ਜਾਂ ਡਿਜੀਟਲ ਰੂਪ ਵਿੱਚ ਸਵੀਕਾਰ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ। ਇਹ ਛੋਟਾ ਨਿਯੰਤਰਣ ਅਸਪਸ਼ਟ ਕਥਨਾਂ ਨੂੰ ਰੋਕਦਾ ਹੈ ਜਿਵੇਂ ਕਿ "ਢਲਾ ਤਿਆਰ ਹੈ" ਜਦੋਂ ਕੂਲਿੰਗ ਕਨੈਕਟ ਨਹੀਂ ਹੁੰਦੀ ਹੈ, ਜਾਂ "ਵਿਅੰਜਨ ਲੋਡ ਹੁੰਦਾ ਹੈ" ਜਦੋਂ ਇੱਕ ਸਹਾਇਕ ਉਪਕਰਣ ਅਜੇ ਵੀ ਪਿਛਲੀ SKU ਰੱਖਦਾ ਹੈ। ਇਹ ਇਹ ਵੀ ਦਰਸਾਉਂਦਾ ਹੈ ਕਿ ਅਸਲ ਵਿੱਚ ਸਮਾਂ ਕਿੱਥੇ ਗੁਆਚ ਗਿਆ ਸੀ: ਅਧਿਕਾਰ ਦੀ ਉਡੀਕ ਕਰਨਾ, ਹਾਰਡਵੇਅਰ ਦਾ ਪਤਾ ਲਗਾਉਣਾ, ਇੱਕ ਇੰਟਰਫੇਸ ਨੂੰ ਠੀਕ ਕਰਨਾ, ਪੁਰਾਣੇ ਰੰਗ ਨੂੰ ਸਾਫ਼ ਕਰਨਾ, ਪੈਰੀਸਨ ਨੂੰ ਸਥਿਰ ਕਰਨਾ ਜਾਂ ਗੁਣਵੱਤਾ ਟੈਸਟ ਨੂੰ ਦੁਹਰਾਉਣਾ।
ਟੂਲਿੰਗ ਸਬੰਧਾਂ ਬਾਰੇ ਵਧੇਰੇ ਜਾਣਕਾਰੀ ਲਈ, ਕਿੰਗਗਲ ਦੀ ਵਰਤੋਂ ਕਰੋਐਕਸਟਰਿਊਸ਼ਨ ਬਲੋ ਮੋਲਡਿੰਗ ਮੋਲਡ ਡਿਜ਼ਾਈਨ ਗਾਈਡ. ਇੱਕ ਬੰਦ ਮਸ਼ੀਨ ਤੋਂ ਉਤਪਾਦਨ ਵਿੱਚ ਨਿਯੰਤਰਿਤ ਵਾਪਸੀ ਲਈ, ਦੀ ਵਰਤੋਂ ਕਰੋਬਲੋ ਮੋਲਡਿੰਗ ਮਸ਼ੀਨ ਸਟਾਰਟਅਪ ਚੈਕਲਿਸਟ. ਉਹ ਲੇਖ ਵਿਅਕਤੀਗਤ ਪੜਾਵਾਂ ਦਾ ਵਿਸਤਾਰ ਕਰਦੇ ਹਨ; ਇਹ ਪਰਿਵਰਤਨ ਪੰਨਾ ਇੱਕ ਪ੍ਰਵਾਨਿਤ ਨੌਕਰੀ ਤੋਂ ਦੂਜੀ ਤੱਕ ਕਰਾਸ-ਫੰਕਸ਼ਨਲ ਹੈਂਡਆਫ ਦਾ ਮਾਲਕ ਹੈ।
ਰਾਲ ਅਤੇ ਰੰਗ ਤਬਦੀਲੀ ਨੂੰ ਇੱਕ ਸਮੱਗਰੀ-ਪਾਥ ਦੇ ਫੈਸਲੇ ਵਜੋਂ ਮੰਨੋ
ਜਦੋਂ ਅਗਲਾ ਬੈਗ ਹੌਪਰ ਤੱਕ ਪਹੁੰਚਦਾ ਹੈ ਤਾਂ ਇੱਕ ਝਟਕਾ ਮੋਲਡਿੰਗ ਸਮੱਗਰੀ ਤਬਦੀਲੀ ਪੂਰੀ ਨਹੀਂ ਹੁੰਦੀ ਹੈ। ਆਊਟਗੋਇੰਗ ਰਾਲ ਜਾਂ ਰੰਗ ਕੰਵੇਇੰਗ ਲਾਈਨਾਂ, ਲੋਡਰਾਂ, ਹੌਪਰਾਂ, ਬਲੈਂਡਰਾਂ, ਫੀਡ ਥਰੋਟਸ, ਪੇਚ ਅਤੇ ਬੈਰਲ, ਅਡਾਪਟਰ, ਐਕਸਟਰੂਜ਼ਨ ਹੈਡ, ਸੰਚਵਕ ਪ੍ਰਵਾਹ ਮਾਰਗ ਅਤੇ ਡਾਈ ਟੂਲਿੰਗ ਵਿੱਚ ਰਹਿ ਸਕਦਾ ਹੈ। ਪਰਿਵਰਤਨ ਯੋਜਨਾ ਨੂੰ ਇਹ ਪਛਾਣ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ ਕਿ ਇਹਨਾਂ ਵਿੱਚੋਂ ਕਿਹੜੀਆਂ ਮਾਤਰਾਵਾਂ ਸ਼ਾਮਲ ਹਨ ਅਤੇ ਕਿੱਥੇ ਮਿਕਸਡ ਜਾਂ ਆਫ-ਕਲਰ ਸਮੱਗਰੀ ਇਕੱਠੀ ਕੀਤੀ ਜਾਵੇਗੀ। ਇਸ ਵਿੱਚ ਇਹ ਵੀ ਦੱਸਿਆ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ ਕਿ ਕੀ ਪਰਿਵਰਤਨ ਸਮੱਗਰੀ ਨੂੰ ਬਰਾਮਦ ਕੀਤਾ ਜਾ ਸਕਦਾ ਹੈ, ਲਾਜ਼ਮੀ ਤੌਰ 'ਤੇ ਅਲੱਗ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ ਜਾਂ ਪਲਾਂਟ ਦੇ ਸਮੱਗਰੀ ਨਿਯਮਾਂ ਦੇ ਅਧੀਨ ਨਿਪਟਾਇਆ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ।
ਰੈਜ਼ਿਨ ਸਪਲਾਇਰ ਦੁਆਰਾ ਪ੍ਰਵਾਨਿਤ ਬੰਦ, ਸ਼ੁਰੂਆਤ ਅਤੇ ਸ਼ੁੱਧਤਾ ਮਾਰਗਦਰਸ਼ਨ ਦੇ ਨਾਲ-ਨਾਲ ਮਸ਼ੀਨ ਨਿਰਦੇਸ਼ਾਂ ਦੀ ਪਾਲਣਾ ਕਰੋ। ਇਹ ਨਾ ਸੋਚੋ ਕਿ ਇੱਕ ਯੂਨੀਵਰਸਲ ਸ਼ੁੱਧ ਸਮੱਗਰੀ, ਤਾਪਮਾਨ ਜਾਂ ਮਾਤਰਾ ਹਰ ਪੋਲੀਮਰ, ਕਲਰੈਂਟ ਅਤੇ ਐਕਸਟਰਿਊਸ਼ਨ ਸਿਸਟਮ ਲਈ ਕੰਮ ਕਰਦੀ ਹੈ। ਕੁਦਰਤੀ ਤੋਂ ਗੂੜ੍ਹੇ ਪਦਾਰਥ ਵਿੱਚ ਇੱਕ ਤਬਦੀਲੀ ਹਨੇਰੇ ਤੋਂ ਕੁਦਰਤੀ ਵਿੱਚ ਇੱਕ ਵੱਖਰੀ ਦਿੱਖ ਸਮੱਸਿਆ ਪੇਸ਼ ਕਰਦੀ ਹੈ। ਇੱਕੋ ਪੋਲੀਮਰ ਦੇ ਗ੍ਰੇਡਾਂ ਵਿੱਚ ਤਬਦੀਲੀ ਅਜੇ ਵੀ ਪਿਘਲਣ ਦੀ ਤਾਕਤ, ਸੁੱਜਣ, ਕੂਲਿੰਗ ਅਤੇ ਪੈਰੀਸਨ ਵਿਵਹਾਰ ਨੂੰ ਬਦਲ ਸਕਦੀ ਹੈ। ਪੌਲੀਮਰ ਪਰਿਵਾਰਾਂ ਵਿਚਕਾਰ ਤਬਦੀਲੀ ਲਈ ਵਧੇਰੇ ਖਾਸ ਅਨੁਕੂਲਤਾ ਅਤੇ ਡਿਗਰੇਡੇਸ਼ਨ ਸਮੀਖਿਆ ਦੀ ਲੋੜ ਹੋ ਸਕਦੀ ਹੈ। ਕਿੰਗਲੇ ਦਾਐਚਡੀਪੀਈ ਬਨਾਮ ਪੀਪੀ ਬਲੋ ਮੋਲਡਿੰਗ ਗਾਈਡਸਮਝਾਉਂਦਾ ਹੈ ਕਿ ਸਮੱਗਰੀ ਦੇ ਨਾਮ ਨੂੰ ਇੱਕ ਸਧਾਰਨ ਬਦਲ ਵਜੋਂ ਵਰਤਣ ਦੀ ਬਜਾਏ ਭਾਗ, ਪ੍ਰਕਿਰਿਆ ਅਤੇ ਪ੍ਰਮਾਣਿਕਤਾ ਪੈਕੇਜ 'ਤੇ ਮੁੜ ਵਿਚਾਰ ਕਿਉਂ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ।
LyondellBasell ਦੇਬਲੋ ਮੋਲਡਿੰਗ ਸਮੱਸਿਆ ਨਿਪਟਾਰਾ ਗਾਈਡਬਾਹਰੀ ਗੰਦਗੀ ਅਤੇ ਘਟੀਆ ਰਾਲ ਨੂੰ ਡਾਈ ਲਾਈਨਾਂ, ਸਟ੍ਰੀਕਿੰਗ, ਰੰਗ ਦੇ ਕਣਾਂ ਅਤੇ ਛੇਕਾਂ ਦੇ ਸਰੋਤ ਵਜੋਂ ਪਛਾਣਦਾ ਹੈ। ਇਹ ਵਿਸ਼ੇਸ਼ ਤੌਰ 'ਤੇ ਸਮੱਗਰੀ ਨੂੰ ਸੰਭਾਲਣ ਵਾਲੀ ਹਾਊਸਕੀਪਿੰਗ, ਦੂਸ਼ਿਤ ਰੀਗ੍ਰਾਈਂਡ, ਰੈਜ਼ਿਨ ਵਿਚਕਾਰ ਮਾੜੀ ਸ਼ੁੱਧਤਾ ਅਤੇ ਸੰਭਵ ਯੋਗਦਾਨ ਪਾਉਣ ਵਾਲਿਆਂ ਦੇ ਤੌਰ 'ਤੇ ਖਰਾਬ ਬੰਦ ਜਾਂ ਸ਼ੁਰੂਆਤੀ ਅਭਿਆਸ ਵੱਲ ਇਸ਼ਾਰਾ ਕਰਦਾ ਹੈ। ਇਹ ਡਾਇਗਨੌਸਟਿਕ ਸਬੰਧ ਹਨ, ਨਾ ਕਿ ਕਿੰਗਗਲ ਓਪਰੇਟਿੰਗ ਸੈੱਟਪੁਆਇੰਟ।
ਹੈਂਡਆਫ ਵਿੱਚ ਸਕਾਰਾਤਮਕ ਸਮੱਗਰੀ ਦੀ ਪਛਾਣ ਬਣਾਓ। ਰੈਜ਼ਿਨ ਸਪਲਾਇਰ, ਗ੍ਰੇਡ, ਲਾਟ, ਮਾਸਟਰਬੈਚ, ਅਨੁਪਾਤ, ਰੀਗ੍ਰਾਈਂਡ ਸਰੋਤ ਅਤੇ ਨਵਾਂ ਮਿਸ਼ਰਣ ਫੀਡ ਸਿਸਟਮ ਵਿੱਚ ਦਾਖਲ ਹੋਣ ਦਾ ਸਮਾਂ ਰਿਕਾਰਡ ਕਰੋ। ਲੋੜ ਪੈਣ 'ਤੇ ਰੱਖੇ ਨਮੂਨਿਆਂ ਦੇ ਨਾਲ ਲੇਬਲ ਜਾਂ ਬਾਰਕੋਡ ਰਿਕਾਰਡ ਰੱਖੋ। ਜੇਕਰ ਪਹਿਲੇ ਨਵੇਂ ਹਿੱਸੇ ਕਾਲੇ ਧੱਬੇ, ਸਟ੍ਰੀਕਸ ਜਾਂ ਰੰਗ ਕੈਰੀਓਵਰ ਦਿਖਾਉਂਦੇ ਹਨ, ਤਾਂ ਟਾਈਮਸਟੈਂਪ ਅਤੇ ਸਮੱਗਰੀ-ਪਾਥ ਰਿਕਾਰਡ ਗੰਦਗੀ ਜਾਂ ਗਿਰਾਵਟ ਤੋਂ ਇੱਕ ਅਨੁਮਾਨਿਤ ਤਬਦੀਲੀ ਨੂੰ ਵੱਖ ਕਰਨ ਵਿੱਚ ਮਦਦ ਕਰਦੇ ਹਨ। ਦਐਕਸਟਰਿਊਸ਼ਨ ਬਲੋ ਮੋਲਡਿੰਗ ਨੁਕਸ ਗਾਈਡਇੱਕ ਵਿਆਪਕ ਲੱਛਣ-ਤੋਂ-ਸਬੂਤ ਮੈਟ੍ਰਿਕਸ ਪ੍ਰਦਾਨ ਕਰਦਾ ਹੈ।
ਪੁਰਾਣੇ ਉਤਪਾਦ ਦੀਆਂ ਧਾਰਨਾਵਾਂ ਨੂੰ ਆਯਾਤ ਕੀਤੇ ਬਿਨਾਂ ਵਿਅੰਜਨ ਨੂੰ ਰੀਸਟੋਰ ਕਰੋ
ਇੱਕ ਸੰਭਾਲਿਆ ਹੋਇਆ ਨੁਸਖਾ ਉਦੋਂ ਹੀ ਲਾਭਦਾਇਕ ਹੁੰਦਾ ਹੈ ਜਦੋਂ ਉਸਦੀ ਪਛਾਣ ਅਤੇ ਦਾਇਰਾ ਸਪਸ਼ਟ ਹੋਵੇ। ਆਉਣ ਵਾਲੇ ਰਿਕਾਰਡ ਵਿੱਚ ਉਤਪਾਦ ਸੰਸ਼ੋਧਨ, ਮੋਲਡ ਅਤੇ ਟੂਲਿੰਗ ਮਿਸ਼ਰਨ, ਰੈਜ਼ਿਨ ਗ੍ਰੇਡ, ਸੰਬੰਧਿਤ ਕੰਟਰੋਲਰ ਫਾਈਲ, ਮਨਜ਼ੂਰੀ ਸਥਿਤੀ ਅਤੇ ਆਖਰੀ ਪ੍ਰਮਾਣਿਤ ਮਿਤੀ ਦੱਸੀ ਜਾਣੀ ਚਾਹੀਦੀ ਹੈ। ਪਹੁੰਚ ਅਧਿਕਾਰਾਂ ਨੂੰ ਜਾਰੀ ਕੀਤੇ ਉਤਪਾਦਨ ਪਕਵਾਨਾਂ ਨੂੰ ਵਿਕਾਸ ਅਜ਼ਮਾਇਸ਼ਾਂ ਤੋਂ ਵੱਖ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ। ਇੱਕ ਫਾਈਲ ਨੂੰ ਲੋਡ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ, ਆਪਰੇਟਰ ਨੂੰ ਇਹ ਪੁਸ਼ਟੀ ਕਰਨੀ ਚਾਹੀਦੀ ਹੈ ਕਿ ਹਾਰਡਵੇਅਰ ਦੇ ਸਹੀ ਹੋਣ ਦੇ ਸਬੂਤ ਵਜੋਂ ਵਿਅੰਜਨ ਨਾਮ ਦੀ ਵਰਤੋਂ ਕਰਨ ਦੀ ਬਜਾਏ ਭੌਤਿਕ ਮਸ਼ੀਨ ਸਥਿਤੀ ਫਾਈਲ ਨਾਲ ਮੇਲ ਖਾਂਦੀ ਹੈ।
ਵਿਅੰਜਨ ਦੇ ਦਾਇਰੇ ਨੂੰ ਸਿਸਟਮਾਂ ਵਿੱਚ ਵੰਡਿਆ ਜਾ ਸਕਦਾ ਹੈ। ਮੁੱਖ HMI ਵਿੱਚ ਮੋਲਡ-ਓਪਨ ਅਤੇ ਕਲੋਜ਼ ਪੋਜੀਸ਼ਨ, ਮੋਸ਼ਨ ਸਪੀਡ, ਦੇਰੀ, ਬਲੋ ਟਾਈਮਿੰਗ, ਕੂਲਿੰਗ ਟਾਈਮ, ਟੇਕ-ਆਊਟ ਤਰਕ ਅਤੇ ਫੰਕਸ਼ਨ ਚੋਣ ਸ਼ਾਮਲ ਹੋ ਸਕਦੇ ਹਨ। ਇੱਕ ਵੱਖਰਾ ਕੰਧ-ਮੋਟਾਈ ਕੰਟਰੋਲਰ ਸ਼ਾਟ ਜਾਂ ਸਾਈਕਲ ਜਾਣਕਾਰੀ, ਡਾਈ-ਗੈਪ ਮੁੱਲ ਅਤੇ ਪੈਰੀਸਨ ਪ੍ਰੋਫਾਈਲ ਰੱਖ ਸਕਦਾ ਹੈ। ਡਾਊਨਸਟ੍ਰੀਮ ਉਪਕਰਣ ਟ੍ਰਿਮਿੰਗ, ਲੀਕ-ਟੈਸਟਿੰਗ ਜਾਂ ਕਨਵੇਅਰ ਸੈਟਿੰਗਾਂ ਨੂੰ ਬਰਕਰਾਰ ਰੱਖ ਸਕਦੇ ਹਨ। ਕਿੰਗਗਲ ਦੀ ਮੇਜ਼ਬਾਨੀ ਕੀਤੀ ਗਈਮੂਗ ਡਿਜੀਪੈਕ III ਮੈਨੂਅਲਦੱਸਦਾ ਹੈ ਕਿ ਸਟੋਰ ਕੀਤੀਆਂ ਕੰਟੇਨਰ ਫਾਈਲਾਂ ਵਿੱਚ ਪ੍ਰੋਗ੍ਰਾਮਡ ਪੈਰੀਸਨ ਪ੍ਰੋਫਾਈਲ ਅਤੇ ਟੂਲਿੰਗ ਕੈਲੀਬ੍ਰੇਸ਼ਨ ਜਾਣਕਾਰੀ ਸ਼ਾਮਲ ਹੋ ਸਕਦੀ ਹੈ। ਇਹ ਇਹ ਵੀ ਦੱਸਦਾ ਹੈ ਕਿ ਇੱਕ ਕੰਟੇਨਰ ਤੋਂ ਦੂਜੇ ਕੰਟੇਨਰ ਵਿੱਚ ਬਦਲਣ ਵੇਲੇ ਸਹੀ ਡਾਈ-ਗੈਪ ਟੂਲਿੰਗ ਕੈਲੀਬ੍ਰੇਸ਼ਨ ਮਹੱਤਵਪੂਰਨ ਹੈ।
ਇਹ ਸਬੂਤ ਇੱਕ ਮਹੱਤਵਪੂਰਣ ਨਿਯਮ ਦਾ ਸਮਰਥਨ ਕਰਦਾ ਹੈ: ਕਿਸੇ ਸੌਫਟਵੇਅਰ ਫਾਈਲ ਨੂੰ ਟੂਲਿੰਗ ਤੋਂ ਵੱਖ ਨਾ ਕਰੋ ਜਿਸ ਨੂੰ ਚਲਾਉਣ ਲਈ ਇਸਨੂੰ ਕੈਲੀਬਰੇਟ ਕੀਤਾ ਗਿਆ ਸੀ। ਉਹੀ ਕੰਟਰੋਲਰ ਮੈਨੂਅਲ ਨੋਟ ਕਰਦਾ ਹੈ ਕਿ ਇੱਕ ਮੋਲਡ ਤਬਦੀਲੀ ਲਈ ਇੱਕ ਡਾਈ-ਗੈਪ ਟੂਲਿੰਗ ਤਬਦੀਲੀ ਦੀ ਵੀ ਲੋੜ ਹੋ ਸਕਦੀ ਹੈ। ਇੱਕ ਫਾਈਲ ਜਿਸ ਨੇ ਇੱਕ ਡਾਈ, ਮੈਂਡਰਲ ਅਤੇ ਕੈਲੀਬ੍ਰੇਸ਼ਨ ਦੇ ਨਾਲ ਇੱਕ ਸਵੀਕਾਰ ਕੀਤਾ ਕੰਟੇਨਰ ਤਿਆਰ ਕੀਤਾ ਹੈ, ਉਹਨਾਂ ਆਈਟਮਾਂ ਦੇ ਬਦਲਣ ਤੋਂ ਬਾਅਦ ਆਪਣੇ ਆਪ ਵੈਧ ਨਹੀਂ ਹੁੰਦਾ ਹੈ। ਜਿੱਥੇ ਪਲਾਂਟ ਨੇ ਮਾਸਟਰ ਸੈਟਿੰਗਾਂ ਨੂੰ ਮਨਜ਼ੂਰੀ ਦਿੱਤੀ ਹੈ, ਜਾਰੀ ਕੀਤੇ ਰਿਕਾਰਡ ਨਾਲ ਲੋਡ ਕੀਤੇ ਸੰਸ਼ੋਧਨ ਦੀ ਤੁਲਨਾ ਕਰੋ ਅਤੇ ਕਿਸੇ ਵੀ ਜਾਣਬੁੱਝ ਕੇ ਫਰਕ ਨੂੰ ਦਸਤਾਵੇਜ਼ ਦਿਓ। ਪਹਿਲੇ ਭਾਗਾਂ ਨੂੰ ਟਿਊਨ ਕਰਦੇ ਸਮੇਂ ਮਾਸਟਰ ਨੂੰ ਓਵਰਰਾਈਟ ਨਾ ਕਰੋ।
ਸਿਰਫ਼ ਮਸ਼ੀਨ-ਵਿਸ਼ੇਸ਼ ਪ੍ਰਕਿਰਿਆ ਦੁਆਰਾ ਇਜਾਜ਼ਤ ਦਿੱਤੀ ਗਤੀ ਨੂੰ ਸਾਬਤ ਕਰਨ ਲਈ ਮੈਨੂਅਲ ਜਾਂ ਸੈੱਟਅੱਪ ਮੋਡ ਦੀ ਵਰਤੋਂ ਕਰੋ। ਆਟੋਮੈਟਿਕ ਸਾਈਕਲਿੰਗ ਤੋਂ ਪਹਿਲਾਂ ਮੋਲਡ ਕਲੀਅਰੈਂਸ, ਬਲੋ-ਪਿੰਨ ਜਾਂ ਕੋਰ ਰਿਲੇਸ਼ਨਸ਼ਿਪ, ਡਾਈ-ਹੈੱਡ ਅਤੇ ਪਲੇਟਨ ਪੋਜੀਸ਼ਨ, ਟੇਕ-ਆਊਟ ਪਾਥ, ਗਾਰਡ ਅਤੇ ਫੀਡਬੈਕ ਦੀ ਪੁਸ਼ਟੀ ਕਰੋ। ਕਿੰਗਗਲ ਦਾ ਓਪਰੇਸ਼ਨ ਮੈਨੂਅਲ ਮੈਨੂਅਲ ਫੰਕਸ਼ਨਾਂ ਦਾ ਵਰਣਨ ਕਰਦਾ ਹੈ ਅਤੇ ਚੇਤਾਵਨੀ ਦਿੰਦਾ ਹੈ ਕਿ ਬਲੋ-ਪਿਨ ਅੰਦੋਲਨ ਨੂੰ ਖੁੱਲੇ ਉੱਲੀ ਨਾਲ ਤਾਲਮੇਲ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ। ਕਿਉਂਕਿ ਇੰਟਰਫੇਸ ਅਤੇ ਵਿਕਲਪਿਕ ਫੰਕਸ਼ਨ ਵੱਖ-ਵੱਖ ਹੁੰਦੇ ਹਨ,HMI ਸੈਟਿੰਗਾਂ ਅਤੇ ਅਲਾਰਮ ਗਾਈਡਬਦਲ ਵਜੋਂ ਵਰਤਣ ਦੀ ਬਜਾਏ ਸਹੀ ਮਸ਼ੀਨ ਮੈਨੂਅਲ ਦੇ ਨਾਲ ਪੜ੍ਹਿਆ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ।
ਜਦੋਂ ਟਿਊਨਿੰਗ ਸ਼ੁਰੂ ਹੁੰਦੀ ਹੈ, ਦੱਸੇ ਗਏ ਕਾਰਨ ਕਰਕੇ ਇੱਕ ਨਿਯੰਤਰਿਤ ਵੇਰੀਏਬਲ ਨੂੰ ਬਦਲੋ, ਪੁਰਾਣੇ ਅਤੇ ਨਵੇਂ ਮੁੱਲਾਂ ਨੂੰ ਰਿਕਾਰਡ ਕਰੋ, ਅਤੇ ਇਸਦਾ ਨਿਰਣਾ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ ਪ੍ਰਕਿਰਿਆ ਦੇ ਜਵਾਬ ਦੀ ਉਡੀਕ ਕਰੋ। ਪੈਰੀਸਨ ਡਿਸਟ੍ਰੀਬਿਊਸ਼ਨ, ਪਾਰਟ ਵਜ਼ਨ, ਐਕਸਟਰਿਊਸ਼ਨ ਵਿਵਹਾਰ, ਕੂਲਿੰਗ ਅਤੇ ਮੋਲਡ ਪੋਜੀਸ਼ਨ ਇੰਟਰੈਕਟ ਕਰਦੇ ਹਨ। ਦਪੈਰੀਸਨ ਪ੍ਰੋਗਰਾਮਿੰਗ ਗਾਈਡਦੱਸਦਾ ਹੈ ਕਿ ਇਕੱਲੇ ਦਿੱਖ ਦੁਆਰਾ ਪੁਆਇੰਟਾਂ ਨੂੰ ਸਮੂਥ ਕਰਨ ਦੀ ਬਜਾਏ ਮਾਪੀਆਂ ਕੰਧ ਟਿਕਾਣਿਆਂ ਨਾਲ ਪ੍ਰੋਫਾਈਲ ਨੂੰ ਕਿਵੇਂ ਜੋੜਿਆ ਜਾਵੇ।
ਤਬਦੀਲੀ ਦੀ ਸਫਲਤਾ ਨੂੰ ਮਾਪਣ ਤੋਂ ਪਹਿਲਾਂ ਪਹਿਲੇ ਭਾਗਾਂ ਨੂੰ ਪ੍ਰਮਾਣਿਤ ਕਰੋ
ਪਹਿਲਾ ਬੰਦ ਭਾਗ ਸਿਰਫ਼ ਇੱਕ ਸਵਾਲ ਦਾ ਜਵਾਬ ਦਿੰਦਾ ਹੈ: ਲਾਈਨ ਕੁਝ ਬਣ ਸਕਦੀ ਹੈ। ਇਹ ਸਾਬਤ ਨਹੀਂ ਕਰਦਾ ਕਿ ਹਿੱਸਾ ਡਰਾਇੰਗ, ਕਾਰਜਸ਼ੀਲ ਜਾਂ ਪ੍ਰਕਿਰਿਆ ਦੀਆਂ ਜ਼ਰੂਰਤਾਂ ਨੂੰ ਪੂਰਾ ਕਰਦਾ ਹੈ। ਸ਼ੁਰੂਆਤੀ ਟੁਕੜਿਆਂ ਨੂੰ ਡਾਇਗਨੌਸਟਿਕ ਨਮੂਨੇ ਵਜੋਂ ਮੰਨੋ। ਉਹਨਾਂ ਨੂੰ ਕ੍ਰਮ, ਸਮਾਂ, ਸਟੇਸ਼ਨ, ਕੈਵਿਟੀ ਜਾਂ ਡਾਈ ਆਊਟਲੈੱਟ ਦੁਆਰਾ ਉਚਿਤ ਤੌਰ 'ਤੇ ਚਿੰਨ੍ਹਿਤ ਕਰੋ। ਉਹਨਾਂ ਨੂੰ ਇਹ ਵੇਖਣ ਲਈ ਕਾਫ਼ੀ ਦੇਰ ਤੱਕ ਕ੍ਰਮ ਵਿੱਚ ਰੱਖੋ ਕਿ ਕੀ ਪ੍ਰਕਿਰਿਆ ਇੱਕ ਪਾਸੇ-ਵਿਸ਼ੇਸ਼ ਨੁਕਸ ਨੂੰ ਬਦਲ ਰਹੀ ਹੈ, ਵਹਿ ਰਹੀ ਹੈ ਜਾਂ ਦੁਹਰਾ ਰਹੀ ਹੈ।
ਪਛਾਣ ਅਤੇ ਸਕਲ ਸਥਿਤੀ ਨਾਲ ਸ਼ੁਰੂ ਕਰੋ। ਸਹੀ ਹਿੱਸੇ ਅਤੇ ਸੰਸ਼ੋਧਨ, ਰਾਲ ਅਤੇ ਰੰਗ, ਗਰਦਨ ਜਾਂ ਇੰਟਰਫੇਸ ਜਿਓਮੈਟਰੀ, ਸੰਪੂਰਨ ਗਠਨ, ਟ੍ਰਿਮਿੰਗ ਰੂਟ ਅਤੇ ਸਪੱਸ਼ਟ ਨੁਕਸਾਨ ਦੀ ਪੁਸ਼ਟੀ ਕਰੋ। ਫਿਰ ਹਿੱਸੇ ਦੇ ਭਾਰ, ਕੰਧ ਦੀ ਵੰਡ, ਨਾਜ਼ੁਕ ਮਾਪ, ਦਿੱਖ ਅਤੇ ਲੋੜੀਂਦੇ ਕਾਰਜਾਤਮਕ ਟੈਸਟਾਂ ਲਈ ਨਿਯੰਤਰਿਤ ਯੋਜਨਾ ਨੂੰ ਲਾਗੂ ਕਰੋ। ਲੀਕ, ਡ੍ਰੌਪ, ਦਬਾਅ, ਲੋਡ, ਰਸਾਇਣਕ-ਰੋਧਕ ਜਾਂ ਫਿੱਟ ਟੈਸਟ ਉਤਪਾਦ-ਵਿਸ਼ੇਸ਼ ਹਨ; ਖਰੀਦਦਾਰ ਦੀ ਡਰਾਇੰਗ, ਮਿਆਰੀ ਜਾਂ ਪ੍ਰਮਾਣਿਕਤਾ ਯੋਜਨਾ ਦੁਆਰਾ ਲੋੜੀਂਦੇ ਸਿਰਫ਼ ਸ਼ਾਮਲ ਕਰੋ। ਇੱਕ ਵਿਆਪਕ ਸਹਿਣਸ਼ੀਲਤਾ ਜਾਂ ਨਮੂਨਾ ਗਿਣਤੀ ਦੀ ਕਾਢ ਨਾ ਕਰੋ।
ਸਵੀਕ੍ਰਿਤੀ ਦਾ ਨਮੂਨਾ ਅਸਲ ਉਤਪਾਦਨ ਪ੍ਰਬੰਧ ਨੂੰ ਦਰਸਾਉਣਾ ਚਾਹੀਦਾ ਹੈ। ਇੱਕ ਡਬਲ-ਸਟੇਸ਼ਨ ਮਸ਼ੀਨ 'ਤੇ, ਦੋਵਾਂ ਪਾਸਿਆਂ ਦਾ ਨਮੂਨਾ. ਮਲਟੀ-ਹੈੱਡ ਜਾਂ ਮਲਟੀ-ਕੈਵਿਟੀ ਸੈੱਟਅੱਪ 'ਤੇ, ਸਿਰ ਜਾਂ ਕੈਵਿਟੀ ਦੀ ਪਛਾਣ ਨੂੰ ਸੁਰੱਖਿਅਤ ਰੱਖੋ ਤਾਂ ਕਿ ਔਸਤ ਇੱਕ ਅਸਫਲ ਆਉਟਪੁੱਟ ਨੂੰ ਲੁਕਾ ਨਾ ਸਕੇ। ਜੇਕਰ ਇੱਕ ਡਾਊਨਸਟ੍ਰੀਮ ਟ੍ਰਿਮਰ ਜਾਂ ਲੀਕ ਟੈਸਟਰ ਵੇਚਣਯੋਗ ਭਾਗ ਦੀ ਪ੍ਰਕਿਰਿਆ ਦਾ ਹਿੱਸਾ ਹੈ, ਤਾਂ ਉਸ ਉਪਕਰਣ ਨੂੰ ਵੀ ਯੋਗ ਬਣਾਓ। ਇੱਕ ਬੋਤਲ ਜੋ ਉੱਲੀ 'ਤੇ ਲੰਘ ਜਾਂਦੀ ਹੈ ਪਰ ਕੱਟਣ ਤੋਂ ਬਾਅਦ ਅਸਫਲ ਹੋ ਜਾਂਦੀ ਹੈ, ਇੱਕ ਪ੍ਰਵਾਨਿਤ ਉਤਪਾਦਨ ਨਤੀਜਾ ਨਹੀਂ ਹੈ। ਦਫੈਕਟਰੀ ਸਵੀਕ੍ਰਿਤੀ ਟੈਸਟ ਗਾਈਡਇਹ ਦਿਖਾਉਂਦਾ ਹੈ ਕਿ ਮਾਲ ਭੇਜਣ ਤੋਂ ਪਹਿਲਾਂ ਉਤਪਾਦ, ਪ੍ਰਕਿਰਿਆ ਅਤੇ ਟੈਸਟ ਸਬੂਤ ਇਕੱਠੇ ਕਿਵੇਂ ਬੰਨ੍ਹੇ ਜਾ ਸਕਦੇ ਹਨ; ਉਹੀ ਟਰੇਸੇਬਿਲਟੀ ਸਿਧਾਂਤ ਉਤਪਾਦਨ ਦੇ ਬਦਲਾਅ ਦੌਰਾਨ ਲਾਗੂ ਹੁੰਦਾ ਹੈ।
ਗਾਰਡ, ਫੀਡਬੈਕ, ਉਪਯੋਗਤਾਵਾਂ, ਦਸਤੀ ਗਤੀ ਅਤੇ ਸਮੱਗਰੀ ਪ੍ਰਵਾਹ ਪ੍ਰਵਾਨਿਤ ਸੈੱਟਅੱਪ ਨਾਲ ਸਹਿਮਤ ਹਨ।
ਪਛਾਣੇ ਗਏ ਨਮੂਨੇ ਡਰਾਇੰਗ, ਵਿਜ਼ੂਅਲ, ਅਯਾਮੀ, ਕੰਧ ਅਤੇ ਕਾਰਜਸ਼ੀਲ ਲੋੜਾਂ ਨੂੰ ਪਾਸ ਕਰਦੇ ਹਨ ਜੋ ਲਾਗੂ ਹੁੰਦੀਆਂ ਹਨ।
ਪਲਾਂਟ ਦੀ ਪਰਿਭਾਸ਼ਿਤ ਲਗਾਤਾਰ ਜਾਂ ਸਮਾਂ-ਅਧਾਰਿਤ ਉਤਪਾਦਨ ਵਿੰਡੋ ਸਾਰੇ ਸੰਬੰਧਿਤ ਆਉਟਪੁੱਟਾਂ ਵਿੱਚੋਂ ਲੰਘਦੀ ਹੈ।
ਪਲਾਂਟ ਦੇ ਮਨੋਨੀਤ ਅਥਾਰਟੀ ਦੁਆਰਾ ਹੀ ਲਾਈਨ ਜਾਰੀ ਕਰੋ। ਸਵੀਕਾਰ ਕੀਤੇ ਨਮੂਨਿਆਂ ਅਤੇ ਵਿਅੰਜਨ ਸੰਸ਼ੋਧਨ ਨੂੰ ਰਿਕਾਰਡ ਕਰੋ ਜੋ ਉਹਨਾਂ ਨੂੰ ਤਿਆਰ ਕਰਦੇ ਹਨ। ਜੇਕਰ ਪ੍ਰਕਿਰਿਆ ਆਪਣੀ ਯੋਗਤਾ ਪ੍ਰਾਪਤ ਰੇਂਜ ਨੂੰ ਛੱਡੇ ਬਿਨਾਂ ਪ੍ਰਵਾਨਿਤ ਵਿੰਡੋ ਤੱਕ ਨਹੀਂ ਪਹੁੰਚ ਸਕਦੀ, ਤਾਂ ਸੈਟਿੰਗਾਂ ਨੂੰ ਵਧਾਉਣਾ ਬੰਦ ਕਰੋ ਅਤੇ ਟੂਲਿੰਗ, ਉਪਯੋਗਤਾਵਾਂ, ਸਮੱਗਰੀ, ਮਸ਼ੀਨ ਦੀ ਸਥਿਤੀ ਜਾਂ ਅਸਲ ਪ੍ਰਕਿਰਿਆ ਡਿਜ਼ਾਈਨ ਦੀ ਜਾਂਚ ਕਰੋ। ਕਿੰਗਲੇ ਦਾਉਪਯੋਗਤਾ ਲੋੜਾਂ ਲਈ ਗਾਈਡਅਸਥਿਰ ਹਵਾ, ਪਾਣੀ ਜਾਂ ਬਿਜਲੀ ਸਪਲਾਈ ਤੋਂ ਮਸ਼ੀਨ ਸੈਟਿੰਗ ਦੀ ਸਮੱਸਿਆ ਨੂੰ ਵੱਖ ਕਰਨ ਵਿੱਚ ਮਦਦ ਕਰਦਾ ਹੈ।
ਤਿਆਰੀ ਨੂੰ ਸਟਾਪ ਤੋਂ ਬਾਹਰ ਲਿਜਾ ਕੇ ਤਬਦੀਲੀ ਦੇ ਸਮੇਂ ਨੂੰ ਘਟਾਓ
ਸਭ ਤੋਂ ਸੁਰੱਖਿਅਤ ਮੌਕਾ ਆਮ ਤੌਰ 'ਤੇ ਰੈਂਚ ਦਾ ਕੰਮ ਤੇਜ਼ ਨਹੀਂ ਹੁੰਦਾ ਹੈ। ਇਹ ਕੰਮ ਨੂੰ ਖਤਮ ਕਰ ਰਿਹਾ ਹੈ ਜੋ ਰੁਕੀ ਹੋਈ ਵਿੰਡੋ ਦੇ ਅੰਦਰ ਨਹੀਂ ਹੋਣਾ ਚਾਹੀਦਾ ਸੀ। ਰਿਕਾਰਡ ਕੀਤੇ ਬਦਲਾਅ ਦੀ ਸਮੀਖਿਆ ਕਰੋ ਅਤੇ ਹਰ ਦੇਰੀ ਨੂੰ ਵਰਗੀਕ੍ਰਿਤ ਕਰੋ: ਉੱਲੀ ਦੀ ਉਡੀਕ ਕਰਨਾ, ਇੱਕ ਸੰਸ਼ੋਧਨ ਦੀ ਪੁਸ਼ਟੀ ਕਰਨਾ, ਇੱਕ ਹੋਜ਼ ਲੱਭਣਾ, ਇੱਕ ਸਮੱਗਰੀ ਦੇ ਕੰਟੇਨਰ ਨੂੰ ਸਾਫ਼ ਕਰਨਾ, ਇੱਕ ਫਾਈਲ ਡਾਊਨਲੋਡ ਕਰਨਾ, ਇੱਕ ਟੈਸਟ ਫਿਕਸਚਰ ਦਾ ਪਤਾ ਲਗਾਉਣਾ, ਗੁਣਵੱਤਾ ਦੀ ਉਡੀਕ ਕਰਨਾ ਜਾਂ ਖਰਾਬ ਕੁਨੈਕਸ਼ਨ ਨੂੰ ਠੀਕ ਕਰਨਾ। ਇਹਨਾਂ ਵਿੱਚੋਂ ਬਹੁਤ ਸਾਰੇ ਕੰਮ ਆਖਰੀ ਸਵੀਕਾਰ ਕੀਤੇ ਪੁਰਾਣੇ ਹਿੱਸੇ ਤੋਂ ਪਹਿਲਾਂ ਪੂਰੇ ਕੀਤੇ ਜਾ ਸਕਦੇ ਹਨ ਜਾਂ ਤਸਦੀਕ ਕੀਤੇ ਜਾ ਸਕਦੇ ਹਨ, ਬਸ਼ਰਤੇ ਕਿ ਤਿਆਰੀ ਉਤਪਾਦਨ ਜਾਂ ਸੁਰੱਖਿਆ ਵਿੱਚ ਦਖਲ ਨਹੀਂ ਦਿੰਦੀ।
ਹਰ ਦੁਹਰਾਏ ਜਾਣ ਵਾਲੇ ਉਤਪਾਦ ਪਰਿਵਾਰ ਲਈ ਚਲਾਉਣ ਲਈ ਤਿਆਰ ਕਿੱਟ ਬਣਾਓ। ਇਸ ਵਿੱਚ ਪ੍ਰਮਾਣਿਤ ਕਨੈਕਸ਼ਨ ਨਕਸ਼ੇ, ਸੁਰੱਖਿਅਤ ਫਾਸਟਨਰ, ਲੇਬਲਡ ਹੋਜ਼, ਸੈਂਸਰ ਬਰੈਕਟ, ਪ੍ਰਵਾਨਿਤ ਵਿਅੰਜਨ ਸੰਦਰਭ, ਨਮੂਨਾ ਯੋਜਨਾਵਾਂ ਅਤੇ ਡਾਊਨਸਟ੍ਰੀਮ ਤਬਦੀਲੀ ਵਾਲੇ ਹਿੱਸੇ ਸ਼ਾਮਲ ਹੋ ਸਕਦੇ ਹਨ। ਵਿਜ਼ੂਅਲ ਪਛਾਣ ਦੀ ਵਰਤੋਂ ਕਰੋ ਜੋ ਦੁਕਾਨ ਦੇ ਵਾਤਾਵਰਣ ਨੂੰ ਬਚਾਉਂਦੀ ਹੈ। ਮੋਲਡ ਅਤੇ ਟੂਲਿੰਗ ਸਟੋਰ ਕਰੋ ਤਾਂ ਕਿ ਲਿਫਟਿੰਗ ਪੁਆਇੰਟ ਅਤੇ ਕਨੈਕਸ਼ਨ ਦੇ ਚਿਹਰੇ ਪਹੁੰਚਯੋਗ ਅਤੇ ਸੁਰੱਖਿਅਤ ਰਹਿਣ। ਇੱਕ ਕਿੱਟ ਨੂੰ ਖੋਜ ਅਤੇ ਵਿਆਖਿਆ ਨੂੰ ਘਟਾਉਣਾ ਚਾਹੀਦਾ ਹੈ; ਜਦੋਂ ਕੋਈ ਨਿਯੰਤਰਿਤ ਆਈਟਮ ਗੁੰਮ ਹੋਵੇ ਤਾਂ ਇਸਨੂੰ ਕਦੇ ਵੀ ਬਦਲ ਨੂੰ ਉਤਸ਼ਾਹਿਤ ਨਹੀਂ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ।
ਇੰਜੀਨੀਅਰਿੰਗ ਸਮੀਖਿਆ ਤੋਂ ਬਾਅਦ ਹੀ ਇੰਟਰਫੇਸ ਨੂੰ ਮਿਆਰੀ ਬਣਾਓ। ਇਕਸਾਰ ਹੋਜ਼ ਟਿਕਾਣੇ, ਕਨੈਕਟਰ ਪਛਾਣ, ਮਾਊਂਟਿੰਗ ਸੰਦਰਭ ਅਤੇ ਵਿਅੰਜਨ ਨਾਮਕਰਨ ਫੈਸਲੇ ਦੇ ਸਮੇਂ ਨੂੰ ਘਟਾ ਸਕਦੇ ਹਨ, ਪਰ ਉਹਨਾਂ ਨੂੰ ਦਬਾਅ, ਤਾਪਮਾਨ, ਵਹਾਅ, ਅੰਦੋਲਨ ਅਤੇ ਸੁਰੱਖਿਆ ਲੋੜਾਂ ਨਾਲ ਮੇਲ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ। ਜੇਕਰ ਇੱਕ ਤੇਜ਼-ਤਬਦੀਲੀ ਵਿਸ਼ੇਸ਼ਤਾ ਨੂੰ ਮੰਨਿਆ ਜਾਂਦਾ ਹੈ, ਤਾਂ ਸਕਾਰਾਤਮਕ ਲਾਕਿੰਗ, ਫੀਡਬੈਕ, ਲੀਕੇਜ, ਰੱਖ-ਰਖਾਅ, ਗਲਤੀ ਪਰੂਫਿੰਗ ਅਤੇ ਸਾਈਟ ਦੇ ਜੋਖਮ ਮੁਲਾਂਕਣ ਸਮੇਤ ਪੂਰੇ ਸਿਸਟਮ ਦਾ ਮੁਲਾਂਕਣ ਕਰੋ। ਕਿਸੇ ਸਪੀਡ ਪ੍ਰੋਜੈਕਟ ਨੂੰ ਬਿਨਾਂ ਦਸਤਾਵੇਜ਼ੀ ਹਾਰਡਵੇਅਰ ਸੋਧ ਵਿੱਚ ਨਾ ਬਦਲੋ।
ਇੱਕ ਸਮੇਂ ਵਿੱਚ ਇੱਕ ਸੁਧਾਰ ਚੁਣਨ ਲਈ ਚੇਂਜਓਵਰ ਰਿਕਾਰਡ ਦੀ ਵਰਤੋਂ ਕਰੋ। ਜੇਕਰ ਕਲਰ ਕਲੀਅਰਿੰਗ ਹਾਵੀ ਹੁੰਦੀ ਹੈ, ਤਾਂ ਸਮੱਗਰੀ ਰੂਟਿੰਗ ਅਤੇ ਪ੍ਰਵਾਨਿਤ ਸ਼ੁੱਧਤਾ ਰਣਨੀਤੀ ਦੀ ਜਾਂਚ ਕਰੋ। ਜੇਕਰ ਅਲਾਈਨਮੈਂਟ ਹਾਵੀ ਹੋ ਜਾਂਦੀ ਹੈ, ਤਾਂ ਸਟੋਰੇਜ, ਪਤਾ ਲਗਾਉਣ ਦੀਆਂ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਅਤੇ ਉੱਲੀ ਦੀ ਸਥਿਤੀ ਦੀ ਜਾਂਚ ਕਰੋ। ਜੇਕਰ ਪਹਿਲੇ ਭਾਗ ਦੀ ਟਿਊਨਿੰਗ ਹਾਵੀ ਹੁੰਦੀ ਹੈ, ਤਾਂ ਆਡਿਟ ਰੈਸਿਪੀ ਗਵਰਨੈਂਸ, ਟੂਲਿੰਗ ਕੈਲੀਬ੍ਰੇਸ਼ਨ ਅਤੇ ਪ੍ਰਕਿਰਿਆ ਸਬੂਤ। ਜੇਕਰ ਗੁਣਵੱਤਾ ਦੀ ਉਡੀਕ ਹਾਵੀ ਹੁੰਦੀ ਹੈ, ਤਾਂ ਪ੍ਰੀ-ਸਟੇਜ ਕੈਲੀਬਰੇਟਡ ਗੇਜ ਅਤੇ ਪਰਿਭਾਸ਼ਿਤ ਕਰੋ ਕਿ ਨੌਕਰੀ ਕੌਣ ਜਾਰੀ ਕਰ ਸਕਦਾ ਹੈ। ਟੀਚਾ ਇੱਕ ਦੁਹਰਾਉਣਯੋਗ ਪਹਿਲੀ ਸਵੀਕਾਰ ਕੀਤੀ ਉਤਪਾਦਨ ਵਿੰਡੋ ਹੈ, ਨਾ ਕਿ ਇੱਕ ਰਿਕਾਰਡ-ਸੈਟਿੰਗ ਸੁੱਕੀ ਤਬਦੀਲੀ ਜਿਸ ਤੋਂ ਬਾਅਦ ਸਕ੍ਰੈਪ ਹੁੰਦਾ ਹੈ।
ਰੱਖ-ਰਖਾਅ ਦੇ ਕੰਮ ਦੀ ਵੀ ਸਪੱਸ਼ਟ ਯੋਜਨਾ ਬਣਾਈ ਜਾਣੀ ਚਾਹੀਦੀ ਹੈ। ਇੱਕ ਤਬਦੀਲੀ ਮੁਆਇਨਾ ਲਈ ਪਹੁੰਚ ਪ੍ਰਦਾਨ ਕਰ ਸਕਦੀ ਹੈ, ਪਰ ਕਾਰਜਾਂ ਨੂੰ ਜੋੜਨ ਨਾਲ ਦਾਇਰੇ, ਲੋਕਾਂ ਅਤੇ ਊਰਜਾ-ਨਿਯੰਤਰਣ ਦੀਆਂ ਲੋੜਾਂ ਬਦਲ ਜਾਂਦੀਆਂ ਹਨ। ਦੀ ਵਰਤੋਂ ਕਰੋਰੋਕਥਾਮ ਰੱਖ-ਰਖਾਅ ਚੈੱਕਲਿਸਟਇਹ ਫੈਸਲਾ ਕਰਨ ਲਈ ਕਿ ਯੋਜਨਾਬੱਧ ਦਖਲਅੰਦਾਜ਼ੀ ਵਿੱਚ ਕੀ ਹੈ। ਰੱਖ-ਰਖਾਅ ਦੀਆਂ ਖੋਜਾਂ ਨੂੰ ਉਤਪਾਦ ਸੈੱਟਅੱਪ ਤਬਦੀਲੀਆਂ ਤੋਂ ਵੱਖ ਰੱਖੋ ਤਾਂ ਕਿ ਆਵਰਤੀ ਸਾਜ਼ੋ-ਸਾਮਾਨ ਦੀਆਂ ਸਮੱਸਿਆਵਾਂ ਦਿਖਾਈ ਦੇਣ।
ਇੱਕ ਤਬਦੀਲੀ ਦਾ ਰਿਕਾਰਡ ਬਣਾਓ ਜੋ ਅਗਲੀ ਦੌੜ ਨੂੰ ਆਸਾਨ ਬਣਾਉਂਦਾ ਹੈ
ਇੱਕ ਉਪਯੋਗੀ ਰਿਕਾਰਡ ਪੂਰਾ ਕਰਨ ਲਈ ਕਾਫ਼ੀ ਛੋਟਾ ਹੈ ਅਤੇ ਰਨ ਨੂੰ ਪੁਨਰਗਠਨ ਕਰਨ ਲਈ ਕਾਫ਼ੀ ਖਾਸ ਹੈ। ਪਛਾਣ ਨਾਲ ਸ਼ੁਰੂ ਕਰੋ: ਮਿਤੀ ਅਤੇ ਸਮਾਂ, ਮਸ਼ੀਨ, ਬਾਹਰ ਜਾਣ ਵਾਲੇ ਅਤੇ ਆਉਣ ਵਾਲੇ ਉਤਪਾਦ ਸੰਸ਼ੋਧਨ, ਮੋਲਡ ਅਤੇ ਟੂਲਿੰਗ ਆਈਡੀ, ਸਮੱਗਰੀ ਦੇ ਗ੍ਰੇਡ ਅਤੇ ਲਾਟ, ਵਿਅੰਜਨ ਸੰਸ਼ੋਧਨ, ਟੀਮ ਦੇ ਮੈਂਬਰ ਅਤੇ ਰੀਲੀਜ਼ ਅਥਾਰਟੀ। ਪਹਿਲਾਂ ਪਰਿਭਾਸ਼ਿਤ ਕੀਤੇ ਗਏ ਚਾਰ ਟਾਈਮਿੰਗ ਪੁਆਇੰਟਾਂ ਨੂੰ ਸ਼ਾਮਲ ਕਰੋ, ਨਾਲ ਹੀ ਸ਼ੁੱਧ ਸਮੱਗਰੀ ਦੀ ਮਾਤਰਾ ਜਾਂ ਭਾਰ, ਸੈਟਅਪ ਅਸਵੀਕਾਰ ਅਤੇ ਹੋਲਡ ਉਤਪਾਦ। ਜੇਕਰ ਪੌਦਾ ਇੱਕ ਖੇਤ ਨੂੰ ਭਰੋਸੇਯੋਗ ਢੰਗ ਨਾਲ ਨਹੀਂ ਮਾਪ ਸਕਦਾ ਹੈ, ਤਾਂ ਇਸਦਾ ਅੰਦਾਜ਼ਾ ਲਗਾਉਣ ਦੀ ਬਜਾਏ ਇਸਨੂੰ ਅਣਉਪਲਬਧ ਵਜੋਂ ਲੇਬਲ ਕਰੋ।
ਦੇਖਣਯੋਗ ਭਾਸ਼ਾ ਵਿੱਚ ਅਪਵਾਦਾਂ ਨੂੰ ਰਿਕਾਰਡ ਕਰੋ। "ਮੋਲਡ ਸਰਕਟ ਬੀ ਤੋਂ ਕੂਲਿੰਗ ਰਿਟਰਨ ਨੇ ਕੋਈ ਪ੍ਰਵਾਹ ਨਹੀਂ ਦਿਖਾਇਆ" "ਪਾਣੀ ਦੀ ਸਮੱਸਿਆ" ਨਾਲੋਂ ਵਧੇਰੇ ਲਾਭਦਾਇਕ ਹੈ। "ਵਿਅੰਜਨ ਫਾਈਲ 14 ਲੋਡ ਕੀਤੀ ਗਈ; ਡਾਊਨਸਟ੍ਰੀਮ ਟੈਸਟਰ SKU X 'ਤੇ ਰਿਹਾ" ਹੈਂਡਆਫ ਅਸਫਲਤਾ ਦੀ ਪਛਾਣ ਕਰਦਾ ਹੈ। ਸੰਬੰਧਿਤ ਪਛਾਣ ਮਾਰਕਰ ਨਾਲ ਅਚਾਨਕ ਪਹਿਨਣ, ਲੀਕੇਜ, ਖਰਾਬ ਕਨੈਕਟਰ ਜਾਂ ਦੁਹਰਾਉਣ ਯੋਗ ਹਿੱਸੇ ਦੇ ਨੁਕਸ ਦੀ ਫੋਟੋ ਖਿੱਚੋ। ਸੁਧਾਰਾਤਮਕ ਕੰਮ ਨੂੰ ਕਿਸੇ ਓਪਰੇਟਰ ਟਿੱਪਣੀ ਵਿੱਚ ਦਫ਼ਨਾਉਣ ਦੀ ਬਜਾਏ ਰੱਖ-ਰਖਾਅ ਜਾਂ ਗੈਰ-ਅਨੁਕੂਲਤਾ ਪ੍ਰਣਾਲੀ ਨਾਲ ਲਿੰਕ ਕਰੋ।
| ਰਿਕਾਰਡ ਬਲਾਕ | ਘੱਟੋ-ਘੱਟ ਉਪਯੋਗੀ ਖੇਤਰ | ਸਵਾਲ ਇਹ ਅਗਲੀ ਵਾਰ ਜਵਾਬ ਦਿੰਦਾ ਹੈ |
|---|---|---|
| ਨੌਕਰੀ ਦੀ ਪਛਾਣ | ਮਸ਼ੀਨ, ਉਤਪਾਦ, ਉੱਲੀ, ਟੂਲਿੰਗ, ਸਮੱਗਰੀ ਅਤੇ ਵਿਅੰਜਨ ਸੰਸ਼ੋਧਨ | ਕੀ ਭੌਤਿਕ ਅਤੇ ਡਿਜੀਟਲ ਪੈਕੇਜ ਮੇਲ ਖਾਂਦਾ ਹੈ? |
| ਸਮਾਂ | ਪਿਛਲਾ ਸਵੀਕਾਰ ਕੀਤਾ ਪੁਰਾਣਾ ਹਿੱਸਾ, ਪਹਿਲਾਂ ਨਵਾਂ ਹਿੱਸਾ ਬਣਾਇਆ, ਪਹਿਲਾ ਸਵੀਕਾਰਿਆ ਹਿੱਸਾ, ਸਥਿਰ-ਵਿੰਡੋ ਰੀਲੀਜ਼ | ਰੁਕਿਆ ਅੰਤਰਾਲ ਯੋਗਤਾ ਸਮਾਂ ਕਿੱਥੇ ਬਣ ਗਿਆ? |
| ਨੁਕਸਾਨ | ਮਾਤਰਾ ਨੂੰ ਸਾਫ਼ ਕਰੋ, ਸੈੱਟਅੱਪ ਅਸਵੀਕਾਰ ਕੀਤਾ ਗਿਆ ਹੈ, ਉਤਪਾਦ ਅਤੇ ਲੇਬਰ ਨੂੰ ਭੂਮਿਕਾ ਦੁਆਰਾ ਰੱਖਿਆ ਗਿਆ ਹੈ | ਕੀ ਇੱਕ ਛੋਟਾ ਸਟਾਪ ਸਿਰਫ਼ ਨੁਕਸਾਨ ਨੂੰ ਹੋਰ ਕਿਤੇ ਲੈ ਗਿਆ? |
| ਦੇਰੀ ਕੋਡ | ਉਡੀਕ, ਖੋਜ, ਮੁਰੰਮਤ, ਸਫਾਈ, ਟਿਊਨਿੰਗ, ਟੈਸਟਿੰਗ ਜਾਂ ਅਧਿਕਾਰ | ਕਿਹੜੀ ਤਿਆਰੀ ਜਾਂ ਸਿਸਟਮ ਮੁੱਦੇ ਨੂੰ ਸੁਧਾਰਿਆ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ? |
| ਸਵੀਕ੍ਰਿਤੀ | ਨਮੂਨਾ ID, ਮਾਪ, ਟੈਸਟ, ਪ੍ਰਵਾਨਗੀ ਅਤੇ ਅੰਤਮ ਵਿਅੰਜਨ ਸੰਸ਼ੋਧਨ | ਕਿਹੜੇ ਸਬੂਤ ਸਾਬਤ ਕਰਦੇ ਹਨ ਕਿ ਲਾਈਨ ਜਾਰੀ ਕੀਤੀ ਗਈ ਸੀ? |
| ਅਪਵਾਦ | ਦੇਖਿਆ ਗਿਆ ਮੁੱਦਾ, ਮਾਲਕ, ਰੋਕਥਾਮ ਅਤੇ ਲਿੰਕ ਕੀਤੀ ਕਾਰਵਾਈ | ਉਸੇ ਨੌਕਰੀ ਦੀ ਵਾਪਸੀ ਤੋਂ ਪਹਿਲਾਂ ਕੀ ਠੀਕ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ? |
ਇੱਕ ਵਧੀਆ ਦੌੜ 'ਤੇ ਭਰੋਸਾ ਕਰਨ ਦੀ ਬਜਾਏ ਉਤਪਾਦ ਪਰਿਵਾਰ ਦੁਆਰਾ ਵਾਰ-ਵਾਰ ਤਬਦੀਲੀਆਂ ਦੀ ਸਮੀਖਿਆ ਕਰੋ। ਹਰੇਕ ਟਾਈਮਿੰਗ ਪੜਾਅ, ਆਵਰਤੀ ਅਪਵਾਦਾਂ ਅਤੇ ਦੁਹਰਾਉਣ ਵਾਲੇ ਸਕ੍ਰੈਪ ਮੋਡਾਂ ਦੇ ਮੱਧਮਾਨ ਅਤੇ ਫੈਲਾਅ ਨੂੰ ਦੇਖੋ। ਇੱਕ ਅਸਾਧਾਰਨ ਤੌਰ 'ਤੇ ਤੇਜ਼ ਘਟਨਾ ਨੇ ਇੱਕ ਜਾਂਚ ਨੂੰ ਛੱਡ ਦਿੱਤਾ ਹੈ, ਆਦਰਸ਼ ਸਥਿਤੀਆਂ ਤੋਂ ਲਾਭ ਪ੍ਰਾਪਤ ਕੀਤਾ ਹੈ ਜਾਂ ਇੱਕ ਵੱਖਰੀ ਸਵੀਕ੍ਰਿਤੀ ਪਰਿਭਾਸ਼ਾ ਦੀ ਵਰਤੋਂ ਕੀਤੀ ਹੈ। ਡੇਟਾ ਦਾ ਉਦੇਸ਼ ਮਿਆਰ ਅਤੇ ਤਿਆਰੀ ਨੂੰ ਬਿਹਤਰ ਬਣਾਉਣਾ ਹੈ, ਨਾ ਕਿ ਓਪਰੇਟਰਾਂ 'ਤੇ ਸੁਰੱਖਿਆ ਉਪਾਵਾਂ ਨੂੰ ਬਾਈਪਾਸ ਕਰਨ ਲਈ ਦਬਾਅ ਪਾਉਣਾ।

ਮੌਜੂਦਾ ਪ੍ਰਵਾਨਿਤ ਬੇਸਲਾਈਨ ਅਤੇ ਅਗਲੀ ਕਾਰਵਾਈ ਦੇ ਨਾਲ ਰਿਕਾਰਡ ਨੂੰ ਬੰਦ ਕਰੋ। ਜੇਕਰ ਬਦਲਾਅ ਇੱਕ ਬਿਹਤਰ ਸੈੱਟਅੱਪ ਪੈਦਾ ਕਰਦਾ ਹੈ, ਤਾਂ ਮਾਸਟਰ ਨੂੰ ਅੱਪਡੇਟ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ ਸੰਸ਼ੋਧਿਤ ਮੁੱਲਾਂ ਨੂੰ ਪਲਾਂਟ ਦੀ ਮਨਜ਼ੂਰੀ ਪ੍ਰਕਿਰਿਆ ਰਾਹੀਂ ਰੂਟ ਕਰੋ। ਜੇਕਰ ਇਹ ਕਿਸੇ ਡਿਜ਼ਾਈਨ ਸਮੱਸਿਆ ਦਾ ਸਾਹਮਣਾ ਕਰਦਾ ਹੈ, ਤਾਂ ਇੰਜਨੀਅਰਿੰਗ ਦੁਆਰਾ ਬੰਦ ਹੋਣ ਤੱਕ ਅਸਥਾਈ ਕੰਟੇਨਮੈਂਟ ਨੂੰ ਦ੍ਰਿਸ਼ਮਾਨ ਰੱਖੋ। ਇਹ ਅਨੁਸ਼ਾਸਨ ਹਰ ਇੱਕ ਝਟਕਾ ਮੋਲਡਿੰਗ ਮਸ਼ੀਨ ਤਬਦੀਲੀ ਨੂੰ ਕਿਸੇ ਹੋਰ ਅਲੱਗ-ਥਲੱਗ ਸ਼ਿਫਟ ਘਟਨਾ ਦੀ ਬਜਾਏ ਵਰਤੋਂ ਯੋਗ ਸਬੂਤ ਵਿੱਚ ਬਦਲ ਦਿੰਦਾ ਹੈ।
Blow molding changeovers ਬਾਰੇ ਅਕਸਰ ਪੁੱਛੇ ਜਾਂਦੇ ਸਵਾਲ - Frequently asked Questions about Blow molding changeovers
ਬਲੋ ਮੋਲਡਿੰਗ ਮਸ਼ੀਨ ਬਦਲਣ ਵਿੱਚ ਕੀ ਸ਼ਾਮਲ ਹੈ?
ਇੱਕ ਸੰਪੂਰਨ ਤਬਦੀਲੀ ਵਿੱਚ ਮੋਲਡ, ਡਾਈ ਅਤੇ ਮੈਂਡਰਲ, ਬਲੋ ਪਿੰਨ, ਕੋਰ ਜਾਂ ਇਨਸਰਟਸ, ਰੈਜ਼ਿਨ, ਮਾਸਟਰਬੈਚ, ਰੀਗ੍ਰਾਈਂਡ ਨਿਯਮ, HMI ਰੈਸਿਪੀ, ਕੰਧ-ਮੋਟਾਈ ਪ੍ਰੋਫਾਈਲ, ਟੇਕ-ਆਊਟ, ਟ੍ਰਿਮਰ, ਲੀਕ ਟੈਸਟਰ, ਕਨਵੇਅਰ ਗਾਈਡ, ਲੇਬਲ ਅਤੇ ਪੈਕ-ਆਊਟ ਸ਼ਾਮਲ ਹੋ ਸਕਦੇ ਹਨ। ਸਹੀ ਦਾਇਰਾ ਆਊਟਗੋਇੰਗ ਅਤੇ ਇਨਕਮਿੰਗ ਉਤਪਾਦ ਪੈਕੇਜਾਂ ਵਿਚਕਾਰ ਅੰਤਰ 'ਤੇ ਨਿਰਭਰ ਕਰਦਾ ਹੈ। ਸਟਾਪ ਤੋਂ ਪਹਿਲਾਂ ਉਹਨਾਂ ਅੰਤਰਾਂ ਨੂੰ ਪਰਿਭਾਸ਼ਿਤ ਕਰੋ। ਜੇਕਰ ਸਿਰਫ਼ ਮੋਲਡ ਸੂਚੀਬੱਧ ਕੀਤਾ ਗਿਆ ਹੈ, ਤਾਂ ਟੀਮ ਪੁਰਾਣੇ ਸਮੱਗਰੀ ਰੂਟ, ਕੰਟਰੋਲਰ ਫਾਈਲ ਜਾਂ ਡਾਊਨਸਟ੍ਰੀਮ ਸੈਟਿੰਗ ਨਾਲ ਮੁੜ ਚਾਲੂ ਕਰ ਸਕਦੀ ਹੈ।
ਤਬਦੀਲੀ ਦਾ ਸਮਾਂ ਕਦੋਂ ਸ਼ੁਰੂ ਅਤੇ ਬੰਦ ਹੋਣਾ ਚਾਹੀਦਾ ਹੈ?
ਇੱਕ ਵਿਹਾਰਕ ਪਰਿਭਾਸ਼ਾ ਆਊਟਗੋਇੰਗ ਨੌਕਰੀ ਦੇ ਆਖਰੀ ਸਵੀਕਾਰ ਕੀਤੇ ਹਿੱਸੇ ਤੋਂ ਸ਼ੁਰੂ ਹੁੰਦੀ ਹੈ ਅਤੇ ਆਉਣ ਵਾਲੀ ਨੌਕਰੀ ਲਈ ਪਹਿਲੀ ਸਵੀਕਾਰ ਕੀਤੀ ਪ੍ਰੋਡਕਸ਼ਨ ਵਿੰਡੋ 'ਤੇ ਖਤਮ ਹੁੰਦੀ ਹੈ। ਪਹਿਲੇ ਬਣੇ ਹਿੱਸੇ ਅਤੇ ਪਹਿਲੇ ਸਵੀਕਾਰ ਕੀਤੇ ਹਿੱਸੇ ਲਈ ਵਿਚਕਾਰਲੇ ਸਮੇਂ ਨੂੰ ਵੀ ਰਿਕਾਰਡ ਕਰੋ। ਪਲਾਂਟ ਨੂੰ ਉਤਪਾਦਨ ਵਿੰਡੋ ਨੂੰ ਪਰਿਭਾਸ਼ਿਤ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ, ਜਿਵੇਂ ਕਿ ਲਗਾਤਾਰ ਹਿੱਸਿਆਂ ਦੀ ਇੱਕ ਨਿਸ਼ਚਿਤ ਸੰਖਿਆ ਜਾਂ ਸਾਰੇ ਸੰਬੰਧਿਤ ਸਟੇਸ਼ਨਾਂ, ਕੈਵਿਟੀਜ਼ ਜਾਂ ਸਿਰਾਂ ਵਿੱਚ ਇੱਕ ਸਮਾਂ-ਆਧਾਰਿਤ ਨਮੂਨਾ। ਇੱਕੋ ਪਰਿਭਾਸ਼ਾ ਦੀ ਵਰਤੋਂ ਕਰਨਾ ਭਵਿੱਖ ਦੀਆਂ ਤੁਲਨਾਵਾਂ ਨੂੰ ਸਾਰਥਕ ਬਣਾਉਂਦਾ ਹੈ।
ਇੱਕ ਪੌਦਾ ਬਲੋ ਮੋਲਡਿੰਗ ਮੋਲਡ ਬਦਲਣ ਦੇ ਸਮੇਂ ਨੂੰ ਸੁਰੱਖਿਅਤ ਢੰਗ ਨਾਲ ਕਿਵੇਂ ਘਟਾ ਸਕਦਾ ਹੈ?
ਪਛਾਣ, ਸਟੇਜਿੰਗ, ਸਫਾਈ, ਵਿਅੰਜਨ ਤਸਦੀਕ, ਗੇਜ ਦੀ ਤਿਆਰੀ ਅਤੇ ਗੁਣਵੱਤਾ ਦੀ ਯੋਜਨਾਬੰਦੀ ਨੂੰ ਰੁਕੇ ਹੋਏ ਅੰਤਰਾਲ ਤੋਂ ਬਾਹਰ ਭੇਜੋ ਜਿੱਥੇ ਇਹ ਗਤੀਵਿਧੀਆਂ ਉਤਪਾਦਨ ਵਿੱਚ ਦਖਲ ਕੀਤੇ ਬਿਨਾਂ ਕੀਤੀਆਂ ਜਾ ਸਕਦੀਆਂ ਹਨ। ਇੰਟਰਫੇਸਾਂ ਨੂੰ ਲੇਬਲ ਕਰੋ, ਸਟੋਰੇਜ ਦੀ ਰੱਖਿਆ ਕਰੋ, ਨੌਕਰੀ-ਵਿਸ਼ੇਸ਼ ਕਿੱਟਾਂ ਤਿਆਰ ਕਰੋ ਅਤੇ ਹਰੇਕ ਹੈਂਡਆਫ ਲਈ ਮਾਲਕ ਨਿਰਧਾਰਤ ਕਰੋ। ਭੌਤਿਕ ਉੱਲੀ ਦੇ ਕੰਮ ਤੋਂ ਵੱਖਰੇ ਤੌਰ 'ਤੇ ਉਡੀਕ ਅਤੇ ਸੁਧਾਰ ਦੇ ਸਮੇਂ ਦਾ ਵਿਸ਼ਲੇਸ਼ਣ ਕਰੋ। ਗਾਰਡਾਂ ਨੂੰ ਬਾਈਪਾਸ ਕਰਕੇ, ਖ਼ਤਰਨਾਕ-ਊਰਜਾ ਨਿਯੰਤਰਣਾਂ ਨੂੰ ਛੱਡ ਕੇ, ਬਿਨਾਂ ਰੇਟ ਕੀਤੇ ਲਿਫਟਿੰਗ ਉਪਕਰਣ ਦੀ ਵਰਤੋਂ ਕਰਕੇ ਜਾਂ ਲੋੜੀਂਦੇ ਚੈੱਕਾਂ ਦੇ ਪਾਸ ਹੋਣ ਤੋਂ ਪਹਿਲਾਂ ਹਿੱਸੇ ਸਵੀਕਾਰ ਕਰਕੇ ਸਮਾਂ ਨਾ ਘਟਾਓ।
ਕੀ ਇੱਕ ਸੁਰੱਖਿਅਤ ਕੀਤੀ ਵਿਅੰਜਨ ਨੂੰ ਲੋਡ ਕਰਨ ਨਾਲ ਸੈੱਟਅੱਪ ਪੂਰਾ ਹੋ ਜਾਂਦਾ ਹੈ?
ਨਹੀਂ। ਇੱਕ ਸੁਰੱਖਿਅਤ ਕੀਤੀ ਵਿਅੰਜਨ ਸਥਾਪਤ ਮੋਲਡ, ਡਾਈ ਟੂਲਿੰਗ, ਬਲੋ ਪਿੰਨ, ਸਮੱਗਰੀ ਅਤੇ ਉਤਪਾਦ ਸੰਸ਼ੋਧਨ ਨਾਲ ਮੇਲ ਖਾਂਦੀ ਹੋਣੀ ਚਾਹੀਦੀ ਹੈ। ਕੁਝ ਸੈਟਿੰਗਾਂ ਇੱਕ ਵੱਖਰੇ ਪੈਰੀਸਨ ਕੰਟਰੋਲਰ ਜਾਂ ਡਾਊਨਸਟ੍ਰੀਮ ਮਸ਼ੀਨ ਵਿੱਚ ਵੀ ਰਹਿ ਸਕਦੀਆਂ ਹਨ। ਸੰਪੂਰਨ ਫਾਈਲ ਸੈੱਟ ਦੀ ਪੁਸ਼ਟੀ ਕਰੋ, ਪ੍ਰਵਾਨਿਤ ਮੈਨੂਅਲ ਮੋਸ਼ਨ ਸਾਬਤ ਕਰੋ ਅਤੇ ਜਾਰੀ ਕੀਤੀ ਬੇਸਲਾਈਨ ਨਾਲ ਅਸਲ ਮਸ਼ੀਨ ਵਿਵਹਾਰ ਦੀ ਤੁਲਨਾ ਕਰੋ। ਮੂਗ ਦੇ ਡਿਜੀਪੈਕ III ਮੈਨੂਅਲ ਲਿੰਕਸ ਕੰਟੇਨਰ ਫਾਈਲਾਂ ਨੂੰ ਪੈਰੀਸਨ-ਪ੍ਰੋਫਾਈਲ ਅਤੇ ਡਾਈ-ਗੈਪ ਟੂਲਿੰਗ ਕੈਲੀਬ੍ਰੇਸ਼ਨ ਜਾਣਕਾਰੀ ਦੇ ਨਾਲ ਸਟੋਰ ਕਰਦੇ ਹਨ, ਜਿਸ ਕਾਰਨ ਹਾਰਡਵੇਅਰ ਪਛਾਣ ਅਤੇ ਫਾਈਲ ਪਛਾਣ ਜੁੜੇ ਰਹਿਣੇ ਚਾਹੀਦੇ ਹਨ।
ਭੌਤਿਕ ਤਬਦੀਲੀ ਤੋਂ ਬਾਅਦ ਕਾਲੇ ਧੱਬੇ ਜਾਂ ਰੰਗ ਦੀਆਂ ਧਾਰੀਆਂ ਕਿਉਂ ਦਿਖਾਈ ਦਿੰਦੀਆਂ ਹਨ?
ਸੰਭਾਵਿਤ ਕਾਰਨਾਂ ਵਿੱਚ ਹੈਂਡਲਿੰਗ ਜਾਂ ਪਿਘਲਣ ਵਾਲੇ ਰਸਤੇ ਵਿੱਚ ਬਚੀ ਪੁਰਾਣੀ ਸਮੱਗਰੀ, ਦੂਸ਼ਿਤ ਰਾਲ ਜਾਂ ਰੀਗ੍ਰਾਈਂਡ, ਇੱਕ ਖੜੋਤ ਵਾਲੇ ਖੇਤਰ ਤੋਂ ਛੱਡੀ ਗਈ ਡੀਗਰੇਡ ਰਾਲ, ਅਸਮਾਨ ਰੰਗਾਂ ਦਾ ਮਿਸ਼ਰਣ, ਹੀਟਰ ਵਿੱਚ ਨੁਕਸ ਜਾਂ ਇੱਕ ਅਣਉਚਿਤ ਬੰਦ ਅਤੇ ਸ਼ੁੱਧ ਕਰਨਾ ਸ਼ਾਮਲ ਹਨ। ਸੈਟਿੰਗਾਂ ਨੂੰ ਬਦਲਣ ਤੋਂ ਪਹਿਲਾਂ ਰਾਲ ਅਤੇ ਪਰਿਵਰਤਨ ਰਿਕਾਰਡ ਨੂੰ ਸੁਰੱਖਿਅਤ ਰੱਖੋ। ਪ੍ਰਵਾਨਿਤ ਮਸ਼ੀਨ ਅਤੇ ਰਾਲ-ਸਪਲਾਇਰ ਪ੍ਰਕਿਰਿਆ ਦੀ ਪਾਲਣਾ ਕਰੋ, ਸਮੱਗਰੀ ਦੇ ਰੂਟ ਦਾ ਮੁਆਇਨਾ ਕਰੋ ਅਤੇ ਸ਼੍ਰੇਣੀਬੱਧ ਕਰੋ ਕਿ ਕੀ ਨੁਕਸ ਬੇਤਰਤੀਬ ਹੈ ਜਾਂ ਪੈਰੀਸਨ ਦੇ ਆਲੇ ਦੁਆਲੇ ਸਥਿਰ ਹੈ। ਇਹ ਨਾ ਸੋਚੋ ਕਿ ਇੱਕ ਯੂਨੀਵਰਸਲ ਸ਼ੁੱਧ ਵਿਧੀ ਹਰ ਰਾਲ ਅਤੇ ਸਿਰ ਲਈ ਸੁਰੱਖਿਅਤ ਹੈ।
ਇੱਕ ਮੁਸ਼ਕਲ ਤਬਦੀਲੀ ਬਾਰੇ ਕਿੰਗਗਲ ਨੂੰ ਕਿਹੜੀ ਜਾਣਕਾਰੀ ਭੇਜੀ ਜਾਣੀ ਚਾਹੀਦੀ ਹੈ?
ਮਸ਼ੀਨ ਅਤੇ ਕੰਟਰੋਲਰ ਦੀ ਪਛਾਣ, ਆਊਟਗੋਇੰਗ ਅਤੇ ਇਨਕਮਿੰਗ ਉਤਪਾਦ ਡਰਾਇੰਗ, ਮੋਲਡ ਅਤੇ ਟੂਲਿੰਗ ਆਈਡੀ, ਰੈਜ਼ਿਨ ਗ੍ਰੇਡ ਅਤੇ ਲਾਟ, ਮਾਸਟਰਬੈਚ ਅਤੇ ਰੀਗ੍ਰਾਈਂਡ ਵੇਰਵਿਆਂ, ਵਿਅੰਜਨ ਸੰਸ਼ੋਧਨ, ਅਲਾਰਮ ਇਤਿਹਾਸ, ਉਪਯੋਗਤਾ ਰੀਡਿੰਗ, ਤਬਦੀਲੀ ਦੀ ਸਮਾਂਰੇਖਾ, ਚਿੰਨ੍ਹਿਤ ਨਮੂਨੇ ਦੀਆਂ ਤਸਵੀਰਾਂ ਅਤੇ ਮਾਪਿਆ ਅਸਫਲਤਾ ਡੇਟਾ ਭੇਜੋ। ਇੱਕ ਵੀਡੀਓ ਨੂੰ ਸਿਰਫ਼ ਉਦੋਂ ਹੀ ਸ਼ਾਮਲ ਕਰੋ ਜਦੋਂ ਇਸਨੂੰ ਖ਼ਤਰੇ ਵਾਲੇ ਜ਼ੋਨ ਵਿੱਚ ਦਾਖਲ ਕੀਤੇ ਬਿਨਾਂ ਕੈਪਚਰ ਕੀਤਾ ਜਾ ਸਕਦਾ ਹੈ। ਖਾਸ ਸਬੂਤ ਚਰਚਾ ਨੂੰ ਇੱਕ ਸਮੱਗਰੀ-ਪਾਥ, ਟੂਲਿੰਗ, ਨਿਯੰਤਰਣ, ਉਪਯੋਗਤਾ ਜਾਂ ਪਾਰਟ-ਡਿਜ਼ਾਈਨ ਸਮੱਸਿਆ ਨੂੰ ਵਧੇਰੇ ਕੁਸ਼ਲਤਾ ਨਾਲ ਵੱਖ ਕਰਨ ਦਿੰਦਾ ਹੈ।
ਉਤਪਾਦ ਪੈਕੇਜ ਦੇ ਆਲੇ-ਦੁਆਲੇ ਮਸ਼ੀਨ ਦੀ ਯੋਜਨਾ ਬਣਾਓ
ਨਵੇਂ ਮੋਲਡ, ਨਵੀਂ ਸਮੱਗਰੀ ਜਾਂ ਦੁਹਰਾਓ ਤਬਦੀਲੀ ਦੀ ਸਮੱਸਿਆ ਲਈ, ਅਸਲ ਭਾਗ ਡਰਾਇੰਗ, ਰਾਲ, ਟਾਰਗੇਟ ਟੈਸਟ, ਮੋਲਡ ਅਤੇ ਟੂਲਿੰਗ ਵੇਰਵੇ, ਮੌਜੂਦਾ ਮਸ਼ੀਨ ਦੀ ਜਾਣਕਾਰੀ ਅਤੇ ਦੇਖਿਆ ਗਿਆ ਤਬਦੀਲੀ ਰਿਕਾਰਡ ਭੇਜੋ। ਕਿੰਗਗਲ ਉਸੇ ਸਬੂਤ ਸੈੱਟ ਤੋਂ ਮਸ਼ੀਨ, ਟੂਲਿੰਗ, ਨਿਯੰਤਰਣ ਅਤੇ ਉਤਪਾਦਨ ਦੀਆਂ ਲੋੜਾਂ ਬਾਰੇ ਚਰਚਾ ਕਰ ਸਕਦਾ ਹੈ।
ਆਪਣੀ ਪ੍ਰੋਜੈਕਟ ਜਾਣਕਾਰੀ ਭੇਜੋਸਰੋਤਾਂ ਦੀ ਜਾਂਚ ਕੀਤੀ ਗਈ ਅਤੇ ਸਬੂਤ ਵਿਧੀ
ਮਸ਼ੀਨ-ਇੰਟਰਫੇਸ, ਪ੍ਰੋਜੈਕਟ-ਇਨਪੁਟ ਅਤੇ ਸਿਖਲਾਈ-ਸਕੋਪ ਸਟੇਟਮੈਂਟਾਂ ਲਈ ਪਹਿਲੀ-ਪਾਰਟੀ ਕਿੰਗਗਲ ਪੇਜ ਅਤੇ ਕਿੰਗਗਲ-ਹੋਸਟਡ ਮੈਨੂਅਲ ਦੀ ਵਰਤੋਂ ਕੀਤੀ ਗਈ ਸੀ। ਕੰਟਰੋਲਰ ਨਿਰਮਾਤਾ ਦਾ ਮੈਨੂਅਲ ਸਟੋਰਡ-ਫਾਈਲ ਅਤੇ ਟੂਲਿੰਗ-ਕੈਲੀਬ੍ਰੇਸ਼ਨ ਸਬੰਧਾਂ ਲਈ ਵਰਤਿਆ ਗਿਆ ਸੀ। ਇੱਕ ਅਧਿਕਾਰਤ ਰਾਲ-ਉਤਪਾਦਕ ਗਾਈਡ ਦੀ ਵਰਤੋਂ ਸਮੱਗਰੀ ਦੇ ਗੰਦਗੀ ਅਤੇ ਪਤਨ ਦੇ ਮਾਰਗਾਂ ਲਈ ਕੀਤੀ ਗਈ ਸੀ। OSHA ਨਿਯਮਾਂ ਦੀ ਵਰਤੋਂ ਸਿਰਫ਼ ਸੰਯੁਕਤ ਰਾਜ ਦੀ ਸੁਰੱਖਿਆ ਸੀਮਾ ਦਾ ਵਰਣਨ ਕਰਨ ਲਈ ਕੀਤੀ ਗਈ ਸੀ। ਹੇਠਾਂ ਕੋਈ ਸਰੋਤ ਇੱਕ ਵਿਆਪਕ ਵਿਅੰਜਨ ਵਜੋਂ ਪੇਸ਼ ਨਹੀਂ ਕੀਤਾ ਗਿਆ ਹੈ।
- ਕਿੰਗਗਲ-ਹੋਸਟਡ ਆਟੋਮੈਟਿਕ ਬਲੋ ਮੋਲਡਿੰਗ ਮਸ਼ੀਨ ਓਪਰੇਸ਼ਨ ਮੈਨੂਅਲ, 8 ਸਤੰਬਰ, 2026 ਤੱਕ ਪਹੁੰਚ ਕੀਤੀ ਗਈ।
- ਮੂਗ ਡਿਜੀਪੈਕ III ਪੈਰੀਸਨ ਵਾਲ ਮੋਟਾਈ ਕੰਟਰੋਲਰ ਮੈਨੂਅਲ, MRJ06301, ਕਿੰਗਗਲ ਦੁਆਰਾ ਮੇਜ਼ਬਾਨੀ ਕੀਤੀ ਗਈ, 8 ਸਤੰਬਰ 2026 ਨੂੰ ਐਕਸੈਸ ਕੀਤੀ ਗਈ।
- ਕਿੰਗਗਲ ਵਿਕਰੀ ਪ੍ਰਕਿਰਿਆਅਤੇਵਿਕਰੀ ਤੋਂ ਬਾਅਦ ਦੀ ਸੇਵਾ, 8 ਸਤੰਬਰ, 2026 ਤੱਕ ਪਹੁੰਚ ਕੀਤੀ ਗਈ।
- LyondellBasell, ਬਲੋ ਮੋਲਡਿੰਗ ਸਮੱਸਿਆਵਾਂ ਨੂੰ ਕਿਵੇਂ ਹੱਲ ਕਰਨਾ ਹੈ, 8 ਸਤੰਬਰ, 2026 ਤੱਕ ਪਹੁੰਚ ਕੀਤੀ ਗਈ।
- OSHA 29 CFR 1910.147, ਖਤਰਨਾਕ ਊਰਜਾ ਦਾ ਨਿਯੰਤਰਣ, 8 ਸਤੰਬਰ, 2026 ਤੱਕ ਪਹੁੰਚ ਕੀਤੀ ਗਈ।
- OSHA 29 CFR 1910.212, ਸਾਰੀਆਂ ਮਸ਼ੀਨਾਂ ਲਈ ਆਮ ਲੋੜਾਂ, 8 ਸਤੰਬਰ, 2026 ਤੱਕ ਪਹੁੰਚ ਕੀਤੀ ਗਈ।